

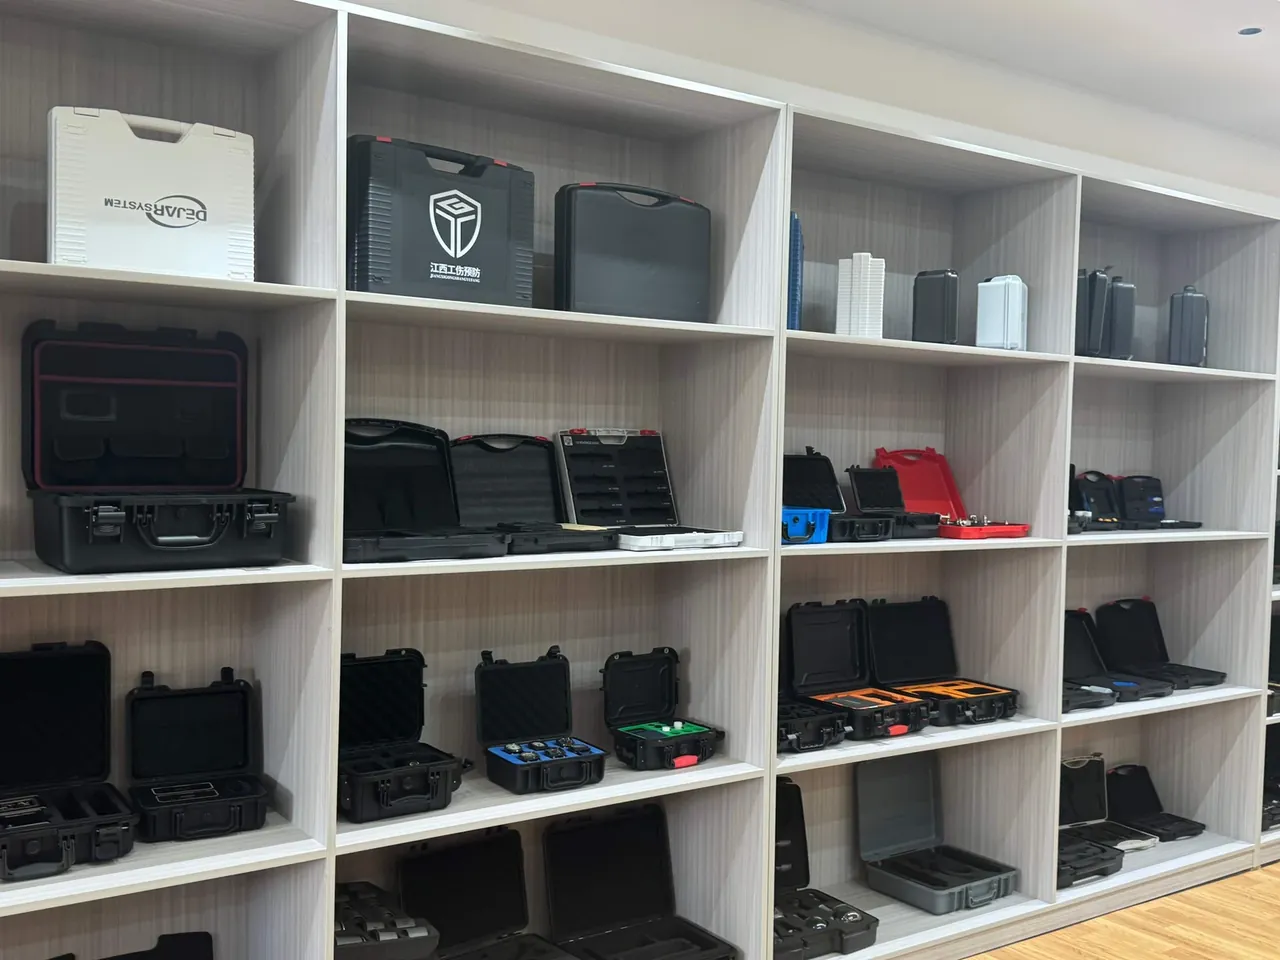
快速答案:手榴弹运输盒的性能由五个工艺点共同决定——盒体骨架的分层、注塑与滚塑的路线取舍、锁扣与铰链的受力分配、密封与泄压结构、出厂验证项。任一点偷工,都会在落摔或温循后以裂纹、渗水或锁扣松动的方式暴露。
目录
- 手榴弹运输盒的盒体骨架由哪几层构成
- 注塑与滚塑两条成型路线怎么分工
- 锁扣与铰链的受力怎么分配
- 密封与泄压结构怎么处理
- 出厂前的工艺验证项
- FAQ
一、手榴弹运输盒的盒体骨架由哪几层构成
手榴弹运输盒的受力不靠一层厚壁硬扛,而是靠分工:面板挡穿刺,加强筋控变形,口框接锁扣,底部堆码面传载荷。这四件事分开做,壁厚才不必无限加厚。
从截面看,盒体可以拆成六层职责,最容易被忽略的是口框。锁扣拉力全部从口框进入箱体,若口框厚度只有面板的一半,口沿会被拉成波浪形,密封条随即失去均匀压缩,渗水从口沿开始。
| 层次 | 典型厚度 | 承担的作用 |
|---|---|---|
| 外壳面板 | 3.4mm | 抵抗点冲击与尖锐物穿刺 |
| 加强筋网格 | 筋高 12mm、筋距 85mm | 抑制大面积鼓胀 |
| 口框与锁扣座 | 6mm | 把锁扣拉力分散到整圈口沿 |
| 底部堆码面 | 4.2mm | 分散堆码载荷,防底角塌陷 |
| 铰链座 | 8mm | 承受开合中的反复弯折 |
筋与箱壁相交处半径小于 2mm 时,注塑件在该处应力集中,落摔后先从筋根开裂;筋距过密则模具排气不畅,表面留下烧焦痕。
二、注塑与滚塑两条成型路线怎么分工
手榴弹运输盒的成型路线只有两条主流:注塑与滚塑。二者的差别不在精度高低,而在批量与外形尺寸的分水岭上。
注塑在 650–1300 吨机台上完成,单件周期约 190 秒,其中冷却占 35 秒。它的优势是壁厚均匀、筋位可做到 12mm 深、尺寸重复性好;代价是模具投入高,经济批量通常在 3000 只以上。
滚塑把粉料装入模具,在 260℃ 烘箱里双轴摇摆 16 分钟,再水冷 12 分钟。壁厚可做到 5–8mm 并以圆弧过渡,适合外形超过 900mm 的箱体与 800 只以下的批量;代价是公差宽,装配面往往要二次加工。
| 对比项 | 注塑路线 | 滚塑路线 |
|---|---|---|
| 机台与设备 | 650–1300 吨注塑机 | 摇摆式烘箱加冷水机组 |
| 单件节拍 | 约 190 秒 | 约 45 分钟含冷却 |
| 壁厚范围 | 3.2–4.5mm | 5–8mm |
| 经济批量 | 3000 只以上 | 800 只以下 |
| 尺寸公差 | ±0.5% | ±1.5% |
分界点其实不在单件成本,而在装配链:注塑件的锁扣座与密封槽一次成型,公差链短;滚塑件这些部位要后加工,返修率也随之上升。
三、锁扣与铰链的受力怎么分配
手榴弹运输盒的锁扣不是越紧越好,而是几个锁扣之间的预紧力要一致。四扣箱体若两扣紧两扣松,开启时盖体先在一侧翘起,密封条被剪切,几次开合后留下永久压痕。
单扣保持力通常按 800–1000 N 标称。锁扣座底部要有 6mm 承力台阶,让拉力经台阶传到口框,而不是只靠两颗自攻螺钉;螺钉间距大于 45mm 时,锁扣会在反复开合中轻微转动。
铰链侧的要求相反:它要允许盖体 180° 全开而不被限位拉断。铰链轴取 6mm、轴套用含油尼龙,开合循环按 5000 次验证;限位筋接触面留 0.5mm 间隙,否则盖体全开时会把限位筋顶裂。
| 部件 | 关键参数 | 典型失效表现 |
|---|---|---|
| 锁扣 | 单扣保持力 800–1000 N | 座底开裂、螺钉孔拉长 |
| 锁扣座 | 承力台阶 6mm、螺钉间距 ≤45mm | 座体转动、口沿波浪变形 |
| 铰链 | 轴径 6mm、开合 5000 次 | 轴套磨损、限位筋断裂 |
| 口框 | 厚度 ≥6mm、平面度 1.0mm | 密封条压缩不均 |
四、密封与泄压结构怎么处理
手榴弹运输盒的密封靠压缩量,而不是压得越死越好。密封条嵌在口框沟槽内,合盖后压缩率控制在 25%–30%:低于 20%,雨水沿沟槽爬升;高于 35%,条体失去回弹余量,低温变硬后无法复位。
沟槽与条体截面必须成对设计。4.5mm 宽、5.5mm 深的沟槽配 6mm 截面 EPDM 条,压缩后填充率约 78%,既封得住又留了热胀空间。沟槽转角一律做圆角,直角转角会让条体起皱,皱褶就是渗漏通道。
泄压是常被省掉的一环。箱体在温差 40℃ 的环境里内外压差可达 6kPa,没有泄压结构时,盖体被外界气压压得更紧,开启瞬间形成负压吸附。常见做法是在盖体内侧开一条 0.8mm 深均压槽,配透气膜,把压差平衡时间控制在 30 秒内。
五、出厂前的工艺验证项
手榴弹运输盒的工艺稳不稳,只能靠验证项说话。外观与尺寸只是入场券,真正决定批次一致性的是落摔、堆码、温循与盐雾四组试验。
落摔按 1.2m 高度、六面三角一点执行,每只样品 10 次;堆码按 5 层、72 小时、顶层加载 180kg;温度循环在 -40℃ 与 +60℃ 各保持 4 小时做 3 个循环;盐雾 96 小时看金属件锈蚀面积。任一项出现裂纹、永久变形超过 2mm,或锁扣保持力衰减超过 15%,该批工艺即判为不稳定。
| 验证项 | 试验参数 | 判定线 |
|---|---|---|
| 落摔 | 1.2m、六面三角一点、每样 10 次 | 无裂纹,锁扣不自行弹开 |
| 堆码 | 5 层、72 小时、顶层 180kg | 底部永久变形 ≤2mm |
| 温度循环 | -40℃ 与 +60℃ 各 4 小时、3 循环 | 密封条不开裂、不脱槽 |
| 盐雾 | 96 小时中性盐雾 | 金属件锈蚀面积 ≤5% |
| 气密 | 20kPa 保压 60 秒 | 压降 ≤1kPa |
五项里最容易被漏掉的是气密:设备不复杂,却能在装配环节把密封条错位、沟槽异物、锁扣预紧不均三类问题一次拦下。
结论
手榴弹运输盒的品质差异,几乎都能在结构图与工艺卡上提前看出来:骨架分层是否合理、成型路线是否匹配批量、锁扣与铰链是否有承力台阶、密封与泄压是否成对设计、验证项是否覆盖真实工况。把这五点逐条对照,比反复比较外观更能判断实际寿命。真正耐用的手榴弹运输盒,靠的是每一层都各司其职。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号