

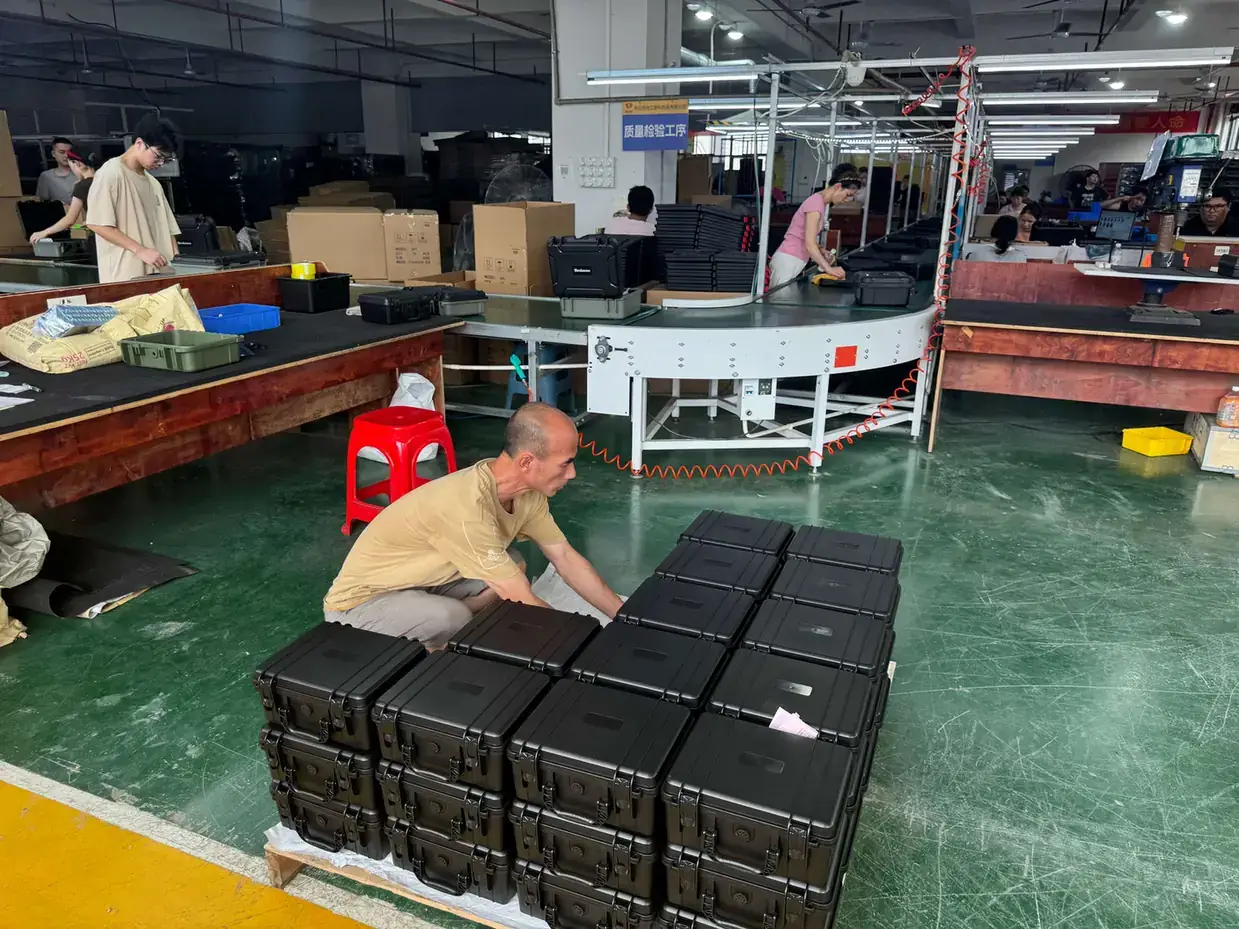
快速答案:枪械防护箱生产审核看三块:设备能不能稳定输出参数、工序有没有卡控点、记录能不能把一箱货倒查回批号。三块各有判定基准与取证方式,现场按台账抽查,比听介绍可靠得多。结论只分符合、观察项与不符合三档,整改期限写进报告。
目录
- 枪械防护箱生产的设备审核:摆臂、模温与锁模力
- 工序审核:首件、巡检与卡控点
- 记录审核:批次追溯与三类台账
- 判定口径:符合、观察项与不符合
- 行前准备与抽样量怎么定
- FAQ
一、枪械防护箱生产的设备审核:摆臂、模温与锁模力
枪械防护箱生产的设备审核看当天能不能跑出标称参数。滚塑机先看摆臂直径,3000 毫米机型对应的箱体对角线约 1200 毫米;再看炉膛温差,炉内三点温差超过正负 8 摄氏度,风道或加热管就已经偏了。模温必须现场测,设定 240 摄氏度不等于模具就是 240 摄氏度,型腔三处读数落在正负 5 摄氏度内才算受控;注塑机的 800 吨锁模力要与模板平行度一起看,平行度超过 0.05 毫米,飞边就出在固定侧。
枪械防护箱生产审核里最容易漏的是计量器具。气密台压力表精度不低于 1.6 级,扭力扳手校准有效期不超过 12 个月,标签要与证书编号对得上。点检表翻最近三个月,重点找连续多天数值完全一样的行,那多半是补填的。
| 设备 | 审核项 | 判定基准 | 取证方式 |
|---|---|---|---|
| 滚塑机 | 摆臂直径与炉膛温差 | 不低于 3000 毫米,温差不超过正负 8 摄氏度 | 铭牌加炉温曲线 |
| 注塑机 | 锁模力与模板平行度 | 800 吨,平行度不超过 0.05 毫米 | 参数屏加塞尺 |
| 模温机 | 型腔实际温度 | 240 摄氏度正负 5 摄氏度 | 红外测温加记录 |
| 气密台 | 压力表精度与校准 | 不低于 1.6 级,校准在有效期内 | 校准证书原件 |
二、工序审核:首件、巡检与卡控点
枪械防护箱生产的工序审核要回答一个问题:这套参数是靠人记住的,还是靠卡控点锁住的。首件是第一个卡控点,换模、换料、换班之后必须连续做 3 件全检,三件都合格才允许批量。只做一件就放行,等于把整批押在第一件上。
巡检看频次与点位。成型工序每 2 小时抽 5 件,壁厚沿箱壁一周取 8 点,必须包含四个转角,因为转角最薄也最容易被漏检。记录只写合格两个字,等于没记。
卡控点要挂在工位上。锁扣扭矩与气密属于全检项,工位应有判定界限的看板;内衬贴合按批做 3 件剥离试验,破坏性数据单独存档。在工位站满 30 分钟,看操作者是否真按卡控点执行,比翻记录更快看出问题。
| 工序 | 卡控点 | 频次 | 记录形式 |
|---|---|---|---|
| 成型 | 壁厚 8 点 | 每 2 小时 5 件 | 巡检表 |
| 内衬 | 剥离强度 | 每批 3 件 | 破坏性试验档案 |
| 锁具 | 扭矩与气密 | 全检 | 工位看板 |
| 包装 | 外观与追溯码 | 每箱 | 装箱单 |
三、记录审核:批次追溯与三类台账
枪械防护箱生产的记录审核只有一条主线:从成品箱的追溯码出发,能不能在 10 分钟内调出粉料批号、模次、班次、操作者与检验员。链条断在任何一环,前两块审核的结论都要打折。
三类台账必须齐:壁厚记录、返修记录、设备点检。壁厚记录要写到点位与实测值;返修记录要有缺陷代码与复检人签字;点检表要写实际温度与时间,不能整页同一个笔迹。保存期不少于 3 年,出口订单延到 5 年。
抽查很直接:随手点一个批次,要全部记录,再抽 5 箱核对追溯码。常见缺陷有三种,只记合格值、返修无复检签字、点检表提前填好,出现任意一项就够判观察项。
| 台账 | 必填字段 | 保存期 | 常见缺陷 |
|---|---|---|---|
| 壁厚记录 | 模次、点位、实测值、判定 | 不少于 3 年 | 只记合格值 |
| 返修记录 | 缺陷代码、返修方式、复检人 | 不少于 3 年 | 无复检签字 |
| 设备点检 | 实际温度、时间、点检人 | 不少于 3 年 | 整页同笔迹 |
四、判定口径:符合、观察项与不符合
枪械防护箱生产的审核判定要事先约定,否则末次会议必然争执。符合指没有不符合项、观察项在 5 项以内;观察项指记录缺项不超过 3 项、量具超期不超过 1 台,限期 30 天整改;不符合指追溯断链、气密台失效、材料批号无法确认,处理是暂停供货。
评分可以量化:设备 30 分、工序 40 分、记录 30 分,80 分以上通过,70 至 80 分限期复审。分数只是排序工具,不符合项一票否决,不参与加权。报告要给证据,照片与记录页编号缺一不可。
| 等级 | 触发条件 | 处理 | 复审安排 |
|---|---|---|---|
| 符合 | 无不符合项,观察项不超过 5 项 | 通过 | 12 个月后例行复审 |
| 观察项 | 记录缺项 3 项以内 | 30 天内整改 | 书面复审 |
| 不符合 | 追溯断链或量具失效 | 暂停供货 | 重新全审 |
五、行前准备与抽样量怎么定
枪械防护箱生产的审核计划提前 5 个工作日发出,同时索取近 12 个月的出货记录、客诉清单与返修统计。抽样按 AQL 1.0 执行,批量 500 箱对应样本 13 箱,样本要覆盖 3 个不同批次,不能全从同一托盘上取。
现场按半天设备、半天工序与记录分配,首次会议讲清判定口径。审核组两人起步,一人盯参数,一人查记录,避免被陪同人员带着走。
结论
枪械防护箱生产审核的价值不在打分,而在留下可复核的证据链:设备参数要测得出来,工序卡控要挂得出来,记录要追得回去。三块都过了,供货风险才算被看见;有一块含糊,报告就该写观察项。把判定口径写在审核之前,每次复审才有可比性,这也是枪械防护箱生产审核该有的顺序。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号