

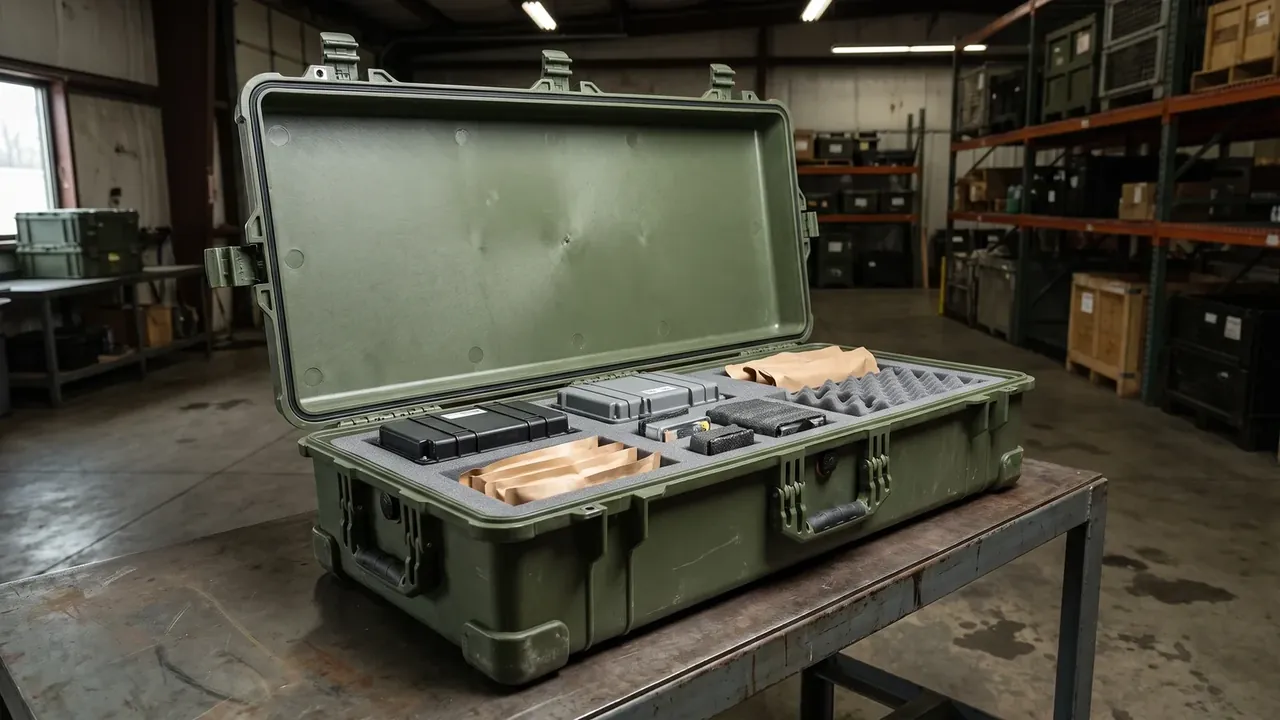
快速答案:HDPE 塑料防护箱的选型先定密度,再定 ESCR,最后才看壁厚。密度 0.948 至 0.955 克每立方厘米的共聚料,ESCR 能过 1000 小时;零下四十摄氏度缺口冲击仍有 12 千焦每平方米,1.5 米跌落六只不裂。
目录
- HDPE 塑料防护箱的选型先看密度与壁厚
- ESCR 小时数比冲击强度更能说明寿命
- 零下四十摄氏度的冲击与跌落判据
- 耐酸碱清单装什么介质定什么牌号
- 滚塑成型与热熔焊接的工艺核对
- FAQ
一、HDPE 塑料防护箱的选型先看密度与壁厚
HDPE 塑料防护箱的选型从密度开始,而不是从壁厚开始。密度每升高 0.001 克每立方厘米,弯曲模量大约升 3%,刚度上来一点,ESCR 却往下掉一截。0.941 到 0.965 是 HDPE 的全区间,做箱体真正落在 0.948 至 0.955。
熔指是第二条线。滚塑用粉料要 3.5 至 5 克每十分钟,流动性太低会在模内熔不透,出现分层;挤塑与注塑用料 0.3 至 0.6,分子量高、ESCR 好,但只能做板材与内衬,做不了回转成型。
壁厚与密度要一起定。密度 0.950 的料做到 8 毫米壁厚,一米二跌落的能量吸收已经够;密度 0.960 的料刚度高两成,同样壁厚反而更容易在跌落时开裂,因为它更硬、更脆。选型表上只看密度不看壁厚,等于只读了一半。
| 密度(克每立方厘米) | 熔指(克每十分钟) | 弯曲模量(兆帕) | ESCR(小时) | 常见用途 |
|---|---|---|---|---|
| 0.948 | 4.0 | 800 | 大于 1000 | 大型滚塑箱体 |
| 0.950 | 0.4 | 950 | 大于 1000 | 板材、内衬、托盘 |
| 0.955 | 3.8 | 1100 | 600 至 900 | 中型箱体、盖 |
| 0.960 | 5.0 | 1250 | 200 至 400 | 短周期周转箱 |
二、ESCR 小时数比冲击强度更能说明寿命
ESCR 是耐环境应力开裂,测的是料在介质与残余应力同时作用下能撑多久。按 ASTM D1693 条件 B,试样在 100% 壬基酚聚氧乙烯醚里恒温 50 摄氏度,记录五成试样开裂的时间,就是 F50。共聚料能过 1000 小时,均聚料常在 100 小时以内破掉。
这个数比缺口冲击更接近实际寿命。HDPE 塑料防护箱装的是清洗剂、皂液、乳化油这类含表面活性剂的东西,表面活性剂会渗进微裂纹、降低裂纹扩展的表面能,残余应力再把裂纹拉开。冲击试验打不出这种失效。
残余应力是内因,能从工艺上压下去。滚塑件脱模后做 70 摄氏度 2 小时退火,模内应力能降一半;转角圆角做到 R5 以上、壁厚过渡控制在 1 比 1.5 以内,应力集中点就少。设计阶段省下的圆角,后面要用开裂来还。
三、零下四十摄氏度的冲击与跌落判据
低温是 HDPE 塑料防护箱的长处,值得单独写进图纸。HDPE 的玻璃化转变温度在零下 120 摄氏度附近,常温到零下四十摄氏度之间分子链段仍能运动,所以断口保持韧性撕裂,不像 ABS 那样变脆。
具体数字要落到试验条件上:零下四十摄氏度放置 4 小时,悬臂梁缺口冲击 12 千焦每平方米,是常温 28 的 43%;整箱 1.5 米对角跌落,六只全部无裂、锁扣不脱开。按 ASTM D746 测脆化温度,共聚料通常低于零下 70 摄氏度。
低温下的变量是密封条而不是箱体。硅胶条在零下四十摄氏度还能压紧,EPDM 会变硬、回弹慢,开盖后密封唇来不及复位。把密封条写进同一份低温验收里,比只写箱体耐低温有用。
四、耐酸碱清单装什么介质定什么牌号
HDPE 塑料防护箱对酸碱盐的耐受面很宽,常温 pH 1 至 14 的介质可以长期接触。20% 硫酸浸泡 60 天,质量变化 0.1%;40% 氢氧化钠同样条件 0.15%;12% 有效氯的次氯酸钠 30 天 0.3%,但必须避光,否则次氯酸分解会攻击表面。
有机物是另一条线。汽油浸泡 7 天增重 5%,表面发黏;甲苯 24 小时增重 12%,箱壁明显溶胀;四氯化碳这类氯代烃会直接让料软化。浓硝酸、浓硫酸(98%)这类强氧化剂不在耐受范围内。
| 介质(常温) | 时长 | 质量变化 | 判断 |
|---|---|---|---|
| 20% 硫酸 | 60 天 | 增加 0.1% | 可用 |
| 40% 氢氧化钠 | 60 天 | 增加 0.15% | 可用 |
| 12% 次氯酸钠 | 30 天 | 增加 0.3% | 可用,须避光 |
| 汽油 | 7 天 | 增加 5%,发黏 | 不可长期 |
| 甲苯 | 24 小时 | 增加 12%,溶胀 | 不可 |
判断顺序是「介质加应力」而不是「介质」单项。同一只 HDPE 塑料防护箱装皂液不裂,装皂液再叠三层压着就裂,差别在应力。选型时把装载高度、堆码层数与介质一起写,供应商才知道要给到 1000 小时还是 300 小时的料。
五、滚塑成型与热熔焊接的工艺核对
滚塑是 HDPE 塑料防护箱的主工艺。粉料磨到 40 目、粒径约 420 微米,装进 3 毫米钢板模,炉温 290 摄氏度,周期 25 分钟,出模壁厚 8 毫米,公差正负 0.8 毫米。粉太粗熔不透,箱壁出现针孔;粉太细会粘模,脱模时拉伤内表面。
焊接决定大型箱体的接缝寿命。热板焊温度 200 至 210 摄氏度、压力 0.02 兆帕、每毫米壁厚约 10 秒;挤出焊用直径 4 毫米的 HDPE 焊条,焊缝强度能到母材的 85%。焊完要做剥离试验,看断面是不是从母材撕开而不是从焊缝脱开。
| 焊接方式 | 温度 | 适用壁厚 | 焊缝强度 | 常见部位 |
|---|---|---|---|---|
| 热板焊 | 200 至 210 摄氏度 | 6 至 12 毫米 | 母材 90% | 箱体对接缝 |
| 挤出焊 | 230 摄氏度 | 8 毫米以上 | 母材 85% | 补强板、法兰 |
| 热风焊 | 300 摄氏度 | 3 至 6 毫米 | 母材 70% | 小件、修补 |
焊接之前必须干燥。HDPE 吸水率低于 0.01%,但表面凝水足以在焊缝里形成气孔,气孔就是应力开裂的起点。车间湿度高于 70% 时,焊前用热风把坡口吹一遍,比加一道检测便宜。
结论
HDPE 塑料防护箱的选型落在四组数:密度与熔指的搭配、ESCR 的 F50 小时数、零下四十摄氏度的冲击与跌落结果、焊缝强度占母材的比例。密度定刚度,熔指定成型,ESCR 定寿命,焊接定接缝。把这四组写进图纸,再附上介质与堆码层数,供应商就没有替换牌号的空间。按这套口径做的 HDPE 塑料防护箱,装酸碱不渗、零下四十摄氏度不裂、焊口五年不开。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号