

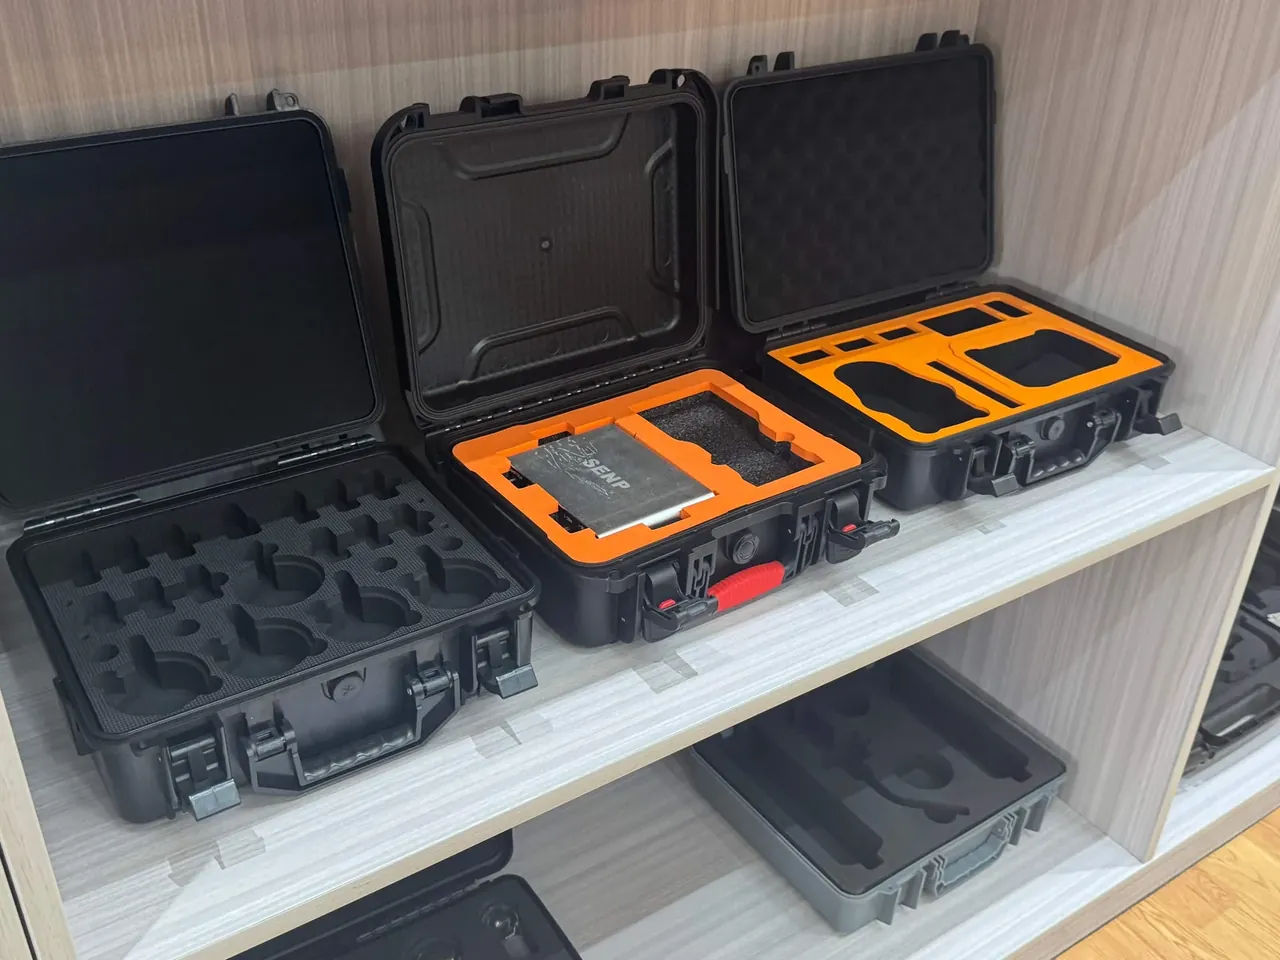
快速答案:箱体铰链松动多半不是铰链断裂,而是铆钉孔被磨大:盖沿能上下抬动 0.25 mm,铆钉本体却还留在原位,φ4 mm 铆钉的剪切强度仍有 1.2 kN,丢掉的是孔与钉之间那 0.05 mm 的过盈。补铆与换 M4 螺丝的差别不在强度,而在孔壁还剩多少材料。
目录
- 箱体铰链松动的三个候选原因
- 先量间隙,再决定补铆还是换螺丝
- 孔壁被磨大之后的镶套补救
- 哪些场景必须保留铆接
- FAQ
一、箱体铰链松动的三个候选原因
箱体铰链松动的第一刀应该切在紧固件上,而不是铰链本体。同一只箱子盖沿抬动 0.25 mm,可能是 φ4 mm 铆钉把孔磨成了椭圆,可能是 M4 螺丝的预紧从 2.5 N·m 掉到 2.0 N·m,也可能只是销轴在座体里磨薄。三种原因的修复动作完全不同,先分流比先拆件省 40 min。
分流的办法只有一个:把松动量测出来,再看它落在什么位置。用 0.05 mm 起的塞尺沿盖沿取三点塞入,最大塞入值记为间隙;再用 30 N 的力抬盖,看抬起的是整条盖沿还是只有一端。整条均匀抬起,说明两颗紧固件同时松;只有靠外一端抬起,孔扩大的嫌疑最大;抬的时候盖沿整体向外平移 0.5 mm,问题就在销轴与座体之间。
拆一件就能定性。铆钉用 φ4.2 mm 钻头钻掉钉头,取出钉杆后摸孔壁:内壁出现一圈发亮磨痕并带 0.1 mm 台阶,是孔被磨大;孔壁干净而钉杆中部磨出椭圆亮带,是钉在孔里晃、孔本身还好。
| 候选原因 | 可测的量 | 判据 | 先做什么 |
|---|---|---|---|
| 铆钉孔扩大 | 孔椭圆度 | 椭圆度 >0.3 mm 或塞尺 0.25 mm | 换 M4 螺丝或镶衬套 |
| 螺丝预紧流失 | 复紧扭矩 | 2.5 N·m 拧不住,2.0 N·m 才动 | 换钉加尼龙垫圈 |
| 销轴与座体磨损 | 抬盖轨迹 | 抬 0.25 mm 时盖沿整体平移 | 换铰链座 |
| 座体根部裂纹 | 目视加白粉渗透 | 根部 3 mm 内泛白 | 补强后重装 |
排除顺序不能反。先复紧螺丝,会把已经扩大的孔再压塌一次,孔壁的塑料被挤向一侧,后面镶衬套就少了 0.2 mm 的配合面。先量间隙、再看孔壁、最后才决定换件,这三步走完通常 20 min,比直接换一副铰链便宜。
二、先量间隙,再决定补铆还是换螺丝
间隙落在 0.1 mm 以内只复紧,0.1 到 0.3 mm 换大一号紧固件,超过 0.3 mm 才动衬套。这条线的依据是承力余量:φ4 mm 铆钉的剪切强度 1.2 kN,一颗 M4 螺丝在 2.5 N·m 下的夹紧力约 3 kN,而一只 8 kg 的盖体在翻转时对单侧铰链的拉力不到 0.4 kN。余量本来就有一倍多,缺的从来不是强度,是孔与钉的贴合。
5000 次开合是一道分水岭。某批 12 只箱体在 5000 次开合后复测,铆接侧盖沿间隙从 0.06 mm 长到 0.25 mm,螺丝侧从 0.04 mm 长到 0.18 mm;同一批螺丝的复紧扭矩从 2.5 N·m 掉到 2.0 N·m,衰减 20%,而铆钉侧根本没有可以复紧的余量。间隙小的是螺丝,但掉扭矩这件事在无工具现场补不回来。
箱体铰链松动补铆的动作很短:把旧钉钻掉,孔口用 φ6 mm 铰刀修整 0.5 mm 深,装同规格 φ4 mm 抽芯铆钉,铆完夹紧力约 1.0 kN,盖沿间隙应回到 0.05 mm 以内。钉杆长度按板厚加 1.5 倍钉径选,短了夹不紧,长了会在孔外鼓包顶住铰链座。补铆的代价是孔壁又少一层材料,同一位置最多补 2 次。
换螺丝要先看孔壁还剩多少料。孔壁剩余 2.5 mm 以上时,用 φ3.6 mm 底孔攻 ST4.2 自攻钉,拧到 2.5 N·m 再回 15° 就够;需要反复拆装的,扩到 φ5.4 mm 嵌 M4 铜螺母,螺母外径 φ6 mm,压入后与塑料面齐平误差 0.2 mm 以内。螺丝侧配一只尼龙垫圈,能把扭矩衰减从 20% 压到 8% 左右。
箱体铰链松动修到这一步,量具比经验可靠。塞尺 0.05 mm 一片、量程 1 到 6 N·m 的扭矩扳手、φ6 mm 铰刀各备一把,装进一只 A5 工具袋放在返修台上。现场没有扭矩扳手时,用 2.5 N·m 预设扭力的起子替代,误差 10% 以内够用,比拧到手紧再说强。
三、孔壁被磨大之后的镶套补救
孔扩到 0.3 mm 时,φ4 mm 的钉装回去只能靠胶,胶在 −20 ℃ 到 60 ℃ 的循环里 30 天就开始发脆。此时正确的动作不是换大钉,而是把孔规整地放大到 φ6 mm,压一只衬套,让 φ4 mm 紧固件重新回到配合孔里。衬套把磨损从塑料转移到金属,孔壁从此不再扩大。
镶套分三步。台钻装 φ6 mm 立铣刀,转速 800 r/min,进给压到 0.05 mm/r,把椭圆孔修成真圆,孔轴线与原孔偏差控制在 0.1 mm 以内;衬套壁厚 0.8 mm,外径留 0.05 mm 过盈,用压床一次压到底;压完铰孔到 φ4 H8,再装铆钉或 M4 螺丝。单侧 15 min,两只衬套的材料费约 4 元。
孔壁剩余材料是这条路的硬门槛。箱体铰链松动补到镶套这一步,铰链座根部到箱壁边缘只剩 2.5 mm 时,钻 φ6 mm 会把座体打穿,塑料在受力后沿孔边开裂,衬套再好也留不住。量一下座体宽度,小于 12 mm 就不要镶套,直接换铰链座。
镶套后按新件验收:盖沿间隙 0.08 mm 以内,开合 200 次复紧一次,之后每 2000 次检查衬套是否随钉转动。衬套一旦跟着转,说明过盈已经消失,需要换一只外径加 0.02 mm 的套。
四、哪些场景必须保留铆接
箱体铰链松动修到这一步,要决定的其实不是谁的强度高,而是这只箱子还要拆几次。铆接在三种场景里仍然是唯一选择:需要防拆、长期振动、现场没有扭矩扳手。这三种场景的共同点是装上去就不打算再拆,而螺丝的价值恰好相反,它把一次装配变成可重复的维护动作。
振动场景的数据很直接:M4 螺丝不涂螺纹胶,在 10–55 Hz 扫频 2 h 后扭矩再掉 15%,盖沿间隙从 0.05 mm 长到 0.12 mm;同一工况下的 φ4 mm 铆钉靠塑性变形把板层压死,间隙只长 0.03 mm。要在这类工况用螺丝,就得配螺纹胶或尼龙嵌件螺母,并且每 500 次开合复紧一次。
防拆看的是痕迹。铆钉拆卸必须动钻头,孔口一定留 0.5 mm 以上的破坏痕,事后无法复原;螺丝可以复拧回原扭矩,箱体被人打开过也看不出来。需要证明没被开过的箱子,铰链侧必须保留铆接。
反过来,需要定期保养的箱体应该用螺丝。每季度换密封条的箱子,一年要拆 4 次铰链,铆钉孔在 6 次拆装后必然松到 0.2 mm 以上;同一位置换成 M4 螺丝加铜螺母,拆 20 次后扭矩仍能保持 2.3 N·m。选哪种紧固,先数一下这只箱子一辈子要开几次盖,答案就出来了。
结论
箱体铰链松动的修复不是换一种更好的紧固件,而是先量出那 0.25 mm 落在哪一层:孔、螺纹还是销轴。孔扩在 0.3 mm 以内,换 M4 螺丝加铜螺母最快,扭矩 2.5 N·m、单侧 8 min;孔超过 0.3 mm,镶 φ6 mm 衬套才能把间隙拉回 0.08 mm,单侧 15 min、材料 4 元;座体宽度不足 12 mm 或销轴磨细 0.2 mm,换铰链座比任何补救都省。判断只需三列:剪切能不能扛住 8 kg 盖体的翻转,预紧能不能守住 2.5 N·m,下一次拆装要几分钟。下表把三列并排放好,按这只箱子的实际开合次数取一行执行即可。
| 维度 | φ4 mm 铆钉 | M4 螺丝 |
|---|---|---|
| 剪切承载 | 1.2 kN | 钉杆剪切,夹紧力约 3 kN |
| 预紧 | 不可调,夹紧约 1.0 kN | 2.5 N·m,可复紧 |
| 5000 次开合后间隙 | 0.25 mm | 0.18 mm |
| 扭矩衰减 | 无扭矩可衰 | 20% |
| 可维护性 | 需钻掉重装,单侧 15 min | 拧开即换,单侧 8 min |
| 防拆痕迹 | 孔口破坏 0.5 mm | 无痕复拧 |
| 适用场景 | 振动、防拆、无工具现场 | 定期保养、需要返修 |
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号