

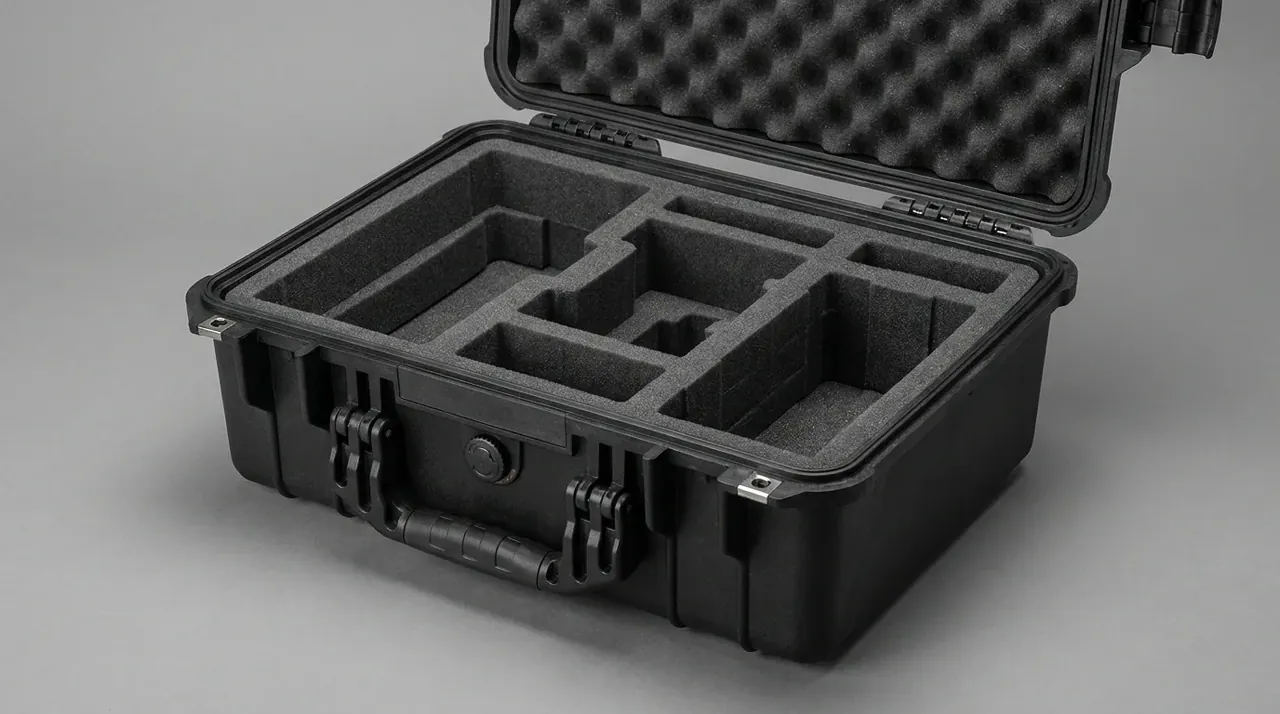
快速答案:工业内窥镜防护硬质卡扣箱以 500×390×205 mm 外廓与 150 mm 箱腔净高容纳盘绕外径 300 mm 的线卷,两只卡扣单只扣合力 320 N,1.2 m 六面跌落后箱口台阶仍压在 0.4 mm 以内。
目录
- 工业内窥镜防护硬质卡扣箱的箱腔净高与盘绕裕度
- 两只硬质卡扣的扣合力与锁舌行程
- 通长铰链的限位角度与销轴配合
- 一点二米六面跌落后的箱口台阶复测
- 密封条压缩率与浸水后的箱内湿度
- FAQ
一、工业内窥镜防护硬质卡扣箱的箱腔净高与盘绕裕度
工业内窥镜防护硬质卡扣箱的外廓定在 500×390×205 mm,箱腔 445×330×150 mm,壁厚 3.4 mm,空箱 3.1 kg。箱腔净高 150 mm 取自盘绕外径 300 mm 的线卷轮廓:卷底离箱底留 20 mm 悬空层,卷顶到盖内泡棉尖端留 15 mm 余量。净高压到 130 mm,盖内泡棉会把线卷顶在箱底,运输振动经泡棉直传到箱壁根部;净高放到 170 mm,线卷的上下自由度变大,六面跌落时容易横向滚动并撞上侧壁加筋。
工业内窥镜防护硬质卡扣箱的净高公差只量箱底平面到盖内泡棉尖端的垂直距离,泡棉压缩量另记一行,两个数不互相折算。
| 尺寸项 | 取值 | 判读用途 |
|---|---|---|
| 外廓 | 500×390×205 mm | 与货架托盘位对齐 |
| 箱腔 | 445×330×150 mm | 盘绕外径 300 mm 的余量 |
| 壁厚 | 3.4 mm | 侧壁抗凹与螺钉座深度 |
| 空箱重 | 3.1 kg | 单人搬运上限 |
箱腔深度由模具一次成型,后续不做铣削补偿,净高在开模阶段就与泡棉厚度绑定。首件每批抽 5 只,用深度尺在箱腔四角与中心各量一点,五点极差超过 1.2 mm 就退回模具复核。
二、两只硬质卡扣的扣合力与锁舌行程
工业内窥镜防护硬质卡扣箱用两只硬质卡扣对开,单只扣合力 320 N,锁舌行程 9 mm,扣座内嵌 1.5 mm 厚不锈钢片。扣合力用拉力计以 30 mm/min 拉开锁舌读到峰值,两只分别记数,不做平均。320 N 这条下限是为了让盖体在冲击中不弹开,上限 400 N 则卡在单手可开的范围内:再高一点,戴薄手套的现场人员就得两只手才能掰开。
锁舌行程与箱口台阶是一组:行程 9 mm 时锁舌越过扣座凸缘 2 mm,盖体被压向密封条,压缩量随之稳定在 30%。行程缩到 7 mm,锁舌只搭住凸缘 0.5 mm,跌落中容易脱扣;行程放到 11 mm,锁舌根部受力角度变斜,塑料钩口会出现白化。工业内窥镜防护硬质卡扣箱的钩口白化一旦成片,扣合力读数会虚高,因为钩口已经卡死在扣座里。
扣合顺序在装配卡上写成先中后两端,实际使用只要求两侧同时受力,箱口四边的台阶差因此不超过 0.3 mm。5000 次开合后复测扣合力,衰减量按 15% 设线,超过就换扣座嵌件,不动箱盖。
三、通长铰链的限位角度与销轴配合
工业内窥镜防护硬质卡扣箱的铰链为通长结构,长度 180 mm,销轴直径 4 mm,材质为不锈钢,配合间隙 0.15 mm。盖体开启到 105° 时铰链限位面贴合,0.9 kg 的盖体自重不会继续后仰,箱体搁在 15° 斜面上也不致自行合盖。限位角度小于 95°,开盖后取放空间被压扁;大于 115°,铰链根部塑料承受的弯矩抬升,长期开合会在销轴孔口拉出细裂纹。
销轴孔外侧包一层 2 mm 厚的加强台,铰链座与箱体一次注塑成型。装配时销轴压入力控在 250 N 以内,压得过紧会让孔口应力集中,5000 次开合后在孔口出现发白。工业内窥镜防护硬质卡扣箱的铰链与卡扣分两组测:铰链看销轴径向间隙,卡扣看锁舌与扣座的贴合面,两组读数不合并判定,也不互相顶替。
四、一点二米六面跌落后的箱口台阶复测
工业内窥镜防护硬质卡扣箱按 1.2 m 高度做六面跌落,试件装载 6.5 kg,跌落前在 -10℃ 环境放置 4 h。台架停机后先看箱口台阶:把盖体合上,用 0.05 mm 起的塞尺沿箱口一周试插,四个角与四条边中点共 8 个位置各读一次,最大值不超过 0.4 mm。台阶超差说明箱口筋位在冲击中产生了永久变形,盖体与密封条的贴合面随之偏移。
复测顺序固定:先量台阶,再测两只卡扣的扣合力,最后查箱壁与角部裂纹。台阶合格而扣合力掉到 270 N 以下,只换卡扣;台阶超差又伴随角部放射状裂纹,整只退出使用。同一只工业内窥镜防护硬质卡扣箱只跌一轮,不做重复加载,免得二次冲击掩盖首轮的变形。
| 复测项 | 量具与取值 | 判定 |
|---|---|---|
| 箱口台阶 | 塞尺从 0.05 mm 起 | ≤0.4 mm |
| 卡扣扣合力 | 拉力计峰值 | ≥270 N |
| 角部裂纹 | 目视加 5 倍放大 | 无放射状裂纹 |
| 铰链销轴间隙 | 塞规 | ≤0.25 mm |
跌落的台面为 10 mm 厚钢板,板上铺 3 mm 橡胶垫,垫的硬度取 60 邵氏 A。垫太软会把冲击拉长,读出的台阶反而偏小;垫太硬则冲击波形变尖,箱口筋位容易一次到位地塌下去。台面条件写进报告首页,换垫就要重做首件。
五、密封条压缩率与浸水后的箱内湿度
工业内窥镜防护硬质卡扣箱的密封条为三元乙丙材质,截面 8×6 mm,嵌在 6.5 mm 宽的槽内,合盖后压缩率取 30%,条高从 6 mm 压到 4.2 mm。压缩率低于 25%,箱口在 1 m 水深下会连续冒泡;高于 40%,卡扣那 320 N 的扣合力被条体反力吃掉一截,锁舌行程末段手感发死。
浸水检验按 1 m 水深、30 min 计时,取出后擦干外表,静置 2 h 再开盖,箱内放 10 g 干燥剂作指示剂。开盖后干燥剂增重不超过 0.8 g,判定密封有效。温度项另做:-20℃ 放置 24 h 后测压缩永久变形,限值 12%,超过说明胶料配方偏软,低温回弹不足;60℃ 放置 24 h 后箱口台阶若超过 0.3 mm,则要回头查密封条槽的槽深。
| 检验项 | 条件与取值 | 判定 |
|---|---|---|
| 密封条压缩率 | 6 mm 压到 4.2 mm | 25%–40% |
| 浸水 | 1 m 水深 30 min | 干燥剂增重 ≤0.8 g |
| 低温压缩永久变形 | -20℃ 放置 24 h | ≤12% |
| 高温形变 | 60℃ 放置 24 h | 箱口台阶 ≤0.3 mm |
结论
工业内窥镜防护硬质卡扣箱的规格串在五处:150 mm 箱腔净高对 300 mm 盘绕外径的余量、单只 320 N 的扣合力与 9 mm 锁舌行程、180 mm 通长铰链的 105° 限位、1.2 m 六面跌落后 0.4 mm 的箱口台阶、以及 30% 压缩率配 0.8 g 干燥剂增重。五项分别落在模具、装配、台架与浸水四道工序上,读数各记各的。工业内窥镜防护硬质卡扣箱只解决壳体的几何与受力,线缆在箱内怎么盘、怎么取用,不在本文范围内。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号