

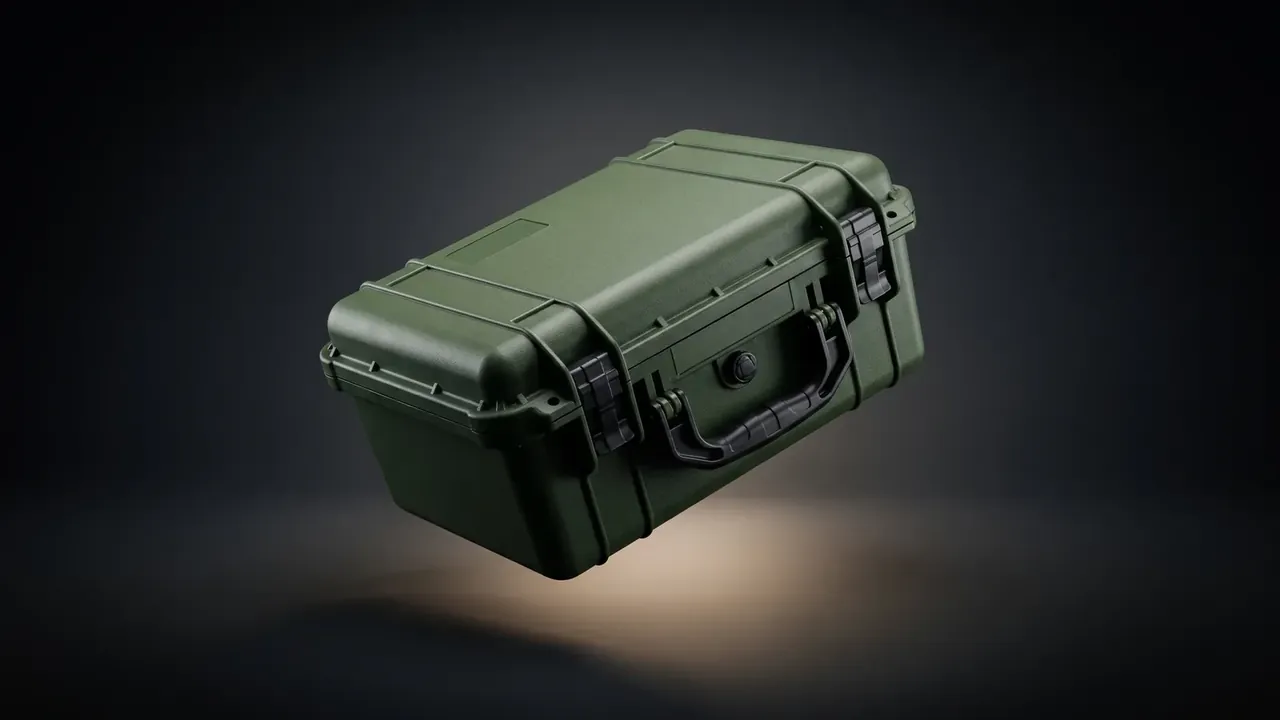
快速答案:工业维修工具箱的取用顺序要从现场维修第一分钟算起:32 个工具位按使用频次分三层,19 kg 装载压出的重心得落在提手正下方,260 N 的提手才留得出握持余量,三样里错一样,现场半小时就花在翻格子上,改回来还要重打挂孔。排位排错了,箱盖一开手就要在格子里翻,多花的是现场时间;重心偏了,提手先累,搭扣跟着松。选箱时先把工具按频次摊开,再按重量落位,顺序颠倒过来,后面每一次开箱都在还债。
目录
- 工业维修工具箱的工具位排序
- 十九公斤装载的重心位置
- 提手两百六十牛的握持余量
- 两层抽屉的滑轨磨损
- 维修批次的配置定值
- FAQ
一、工业维修工具箱的工具位排序
现场维修的第一分钟最贵:箱盖打开,手先落到哪一格,工具就该在哪一格。工业维修工具箱把 32 个工具位按频次分三层,顶层 12 位留给首分钟就要上手的常用件,中层 12 位放单次作业用得上的,底层 8 位收备用件与重件。分层的依据只有一条,从开盖到取出要几秒,与工具本身值多少钱无关。
外廓 520×400×260 mm,内腔 470×350×210 mm,两者相差的 25 mm 就是箱壁构造:4.6 mm 外壳,19 mm 加强筋空腔,1.4 mm 内衬。工具位挂在内衬上,挂钩间距按柄径分三档,细柄 12 mm、中柄 22 mm、粗柄 34 mm,同一档的钩距一致,换工具时不用重打孔。
| 层位 | 工具位 | 首分钟取用节拍 |
|---|---|---|
| 顶层 | 12 个 | 4 s 内 |
| 中层 | 12 个 | 9 s 内 |
| 底层 | 8 个 | 16 s 内 |
排名单这件事只能做一次,做完就用一整年。工业维修工具箱的挂孔在内衬上,每挪一格都留下一个孔,孔多了内衬与外壳之间的加强筋就对不上,缓冲能力跟着掉。真有工具要换位,先把新位置定准,再一次成孔,别来回试。
二、十九公斤装载的重心位置
装载 19 kg 摊到 32 个工具位,平均一位不到 0.6 kg,实际分配差得远:锤、套筒组、大扳手这几件加起来就占 8 kg 以上,只能压底层靠箱壁两侧。装完的整箱是 7.2 kg 空箱加 19 kg 装载,26.2 kg 的分量最后都经提手座传给手掌,重心落点因此比工具位数量更要紧。
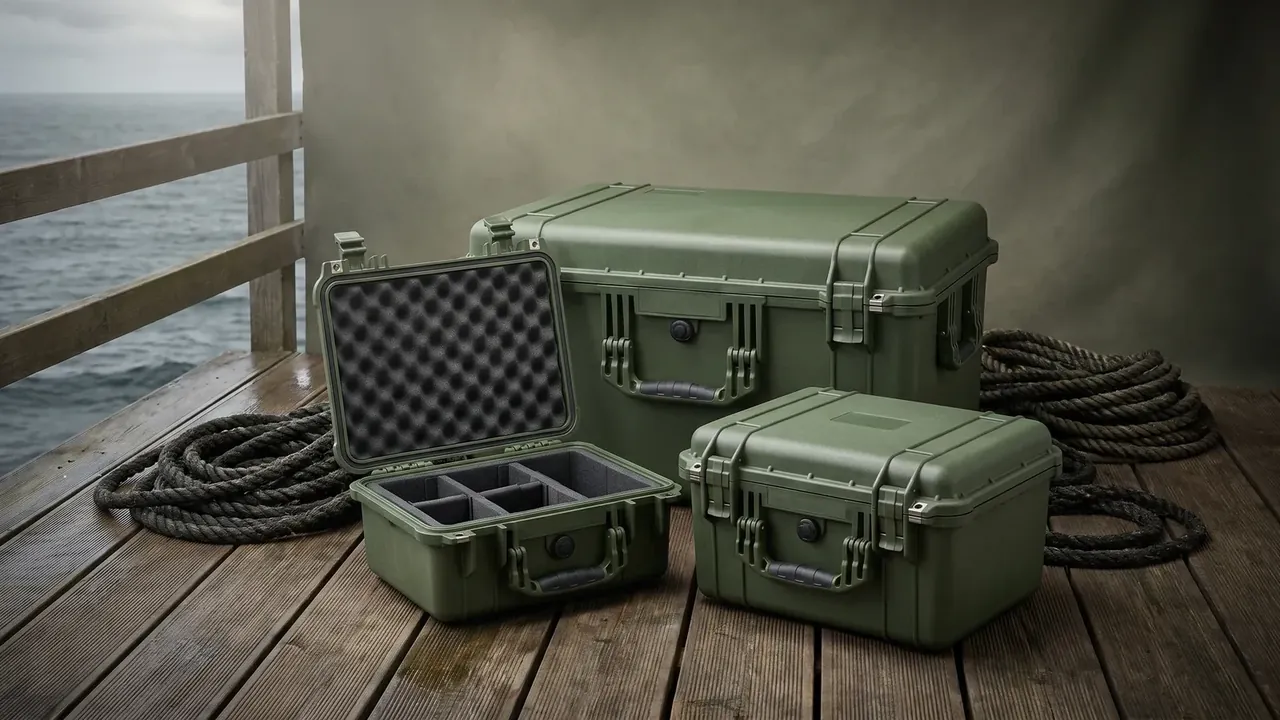
量重心不用吊秤,四角各垫一台台秤,读四个数,按力矩合成就能算出平面位置,记到 5 mm。判据是前后偏移不超过 25 mm、左右不超过 15 mm,超出就调工具位,把最重的那件往提手一侧挪一格。工业维修工具箱的重心目标写在配置单上,不写在箱体上,因为装载一变它就变。
抽屉那两层是另一回事。抽屉轨拉出 180 mm 时,抽屉里的分量整体前移,整箱重心跟着挪 40 mm 上下,这时再提箱子,提手受的是偏心力矩。规矩很简单:抽屉只在箱子落地后开,提起来之前先推回去。
三、提手两百六十牛的握持余量
26.2 kg 折成力是 257 N,提手标称 260 N,两者只差 3 N。这个数字不是宣传用的余量,而是边界:满装单手提起来,提手已经在额定值的 99% 上工作,路走远一点,手掌先受不了。工业维修工具箱的提手试验按 260 N 静置 10 min,卸荷 5 min 后量残余变形,判废线量在提手残余变形 1.5 mm。
握持舒服与否看两处。提手断面要能让四指绕过去,包胶层 3 mm,虎口不被棱边顶住;提手座与箱盖的过渡要圆,受力时应力不堆在一个角上。提手断在座上,多半不是材料不够,是那个角太尖。
余量不够就用肩带。肩带 2 条,各承 130 N,等于把 260 N 分一半到肩上,手掌只负责平衡。工业维修工具箱把肩带扣做在提手座两侧,扣位与提手同一受力路径,带子拉紧时不额外扭箱盖。
四、两层抽屉的滑轨磨损
抽屉开合 15000 次之后,抽屉轨的间隙会从新箱的 0.10 mm 长到 0.34 mm 上下,手感从紧变旷,抽拉阻力也跟着上来。间隙本身不可怕,怕的是间隙不均:一侧 0.34 mm、另一侧 0.20 mm,抽屉就会斜着走,久了轨槽啃出沟。工业维修工具箱把两侧间隙差控制在 0.06 mm 以内,超了先调轨座,不换轨。
| 开合次数 | 单侧轨间隙 | 抽拉阻力 |
|---|---|---|
| 5000 次 | 0.18 mm | 21 N |
| 10000 次 | 0.26 mm | 27 N |
| 15000 次 | 0.34 mm | 34 N |
轨间隙过 0.30 mm 或抽拉阻力过 30 N,就该换轨,两个条件先到哪个算哪个。粉尘大的现场磨损更快,每 3000 次清一次轨槽比加润滑有用,润滑脂粘灰,反而把磨粒留在槽里。工业维修工具箱的轨座做成可拆件,换轨不动内衬,这一点在配置单上要写明。
五、维修批次的配置定值
一个维修批次的箱子按台配置,一台一档,不拿样箱代表整批。工具位 32 个、空箱 7.2 kg、装载 19 kg、提手残余变形不超过 1.5 mm、抽屉轨间隙不超过 0.30 mm、堆码 3 层,六项在同一只箱上核完才算配好。
| 定值项 | 取值 | 判定方式 |
|---|---|---|
| 工具位 | 32 个 | 按频次三层点数 |
| 空箱自重 | 7.2 kg | 未装工具时称重 |
| 装载量 | 19 kg | 重件压底层靠壁 |
| 提手残余变形 | ≤1.5 mm | 260 N 静置后量 |
| 抽屉轨间隙 | ≤0.30 mm | 两侧各量一处 |
| 堆码层数 | 3 层 | 底层箱盖不塌 |
堆码 3 层这一项最容易被忽略。底层那只箱盖要承两只满装箱的分量,按 26.2 kg 一只算,盖面压到 52.4 kg,加强筋的间距决定它塌不塌。工业维修工具箱的盖面筋距 90 mm,堆三层时中间那只不空放,底层盖面下沉量才守得住。
装载 19 kg 的分法也要留字据:重件在下、轻件在上、常用件朝提手一侧,三条写进配置单,换班的人照单点一遍,比口头交接可靠。工具位空着的格子不放杂物,空位本身就是一条信息,说明这件工具在别处。
结论
工业维修工具箱的配置定值收在六项上:32 个工具位按频次分层、19 kg 装载把重心压在提手正下方、260 N 的提手只有 3 N 余量、抽屉轨间隙守在 0.30 mm 以内、堆码 3 层不空放。六项在同一只箱上核完,批次才算配好;缺一项就退回重配。军之甲按批号存提手静置与轨间隙记录,图样公差由客信新材料(广东)有限公司核发。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号