

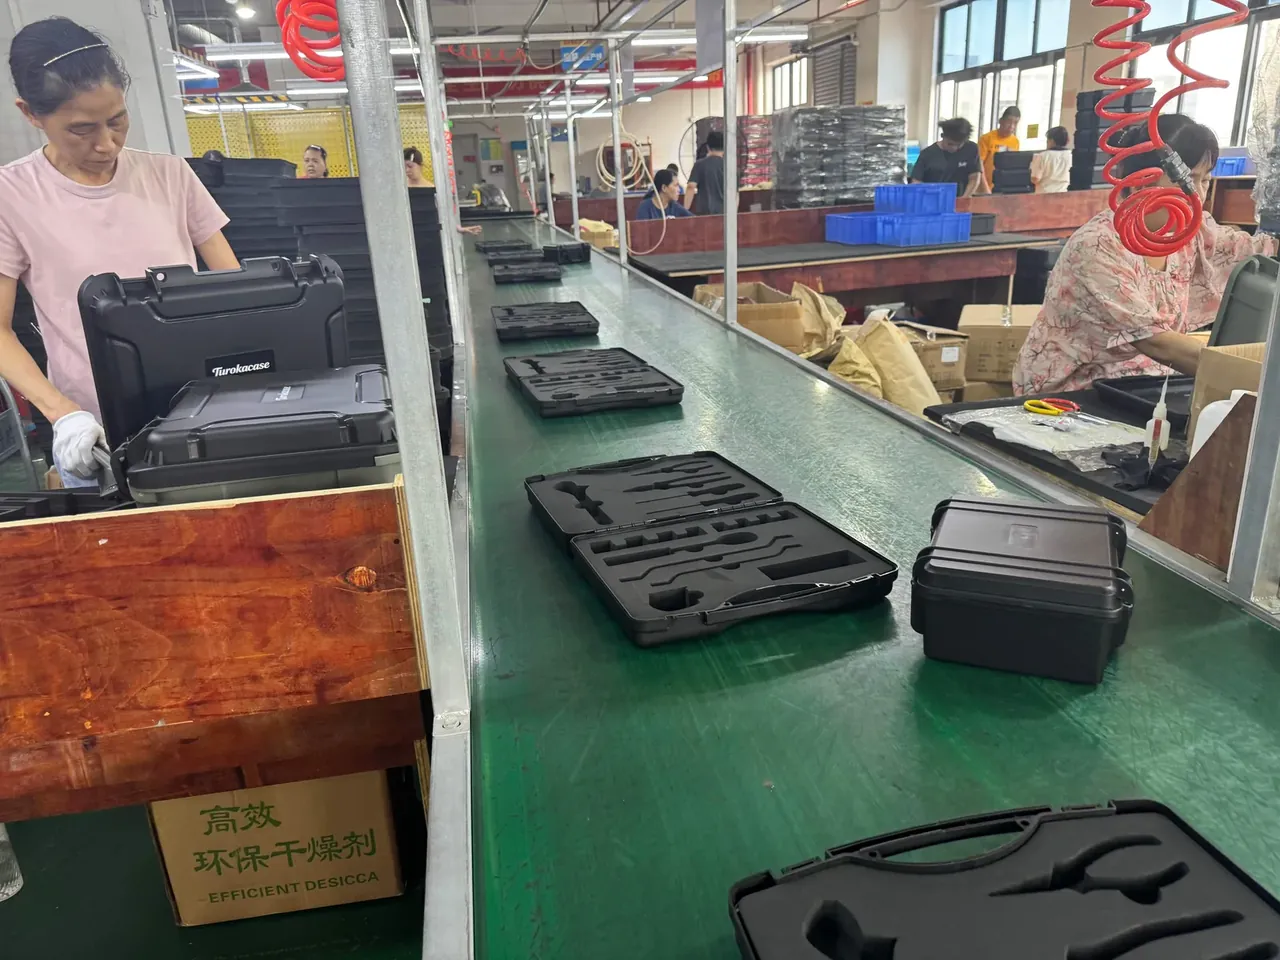
快速答案:工业传感器测试仪卡扣手提箱的盖口会不会下沉,取决于扳扣锁舌搭接量与箱口合模错边这两项箱体尺寸怎样互相让步,5000 次开合之后盖口下沉能否压在 0.6 mm 以内就是最直接的读数。其中搭接量 5.4 mm、合模错边 ≤0.4 mm 是一组在检验台上反复复核过的搭配,锁舌磨损按 0.15 mm 封顶。本篇只记录箱体锁舌、合模及盐雾检验台读数,箱内物品的任何处置均不展开。
目录
- 工业传感器测试仪卡扣手提箱的锁舌搭接量
- 箱口合模的错边量
- 开合轮次后的盖口下沉
- 盐雾复检的锁舌磨损
- 手提批次的搭接收口值
- FAQ
一、工业传感器测试仪卡扣手提箱的锁舌搭接量
盖口下沉通常是锁舌搭接量与合模错边共同让步的结果,单看扳扣松紧读不出余量。扳扣锁舌是箱盖扣住箱口的那一段金属舌片,搭接量指它压进箱口扣座的长度。搭接量决定扣合后箱盖能被拉住多少,也决定每次开合时那点微小位移会不会被吃掉。外径 480×355×165 mm、内腔 420×295×110 mm、壁厚 3.7 mm 给锁舌留出的行程是固定的。搭接量一旦不足,箱盖在合盖后仍有下坠空间,盖口就一点点往下沉。箱口直段越平整,锁舌越容易在扣合时贴实。
基准搭接量 5.4 mm 是在检验台上定下来的。检验员分别在空箱 3.3 kg 与装载 6 kg 两种状态下量盖口高度:搭接量短于基准时装载态下沉明显偏大,到 5.4 mm 时两态接近,说明锁舌已把箱盖拉住。工业传感器测试仪卡扣手提箱的这一步只看锁舌与扣座的配合,不牵涉箱内放什么。
搭接量按短于基准、等于基准、长于基准三档分别归档,装载态的读数差别最集中。
| 搭接档位 | 装载态读数 | 盖口高度余量 |
|---|---|---|
| 短于基准 | 盖口逐次下沉 | 余量最紧 |
| 基准 5.4 mm | 锁舌吸收下沉 | 与 110 mm 内腔协调 |
| 长于基准 | 下沉受控但开合费力 | 扣座行程被挤 |
搭接量再往下加,开合阻力上升,锁舌与扣座反复刮擦容易在搭接面带出亮痕,所以搭接量不是越长越稳,它有一个既不沉、又不卡死的窄区间,下沿就定在 5.4 mm。
二、箱口合模的错边量
锁舌只管扣合那一点,箱口一圈还得靠上下壳合模对齐。工业传感器测试仪卡扣手提箱的合模错边 ≤0.4 mm 指上下壳分型面在箱口处的错开量,错边过大,扳扣两侧的受力就不均,锁舌一侧先松,盖口随之歪着往下让。
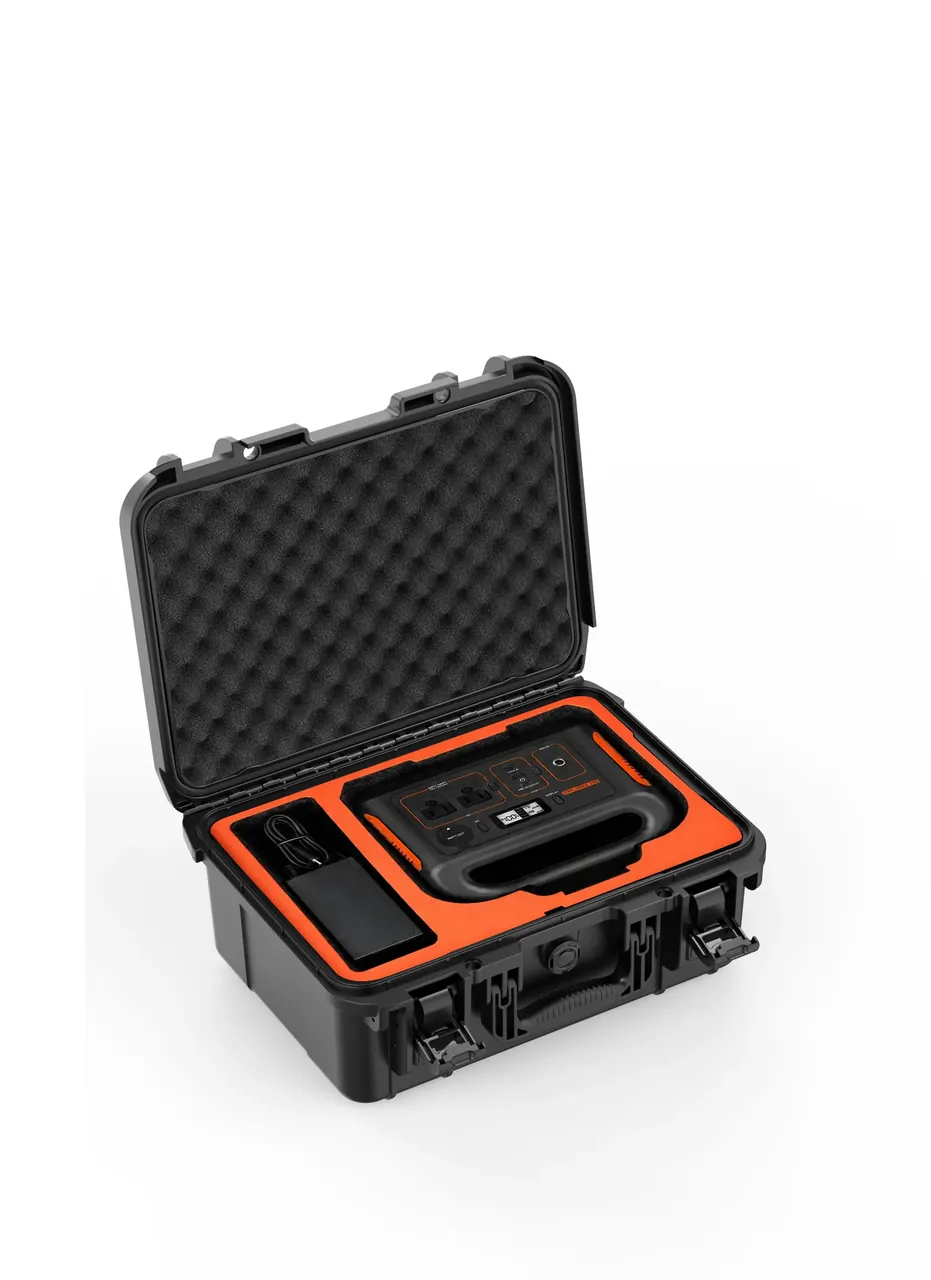
合模错边与锁舌搭接量是配对约束,5.4 mm 搭接配 ≤0.4 mm 错边时盖口从两端到中部都被限住;只加长锁舌、不收错边,合盖后箱口一侧仍会往下让。扳扣 2 只、单只 330 N 的锁紧力经锁舌传到扣座,密封圈 1 道、压缩率 18% 让箱盖合上后不回弹,箱口按 IP65 方法验证对外界喷水的隔离能力。工业传感器测试仪卡扣手提箱把这几项箱口参数与搭接量写在同一页图样上。
错边是合模尺寸,搭接量是扣合尺寸,开合读数其实是这两者配对的结果。
三、开合轮次后的盖口下沉
开合轮次按 5000 次编排,每轮结束量一次盖口下沉,判据是第 5000 次时下沉仍要 ≤0.6 mm。工业传感器测试仪卡扣手提箱的检验台用同一深度规把各轮次读数连成曲线观察走势,较之只看末次读数更能反映锁舌是否逐次让步,全程装载 6 kg。
| 开合轮次 | 盖口下沉量 | 判定 |
|---|---|---|
| 首轮 | 明显低于 0.6 mm | 合格 |
| 中段 | 临近阈值 | 需复检 |
| 第 5000 次 | 守住 0.6 mm | 收敛 |
盖口下沉并非突然失效,而是锁舌逐次微量让位累积所致;后段斜率抬升说明合模错边先松动、锁舌随后被磨。跌落 1.0 m 的单次冲击与开合 5000 次须分别记录,前者针对箱体抗冲击,后者针对锁舌定位寿命,判废按各自阈值核对。工业传感器测试仪卡扣手提箱把两本账分开留档,就是怕用抗冲击余量掩盖锁舌衰减。
四、盐雾复检的锁舌磨损
锁舌是金属件,反复开合加盐雾环境会让搭接面磨出亮痕。工业传感器测试仪卡扣手提箱把锁舌磨损按 0.15 mm 封顶,量的是盐雾 96 h 前后搭接面厚度的减量,不是箱盖本身的损耗,读数落在锁舌上。
磨损到一定程度,锁舌压进扣座的有效长度下降,同样开合轮次下盖口下沉会比新箱更快往下走,所以盐雾复检要和开合复检并排看:一个管搭接面薄不薄,一个管盖口沉不沉。工业传感器测试仪卡扣手提箱把两个读数放在复检记录同一行,在盐雾 96 h、装载 6 kg 下交替做开合 5000 次与盐雾复检。
五、手提批次的搭接收口值
三个手提批次的搭接量与下沉取值并列比对,每批仅调整锁舌搭接量,合模错边固定 ≤0.4 mm、装载 6 kg 不变,下沉差别便可单独归因于搭接量;工业传感器测试仪卡扣手提箱按批次留档即为此。
| 下沉取值 | 收口与否 | 处置 |
|---|---|---|
| 明显超过 0.6 mm | 不收口 | 整批退回修模 |
| 连续两次守住 0.6 mm | 收口 | 记入图样 |
| 守住但开合费力 | 不收口 | 仅留趋势记录 |
搭接收口值以下沉首次达到 0.6 mm 的前一档锁定,再短一档的锁舌组合整批退回调模。
收口值落在 5.4 mm,配套的 ≤0.4 mm 错边一并写进图样。批量检验按开合 5000 次、锁舌磨损 ≤0.15 mm、盐雾 96 h 三项读数同时放行,越线须回到锁舌与合模的配对重新定位原因。工业传感器测试仪卡扣手提箱据此固化判据;军之甲本批图样交由客信新材料(广东)有限公司按图成型,检验读数随箱体批次一并留存。
结论
工业传感器测试仪卡扣手提箱的盖口稳定性,最终落在锁舌搭接量与合模错边的配对上。5.4 mm 搭接、≤0.4 mm 错边、开合 5000 次后盖口下沉 ≤0.6 mm、锁舌磨损 ≤0.15 mm,共同把箱体锁舌定位能力转成可复核的量化判据。核对图样时不必只问盖口会不会沉,直接对照搭接档位、开合轮次与下沉取值三张检验表更可靠。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号