

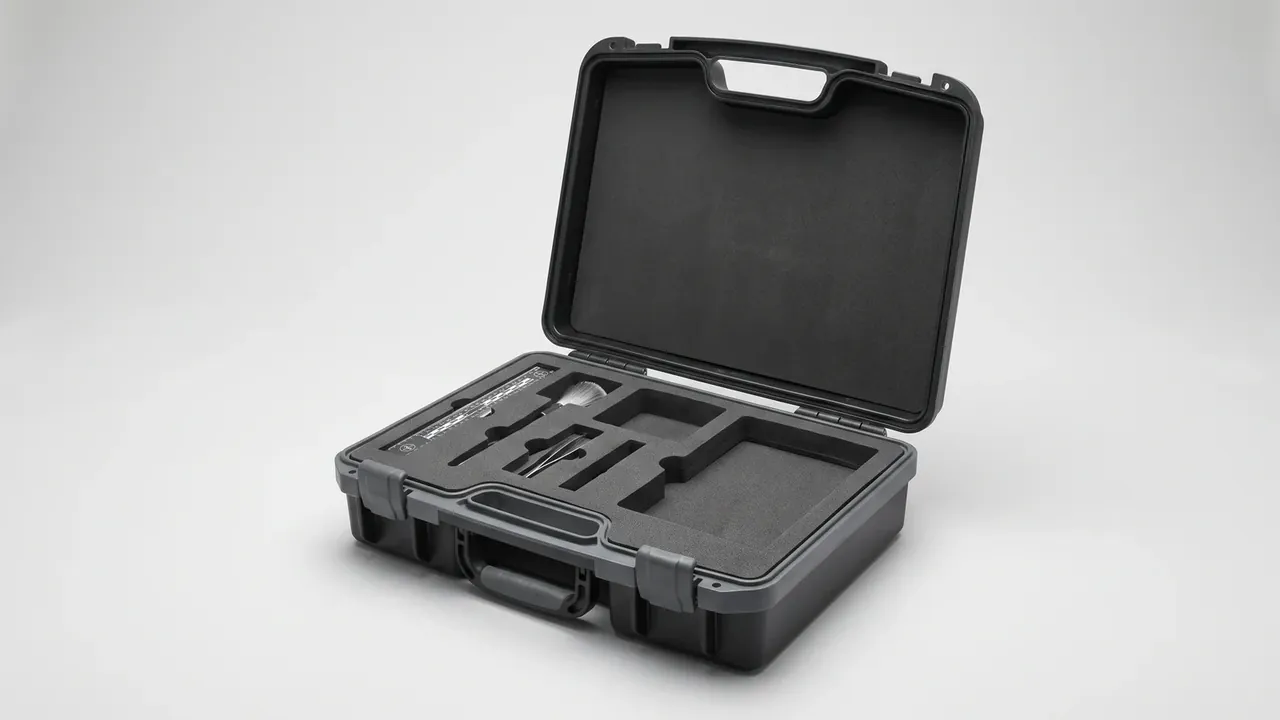
快速答案:塑料箱的pp等级不用挑最贵的,先按熔指定成型窗口,再按共聚结构定低温冲击,最后用壁厚与堆码承重反算牌号。3.0 mm 壁厚的手提箱选嵌段共聚 pp、熔指 8 g/10min 就够,不必上玻纤增强。
目录
- 塑料箱的pp等级先按熔指与共聚结构分档
- 壁厚与加强筋决定承重上限
- 低温冲击与填充料配比怎么权衡
- 模具与机台把牌号落成成型窗口
- 五个口径落成验收项目
- FAQ
一、塑料箱的pp等级先按熔指与共聚结构分档
塑料箱的pp等级在供应端通常写成三段:共聚类型、熔体流动速率、填充物。均聚 pp 在熔指 5 g/10min 时刚性最好,简支梁缺口冲击只有 4 kJ/m²;嵌段共聚 pp 在同样熔指下能做到 12 kJ/m²,箱角跌落不容易开裂。这两行字决定了后面所有工艺参数,采购前先把它们问清楚。
熔指决定成型窗口。薄壁箱体注塑常用 8–15 g/10min,熔指低于 5 g/10min 的牌号在 3.0 mm 壁厚、1.2 m 流程下容易缺胶,往往要把料温提到 235 ℃、模温提到 60 ℃才勉强走满;熔指高于 25 g/10min 流动性好,锁扣位与铰链座的飞边却明显增多,修边工时按每只 0.4 元往上加。
判断塑料箱的pp等级时,把三类共聚结构放在同一行比较最省事。均聚料刚性好、耐热高,代价是脆;嵌段共聚料冲击高,表面光泽略差;无规共聚料透明度和韧性平衡,刚性最低。滑石粉填充与玻纤增强是第四、第五种走法,靠填料换刚性,冲击要打折。
| 塑料箱的pp等级类型 | 典型熔指 g/10min | −20 ℃ 缺口冲击 kJ/m² | 弯曲模量 MPa | 适合的壁厚 mm |
|---|---|---|---|---|
| 均聚 pp | 5–8 | 4 | 1 500 | 3.5–4.5 |
| 嵌段共聚 pp | 8–15 | 12 | 1 100 | 2.8–3.5 |
| 无规共聚 pp | 15–25 | 7 | 900 | 2.0–2.8 |
| 滑石粉 20% 填充共聚 pp | 10 | 9 | 1 800 | 3.0–4.0 |
| 玻纤 20% 增强 pp | 6 | 6 | 3 200 | 4.0 以上 |
二、壁厚与加强筋决定承重上限
换牌号能改冲击,改不了承重;承重由壁厚、筋距和底面结构决定。3.0 mm 壁厚、筋距 60 mm 的手提箱,四点静压到 96 kg 时箱盖中央下挠 2.4 mm,卸载后回弹 2.1 mm;壁厚降到 2.4 mm,同样载荷下挠 5.8 mm,铰链座先出现白化,再压就开裂。
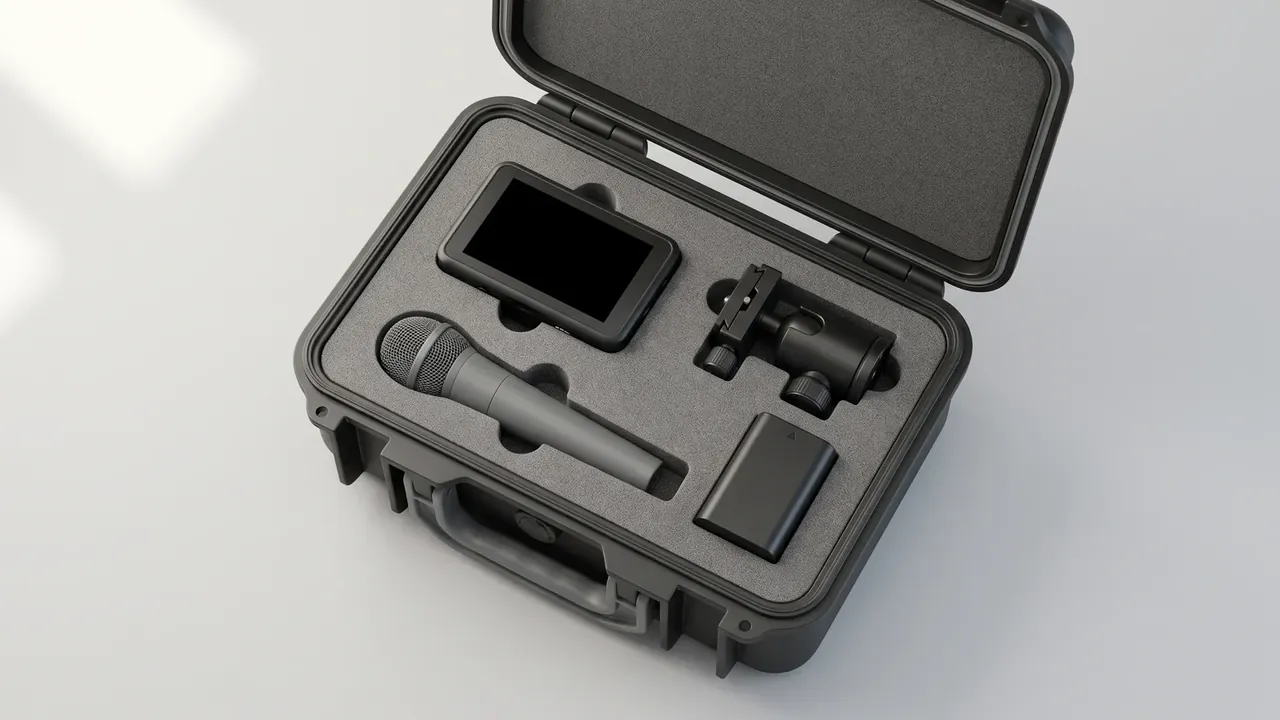
加强筋厚度要压在主体壁厚的 0.6–0.7 倍,也就是 3.0 mm 壁厚配 1.8–2.1 mm 筋厚。筋太厚会在筋根形成缩痕,正面看是 0.3 mm 深的凹坑;筋太薄则起不到抗弯作用,箱盖中部一按就软,手感直接掉档。
堆码是另一回事。四层堆码、单箱装 25 kg 时底层要承 75 kg 以上,底面四个角垫必须落在模具的支撑柱上,柱位偏差超过 1.5 mm,堆到第三层整垛就开始晃。选塑料箱的pp等级之前先算清这一列数字。
| 箱体壁厚 mm | 单只自重 kg | 四点静压 kg | 四层堆码底层承压 kg | 推荐机台吨位 |
|---|---|---|---|---|
| 2.4 | 0.95 | 60 | 48 | 250 T |
| 3.0 | 1.15 | 96 | 75 | 350 T |
| 3.5 | 1.38 | 130 | 100 | 450 T |
| 4.2 | 1.72 | 180 | 140 | 550 T |
三、低温冲击与填充料配比怎么权衡
塑料箱的pp等级在北方冬天会被重新审视。−20 ℃ 下均聚 pp 的缺口冲击从 4 kJ/m² 掉到 2.5 kJ/m²,5 kg 落锤从 1.2 m 落下直接穿透箱底;嵌段共聚牌号在同一条件下只降到 10 kJ/m²,箱角留下一个 3 mm 深的凹痕,还能继续用。
滑石粉能提刚性、压收缩,代价是冲击。每加 10% 填料,缺口冲击大约掉 15%;20% 滑石粉的共聚料弯曲模量从 1 100 MPa 升到 1 800 MPa,成型收缩率从 1.8% 降到 1.3%,−20 ℃ 冲击则从 12 kJ/m² 降到 9 kJ/m²。
玻纤增强把弯曲模量推到 3 200 MPa,但玻纤沿流动方向排列,横向冲击只有 6 kJ/m²,箱角一磕就分层,断面露出白色纤维。重载平板箱可以用,带大圆角的手提箱不建议,落锤测试几乎必挂。
四、模具与机台把牌号落成成型窗口
牌号定下来,成型窗口只剩三个可调量:料温、模温、保压。3.0 mm 手提箱在 350 T 机台上,料温 225 ℃、模温 45 ℃、保压 45 MPa,循环 55 s;模温提到 60 ℃ 循环延长到 68 s,尺寸稳定性好一点,日产量却从 1 260 只掉到 1 020 只。
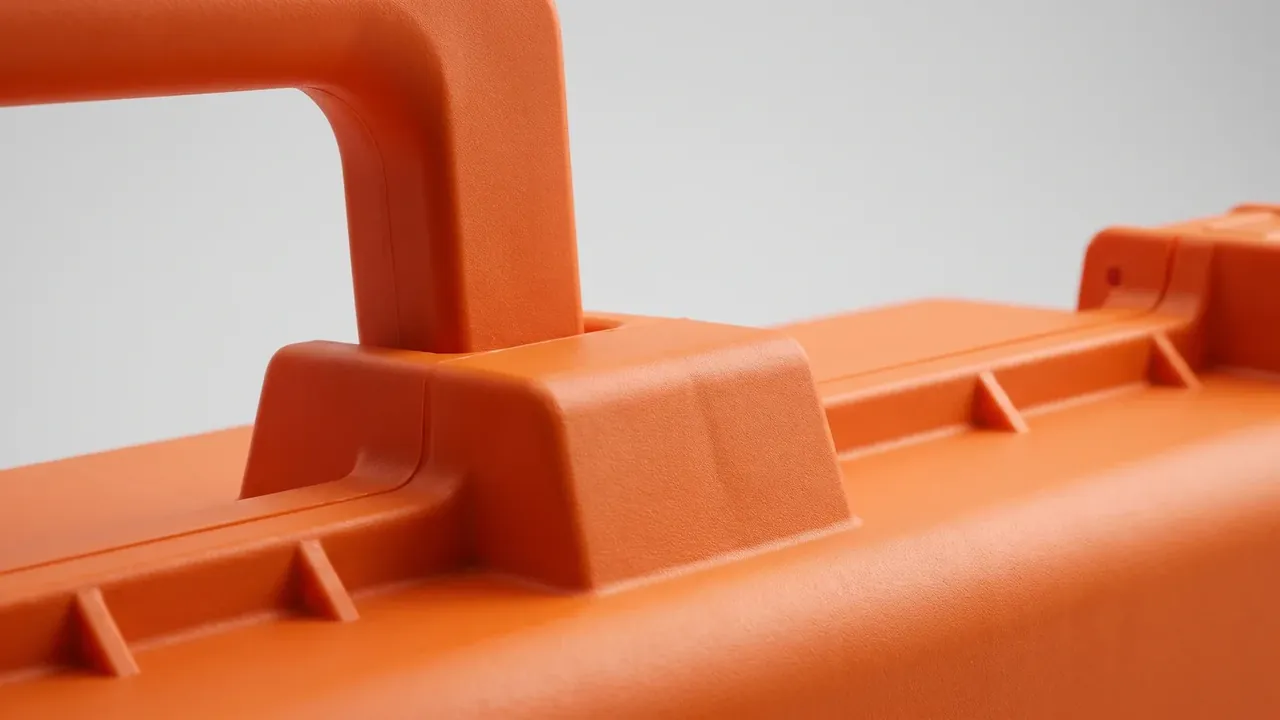
结晶收缩率在 1.3%–1.8%,型腔要按具体牌号放缩水,不能照一个通用值开模。同一副模具换填充料,箱盖与底箱的配合间隙会从 0.4 mm 变成 0.9 mm,密封条压不实,防尘等级直接从 IP65 掉到 IP54。
试模时先看重量再看外观。单只重量波动控制在 ±1.5% 以内,说明保压与冷却稳定;重量忽高忽低,先查料斗干燥,pp 吸湿虽低,表面返潮也会带来银纹。锁扣座的拔模角给到 1.5°,强行顶出会留下 0.2 mm 的顶白。
五、五个口径落成验收项目
把前四节收成五个口径:熔指与共聚类型、壁厚与筋厚比、低温冲击、堆码承压、成型窗口。每个口径对应一个可测项,打样时一次做完,比反复改模再验证便宜。
打样件要做 1.2 m 六面跌落,每面 3 次;−20 ℃ 冷冻 4 h 后先跌箱角。开裂位置集中在锁扣座与铰链座,这两处的圆角半径不要小于 1.5 mm,壁厚过渡段按 1∶3 渐变,突变处是应力集中点,跌落第一下就裂。
| 判断口径 | 检验项 | 取样与测法 | 判不合格的处理 |
|---|---|---|---|
| 熔指与共聚结构 | 熔指 8±2 g/10min | 每批留样,230 ℃/2.16 kg | 换批或降级使用 |
| 壁厚与筋厚比 | 主体 3.0±0.15 mm,筋 1.9±0.1 mm | 每模取 5 点,超声测厚 | 调保压,超差修模 |
| 低温冲击 | −20 ℃ 4 h 后 1.2 m 跌箱角 | 每批 3 只 | 改牌号 |
| 堆码承压 | 四层 72 h 永久变形 ≤2 mm | 每批 2 只 | 加筋或加壁厚 |
| 成型窗口 | 循环 55 s,飞边 ≤0.1 mm | 首件加每 2 h 抽检 | 调料温与模温 |
盐雾这一项常被漏掉。pp 本体不需要盐雾,铰链销与锁扣弹簧要按 48 h 中性盐雾验收,出现红锈整批退回;钢件生锈会顺着铰链座渗色,白色箱体上尤其明显,擦不掉。
结论
塑料箱的pp等级不是一张价目表能解决的事,它同时被熔指、共聚结构、壁厚、填料比例和机台窗口五件事牵着。把承重与跌落数据先算出来,再回头挑牌号,通常能把试模轮次压到两轮以内。反过来先定牌号再改结构,模具修三次也未必达标。选型的顺序,比选型的结论更影响成本,这也是塑料箱的pp等级值得单独谈一遍的原因。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号