

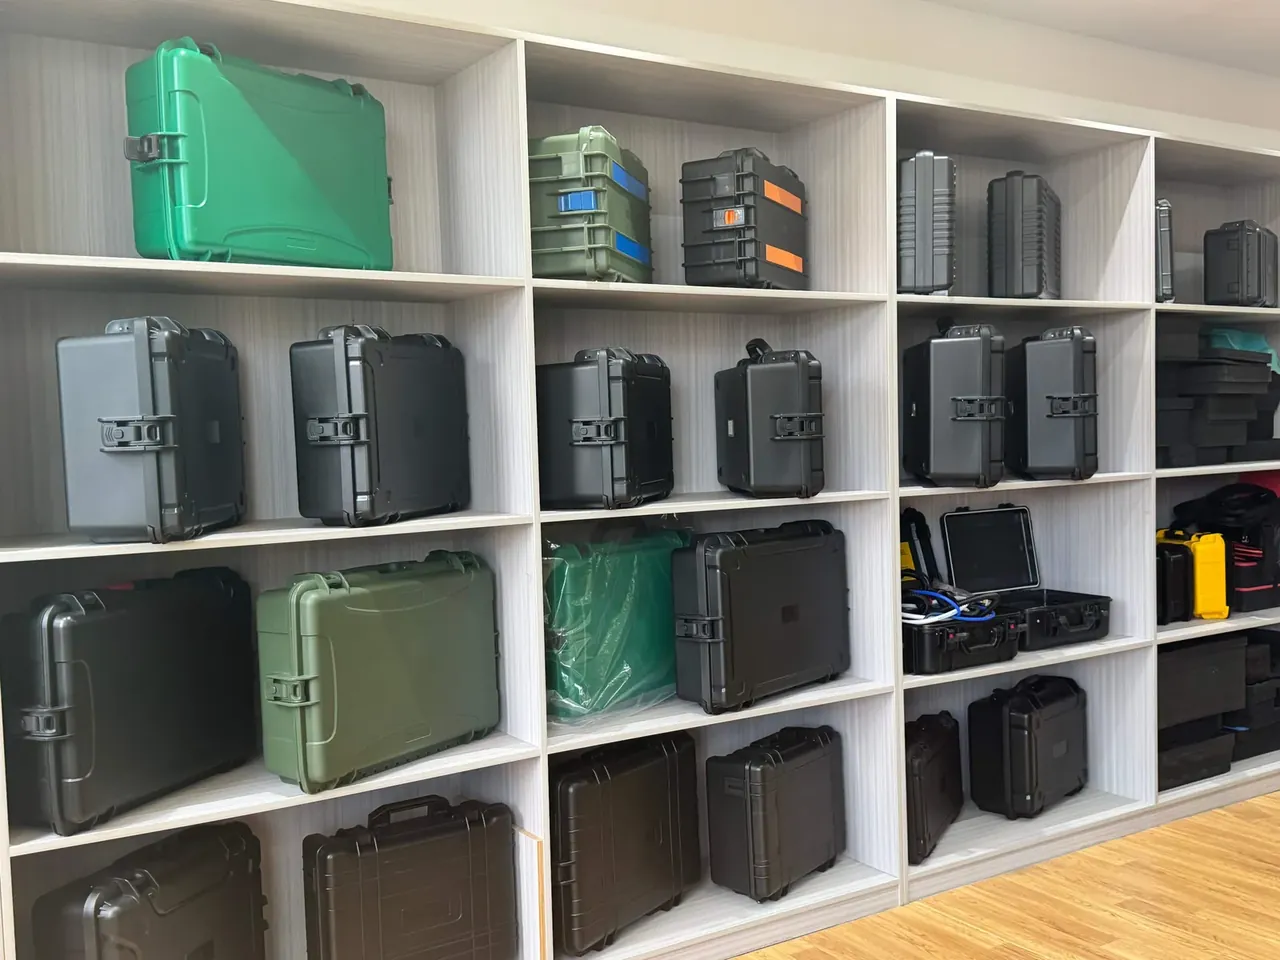
快速答案:PP塑料箱与 ABS 箱的差别不在谁更硬,而在三处:常温缺口冲击 ABS 高出约一倍,零下二十摄氏度时 PP 箱的保持率反而更好;ABS 能做高光面与溶剂粘接,PP 的纹理面耐酸碱却难上漆;同样内腔,PP 箱轻一成多,壁厚要多留 0.4 毫米。先定使用温度,再定外观要求,两项一交叉,材料就定了。
目录
- PP塑料箱与ABS箱的四个可比项
- 缺口冲击与断口形态的实际差别
- 表面光泽纹理与二次加工
- 零下二十摄氏度的落锤结果
- 同尺寸的重量壁厚与料本换算
- FAQ
一、PP塑料箱与ABS箱的四个可比项
把PP塑料箱和ABS箱并排放在桌上,外观差别很小:都是黑色纹理面,都是一样的锁扣。差别藏在四个可比项里:缺口冲击、表面处理、低温表现、成型收缩。这四项决定箱角在零下二十摄氏度摔一次之后是凹是裂。
先说方向。常温下 ABS 的缺口冲击更高,摔不裂的余量更大;温度往下走,PP塑料箱的保持率更好,到零下二十摄氏度两者几乎打平。表面这一项 ABS 占优,高光、烫印、溶剂粘接都顺手;PP 的低表面能让它耐酸碱,却让上漆变麻烦。
成型收缩是第三个分野。PP 件的收缩率 1.2% 至 2.0%,是 ABS 的三倍;同样一副 590 毫米长的模具,PP 件比 ABS 件多缩 4 至 7 毫米,不放补偿,箱盖与箱体的配合先出问题。
| 可比项 | PP 箱常见值 | ABS 箱常见值 | 差别落在哪里 |
|---|---|---|---|
| 密度 | 0.90 至 0.91 | 1.04 至 1.06 | 同体积轻 13% 至 15% |
| 成型收缩 | 1.2% 至 2.0% | 0.4% 至 0.7% | 大平面易翘,模具要放补偿 |
| 表面能 | 30 至 31 毫牛每米 | 38 至 42 毫牛每米 | 上漆、烫印前要处理 |
| 热变形温度 | 95 至 105 摄氏度 | 85 至 95 摄氏度 | 夏天车厢里不塌 |
| 吸水率 | 小于 0.02% | 0.2% 至 0.4% | 潮湿仓库里尺寸更稳 |
二、缺口冲击与断口形态的实际差别
缺口冲击按简支梁法测,试样在 23 摄氏度、50% 湿度下放 24 小时。ABS 的丁二烯橡胶相引发银纹,把能量摊开,16 至 20 千焦每平方米是常见区间。PP塑料箱用嵌段共聚料,橡胶段以颗粒分散在基体里,冲击值 7 至 9 千焦每平方米,只有 ABS 的一半。
数值低不代表先坏。ABS 断口平整,敲一下有脆响,裂纹从缺口一路贯穿;PP 的断口发白、带纤维状拉丝,裂到一半常常停住。箱角这类带圆角、带加强筋的位置,裂纹钝化比原始数值更管用。
活铰是 PP 独有的结构。同一位置反复折弯一百万次仍不断,靠的是分子链沿流动方向取向;ABS 折到三千次就出白化裂纹,所以 ABS 箱的铰链只能做成独立零件,多一道装配。
| 温度 | PP 箱缺口冲击 | ABS 箱缺口冲击 | 保持率 PP / ABS |
|---|---|---|---|
| 23 摄氏度 | 8.0 千焦每平方米 | 18.0 千焦每平方米 | 100% / 100% |
| 0 摄氏度 | 7.2 千焦每平方米 | 12.5 千焦每平方米 | 90% / 69% |
| 零下 10 摄氏度 | 6.0 千焦每平方米 | 8.0 千焦每平方米 | 75% / 44% |
| 零下 20 摄氏度 | 5.1 千焦每平方米 | 5.2 千焦每平方米 | 64% / 29% |
| 零下 30 摄氏度 | 3.2 千焦每平方米 | 3.6 千焦每平方米 | 40% / 20% |
零下十摄氏度是分水岭:ABS 的橡胶相开始玻璃化,冲击值从 18 掉到 8;PP塑料箱的乙烯段玻璃化温度在零下四十摄氏度附近,还剩 6.0。两条曲线在零下二十摄氏度交叉。
三、表面光泽纹理与二次加工
60 度光泽仪打上去,ABS 高光面 85 至 92 GU,PP 的纹理面 6 至 12 GU。要做镜面黑,只能选 ABS;要做防刮的哑光砂纹,PP 更省事,因为纹理本身盖住了流痕和熔接痕。
模具蚀纹的深度不一样。ABS 可以蚀到 0.20 毫米,脱模角 1.5 度就够;PP 一般控制在 0.10 至 0.15 毫米,脱模角要给到 3 度。PP 的收缩大,纹理咬住型腔的力也大。
上漆和烫印是 ABS 的长处。ABS 表面能 38 至 42 毫牛每米,溶剂型油墨直接润湿;PP 只有 30 至 31 毫牛每米,印前要过火焰或打底涂,达因笔测到 38 以上才算合格。溶剂粘接同理,ABS 用丙酮类能粘到本体强度的八成,PP 只能热板焊或超声波。
| 表面工序 | PP 箱 | ABS 箱 | 注意 |
|---|---|---|---|
| 模具蚀纹 | 深度 0.10 至 0.15 毫米 | 可到 0.20 毫米 | 脱模角 PP 要 3 度 |
| 60 度光泽 | 6 至 12 GU | 85 至 92 GU | 镜面件选 ABS |
| 丝印附着力 | 需火焰或底涂 | 可直接印 | 达因值 38 以上 |
| 溶剂粘接 | 不可,需焊接 | 丙酮类可粘 | 箱体拼装看这项 |
| 划痕表现 | 发白明显 | 细划痕不显 | 深色件尤其明显 |
四、零下二十摄氏度的落锤结果
落锤试验用 5 千克锤头、1.2 米落差,试样在零下二十摄氏度恒温 4 小时,打箱角。PP塑料箱角部凹陷 3 至 4 毫米,没有裂纹,同一位置再打一次才裂开 8 毫米;ABS 箱第一次就裂 12 毫米,裂纹顺着角部的熔接痕走。
熔接痕是关键。箱角是两股料汇合的位置,熔接强度只有本体的六成,PP 更低,约五成五。PP 靠韧性补这个短板,ABS 没有余量可补。
低温还会改尺寸。从 23 摄氏度降到零下二十摄氏度,PP 再缩 0.3%,ABS 缩 0.15%。锁扣过盈量按常温做 0.2 毫米,到冷库变成 0.25 毫米,手感发紧;按低温做,常温又偏松。冷库放 30 天,PP 箱尺寸变化 0.25%,ABS 只有 0.10%。
五、同尺寸的重量壁厚与料本换算
拿内腔 590 乘 410 乘 230 毫米的箱型做换算。PP塑料箱壁厚 2.8 毫米,单件 3.1 千克;ABS 箱壁厚 2.4 毫米,单件 3.5 千克。壁厚差 0.4 毫米,重量差 0.4 千克,一千只一起发货,运费差 400 千克。
料价按 PP 8.6 元每千克、ABS 11.4 元每千克算,单件料本 26.7 元对 39.9 元,差 13.2 元。成型周期 PP 45 秒、ABS 55 秒,一天 20 小时的单腔产量差约 290 件。
模具侧的钱也要算。PP塑料箱的收缩补偿要放到 1.6%,型腔加工量比 ABS 多两成;ABS 只放 0.5%,尺寸好控。批量小、外观要求高选 ABS;批量大、要轻、要耐化学,PP 的单件优势随数量放大。
结论
四项比下来,答案不复杂:要常温抗摔和镜面外观,选 ABS;要低温不裂、要轻、要耐酸碱,选 PP塑料箱。零下二十摄氏度是两条曲线的交叉点,5 千焦每平方米上下,谁也没有绝对优势。真要盯的是箱角熔接痕和锁扣过盈量,这两处比牌号更能决定箱子摔过之后还能不能合上。选 PP塑料箱,就是把余量放在低温和重量上。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号