

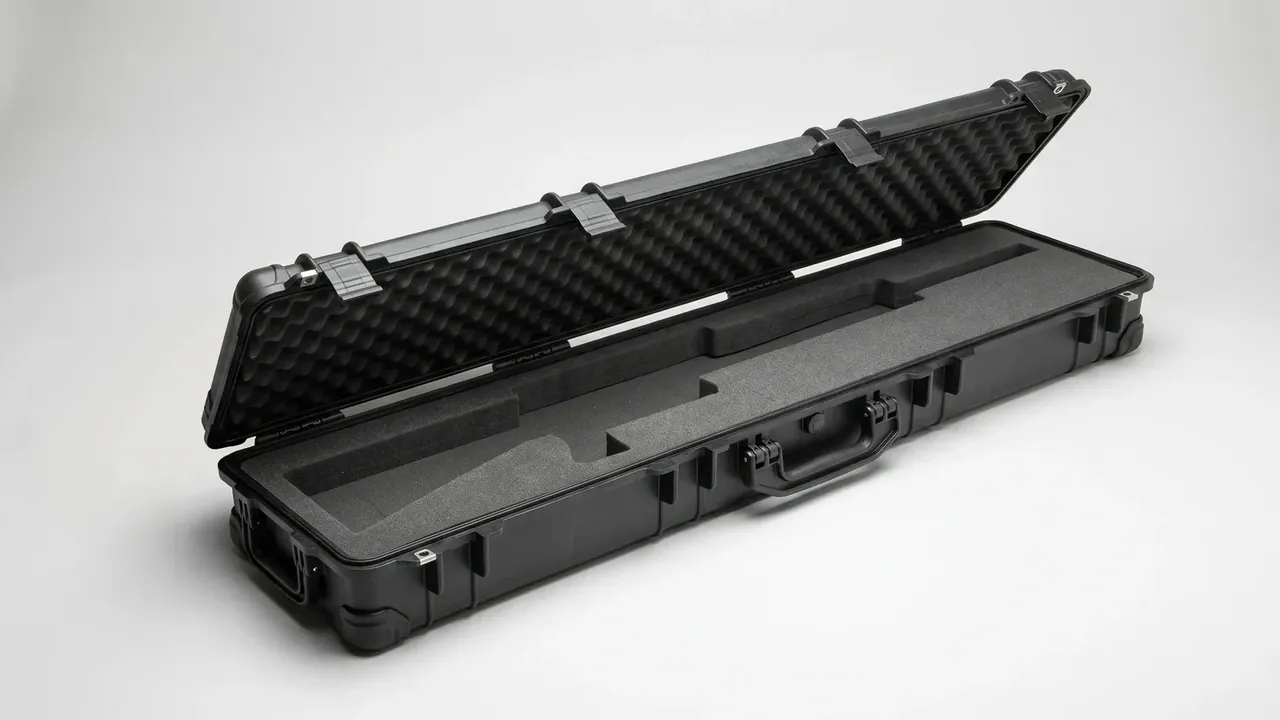
快速答案:选机器人包装盒,先定盒型,再按开合频次定锁扣与铰链,然后用内衬开孔公差锁住摆放位置,最后按携行方式和交付批量收口。五步顺序颠倒,最容易在内衬返工上多花一轮钱。
目录
- 机器人包装盒先定盒型再定内衬
- 锁扣数量与铰链轴径看开合频次
- 内衬开孔公差决定摆放稳定
- 手提与拉杆两种携行方式怎么取舍
- 打样周期与最小起订量怎么谈
- FAQ
一、机器人包装盒先定盒型再定内衬
盒型不是外观选择,它决定内腔的长宽比例、开合方式和受力路径。同样是装 25kg 以内的整机,手提式、翻盖式、拉杆式、长条式四种盒型的内腔利用率能差出 12%。先定盒型,内衬才有可依附的边界。
判断盒型的第一个依据是整机外形的最长边与厚度之比。比值小于 3 的紧凑机型适合手提式,比值超过 6 的长臂机型只能走长条式,中间区段是翻盖式和拉杆式的战场。
| 盒型 | 适配整机质量 | 内腔参考尺寸 | 常见误用 |
|---|---|---|---|
| 手提式 | 15kg 以内 | 420×320×160mm | 装 30kg 整机,提手座开裂 |
| 翻盖式 | 25kg 以内 | 520×380×180mm | 内衬过厚,盖子合不上 |
| 拉杆式 | 40kg 以内 | 600×420×260mm | 轮组占位,内腔实际缩水 |
| 长条式 | 50kg 以内 | 1150×300×180mm | 中段无支撑,盒身下垂 |
最容易出问题的是手提式。提手座与盒盖是同一个注塑件,整机超过 15kg 后,提手根部的应力集中会在第三次搬运时显形。这个质量分界不是经验值,是按 650 吨机台成型的 4.0mm 壁厚算出来的。
二、锁扣数量与铰链轴径看开合频次
锁扣数量跟着整机质量和开合频次走,不跟着盒体尺寸走。25kg 以内的翻盖盒配两只搭扣足够,超过 25kg 或需要每周开合三次以上的项目,加到四只,长边间距不超过 350mm。
铰链是比锁扣更容易被忽略的一项。轴径 4mm、配 PA66 轴套的结构,按 5000 次开合设计;轴径降到 3mm 后寿命约 2000 次,展会展台每天开合十几次,一年就见分晓。铰链座要做在盒体加强台上,不能直接压在外壁上。
| 整机质量 | 锁扣数量 | 铰链轴径 | 设计开合次数 |
|---|---|---|---|
| 15kg 以内 | 2 只 | 3mm | 2000 次 |
| 15 至 25kg | 2 只 | 4mm | 5000 次 |
| 25 至 40kg | 4 只 | 4mm | 5000 次 |
| 40kg 以上 | 4 只 | 5mm | 8000 次 |
三只搭扣的布局要避开提手正下方。提手位置是开盖时的施力点,搭扣放在那里,手指每次都会先碰到扣舌。
三、内衬开孔公差决定摆放稳定
机器人包装盒的内衬开孔公差,比内衬厚度更影响体验。开孔比整机外形大 1mm 以上,运输中整机会在腔内位移,边角反复撞击泡棉;小于 0.2mm 则装不进去,客户每次取样机都要用力压。
常规做法是单边留 0.5mm,异形部位按最大轮廓线放 0.8mm。泡棉选 38kg/m³ 的 EVA,压缩 10% 后回弹,刚好把整机夹住。密度降到 25kg/m³ 时,同样的公差在第三次装取后就会松。
开孔深度按整机高度减 8mm 留出盖内泡棉的压缩量。这个 8mm 是盒盖闭合后蛋格泡棉的压缩余量,留少了盖不严,留多了整机在腔内上下窜动。
四、手提与拉杆两种携行方式怎么取舍
机器人包装盒的携行分界线在 25kg。低于这个质量,手提式开合快、占地小,客户在展台和实验室之间搬运最顺手;高于 25kg,一定要加拉杆和轮组,否则搬运方式会从提变成拖,盒底四个角先磨穿。
拉杆式的轮组要按 30kg 承载选,轮径不小于 50mm。轮径小到 35mm 时,过门槛和地毯接缝会卡,拉杆根部承受的扭力反而更大。轮座与盒底要一体成型,后装的螺丝轮座在机场传送带上最容易松。
拉杆还会吃掉内腔。600mm 长的盒体装拉杆后,可用内腔通常只剩 520mm,这个缩水要在定盒型阶段就扣掉,不要等内衬开完孔才发现整机放不进去。
五、打样周期与最小起订量怎么谈
机器人包装盒的打样周期按 7 天算:3 天开样盒、2 天切内衬、2 天试装与整改。这个节奏的前提是内衬用数控切割,如果内衬要开钢模,周期会拉到 18 天,模具费另计。
| 阶段 | 周期 | 起订量 | 主要成本项 |
|---|---|---|---|
| 手样 | 3 天 | 1 只 | 样盒加工费 |
| 首件 | 7 天 | 5 只 | 内衬切割与试装 |
| 小批量 | 15 天 | 50 只 | 模具费摊销 |
| 量产 | 25 天 | 200 只 | 注塑与组装工时 |
50 只是多数工厂愿意接的最小批量,低于这个数量,模具费摊到单只会明显抬高单价。200 只以上可以按整模数排产,单价通常能再降一档。
首件确认只看三项:盒盖闭合后四周缝隙是否均匀、内衬开孔与整机的贴合度、锁扣扣合后的手感。三项里任何一项需要修模,都会把量产节点往后推一周。
结论
盒型、锁扣、内衬、携行、交付这五步,前两步决定结构,后三步决定成本。盒型定错,内衬再精细也补不回来;内衬公差放开,锁扣再好也挡不住整机在腔内位移。把这五项按顺序排完,打样通常一轮就能过。选机器人包装盒,本质上是把这五个口径的先后顺序排对。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号