

快速答案:激光测距仪预切割海绵保护盒的六个关键值:型腔单边放 0.5 至 1.0 mm、腔深比机身厚 2 mm、盖内压棉压缩 3 mm、指窝宽 25 mm、海绵密度 25 至 45 kg/m³、内高按机身厚加 12 mm 反推。这组数决定每次取放的顺手程度,也决定跌落时海绵会不会被剪穿。
目录
- 激光测距仪预切割海绵保护盒的型腔公差
- 三层海绵各切什么形状
- 刀模、数控铣与水刀三种切法
- 指窝、让位与取放角度
- 合盖压紧与内高换算
- 批次一致性与换海绵的时机
- FAQ
一、激光测距仪预切割海绵保护盒的型腔公差
激光测距仪预切割海绵保护盒的成败先在型腔公差上分出来。机身外形量出来是 128 × 56 × 32 mm,腔体就要开成 130 × 58 × 34 mm,单边放 1 mm;机身带橡胶护角、外形有 0.6 mm 起伏的,单边放到 0.5 mm 就够。放多了机器在腔里晃,放少了每次取放都要用两只手抠。
腔深比机身厚度多 2 mm,是给盖内压棉留的压缩量。压棉太厚会把机身顶得回弹,开盖时机器自己跳出来;压棉太薄则盖合上后仍有 3 mm 空程,跌落瞬间机身先加速再被拦住,冲击反而更大。
| 部位 | 参考值 | 偏差方向 |
|---|---|---|
| 型腔长宽 | 单边 +0.5 至 +1.0 mm | 宁紧勿松 |
| 型腔深度 | 机身厚 +2 mm | 宁浅勿深 |
| 腔底圆角 | R3 至 R5 | 随刀径 |
| 分格筋宽 | 8 至 12 mm | 不小于 8 mm |
二、三层海绵各切什么形状
盖内那层用 20 mm 蛋格棉,不切型,靠波峰把机身压住;激光测距仪预切割海绵保护盒的中层取 40 mm EVA,切出机身轮廓,是承力的那一层;底部 10 mm 平棉只做垫底,不参与限位。三层加起来 70 mm,配合 100 mm 的内高,合盖后压棉被压掉 3 mm,手指搭在盖沿上能感觉到一点回弹。
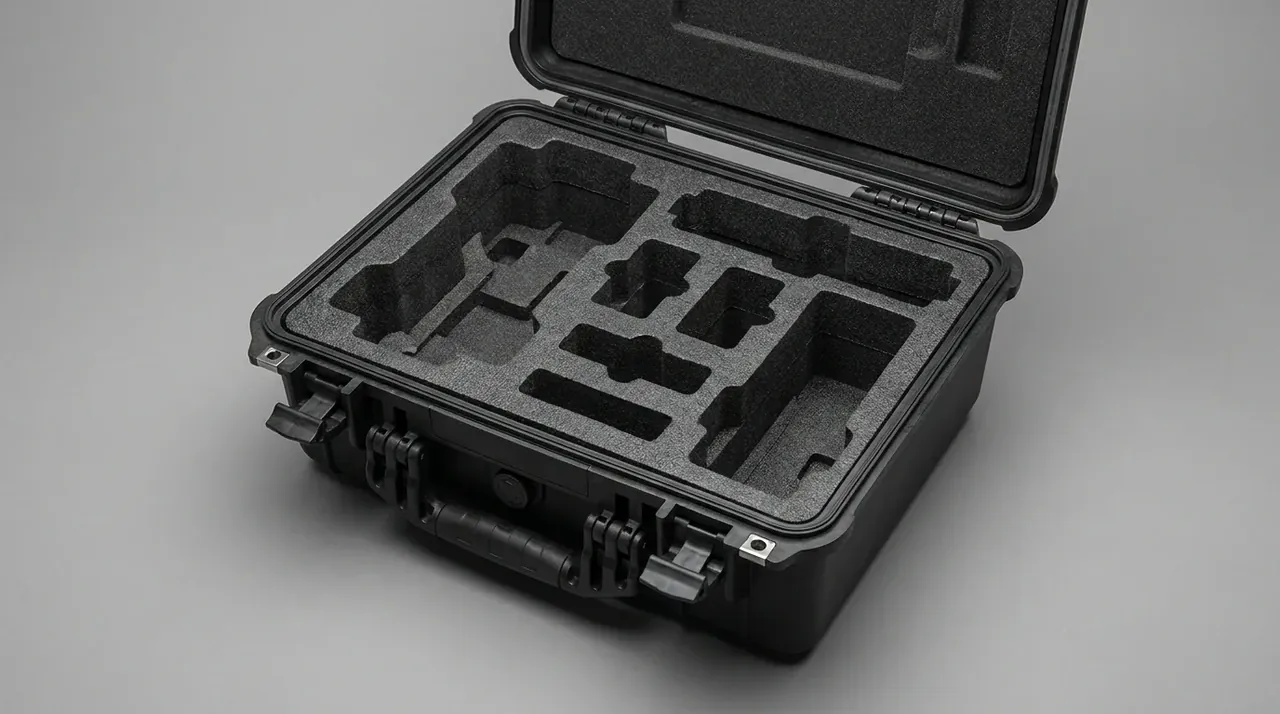
中层的切法要分主次。机身轮廓整块挖穿,镜筒与握把这类凸出部位改成浅槽,深 12 mm,槽底留 8 mm 实心棉;把所有凸起都挖穿,中层就只剩一圈边框,抗剪能力掉一半。跌落时最先坏的不是壳体,是这圈边框被机身剪开。
外壳尺寸反过来推内高更省事:机身厚 32 mm 加中层 40 mm、底棉 10 mm、压棉 20 mm,再减 3 mm 压缩量,得到 99 mm,取整到 100 mm。内高定错 5 mm,整批海绵都要重切。
三、刀模、数控铣与水刀三种切法
刀模适合批量,也是激光测距仪预切割海绵保护盒最常见的开模方式。一副刀模 800 至 1500 元,切 200 件之后刀口开始起毛,切口从 0.8 mm 精度掉到 1.5 mm,海绵边缘出现连丝。批量在 500 件以上,刀模的单件成本才压得下来。
数控铣灵活,改图不用重开模,切口精度 1.0 mm 上下,代价是效率:一台机器切一套三层棉大约 25 min,异形多、腔位密的时候会到 40 min。小批量和打样阶段走这条路最划算。
水刀切口最干净,精度 0.3 mm,切口不发黄,缺点是海绵必须预先压紧,否则水流会把软棉冲变形。密度 25 kg/m³ 的软棉不适合水刀,45 kg/m³ 的 EVA 才可以。选哪种切法,本质上是在批量、精度和改图频率之间做取舍。
四、指窝、让位与取放角度
指窝是这套海绵里最容易被省掉、也最影响手感的一处。宽 25 mm、深 15 mm 的半圆缺口开在机身长边两侧,指腹能夹住侧壁再提起来;缺口开得太小,戴手套伸不进去;开得太大,机身侧面的支撑被削掉一块。
让位要跟着机身走。机身背面有电池仓盖的,腔底对应位置再挖 3 mm 深的浅坑;有背带扣的,在腔壁开一条 10 mm 宽的竖槽。每一处让位都等于从承力面上拿走一块,所以让位边缘要留 5 mm 的过渡圆角,避免应力集中把棉撕开。
取放角度也影响腔形。习惯竖着插进腔里的,腔口要开 3 mm 的喇叭口;习惯平放再按下去的,腔口倒角 1 mm 就够。腔口不倒角,用 30 次之后口沿就会被机身棱角刮出一圈毛边。
五、合盖压紧与内高换算
合盖压紧靠三处配合:盖内压棉的厚度、中层的高度、卡扣的行程。压棉厚 20 mm、压缩 3 mm,等于 15% 的压缩率;压缩率低于 10% 压不住,高于 25% 会让卡扣常年处在高应力状态,半年后开合力从 70 N 涨到 110 N。
内高换算用一条式子:内高 = 机身厚 + 中层厚 + 底棉厚 + 压棉厚 - 压缩量。以 32 mm 机身为例,32 + 40 + 10 + 20 - 3 = 99 mm。箱体内高给到 100 mm,剩下的 1 mm 是装配余量,用来吸收海绵厚度的公差。
激光测距仪预切割海绵保护盒的海绵厚度公差要提前给数。同一批 EVA 的厚度公差常在 ±1 mm,三层叠起来就是 ±3 mm;不把这 3 mm 算进去,装配时会出现有的箱子盖不上、有的箱子压不实。来料先抽 5 张量厚度,超差的挑出来做底棉。
六、批次一致性与换海绵的时机
激光测距仪预切割海绵保护盒的一致性看三个量:切口宽度、腔位中心距、海绵密度。切口宽度用卡尺在腔口四处量,彼此差不超过 0.3 mm;腔位中心距按图纸抽 3 处,偏差控制在 0.5 mm 内;密度靠称重,同体积重量差超过 5% 就要怀疑混料。
换海绵的时机不看日历,看压陷后的回弹。取下压棉平放 30 min,厚度回不到原厚度的 90%,就该换了。按每周开合 20 次估算,一套海绵的可用周期在 18 至 24 个月;常年在 40℃ 以上环境使用的,周期缩短到 12 个月。
| 检查项 | 量具 | 判定线 |
|---|---|---|
| 切口宽度 | 卡尺,腔口四处 | 相互差 ≤0.3 mm |
| 腔位中心距 | 卷尺抽 3 处 | 偏差 ≤0.5 mm |
| 同体积重量 | 电子秤 | 差 ≤5% |
| 回弹厚度 | 钢直尺,平放 30 min | ≥原厚 90% |
海绵是可以单层换的。压棉塌了只换压棉,中层腔壁还完整就不必动;中层出现裂纹或腔壁起毛,才需要整层重切。备件按整层的 10% 备,比整箱备件省一半仓储,换层时也不必重新校型腔。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号