

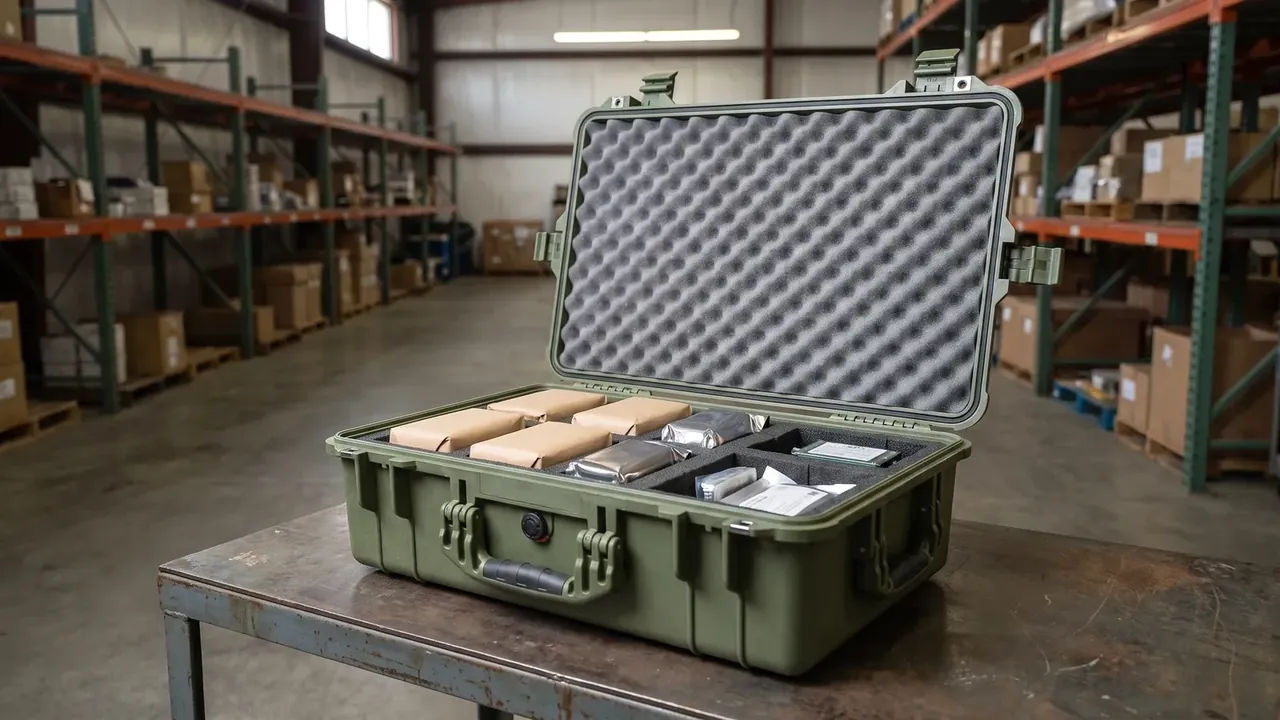
快速答案:防护箱小单的 100 只可以做,前提是共用现有模具、颜色落在现有色号内,交期按 25 天算:排队 12 天、拼箱物流 6 天、换色清机 2 h,单只成本多出 18%,备品还要多做 5 只。压交期只有两个动作,把颜色并进同色大货批,或者把拼箱改成整柜。
目录
- 防护箱小单能不能接:先看排产位置
- 换色清机 2 h 与单只成本多出 18% 的构成
- 交期 25 天是怎么排出来的
- 5 只一箱的包装、运费与三个坑
- FAQ
一、防护箱小单能不能接:先看排产位置
100 只的单子工厂愿意接,但排产一定排在你前面那批 3000 只之后。原因不是客户大小,而是注塑机换一次模 1.5 h、换一次色清机 2 h,这两笔固定开销摊在 3000 只上每只合 4.2 s,摊在 100 只上每只合 126 s,差 30 倍。
接不接的判断只有三条:共用现有模具、颜色落在现有色号里、交期能接受 25 天。三条都满足,100 只可以排;缺一条,工厂要么加价,要么把交期往后挪 5 到 7 天。
共用现有模具的前提是外形与内腔尺寸都不能改。防护箱小单如果要求加一个提手位、换一种锁扣,模具就要动,报价与交期都不再是小单的算法。这一点在询价时先说清,能省掉两轮来回。
防护箱小单的量级边界就在 100 只。低于 100 只,换模与清机的固定时间摊不下去,单只成本会跳到 2 倍以上;100 到 300 只之间,算法一样,成本不再明显下降,只是固定开销被多一点数量分掉。
100 只和 3000 只对注塑车间是两种活。3000 只可以占一台机 12 天,中途不改参数;100 只要在同一台机上开一次、停一次,开机与停机的调机时间各 0.5 h,这段时间不产出任何东西,却照样占机台。车间排产看的是机台占用天数,不是只数,所以 100 只在排产表上的位置,永远在已确认的大批之后。
还有一种接法叫并单。如果你的 100 只与另一家客户的同色同模订单撞上,车间会把两单并成一批做,清机只做一次,交期按那批算。防护箱小单并单能把交期从 25 天压到 16 天,代价是两个条件:颜色只能是对方那批的色号,数量也不能临时改。
所以问工厂「100 只能不能做」,得到的答案永远是能。正确的问法是「100 只排在哪个窗口,前排那批什么时候下线」。
二、换色清机 2 h 与单只成本多出 18% 的构成
换色清机 2 h 是硬的。螺杆、料筒、热流道、料斗四处都要清,深色转浅色还要多过一遍料,2 h 是下限;从黑转白要 3 h,从蓝转浅灰 2.5 h。
清机用清洗料 3 kg 过螺杆,再过 20 模把料头顶干净,这 20 模不出货。按 57 s 一模算,光过料就 19 min,所以 2 h 里拆装占 40 min,其余都花在这类不产出成品件的动作上。
这 2 h 摊到 100 只上,每只多 72 s 机时。注塑节拍 57 s,等于每只多出 1.26 倍的成型时间,这就是单只成本抬头的主因。
18% 可以拆开看:换色清机 9%、换模与首件确认 4%、100% 全检 3%、包装 1%、原料整袋起订留下的余料 1%。
这 18% 要按批次算,不能按只数算。同一批 100 只是 18%,同一批 300 只还是这 5.6 h 的固定动作,只数越多摊得越薄。但它不是阶梯价,薄下去的是同一笔清机与换模,不是单价本身。第二单 100 只如果颜色与模具都不变,加价通常能谈掉一半,因为清机与换模可以并进上一批。
防护箱小单谈价时,问清「哪些费用是一次性、哪些每批都有」,比压总价有效。
三、交期 25 天是怎么排出来的
25 天不是生产时间,是等待加生产加物流。100 只的纯生产只要 2 天:100 模、57 s 一模,合计 1.6 h 机时,加上换模 1.5 h 与首件 0.5 h,一天开机足够。
真正占时间的是排队。前面那批 3000 只按 22 h 日工时跑 12 天,你的 100 只最快也只能插在这批下线之后的空档。工厂不会为 100 只停掉 3000 只,停一次损失的是整批交期。
排队天数也不是固定的。它取决于下单那天车间表上已经确认了多少批:月初下单,前面可能压着 3 批,排队 18 天;月末下单,上一批快下线,排队 5 天。同一个 100 只,交期可以从 18 天到 31 天。
中间还卡着原料。色粉或色母按 25 kg 一袋起订,100 只箱体用料 168 kg,要订 7 袋共 175 kg,多出的 7 kg 变余料,颜色越偏门余料越难用掉。
后段是装配、全检、包装、物流四件事。装配 1 天装锁扣与贴标,全检 1 天逐只查锁扣力与外观,包装 1 天,拼箱物流 6 天。全检这 1 天常被砍成抽检,100 只抽 20 只,剩下的 80 只等客户开箱才发现锁扣偏紧,返工又要 15 天。
| 环节 | 天数 | 说明 |
|---|---|---|
| 排产排队 | 12 | 前面那批 3000 只下线后的空档 |
| 原料备料 | 2 | 色母 7 袋,含调色确认 |
| 注塑 | 2 | 100 模,含换色清机 2 h |
| 装配 | 1 | 装锁扣、贴标 |
| 全检 | 1 | 100 只逐只查锁扣力与外观 |
| 包装 | 1 | 20 箱,5 只一箱 |
| 物流 | 6 | 拼箱,不足 2 m³ 按 2 m³ 计 |
| 合计 | 25 | — |
想把 25 天压到 18 天,只有两个动作:把颜色并进同色大货批,省掉 2 h 清机与 12 天排队;把拼箱改成整柜,省 3 天。两个都做不到,25 天就是下限。
交期的筹码不在工厂手里,在你自己的颜色表里。
四、5 只一箱的包装、运费与三个坑
100 只装 20 箱,每箱 5 只,单箱毛重 24 kg,外箱 620 × 420 × 360 mm,单箱 0.094 m³,整票 1.88 m³。拼箱不足 2 m³ 按 2 m³ 计费,按 95 美元/m³ 算是 190 美元,摊到 100 只是 1.9 美元一只。
包装的细节也影响破损。5 只一箱要用两层瓦楞,箱内每只之间垫 3 mm 隔板,箱角加护角,24 kg 的箱子在 0.8 m 角跌时才不会塌。
整柜与拼箱还有一处差别:整柜的提货日可以自己定,拼箱要等同一流向的货凑够,6 天里有 2 天是等货,不是在路上。防护箱小单走拼箱时,这 2 天要单独算进交期。
第一个坑是插单被推。你前面那批 3000 只若延期 3 天,你的 100 只就顺延 3 天,工厂不会为 100 只插队,除非你接受加急费。
第二个坑是色差。防护箱小单多用换色的首模料,同一批里前 20 只与后 80 只可能差 ΔE 2.5,自然光下能看出来。要求全批一致,就把首模的 20 只挑出来当备品,别混进正品里。
第三个坑是没有备品。100 只没有余量,运输破损 1 只就少 1%,补单又是 25 天。常规做法是多做 5 只,占 5%,成本只多 5%,比临时补单便宜得多。
三个坑都能在订单确认前用三句话堵住:排产窗口写哪天、色差上限写 ΔE 1.8、备品数量写 5 只。
结论
防护箱小单的账要按固定开销算,不能按单只材料算。100 只的成型时间只有 1.6 h,真正花掉的是换色清机 2 h、换模 1.5 h、全检 1.5 h、包装 0.6 h,合计 5.6 h,摊出 18% 的加价;再加上排队 12 天与物流 6 天,25 天交期里只有 2 天在真正做箱子。判断顺序是:先确认共用现有模具、颜色在现有色号内,再锁定排产窗口与色差上限,最后按 5 只备品下单。100 只的运输破损率按 1% 算是 1 只,备 5 只就能兜住,宁可多做 5% 也不要临时补单。这四项写进订单,防护箱小单就不会从 25 天拖成 40 天。
| 成本项 | 用量 | 摊到单只 | 占单只成本 |
|---|---|---|---|
| 换色清机 | 2 h | 72 s 机时 | 9% |
| 换模与首件确认 | 1.5 h | 54 s | 4% |
| 100% 全检 | 1.5 h | 54 s | 3% |
| 包装 20 箱 | 0.6 h | 22 s | 1% |
| 原料整袋余料 | 7 kg | — | 1% |
| 合计 | 5.6 h | — | 18% |
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号