

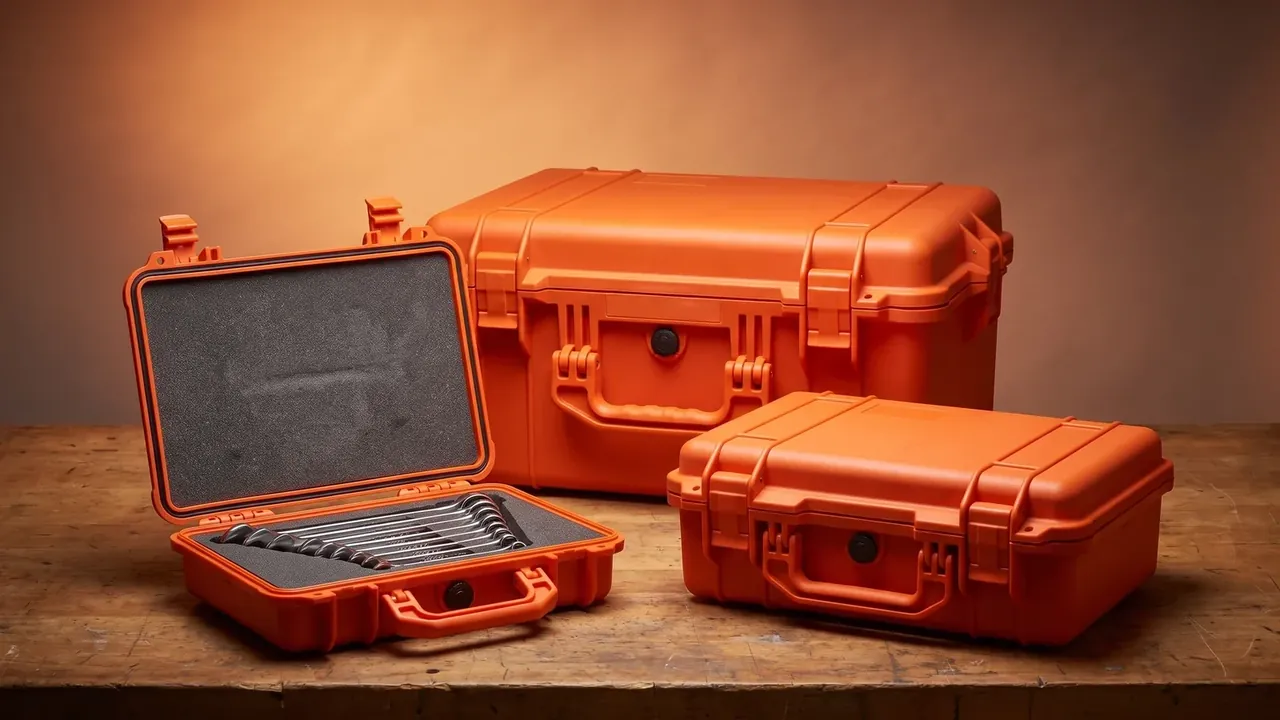
快速答案:移动工具柜的验收标准要写四件事:检验项怎么分组、每项用什么方法测、限值定在哪里、批量怎么抽检判定。四件事对齐,两个人独立执行才能得出同一个结论。
目录
- 移动工具柜验收的检验项怎么分组
- 外观与焊缝:目视之外还要量什么
- 尺寸与形位:哪些全检哪些抽检
- 载荷与行走试验:怎么做才算数
- 判定限值与抽检规则
- FAQ
一、移动工具柜验收的检验项怎么分组
验收标准最难写的不是限值,而是分组。二十几项检验混在一张表里,现场一定挑好做的做,难做的写一句合格了事。分组原则只有一条:能被同一个人、同一件量具、在同一次停线里做完的,才归一组。
移动工具柜的检验分六组:外观、焊缝、尺寸形位、涂层、载荷、行走。前四组静态完成,后两组必须动起来。分组还决定顺序:外观与焊缝在喷涂前查,尺寸形位在总装后查,载荷与行走在出厂前查,顺序颠倒就要拆开重来。
每组都要有记录项。没有记录的检验等于没做,因为验收争议从来不是合不合格,而是当时测了多少。验收表至少三列:实测值、量具编号、检验员,缺一列,这张表在追责时就是废纸。
| 组别 | 主要检验项 | 方法 | 阶段 |
|---|---|---|---|
| 外观 | 划伤、凹陷、色差 | 目视加塞尺 | 喷涂前 |
| 焊缝 | 焊脚、咬边、气孔 | 焊缝尺加目视 | 喷涂前 |
| 尺寸形位 | 外形、门缝、对角线 | 卷尺加直尺 | 总装后 |
| 涂层 | 膜厚、附着力、硬度 | 膜厚仪加划格 | 喷涂后 |
| 载荷 | 层板残余、对角线变化 | 加载后测量 | 出厂前 |
| 行走 | 脚轮、轮轴、紧固件 | 路试加扭矩扳手 | 出厂前 |
二、外观与焊缝:目视之外还要量什么
外观最容易被写成无明显缺陷,也是争议最多的一组。移动工具柜的外观至少要三条可判定的线:划伤长度、凹陷深度、色差范围。划伤超过三十毫米或露底材的判退,凹陷用塞尺量,超过零点六毫米判退,色差凭标准色板比对。
焊缝要量三样:焊脚、咬边、气孔。焊脚按图纸,常规四毫米;咬边深度不超过零点四毫米;每米焊缝上直径大于一毫米的气孔不超过两处。目视只能发现咬边,焊脚必须用焊缝尺,气孔要靠放大镜逐段扫。
还有一条常被漏掉:焊后变形。薄板焊完会翘,翘了门就关不严。用一米钢直尺贴住门框,局部缝隙超过两毫米就要校形,靠密封条硬压回去的门缝,第三次开合后就会弹开。
三、尺寸与形位:哪些全检哪些抽检
尺寸项不是越多越好,而是分全检与抽检两类。移动工具柜的外形尺寸、门缝、锁舌啮合量三项全检,它们决定装不装得上、锁不锁得住;对角线、垂直度、平面度按批抽检,它们反映工装稳定性,不是单台问题。
门缝要给区间,不给单值。二到三毫米是常规区间,同一条门缝上下两端差不超过零点六毫米,超了就是门板扭曲而不是装配误差。锁舌啮合量指锁舌进入锁扣的深度,低于六毫米时,一次侧向冲击就可能弹开。
抽检样本要覆盖不同工位。同一班组连做十台,按顺序抽三台等于只抽一台。按工位分层抽样,才能看出哪台设备在漂;工位少于三个的小批量改为全检,分层已无意义。
| 批量(台) | 样本(台) | 接收数 | 拒收数 |
|---|---|---|---|
| 9 至 15 | 3 | 0 | 1 |
| 16 至 50 | 8 | 1 | 2 |
| 51 至 90 | 13 | 1 | 2 |
| 91 至 150 | 20 | 2 | 3 |
四、载荷与行走试验:怎么做才算数
载荷试验最容易被做成放上去没塌就算过。有效的做法是加一点五倍额定载荷、均布、静置十二小时,卸载一小时后再量残余:层板残余不超过一点二毫米,柜体对角线变化不超过一毫米。
行走试验要给出路线和次数,否则推两圈也算做过。常规做法是满载沿二十米直线往返五十次,再过十毫米门槛三次;结束后查脚轮开裂、轮轴松动、紧固件扭矩衰减是否超过百分之十五。
扭矩必须给初值与复测值。M8 螺栓按二十二到二十六牛米拧紧,M6 按十到十二牛米,试验后复测,低于初值八成五的重新紧固并记录。很多用着用着就发晃的柜子,问题都出在这一步没有复测。
五、判定限值与抽检规则
判定规则要写三件事:缺陷分几类、每类怎么收、谁有权判退。移动工具柜的缺陷分三类:A 类伤人或者直接失效,比如脚轮开裂、锁舌脱出;B 类功能受影响但可修,比如门缝超差;C 类是外观。
抽样按批量查表,不要只写一个百分比。批量五十一到九十台抽十三台,接收数一、拒收数二。A 类缺陷不参与抽样,出现一台即整批退回,这条不能让检验员临场决定。
判定之后还要留追溯。检验记录保存二十四个月,每台带一个与铭牌一致的编号,批量问题能追到批次、工位与操作者。没有这一条,标准只是一张纸。
| 类别 | 典型例子 | 处理方式 |
|---|---|---|
| A 类 | 脚轮开裂、锁舌脱出 | 零接收,一台即退批 |
| B 类 | 门缝超差、膜厚不足 | 抽样判定,可挑选返修 |
| C 类 | 轻微色差、标印偏移 | 让步接收需书面确认 |
结论
标准不是把限值写得越严越好,而是把检验项、方法、限值、判定四件事对齐。分组让检验能落地,量化让争议有依据,抽检规则让批量可控,追溯让问题能回到工位。一份能被两个人独立执行出同一结果的移动工具柜验收标准,才算写完。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号