

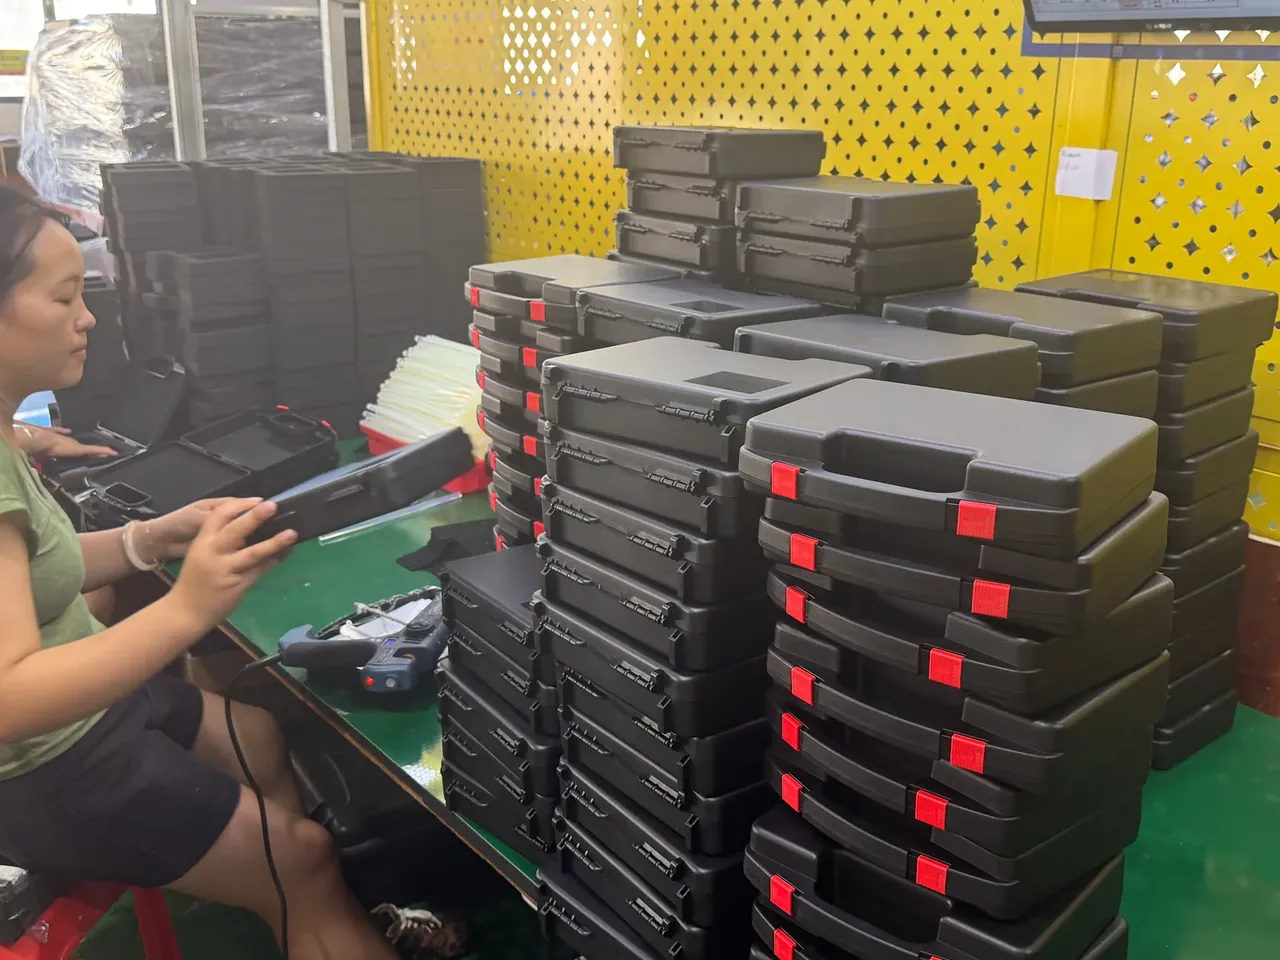
快速答案:模具保养计划的排法要看月模次,不看年头:月模次过 9000 次改用模次触发,25000 / 50000 / 100000 三个节点各占一个停机窗口;月模次不到 9000 次按日历排反而更省工单。两法并存时以模次为准,超期 15% 即判漏保养,单套模具的年度计划性停机按 16 h 排。
目录
- 模具保养计划先算模次,再谈月份
- 日历法的折算:420 次/天与 35% 稼动率
- 三个模次节点与它们占用的停机窗口
- 模具保养计划的切换阈值:月模次 9000 这条线
- 两法并存:模次优先,超期 15% 判漏保养
- FAQ
一、模具保养计划先算模次,再谈月份
一套月跑 1.4 万模次的箱体模具,按季度保养就是每 4.2 万模次才停一次机,中间那 1.7 万模次没有任何检查点。订单平稳时看不出问题,一旦月底插单,窗口正好落在满负荷那三天,班组只有两个选择:停机违约,或者带病继续跑。
日历法的隐含假设是每个月干的活差不多。淡旺季差 30% 以上的车间,这个假设不成立,模具保养计划的节点却还写死在月份上。
| 排程法 | 触发依据 | 适合的月模次 | 主要代价 |
|---|---|---|---|
| 按模次 | 计数器累计到 25000 的整数倍 | 9000 次以上 | 需要可信计数器与月底对账 |
| 按日历 | 固定周或固定月 | 9000 次以下 | 淡季过度保养,旺季欠保养 |
| 按批 | 每个订单批开产之前 | 小批量多品种 | 批次之间互相挤占窗口 |
| 混合 | 模次触发、日历兜底 | 9000 次上下浮动 | 两套记录必须能对上 |
四种排法里,前两种是主线,后两种是过渡手段。选错的代价不在保养质量,而在停机次数:同一套模具,按日历一年开 4 次窗,按模次可能只开 3 次,省下的 2.5 h 就是产能。
二、日历法的折算:420 次/天与 35% 稼动率
把日历折成模次,模具保养计划只需要一个数:日均模次。两班 20 h、一模一腔、节拍 62 s 的机台,一天约 420 次;按 22 天算,月模次 9240 次,刚好压在 9000 这条线附近。
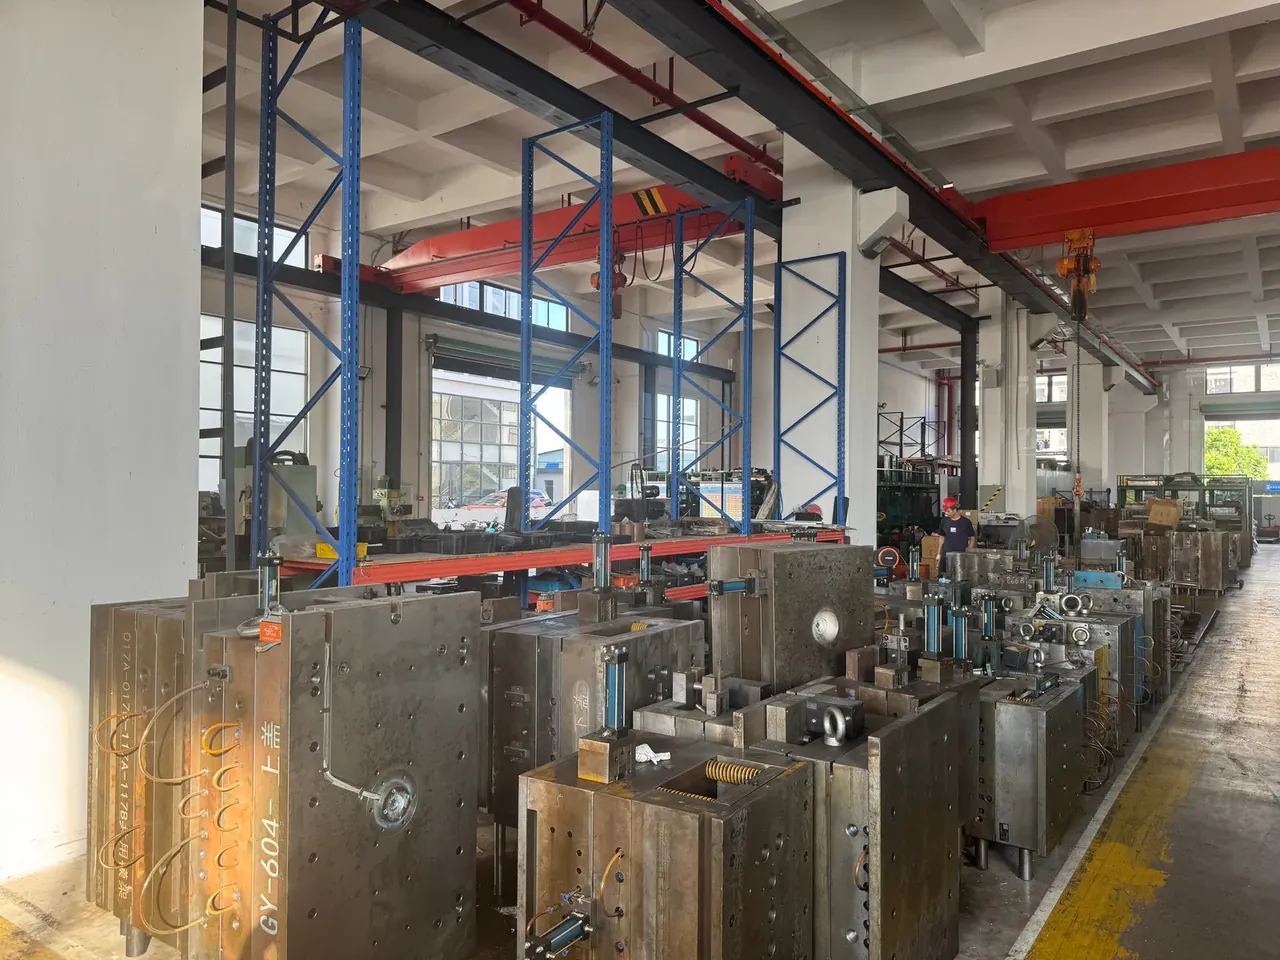
折算之后,间隔就有了天数:25000 模次除以 420 次/天约 60 天,50000 模次约 119 天,100000 模次约 238 天。日历法把这些天数取整成 2 个月、4 个月、8 个月,误差在 2 天以内无所谓,累积到半个月就要出事。
稼动率是这套折算里最容易失守的变量。420 次/天是按 85% 稼动率算出来的,稼动率掉到 35%,日模次只剩 147 次,25000 模次的间隔从 60 天拉长到 170 天,此时日历法仍按 60 天开窗,等于每两次之间白停一次机,单次 2.5 h,一年白停 10 h。反过来,稼动率冲到 92%,日模次到 455 次,25000 模次只要 55 天就到,日历法按 60 天排会让模具多跑 2200 模次,节点偏差接近 9%。两种偏差方向相反,处理方式也不同:前者把窗口改成按模次触发,后者把日历间隔压到 50 天并留 5 天浮动。判断稼动率不需要额外统计,机台运行记录里本来就有开机小时数,除一下就知道落在哪一档。
三、三个模次节点与它们占用的停机窗口
节点不是越多越好。25000 / 50000 / 100000 三档已经够覆盖常规维护,再加档就会出现「上个月刚停过、这个月又停」的重复,把模具保养计划的窗口切得太碎。
| 保养节点 | 折算日历间隔 | 占用停机窗口 | 年内次数 | 与谁合并 |
|---|---|---|---|---|
| 25000 模次 | 约 60 天 | 2.5 h | 4 次 | 第 2、4 次并入 50000 档 |
| 50000 模次 | 约 119 天 | 不单独开窗 | 2 次 | 跟随 25000 档加长 1 h |
| 100000 模次 | 约 238 天 | 6 h | 1 次 | 与年度大保养同窗 |
| 年度大保养 | 365 天 | 6 h | 1 次 | 含 100000 档内容 |
按这张表,单套模具的年度计划性停机是 16 h:25000 档 4 次共 10 h,100000 档与年度大保养同窗合计 6 h,超出这个数通常是节点排重了。16 h 看着不多,但它要与换模、试模、修模抢同一个机台窗口,所以工单必须提前 3 天下达,把停机压在计划换模的同一班。
四、模具保养计划的切换阈值:月模次 9000 这条线
9000 次不是拍出来的。9000 除以 22 天等于 409 次/天,正好是 420 次/天打 97 折;25000 除以 9000 约 2.8 个月,日历取整成 3 个月,节点偏差约 2000 模次,折成比例是 8%。偏差超过 15% 就等于漏了一次保养,所以 9000 是日历法还能用的上限,不是最优值。
超过 9000 次,日历误差开始单向累积,模具保养计划必须换成模次触发。取数有三种方式,可靠性依次下降:机台 PLC 的模次累计最准,缺点是换机台要重新对账;模具上的机械计数器不依赖机台,缺点是归零后没有记录;没有计数器时只能用产量乘模穴数折算,一模两腔的箱体乘 2,一模一腔直接按产量算,折算误差通常在 3% 以内。
混合排法适合 9000 次上下浮动的车间:模次到点就开窗,日历到月底做兜底检查。两边记录必须能对上,否则两套数字会互相掩护,谁也查不出漏项。
五、两法并存:模次优先,超期 15% 判漏保养
同一套模具有两份模具保养计划时,冲突只有一条裁决规则:模次优先。日历窗口先到而模次未到,窗口顺延;模次先到而日历未到,立即开工单。
超期判定线是 15%。25000 档跑到 28750 模次还没保养就算漏保养,不必等外观出问题。这条线的作用是给班组一个越线信号,而不是让他们凭手感决定要不要停机。
记录要撑得住这条线,字段至少 9 个:保养日期、模具编号、机台号、累计模次、本次节点、停机时长、更换件、执行人、判定结论。九个字段里累计模次和执行人最容易被省,前者省掉查不出超期,后者省掉找不到责任人。记录不随模走,模具外协或转产时最吃亏。年度大保养一年 1 次,与 100000 模次同窗,比常规档多一项全尺寸复测,停机仍按 6 h 排。
结论
模具保养计划的难点不在保养动作,而在排程口径:月模次 9000 次是分界线,25000 / 50000 / 100000 是节点,15% 是超期判定线,模次优先是并存时的裁决规则。把这四个数字写进台账,日历法与模次法就不再是两套打架的制度,而是一套能随稼动率切换的排程。年度停机 16 h 是预算不是结果,超了就该回头查节点是否排重了。愿意按模次重排的车间,通常到第 2 年才看出收益。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号