

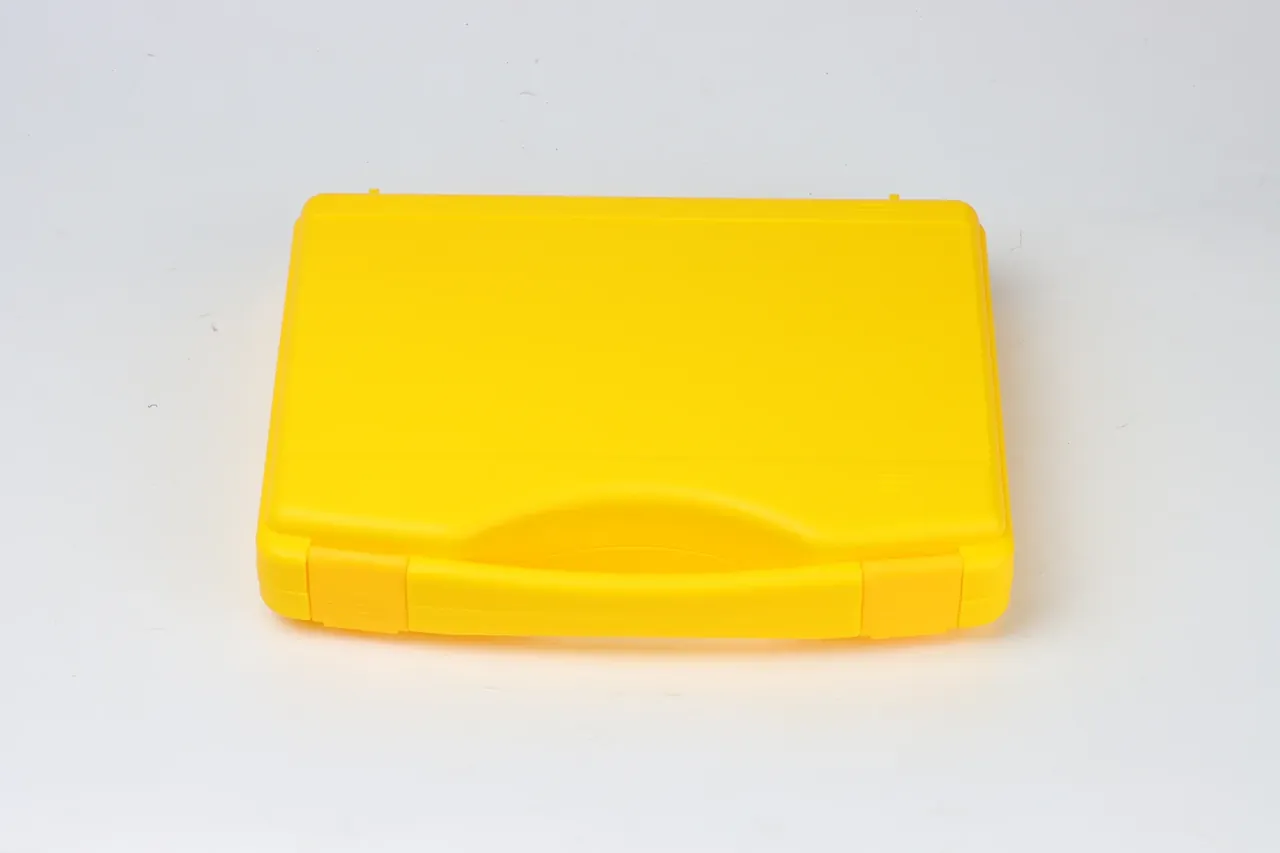
快速答案:一体成型箱体的盖与底各是一次注塑的整件,密封槽、锁扣座与铰链耳跟箱壁在同一模腔里成型,整圈口沿没有接缝;拼接箱体把盖板、围板、底板分开做再焊或粘,每条接缝都是一条进水通道。520 毫米级的箱体上,一体件的槽底平面度能压到 0.15 毫米,拼接件常在 0.5 至 0.7 毫米,同样 4.5 毫米深的槽压同一条密封条,压缩量差 9 个百分点。
目录
- 一体成型箱体的一圈口沿:接缝去了哪里
- 拼接箱体的三条接缝与各自的渗水路径
- 密封槽的公差账:0.15 毫米与 0.6 毫米
- -20 ℃ 到 60 ℃:谁先松
- 不剖件的五个判断
- 什么时候拼接更划算
- FAQ
一、一体成型箱体的一圈口沿:接缝去了哪里
注塑机把熔料打进模腔,盖是一整件,底也是一整件,口沿那圈密封槽与箱壁、锁扣座、铰链耳在同一模腔里一次成型,脱模之后没有任何拼接动作。520×380×210 毫米的箱体用 1600 吨机台、一模一腔,周期 68 秒,取件后只做去浇口与修边。分模线留在侧面中腰,一圈高度差控制在 0.08 毫米以内,手指划过几乎摸不出台阶。
一体成型箱体的密封靠三处几何撑着:槽宽 6.5 毫米、槽深 4.5 毫米的环形槽,槽底平面度 0.15 毫米,配 7 毫米截面的空心硅胶条,压合后压缩量 28%。盖沿压下来时,槽壁两侧各留 0.3 毫米让位,胶条被挤成矩形而不是被剪切,回弹量才够。
锁扣座与箱体同料同色,壁厚从 3.2 毫米过渡到 4.5 毫米,过渡段做 1:3 的斜度。这一处不做圆角,跌落时应力会堆在直角上。
二、拼接箱体的三条接缝与各自的渗水路径
拼接箱体把盖板、围板、底板分开注塑,再用三种方式接起来,每条接缝都是一条潜在的通道。三种方式的失效位置并不相同。
超声波焊接最常见。焊线宽 0.8 毫米、熔深 1.2 毫米,焊头沿围板走一圈,连续率做到 92% 时 1 米浸水 30 分钟不渗;焊线一旦在拐角断 3 毫米,水就从那道口子进去,内外压差把它继续往里推。
胶粘的变量更多。聚氨酯胶层 0.3 毫米,室温固化 24 小时,粘接面要先用异丙醇擦净,油污残留 0.05 毫克每平方厘米就足以让剥离强度掉四成。
螺钉加压条最容易被返修。M4 自攻螺钉每 80 毫米一颗,扭矩 1.2 N·m,压一条 3 毫米厚的 EPDM 垫。过扭矩把垫压穿,欠扭矩压不实,两种都漏。
| 接缝方式 | 单件附加成本 | 渗漏风险点 | 可返修性 |
|---|---|---|---|
| 超声波焊接 | 3.8 元 | 拐角焊线断续 | 不可拆,只能补焊 |
| 聚氨酯胶粘 | 5.2 元 | 粘接面油污与气泡 | 不可拆,切开即报废 |
| 螺钉压垫 | 7.6 元 | 扭矩不一致 | 可拆开换垫重装 |
三、密封槽的公差账:0.15 毫米与 0.6 毫米
槽底平面度是两种结构差得最明显的一项。一次成型时槽底由同一块模仁加工出来,平面度 0.15 毫米;拼接件的槽底落在围板与盖板的结合面上,两道工序各自的公差叠加,实测常在 0.5 至 0.7 毫米。
平度差 0.45 毫米,压缩量就分成两段。7 毫米截面的条要压到 28% 才有密封余量,槽底高出 0.45 毫米的地方只压到 19%,那一段的接触应力不到设计值的一半。1 米浸水 30 分钟的测试里,漏点几乎总落在槽底最高的那 30 毫米弧段。
| 槽底平面度 | 胶条实际压缩量 | 1 米浸水 30 分钟 | 判定 |
|---|---|---|---|
| 0.15 毫米 | 28% | 无渗漏 | 合格 |
| 0.35 毫米 | 23% | 无渗漏,拆检有挂水 | 让步接收 |
| 0.60 毫米 | 19% | 弧段渗水 2 至 4 滴 | 不合格 |
一体成型箱体也不是天生合格。浇口开在盖面正中时,熔料从中心向四周铺开,最后在锁扣耳背面汇合,那里留下一条熔接线。PP 的熔接强度只有本体的 65%,0.15 毫米的槽底配一条 65% 强度的耳座,跌落时先断的仍然是耳。
四、-20 ℃ 到 60 ℃:谁先松
温度把接缝的账翻出来。PP 的线膨胀系数约 1.5×10⁻⁴ 每开尔文,PC 约 0.7×10⁻⁴,两种料分别做盖与底时,480 毫米的长度在 60 K 温差下自由膨胀量差 2.3 毫米。这个差被螺钉约束住就变成接缝处的错动,实测 0.2 毫米,正好是一条 0.3 毫米胶层的三分之二。错动一旦超过胶层的剪切变形极限,胶与塑料的界面先开,水沿界面走一段再往箱内渗。低温还让材料本身变脆,PP 的缺口冲击强度从常温的 6 kJ/m² 掉到 -20 ℃ 的 2.5 kJ/m²,接缝两侧的料在受冲击时几乎没有屈服余地。螺钉柱里的应力也在变,冷缩让柱体收紧,回温后柱体回不到原位,间隙一次比一次大。三个因素叠在一起,拼接件在温度循环里的失效不是一次性发生,而是每一次循环往前挪一点。到第 25 个循环,多数样件的接缝已经能看见一条白色的应力发白线。
螺钉的预紧力单独说。-20 ℃ 冻 4 小时、60 ℃ 烘 4 小时算一个循环,25 个循环共 100 小时后,M4 自攻螺钉在 PP 柱里的预紧力衰减 18%,垫片压痕从 0.4 毫米走到 0.55 毫米。压痕加深意味着垫的压缩量被吃掉,密封余量跟着少。
一体成型件没有这条接缝,温差只让它整体胀缩,尺寸变化落在 0.7 毫米以内,密封槽与盖沿同步移动,压缩量基本不动。代价是模架要按最大外形做,520 毫米的箱体,模架尺寸到 800 毫米,机台吨位也就跟着上去。
五、不剖件的五个判断
验货现场很少允许剖件,五条外部特征足够区分两种结构:
- 分模线:一体成型只有一圈,在侧面中腰,线两侧无错位
- 口沿内侧:拼接件在槽底外侧常有一道 0.2 毫米的台阶,一体件是连续弧面
- 锁扣座:一体件与箱体同色同料,接缝处无胶痕与热熔凸起
- 背面焊线:翻看盖内,焊接件在对应位置有一条 0.8 毫米宽的压痕
- 重量:同外廓尺寸下,拼接件因围板搭接多 0.18 至 0.25 公斤
敲击也能听出来。指节敲箱壁,一体件声音短促、衰减快;拼接件在接缝附近发闷,回音拖着一条尾巴。
六、什么时候拼接更划算
一体成型的门槛在模具与机台。520 毫米级的两副模具 46 万元,1600 吨机台排产占 68 秒一模;拼接方案五副小模 28 万元,加一台焊接工装 6 万元,200 件的小批量摊下来,单件模具费从 2300 元降到 1700 元。
尺寸往上走,注塑的账更难看。1200 毫米的箱体要 4000 吨机台,模具费 120 万元起,国内能稳定做的厂不多;这时滚塑或拼接反而现实。
| 条件 | 一体成型 | 拼接 |
|---|---|---|
| 批量 | 1000 件以上 | 200 至 800 件 |
| 外廓 | 900 毫米以内 | 900 毫米以上 |
| 开模周期 | 45 天 | 25 天 |
| 密封一致性 | 靠模具保证 | 靠工艺纪律保证 |
| 改型 | 改模,费用高 | 换板,费用低 |
材料不同也得拼。盖要透明 PC 看仪表、底要 PP 抗冲击,两种料没法共模,只能分开做再用压条接起来。
结论
一体成型与拼接箱体的差别,最后都落在口沿那一圈上:一体件的密封槽由一块模仁一次做出,平面度 0.15 毫米;拼接件的槽底压在两道工序的结合面上,公差叠到 0.5 毫米以上,压缩量从 28% 掉到 19%,漏点就出在槽底最高的那 30 毫米弧段。一体成型箱体不是万能,900 毫米以上、200 件以下、盖底要用不同材料,拼接仍然划算。选型时先把批量、外廓、材料三件事摆出来,再谈密封,顺序反了就要为模具多付一倍钱。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号