

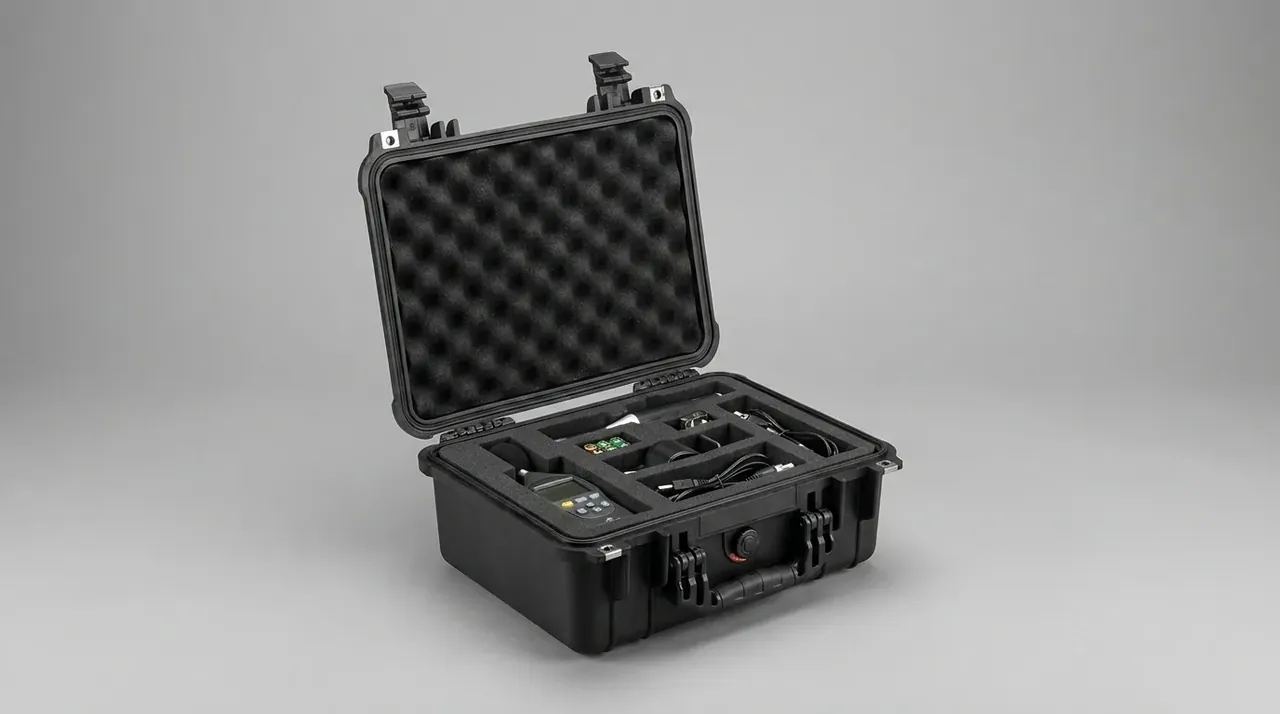
快速答案:箱体的外协管理第一步不是比单价,而是把月需求量与换色频次一起放进判据:3000 件以下放给外协厂,8000 件以上收回自制,中间区间按喷涂线负荷、挂具节距与烘道占用三项决定。喷塑与丝印件进厂只认 4 项指标,膜厚 60–90 μm、划格附着力 3 级、色差 ΔE ≤1.5、丝印耐磨 500 g 载荷 200 次,任一项不合格整批退回。
目录
- 外协管理的分界线:3000 件与 8000 件之间
- 外协件进厂验收:4 项指标怎么判
- 外协厂的 3 个管控点
- 外协不良的 3 档责任
- 台账、周转与准入门槛
- FAQ
一、外协管理的分界线:3000 件与 8000 件之间
一只 620×420×220 mm 的箱体,月需求 2600 只。喷塑外协报 8.6 元/只,自厂单只变动成本 6.1 元,账面每月省 6500 元。这笔账漏了两处:换一次色要拆洗挂具 40 min,烘道从 160 ℃ 升到 185 ℃ 并稳温要 35 min,一个月排 6 个颜色就是 7.5 h 的线体空转;挂具节距 150 mm,箱体一放大,单挂从 12 只掉到 8 只,烘道吞吐跟着掉三分之一。
外协管理的第一条判据因此不是单价,而是月需求量与换色频次的组合。月需求 3000 件以下的涂装件,一条线的固定投入摊不薄,放外协更合算;8000 件以上,往返两次搬运加上 40 km 运距开始吃掉差价,收回自制;3000–8000 件之间看设备负荷,自厂喷涂线月负荷低于 65% 就自制,高于 85% 就外协。
外协管理的判据落到纸上时,要写清切换条件,不能留给车间临场判断。下表是 4 道工序的判据,每季度按实际负荷回填 1 次。
| 工序 | 月需求区间 | 自制或外协判据 | 切换触发 |
|---|---|---|---|
| 喷塑 | 3000 件以下 | 外协,自厂不开线 | 连续 2 个月超 8000 件 |
| 丝印 | 3000–8000 件 | 丝印机负荷超 85% 外协 | 网版数超 40 套/月 |
| 镭雕 | 200 件以下 | 外协打样,改图不占机台 | 单批超 500 件转自制 |
| 五金装配 | 8000 件以上 | 自制,与总装同节拍 | 外协运距超 80 km |
这张表里最容易被忽略的是镭雕。月需求 200 件以下,外协打样快、改图不占自家机台;单批超过 500 件,装夹与调机摊到单件上比自制贵 1.2 元。这类小额工序最容易失控,因为金额小、没人核价。
二、外协件进厂验收:4 项指标怎么判
外协管理的质量控制点不在外协厂车间,而在自家收货口。喷塑与丝印属于外观件,争议集中在颜色与手感上,所以进厂只认 4 项能测的指标,其余交给首件与巡检验证。
膜厚按 60–90 μm 判。每批抽 5 只,每只测 5 点(四角加中心,其中 1 点必须落在 R 角),每点读数 3 次取均值,一批共 75 个读数;任一点低于 60 μm 整批退回。边角与螺柱根部最薄,喷枪角度偏 15° 就少 10 μm,抽检点避开这两处等于没测。
附着力用划格法,1 mm 间距、6×6 格,胶带撕拉后按脱落面积评级,3 级(脱落 5%–15%)是底线,4 级退回。色差用 3 块色板(标样、上限、下限)在 D65 光源下比对,ΔE ≤1.5 放行,1.5–2.5 让步接收并单独码放,超过 2.5 退回。丝印耐磨用 500 g 载荷、200 次往复,字迹缺笔画即判不合格。
4 项里最容易放水的是色差。同一批箱体在车间白光下看是一个色,搬到窗边就分成三层,原因多半是固化温度低了 8 ℃ 或膜厚薄了 12 μm。外协管理要在色差上守住两条线:判定必须在固定光源箱里做,色板每 12 个月换 1 次。
| 外协件控制项 | 判定值 | 取样 | 不合格处置 |
|---|---|---|---|
| 膜厚 | 60–90 μm | 5 只 × 5 点 × 3 次 | 单点低于 60 μm 整批退回 |
| 划格附着力 | 3 级以内 | 每批 2 只 | 4 级退回,3 级加检 5 只 |
| 色差 | ΔE ≤1.5 | 每批 3 只,D65 光源 | 1.5–2.5 让步接收并单独码放 |
| 丝印耐磨 | 500 g / 200 次 | 每批 3 只 | 缺笔画判不合格 |
三、外协厂的 3 个管控点
外协管理在外协厂那一端只需要 3 个动作,多了执行不下去。
首件确认:每批投产前送 2 只首件,附膜厚与色差记录,签样后才放批量。首件不签样,后面的巡检全是补救。
巡检 2 h 一次:膜厚枪在挂具上、中、下三个位置各读 1 点,记录写在外协工艺卡背面。固化参数 180 ℃ / 20 min 被调快时,膜厚几乎不变而附着力掉一档,只读膜厚发现不了,必须同时看烘道温度曲线。
尾件留样:每批留 3 只,留 6 个月。争议常在 2 个月后出现,没有尾件只能凭照片吵。
四、外协不良的 3 档责任
责任要在下单前写死。等出了批再谈,谈的都是情绪。
外协管理的做法是分 3 档:外协厂全责、分责、本厂承担。
- 全责:膜厚不足、色差超 2.5、附着力 4 级,返工费与往返运费由外协厂承担,5 个工作日内返工。
- 分责:图纸色号写成「深灰」而不是具体色号、样件与量产不一致,返工费按 5:5 分摊,7 个工作日内议定。
- 本厂承担:收货后超 15 天提出、搬运磕碰,转内部工单,3 个工作日内确认。
分责这一档最耗时间。色号、膜厚区间、丝印位置公差三项里只要有一项没写在图纸上,责任基本落到采购头上。这也是外协管理里最值得投入的一页纸。
五、台账、周转与准入门槛
外协管理台账记 7 列:批次号、工序、外协厂、进厂日期、抽检结果、返工数量、结案日期。7 列里只有返工数量会被反复查,它是季度议价唯一的硬数据,没有它只能凭印象压价。
在制品周转 2 次/周,外协周期 5–7 天,其中往返运输占 2 天。这个周期按 40 km 运距、每周 2 次固定班车算;运距超过 80 km 要改成 3 次/周,否则两边各压 3 天在制品,等于多占 1 批库存现金。
准入门槛 2 项:独立的前处理线(抛丸或磷化)、月涂装产能 ≥1.5 万件。只有喷房没有前处理的厂,膜厚能做到 90 μm,附着力却常年卡在 4 级,返工率是自有线的 2.4 倍。这条门槛挡掉过 3 家报价最低的厂。
结论
外协管理的难点不在工艺,而在判据有没有写死:月需求量、换色频次、设备负荷决定自制还是外协,膜厚、附着力、色差、耐磨决定收还是不收,首件、巡检、尾件决定过程稳不稳。把这十项压进一页纸,喷塑与丝印的外协争议会少掉大半。判据写清之后,价格谈判才有落点。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号