

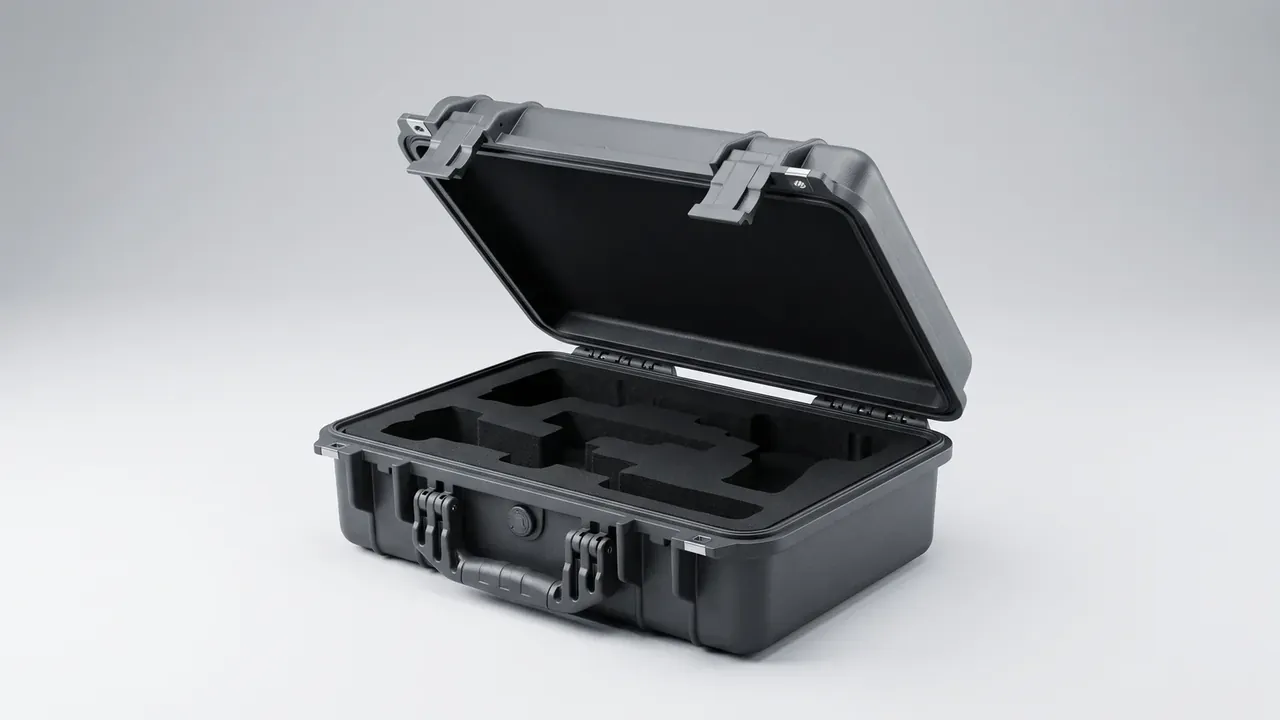
快速答案:判断一套模切内衬值不值,看三个能现场量出来的数:刀模线间距有没有留到 3 mm、桥接有没有守住 2 mm、套裁利用率是不是落在 78% 到 85%。这三项定了带模切泡沫内衬的塑料箱在颠簸路面上的位移量,也定了单件刀模费的摊销底数。
目录
- 带模切泡沫内衬的塑料箱在运输位移里的失效起点
- 刀模线间距与桥接宽度决定的排样密度
- 落刀角度与套裁利用率背后的刀模成本
- 打样周期与刀模寿命的验收动作
- FAQ
一、带模切泡沫内衬的塑料箱在运输位移里的失效起点
去年冬天一批 1.8 kg 的铝合金精密件从苏州发到西安,1180 km 公路运输,夜间车厢温度掉到 -12 ℃。开箱时上下两层泡棉之间的三件工件整体偏了 6 mm,定位面留下一道 0.15 mm 深的压痕。
货没丢,却整批返检。拆开内衬才看清,拐角处刀模线收得太紧,桥接只剩 0.9 mm,颠簸几小时后泡棉自己先断了。
位移的源头不在箱壁,在排样。选带模切泡沫内衬的塑料箱,实质是选一套刀模与排样方案。
| 现场现象 | 常见成因 | 可量测判据 | 现场怎么核 |
|---|---|---|---|
| 工件整体平移 | 桥接过窄先断,上层泡棉脱离 | 桥接 2 mm,断口在拐角 | 掰开拐角看断面齐不齐 |
| 工件局部下沉 | 底棉厚度不足 | 底棉不低于 25 mm | 卡尺从槽底量到箱底 |
| 凹槽边缘掉屑 | 落刀角度过陡 | 15° 斜刃,边缘无毛刺 | 拇指顺槽壁刮一圈 |
| 取件连座带出 | 线间距小于刀厚 | 线间距 3 mm | 塞尺试插相邻槽缝 |
四行对应四种排样缺陷,加厚箱壁补不回来。一次返检 300 件,工时加运费往往超过这套内衬本身的报价,带模切泡沫内衬的塑料箱之所以要挑供应商,原因就在这里。
二、刀模线间距与桥接宽度决定的排样密度
刀模线间距指相邻两条切缝之间留下的泡棉实体宽度,桥接则是切槽与切槽之间那一段没被切透的连筋。带模切泡沫内衬的塑料箱在这两个数上最容易被省:间距压到 1.5 mm,泡棉在 40 ℃ 的车厢里一软化,自重就能把它撕开。
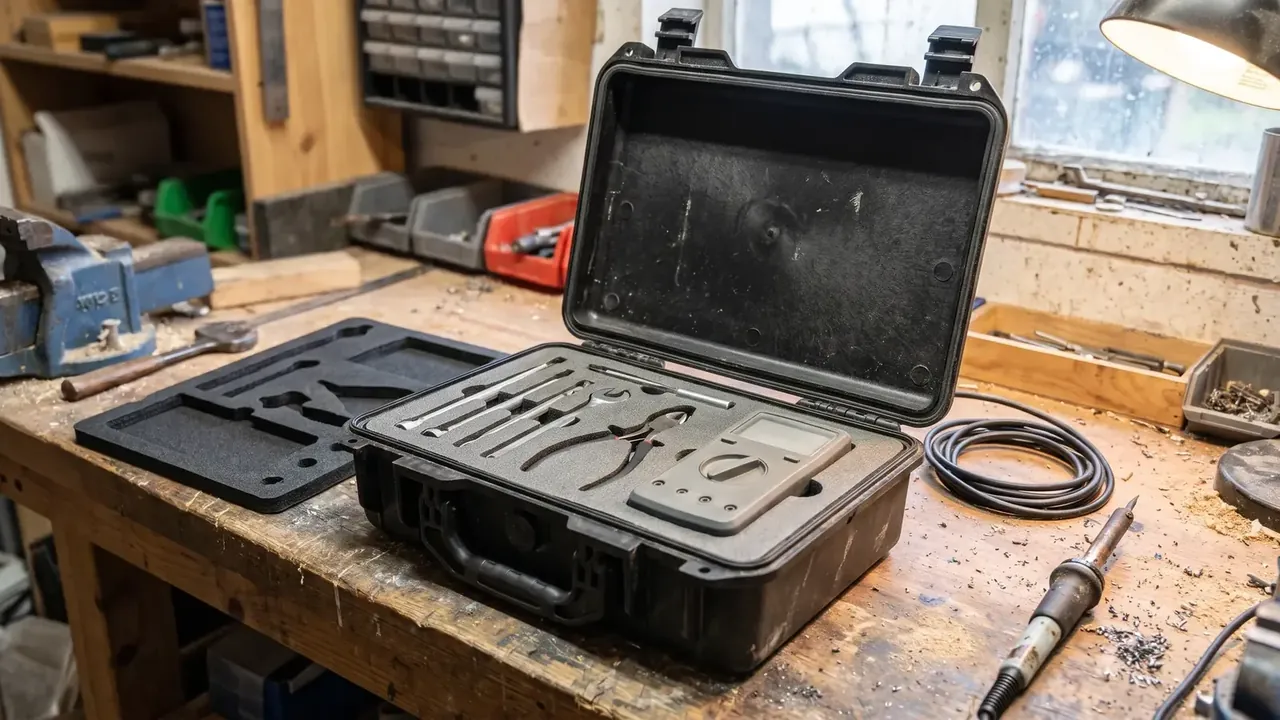
我们在一间木工房做过对照:同一块 30 mm 厚的 EVA,间距 3 mm、桥接 2 mm 的样件,装 1.8 kg 工件从 1.2 m 高自由落体十次,槽壁只出现轻微压痕;间距 1.5 mm、桥接 0.8 mm 的样件第三次就裂到槽底。落刀角度同样参与,15° 斜刃切出的槽壁是斜的,取件时手指有借力点;90° 直刃切出的槽壁垂直,工件卡进去要晃两下才出得来,晃的这两下就是位移的起点。泡棉密度也说话:38 kg/m³ 的高倍率 EVA 回弹快、切割面毛刺少;25 kg/m³ 的低倍率料便宜,切完槽口挂絮,絮状物落进槽里就成了磨粒。桥接宽度还有一个隐性作用,它决定整片内衬的刚度,桥接越宽,内衬越像一块整板,工件越难在槽内翻转。所以看样件别只看槽形对不对。
3 mm 与 2 mm 不是行业标准,是算出来的下限。泡棉厚 30 mm 时,桥接低于 2 mm 的断口多为脆断,断面平齐;高于 2 mm 的断口是撕裂,断面有拉丝。看断面就能反推供应商的刀模状态。
三、落刀角度与套裁利用率背后的刀模成本
一套 600×400 mm 的刀模报价常在 2600 元上下,订单 300 件,单件摊 8.7 元;订单 3000 件,单件摊 0.87 元。带模切泡沫内衬的塑料箱的采购价里,刀模费经常被折进泡棉单价,看不见。
| 指标 | 常规区间 | 越界的后果 | 费用落在谁身上 |
|---|---|---|---|
| 落刀角度 | 15°,斜刃 | 直刃卡件,取件带出工件 | 使用方,返工工时 |
| 套裁利用率 | 78% 到 85% | 低于 78%,泡棉用量涨 8% 以上 | 双方,摊进单件 |
| 刀模寿命 | 5000 次冲切 | 刃口钝化,槽口起毛 | 供应商,重开刀模 |
| 打样周期 | 3 天出首件 | 压到 1 天,试切次数不足 | 使用方,首件风险 |
套裁利用率是排样里最实的一项。同样一块 1000×2000 mm 的泡棉板,78% 的排法切 12 套,85% 的排法切 13 套,多出来的那一套就是纯利润。带模切泡沫内衬的塑料箱如果泡棉单价明显低于同行,多半是把利用率做到了 90% 以上,代价是桥接被压进 1 mm 以内。
刀模寿命 5000 次,是一般钢刀模在 EVA 上的分界线。冲过这条线,切面从镜面变哑面,毛刺从 0.05 mm 涨到 0.2 mm。这一项在报价单上看不到,只能在打样时问一句:这套刀模现在冲了多少次。答不上来的供应商,通常把刀模外发,自己并不掌握冲切计数。
四、打样周期与刀模寿命的验收动作
打样 3 天是合理节奏:第 1 天排样出图,第 2 天开刀模试切,第 3 天装件做跌落与倒置。带模切泡沫内衬的塑料箱若被承诺 24 小时出样,省掉的通常是第 3 天。
五个动作足够:
- 塞尺插相邻槽缝,3 mm 塞尺能进说明线间距被切穿,判退
- 卡尺从槽底量到箱底,底棉低于 25 mm 判退
- 装件后整箱倒置 30 秒,工件不滑出为合格
- 拇指顺槽壁刮一圈,有挂手感说明刃口已经钝了
- 索取刀模冲切计数,超过 5000 次要求重开
前两条是尺寸,后三条是工艺状态。带模切泡沫内衬的塑料箱的验收,看的从来不是外观好不好看,而是这几处能不能复现。
结论
位移这类问题,事后看都是排样的账,事前看只是几个毫米的取舍。线间距 3 mm、桥接 2 mm、落刀 15°,三个数写进图纸,剩下的就交给刀模精度与冲切计数。带模切泡沫内衬的塑料箱真正的差别,不在泡棉颜色,而在供应商能不能把这三个数稳定复现到第 5000 次冲切。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号