

快速答案:带定制泡沫内衬的塑料防护箱,规格不能先挑箱再塞棉,而要从被装件三维推内腔、由切槽公差定刀路、按跌落能量定密度与厚度,最后全部落到内衬图的标注行。四步里任一步留白,第一批和第二十批就装不进去。
目录
- 带定制泡沫内衬的塑料防护箱先锁工况边界
- 从外形件三维量到内腔净尺寸
- 切槽公差的三处累计
- 泡沫密度与厚度按跌落能量取值
- 内衬图纸的六行标注与验收
- FAQ
一、带定制泡沫内衬的塑料防护箱先锁工况边界
川西一座微波中继站的备件补给,每年十二月到次年二月走同一段路:凌晨装车,车厢内实测 -25℃,单程 340 km,其中 42 km 是碎石路面,箱体在车厢里叠两层,到站后由两人抬下,落差 1.1 m。这组条件决定了带定制泡沫内衬的塑料防护箱要按什么规格做,而不是反过来先挑一只尺寸顺眼的箱子。
把条件写进表里,规格才有落点。
| 工况条件 | 实测或约定值 | 对应的规格项 |
|---|---|---|
| 运输最低温度 | -25℃ | 泡沫牌号与低温余量 |
| 单箱装载 | 3 件铝合金壳体,合计 11.6 kg | 内腔平面尺寸与分层数 |
| 堆码层数 | 2 层,上层同重 | 箱盖筋位与承压面 |
| 装卸落差 | 1.1 m,六面着地 | 底衬与盖衬厚度 |
| 单程路况 | 340 km,含 42 km 碎石路 | 切槽公差与防窜动结构 |
表格里最容易被跳过的是温度与路况两行。温度决定泡沫在低温下变硬多少,路况决定槽位要给多少横向余量;这两项不写,供应商只能按常温平地运输的常规做法给参数,样箱到手看着合适,装车上路第一趟就出问题。
二、从外形件三维量到内腔净尺寸
带定制泡沫内衬的塑料防护箱,内腔的起点是三件样品的外形。三件先在台面上摆正,用卡尺在长、宽、高各取三个截面,记下最大值,再把旋钮、接口、提手耳这些凸出物单独列出。三件里最大的一件是 386×268×94 mm,侧面接头再凸出 6 mm,参与计算的外形就取 392×274×94 mm。
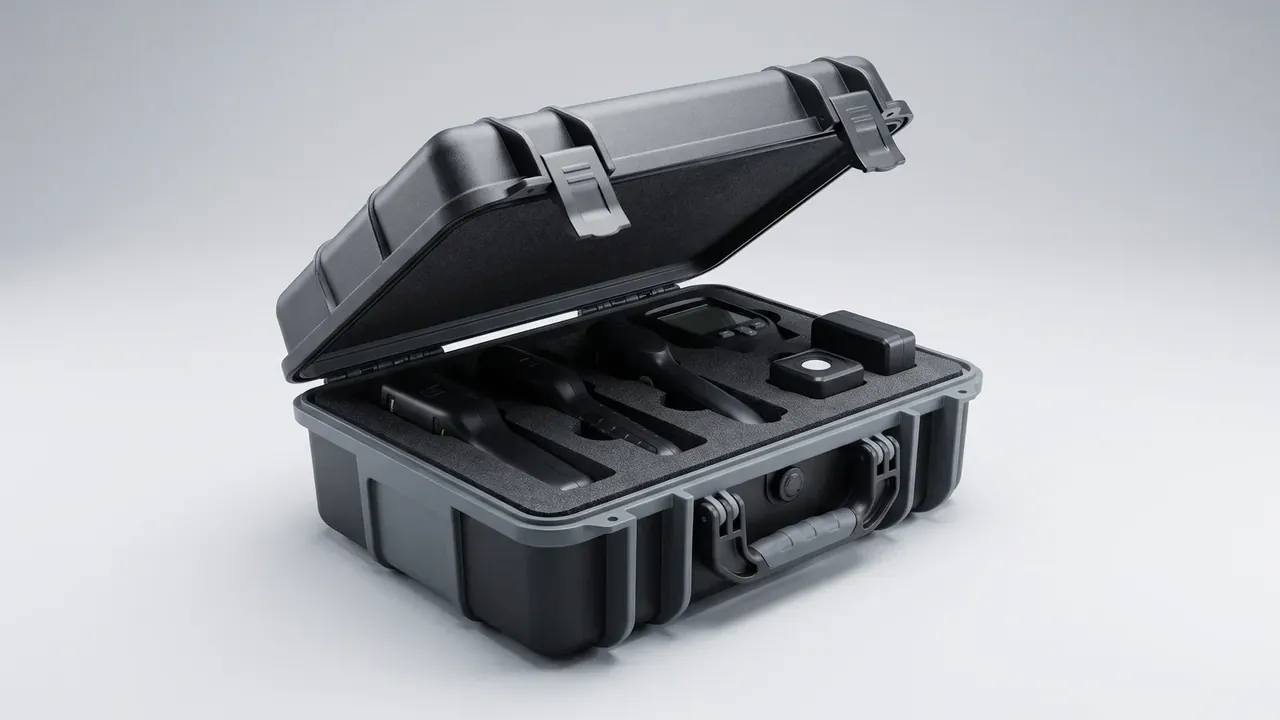
内腔不是外形加一圈泡沫那么简单。腔壁单边 25 mm,取手位另留 15 mm,两件并排再加中间 20 mm 隔筋,平面净尺寸落到 400×282 mm。深度要从三层算:底衬 28 mm、被装件 94 mm、盖衬 15 mm,再加取放时手指进入的 13 mm,合计 150 mm。
内腔定下来,箱体才有得算。壁厚 2.8 mm,外壁加 12 mm 深的加强筋,箱体外尺寸落在 520×402×268 mm。
同一只内腔,壁厚从 2.8 mm 降到 2.2 mm,堆两层时箱盖中央的下挠从 1.1 mm 涨到 2.6 mm,盖衬就压不住下面那层。尺寸链只能单向推,倒推回去一定乱。
三、切槽公差的三处累计
带定制泡沫内衬的塑料防护箱,切槽公差从来不是一个数字,是几处误差叠出来的。同一张内衬图换一台设备加工,累计值能差出 1 mm 以上,这 1 mm 决定被装件是稳在槽里,还是每次开盖都往下滑一格。
先看加工方式。
- 数控铣:φ6 铣刀沿轮廓走刀,实际让刀 0.4 mm,槽壁单边少 0.2 mm。
- 热丝切割:缝宽 0.8 mm,切口边缘 1 mm 内变硬,反复取件容易掉屑。
- 模切:刀模间隙 0.3 mm,批量之间最稳,改槽位就要重开刀模。
再算材料自身的回弹。45 kg/m³ 的 PE 被压缩 10% 之后回弹约 1.2%,槽宽要预留 0.6 mm;换成 25 kg/m³,回弹到 2.4%,同一个槽位就松一圈,件在槽里能左右晃。
第三处来自箱体。PP 注塑收缩 1.4%–1.8%,520 mm 的长度上收缩 7–9 mm,内腔实测常比图纸小 3 mm 左右。三处相加,单边总公差按 ±0.8 mm 给,槽宽只放不收,取 +0.8/−0 mm。
收紧了装不进,放松了会晃。
四、泡沫密度与厚度按跌落能量取值
带定制泡沫内衬的塑料防护箱,缓冲层不能只看厚。11.6 kg 从 1.1 m 落下,接触前的势能约 125 J,要把峰值加速度压在 40 g 以内,得同时看密度:同样 30 mm 厚,25 kg/m³ 的 PE 压到 60% 就触底,45 kg/m³ 还能剩下 12 mm 的行程。
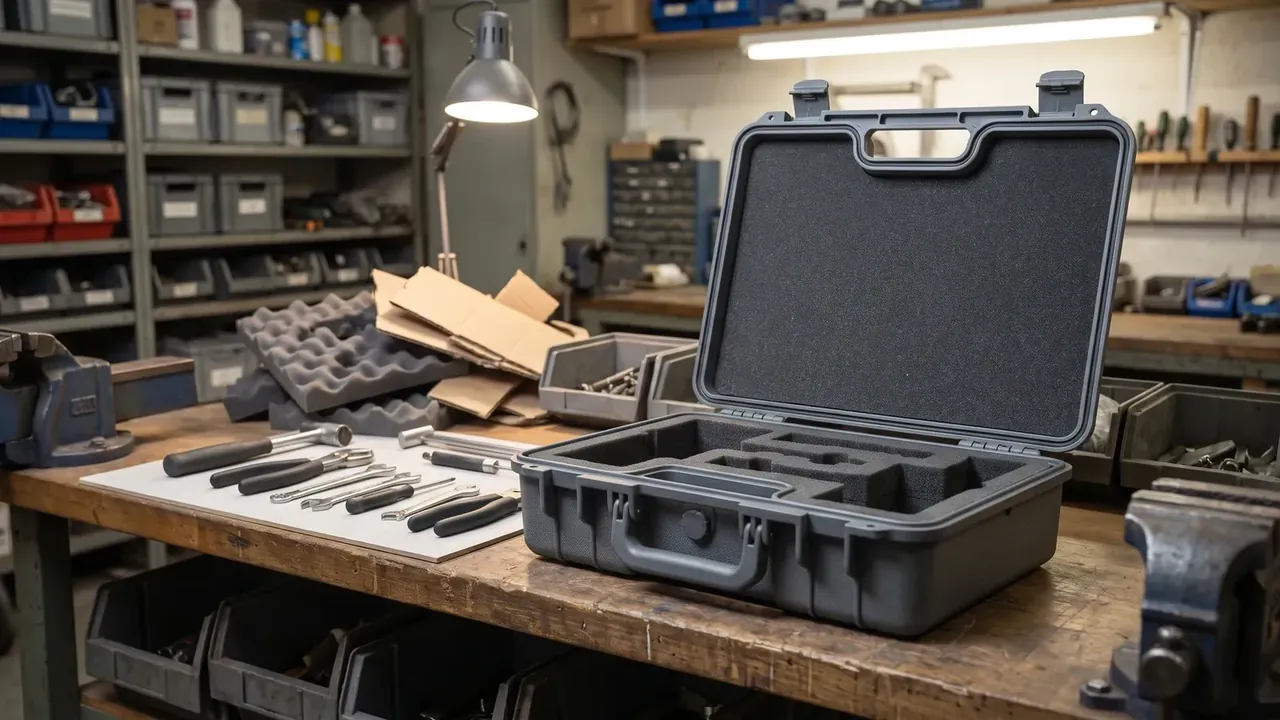
厚度按层分配,比笼统说一句加厚有用得多。底衬 28 mm 承担第一道冲击,腔壁 25 mm 管横向窜动,盖衬 15 mm 压住上表面,三处厚度不必相同。底衬太薄,落地面先触底;腔壁太窄,刹车时被装件横向走位;盖衬太厚,合盖要用力压,锁扣长期受预紧力,两年后扣舌就会松。分层之后还要给压缩量,装配后泡沫被压缩 10%–15% 才算压住,低于 8% 会晃,高于 20% 取件费劲。压缩量最好在首件上实测,用卡尺量装配前后的总高差,别只信参数表。低温是另一回事,-25℃ 下 PE 硬度上升约 20%,同一厚度的缓冲行程会缩短,寒区用箱要在此基础上把底衬再加 3 mm。
| 泡沫牌号 | 密度 | 底衬厚度 | 适用单件重量 | 压缩永久变形 |
|---|---|---|---|---|
| PE | 25 kg/m³ | 35 mm | ≤3 kg | 6.5% |
| PE | 38 kg/m³ | 30 mm | 3–8 kg | 4.8% |
| PE | 45 kg/m³ | 28 mm | 8–15 kg | 3.9% |
| EVA | 60 kg/m³ | 20 mm | ≤6 kg | 2.1% |
本篇的 11.6 kg 落在第三行,取 45 kg/m³、底衬 28 mm,三件分两排,中间那道 20 mm 隔筋同时充当横向缓冲。
五、内衬图纸的六行标注与验收
带定制泡沫内衬的塑料防护箱,内衬图最怕画得漂亮、标得含糊。加工方拿到图,能读懂的只有标注,读不懂的部分会按自己的习惯补,补出来的东西通常不是你要的。
- 基准:以内腔底面左下角为原点,X、Y、Z 三向标注,不用居中这类相对说法。
- 槽位:每个腔位标长、宽、深与公差,长宽 +0.8/−0 mm,深度 ±1.0 mm。
- 材料:45 kg/m³ PE,写牌号,并要求批次留样 100×100×25 mm。
- 分层:底衬 28 mm、腔壁 25 mm、盖衬 15 mm,三层分开画剖面。
- 圆角与拔模:槽底 R3,侧壁 2°,取件不撕边。
- 验收:首件 3 只全检,量产每批抽 5%,0.5 mm 塞尺不得插入槽壁与件之间。
验收这一步常被省掉,省掉之后问题会推迟到用户手上才出现。
首件全检要量三样:槽深、槽宽、装配后总高。量产抽检再加一项压缩量,把装配前后的总高差除以泡沫原始厚度,落在 10%–15% 之外就整批退回。
图纸写死的,验收才有依据。
结论
带定制泡沫内衬的塑料防护箱,规格是一条单向的推导链:工况定边界,外形件三维定内腔,切槽公差定刀路与配合,跌落能量定密度与厚度,最后落成图纸上的六行标注。链上每一环都有具体数字可查,也都能在首件上量出来。把这四步写进询价单,供应商报的就不再是一句按图做,而是一组可以对账的参数。选带定制泡沫内衬的塑料防护箱,本质是选一条算得清的链。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号