

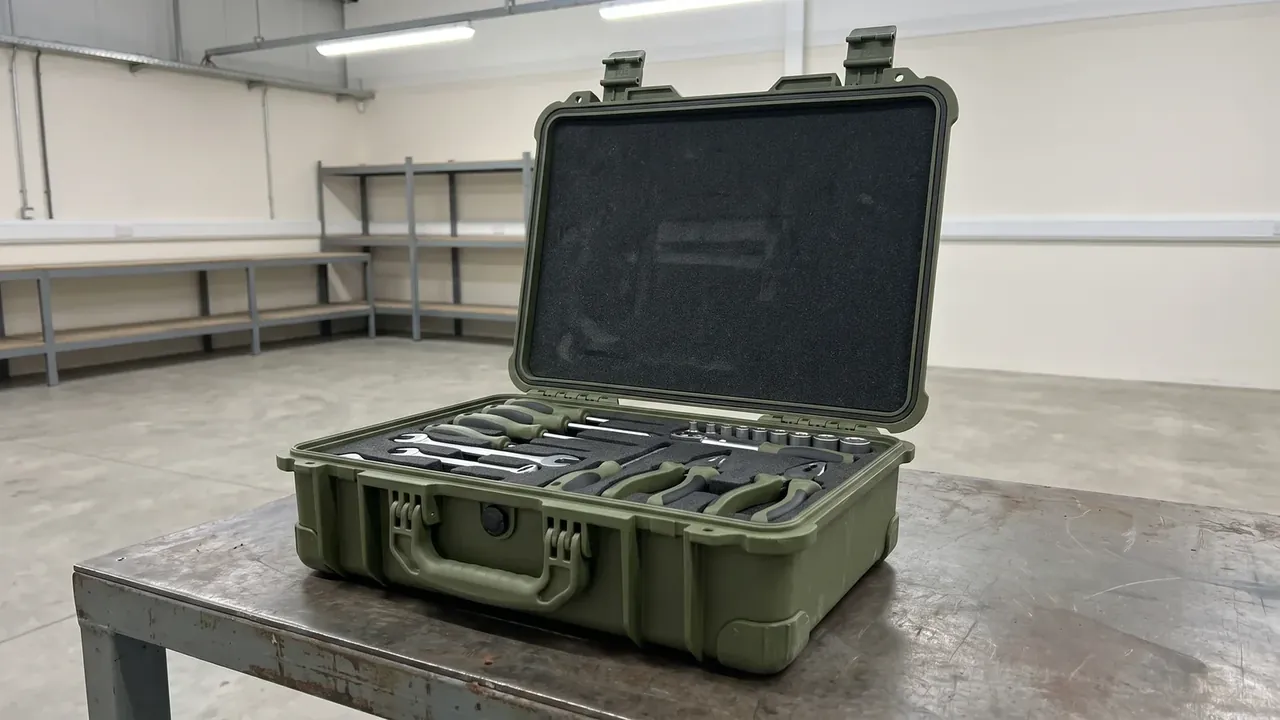
快速答案:便携式工具箱耐不耐用,看五处工艺落点:箱体成型与壁厚、提手与背带的受力、托盘与分格的搭边、锁扣与铰链的过盈、底部边角的耐磨层。五项定死,成品才经得起天天搬。
目录
- 便携式工具箱的箱体成型与壁厚怎么定
- 提手与背带的受力点落在哪
- 托盘与分格结构怎么排
- 锁扣与铰链的配合关系
- 底部与边角的耐磨处理
- FAQ
一、便携式工具箱的箱体成型与壁厚怎么定
便携式工具箱的箱体只有两条工艺路线:吹塑与注塑。以 40 L 上下的手提箱为例,吹塑走 HDPE,型坯直径 140 mm、模头间隙 2.6 mm,吹胀比压在 2.4 倍,主体壁厚落在 3.4 mm,最薄处约 2.6 mm。图纸上要同时标名义值与最小值两栏。
注塑走 PP,壁厚能做到 2.6 mm 且分布均匀,内腔拐角利落,分格可与箱体一次成型。代价是模具费高一截,锁模力要 650 吨以上。选哪条路不看单价,看批量与结构复杂度。
分型线飞边要控在 0.3 mm 以内。飞边超了,两只箱并排靠放会互相咬边,货架上取一次要抬两遍;飞边落在箱口内侧更麻烦,盖合压不实就进灰。
| 成型方式 | 主体壁厚 | 内腔精度 | 模具投入 | 适合批量 |
|---|---|---|---|---|
| 吹塑 HDPE | 3.4 mm,最薄 2.6 mm | 中,随吹胀浮动 | 低 | 中大批量、尺寸跨度大 |
| 注塑 PP | 2.6 mm 均匀 | 高,可带分格一体成型 | 高,650 吨以上机台 | 大批量、内部结构复杂 |
| 滚塑 PE | 4 mm 以上 | 低,内壁有流痕 | 最低 | 超大规格、小批量 |
二、提手与背带的受力点落在哪
提手是便携式工具箱唯一被反复提起的位置。一体模压提手与箱体同料同色,根部壁厚从 3.4 mm 加到 5.2 mm,向箱壁过渡的圆角不小于 R10。跨距 120 mm,静态吊重 25 kg,按 1.2 倍动载跑两千次起落,根部不发白才算过。
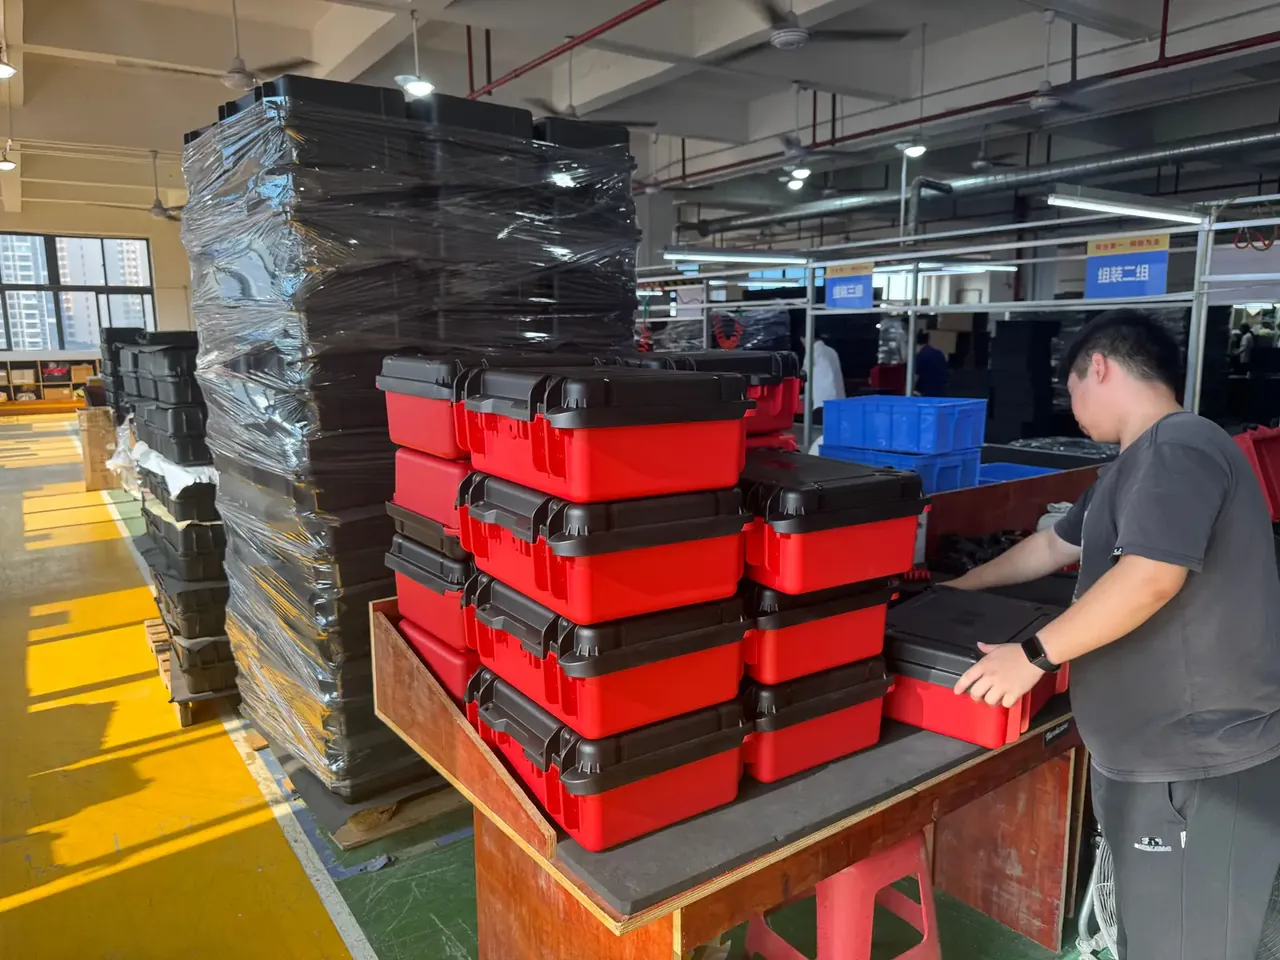
折叠提手用 PP 加玻纤或尼龙,轴销 6 mm,好处是不用时贴平箱面,装车不挂碰;代价是多一副模具与两根轴销,而轴销座正好落在箱盖转角上,跌落时最薄弱,座周要加一圈 5 mm 厚的加强块。
背带挂点必须单独设计。箱壁不足 3 mm 处不能直接开耳环,要埋 M6 金属嵌件,单点拉脱力按 1.6 kN 设计。靠塑料耳环挂扣的便携式工具箱,暴晒后尼龙带一绷,耳环先撕开。
| 提行方式 | 受力路径 | 关键工艺 | 适合重量 |
|---|---|---|---|
| 一体模压提手 | 提手根部直接过渡到箱壁 | 根部 5.2 mm,R10 圆角 | 15 kg 以内 |
| 折叠提手 | 轴销座经加强块传给箱壁 | 轴销 6 mm,座厚 5 mm | 20 kg 以内 |
| 织带背带 | 两侧嵌件挂点分担 | M6 嵌件,单点 1.6 kN | 12 kg 以内 |
| 拉杆配滚轮 | 底板经框架传到拉杆管 | 底板加厚至 4 mm | 30 kg 以内 |
三、托盘与分格结构怎么排
托盘多为 PP 注塑件,隔板厚 1.6 mm、单格 90 mm × 70 mm,满载 4.5 kg 时两端下垂不超过 2 mm。托盘与箱口之间靠一圈 6 mm 的搭边挂住,这圈搭边同时挡住搬运中的前后窜动。
分格不能只按工具外形排。格与格之间留 3 mm 间隙,取放才不夹手;最外一圈格离箱壁留 5 mm,因为箱壁跌落时会向内凹,紧贴箱壁的分格会被挤裂。
可调插片式分格用 2 mm 插片卡进托盘槽,槽距 25 mm,用户自己挪位置;固定隔板一体注塑,强度高,但工具一换就要换整只托盘。内腔深度超过 90 mm 时,托盘下方要留空腔。
| 分格形式 | 隔板厚度 | 可调性 | 工艺要点 | 代价 |
|---|---|---|---|---|
| 一体注塑隔板 | 1.6 mm | 不可调 | 隔板根部 R1.5 防缩痕 | 模具复杂 |
| 插片可调 | 2.0 mm | 槽距 25 mm 自由挪 | 托盘开槽要滑块 | 插片容易丢 |
| 泡棉挖槽 | 依轮廓分层 | 一次定型 | 分层贴合,误差 1 mm | 换工具要换泡棉 |
| 独立小盒 | 2.2 mm | 可整盒取出 | 盒盖与盒身同模 | 占内腔空间 |
四、锁扣与铰链的配合关系
锁扣单只保持力 380 N,两只对称布置。扣舌与扣座的过盈量定在 0.8 mm:过盈太小,箱盖在颠簸中会自己弹开;过盈太大,冬天戴手套的手指按不动。扣舌多用 POM,与 PP 摩擦系数低,长期开合不磨沟。
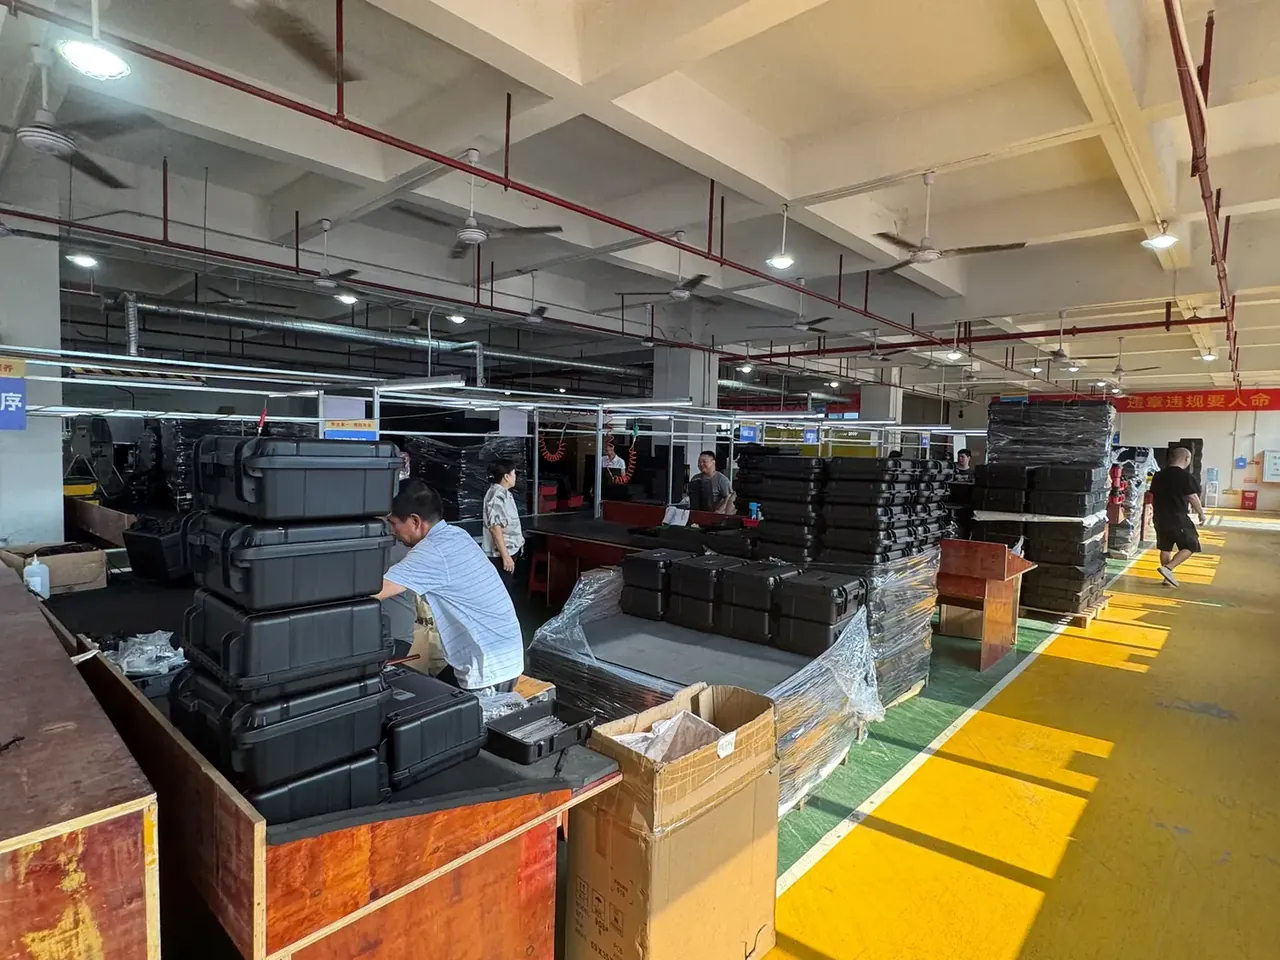
开合寿命按 1 万次设计,试验以每分钟 30 次的频率连续跑。批量里最常见的失效不是扣舌断,是扣座与箱壁的连接筋先裂,所以在扣座背后加两道 3 mm 短筋,比把扣舌做粗更有效。
铰链分两种。薄膜铰链靠一段 1.2 mm 的 PP 薄片反复弯折,成本低、不用装配,但寿命只有三千次上下,弯折处会慢慢发白。轴销铰链用 4 mm 不锈钢销穿两只铰链座,座壁厚 4 mm,开到 105 度靠限位面停住。
五、底部与边角的耐磨处理
箱底不是一块平板。纵横筋高 8 mm、格距 55 mm,把落地的冲击摊到整个底面;筋太密,熔体走不到末端会缺料;筋太疏,30 kg 载荷下箱底会鼓出来,平地上一按就晃。
四角是撞击的第一接触点。做法是四角二次注塑 TPE 包胶,硬度 70A、厚度 4 mm,跌落时先变形再回弹;不做包胶时,角部壁厚单独加到 4.5 mm 并做 R12 外圆角。拖行磨损看底筋端面,落地面宽做到 6 mm 就能拖很久。
低温是另一条线。零下 20 ℃ 时 PP 的冲击强度只剩常温的四成,HDPE 好一些,加玻纤的注塑件反而更脆。寒区用的便携式工具箱,角部包胶不能省。1.2 m 六面跌落各一次,箱体不开裂、锁扣不脱才算过。
| 底部与边角做法 | 耐磨 | 抗冲击 | 工艺代价 |
|---|---|---|---|
| 平底加纵横筋 | 中,长期拖行磨白 | 中 | 一次成型 |
| 四角 TPE 包胶 4 mm | 高 | 高 | 二次注塑,需治具 |
| 角部加厚 R12 | 中 | 中高 | 模具局部加深 |
| 整底加可换脚垫 | 高 | 低 | 装配件,需备件 |
结论
五处结构其实是一条链:成型方式决定壁厚怎么分布,壁厚决定提手与铰链能不能生根,托盘的分格反过来约束加强筋的位置,锁扣与包角把冲击挡在最外层。把这条链在图纸上走一遍,便携式工具箱才算定型。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号