

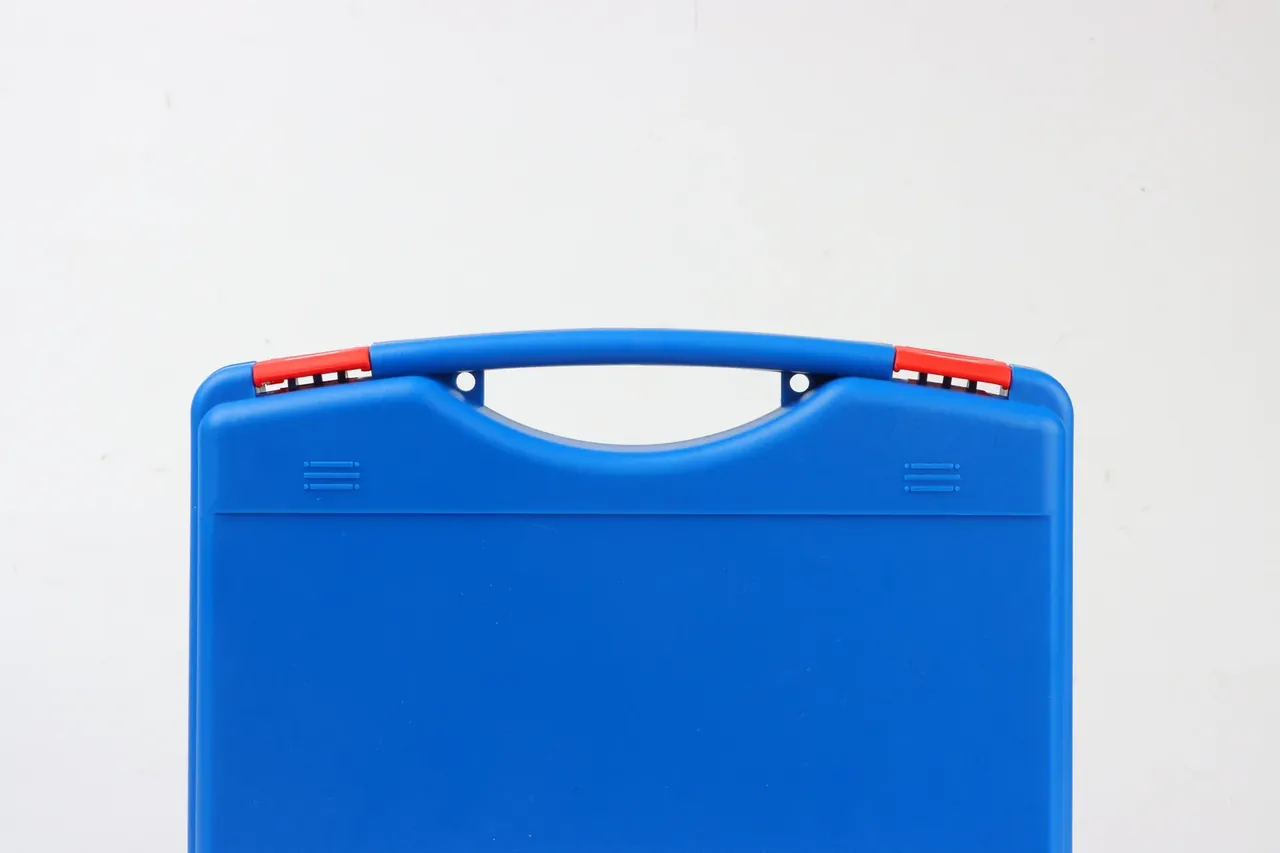
快速答案:防护箱定制流程在四类工况下分叉出四套起点:医疗看内腔公差与可擦拭面,仪器看面板开孔与减振层,军警看开合秒数与盐雾小时数,广电看机柜分段的堆叠高度。先把内腔、锁扣、时限三个数定死,再谈开模。
目录
- 四类工况的防护箱定制流程起点与配置表
- 医疗与仪器工况的内腔公差与打样节奏
- 军警与广电工况的快开结构装配
- 把箱体装到位的四步动作
- 四类工况最容易犯的装配失误
- FAQ
一、四类工况的防护箱定制流程起点与配置表
防护箱定制流程的起点不是画外形图,是把工况翻译成一组可测量的数。同一个外形尺寸,医疗要的是可擦拭的平整内壁,仪器要的是面板开孔位置,军警要的是戴手套单手开合的时间,广电要的是机柜分段能整段落进去。
四类工况的配置差异集中在一张表里。表内的内腔尺寸是参考值,实际以设备三维包络加 5 毫米余量为准。
| 工况 | 内腔参考尺寸(毫米) | 锁扣 | 内衬结构 | 首版打样(天) | 主要风险 |
|---|---|---|---|---|---|
| 医疗转运 | 430 × 320 × 160 | 4 只扳扣 | 30 毫米 EVA 分格 | 3 | 消毒液渗入拼缝 |
| 仪器仪表 | 480 × 360 × 210 | 4 只扳扣 | 蛋巢棉加硬隔板 | 4 | 面板开孔偏心 |
| 军警器材 | 520 × 380 × 220 | 5 只扳扣加 1 只密码锁 | 20 毫米高密度泡棉 | 5 | 盐雾后销轴卡滞 |
| 广电设备 | 600 × 450 × 260 | 6 只扳扣 | 三层隔断加绑带 | 4 | 堆叠后侧壁鼓出 |
表里最后一列决定打样天数。风险项越靠前,首版越要留手工修配余量:医疗留 1.5 毫米,军警留 0.8 毫米,广电留 2 毫米。
二、医疗与仪器工况的内腔公差与打样节奏
医疗箱的内腔公差按 ±1.0 毫米给,比常规箱紧一倍。防护箱定制流程在这一步先定内衬、再定箱体:EVA 分格切宽了,器械在转运车上会横向窜动 3 毫米以上,盖内壁就被磨出亮痕。
仪器箱的难点在面板。设备面板要贴合箱体开窗,开孔位置公差 ±0.5 毫米,孔壁留 1.2 毫米倒角,否则装配时面板四角受力不均,玻璃屏先裂。开窗位置必须由设备三维模型直接投影,不能按二维图估。
打样节奏按修改量分档:只改内衬,3 天出手板;改内腔,5 天;新开模,走正常模具排期。3 天档的手板用 CNC 掏内腔,壁厚做 3 毫米,只验证装配关系,不验证跌落。
医疗与仪器共用一条判断线:设备能不能在箱内被按住。按不住的,公差再紧也没用。
三、军警与广电工况的快开结构装配
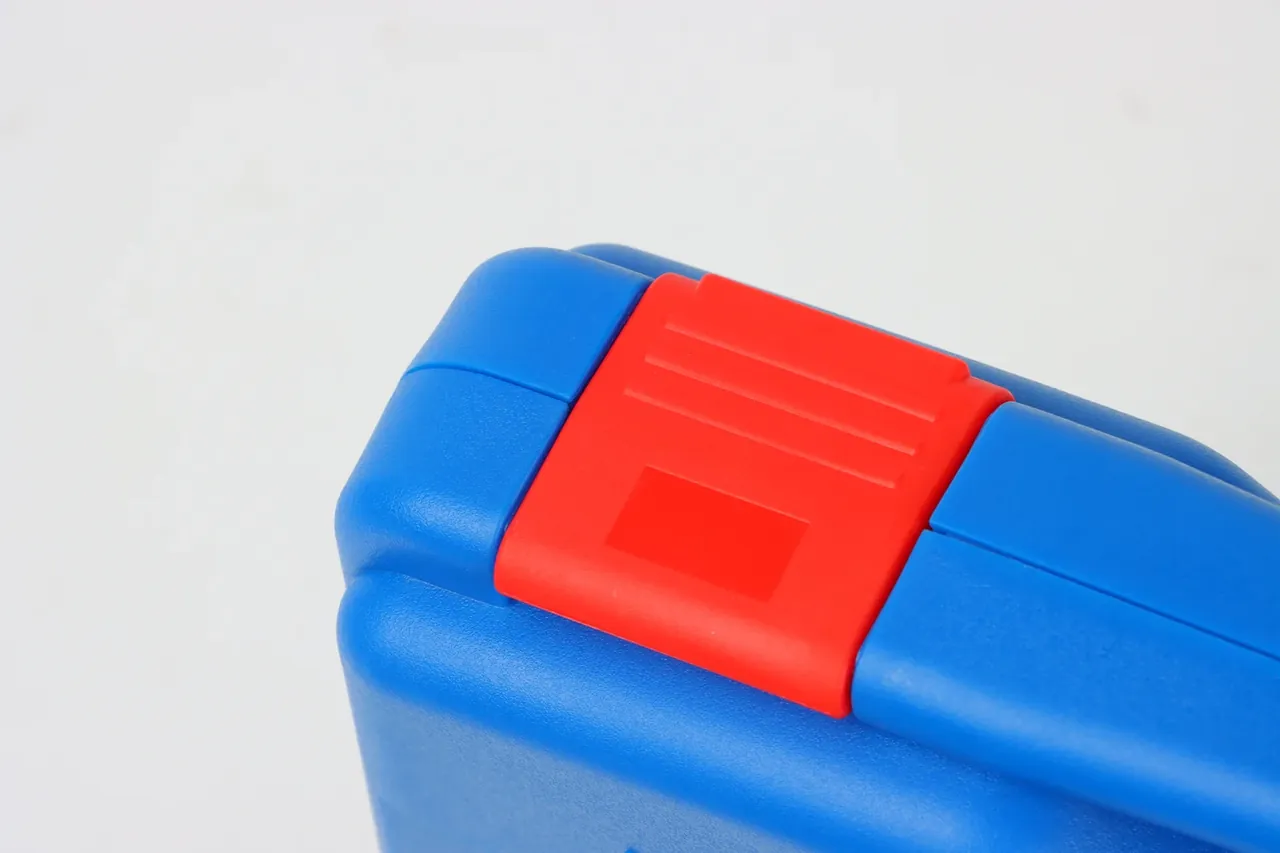
军警器材箱的核心指标是开合时间。3 只扳扣加 1 只密码锁,戴厚手套单手操作,从触碰第一只扳扣到盖完全打开控制在 42 秒内,这个数在验收时现场计时,不是估。
结构上做四件事:
- 扳扣座下沉 2 毫米,扣体不凸出口沿,背带不会磨断扣舌
- 铰链用 304 不锈钢销轴,直径 5 毫米,两端加尼龙衬套
- 密码锁独立于扳扣,锁体与箱体一体注塑,不另打孔
- 口沿加 3 毫米挡边,盖合后形成一道挡水台阶
沿海工况还要加中性盐雾 72 小时,取出后 2 小时内销轴不得卡滞。这条要求会改材料:普通碳钢销轴过不了,换 304 或做达克罗。
广电箱的装配逻辑不同,按机柜分段走。6U 机柜段整段入箱,内腔 600 × 450 × 260 毫米,两侧留 15 毫米走线槽,堆叠按 3 层设计,加到第 4 层侧壁就开始鼓。
四、把箱体装到位的四步动作
防护箱定制流程走到装配,已经不是把东西塞进去,而是四个有先后顺序的动作。顺序错了,返工的是内衬,不是箱体。
第一步定位内衬。内衬与内腔按负 0.5 毫米过盈压入,四角先落,再压边。第二步压合口沿,从铰链对侧往铰链方向赶,把空气挤出去,密封条才不会被夹成 S 形。第三步锁扣预紧,四只扳扣按对角顺序扣,力度以扣体压平为准。第四步螺钉终拧,M6 螺钉 9 N·m,超过 11 N·m 螺纹座就滑牙。
| 动作 | 关键参数 | 合格判据 | 失误表现 |
|---|---|---|---|
| 定位内衬 | 过盈 0.5 毫米 | 四角无翘起,盖能自然落位 | 盖需下压 5 毫米才合 |
| 压合口沿 | 从铰链对侧赶气 | 密封条压缩均匀,无 S 形 | 单侧漏气,淋雨试验进水 |
| 锁扣预紧 | 对角顺序 | 扣体与座面平齐 | 口沿单边张口 0.8 毫米 |
| 螺钉终拧 | 9 N·m | 扭矩扳手读数达标 | 超过 11 N·m 螺纹座滑牙 |
四步做完做一次闭合检查:盖自重落下能锁住,说明口沿平整;要用手压才锁,说明内衬过盈量大了。
五、四类工况最容易犯的装配失误
第一类失误是把内衬按内腔名义尺寸切。切完装不进,工人拿刀修边,修出来的分格壁厚不均,设备放进去一边紧一边松。
第二类失误是面板开孔按外径定位。孔位偏 2 毫米,整批 40 只面板装不上,只能扩孔加垫片,装配工时翻倍。
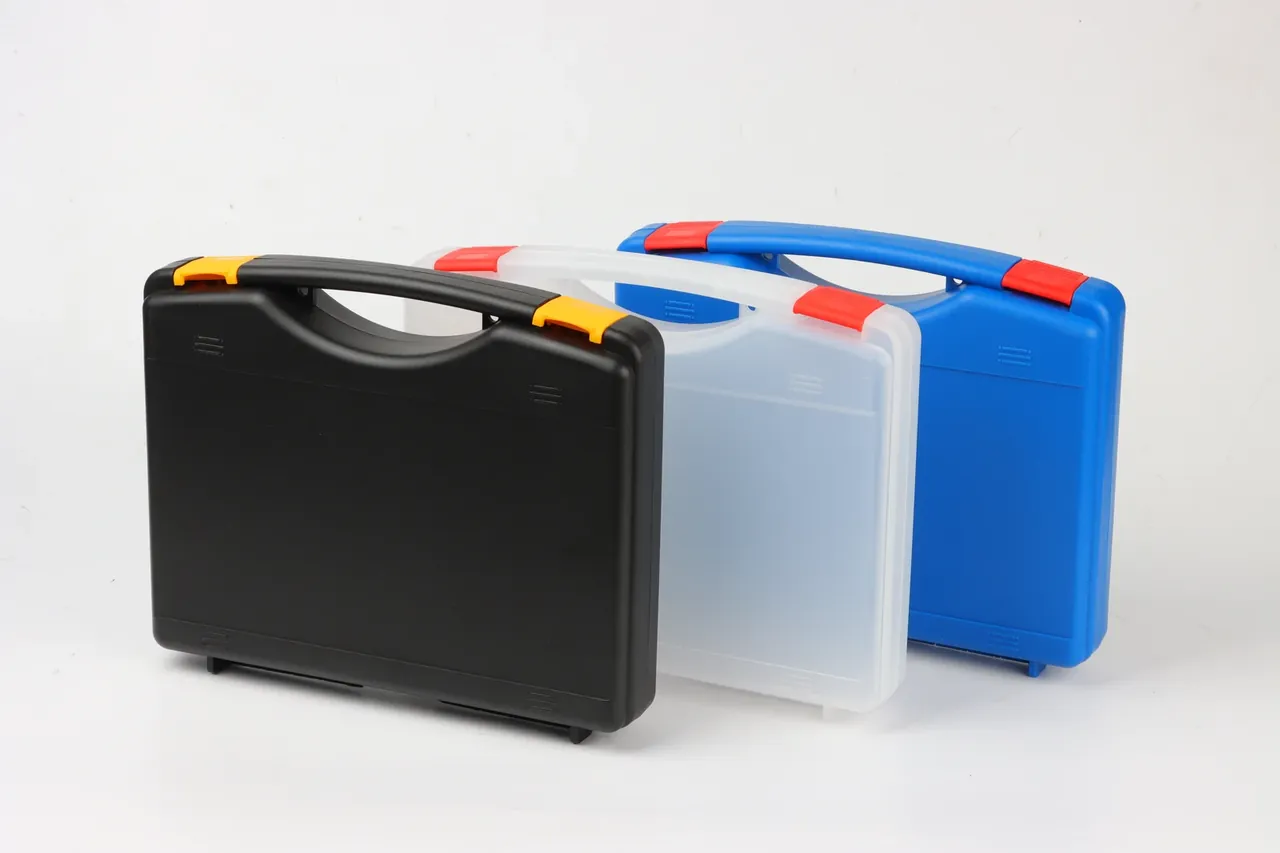
第三类失误是色差不封样。同一批箱体 ΔE 跑到 2.0,客户仓库里两种蓝并排,只能退货。
这三类失误的共同点是把可测量的参数留给了口头确认。内衬过盈量、开孔基准、色差上限,本来都是数字,写进确认单就不会有争议。返工的代价也不只是钱:内衬重开刀模 5 天,面板扩孔 2 天,色差重喷一整批 7 天。三条叠在一起,交期就从 40 天变成 54 天。更麻烦的是返工批次要重新做首件比对,首件比对占用品质两个人两天。产线等料的时间往往比返工本身更长。所以四类工况的装配失误,真正贵的是排队,不是工时。
结论
四类工况的差异最终落在三组数上:内腔公差 ±1.0 毫米还是 ±2.0 毫米,锁扣 4 只还是 6 只,打样 3 天还是 5 天。数定下来,配置表自然成形,装配四步才有判据。防护箱定制流程的价值不在工艺多复杂,而在每个工况都能被翻译成可测量的参数。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号