

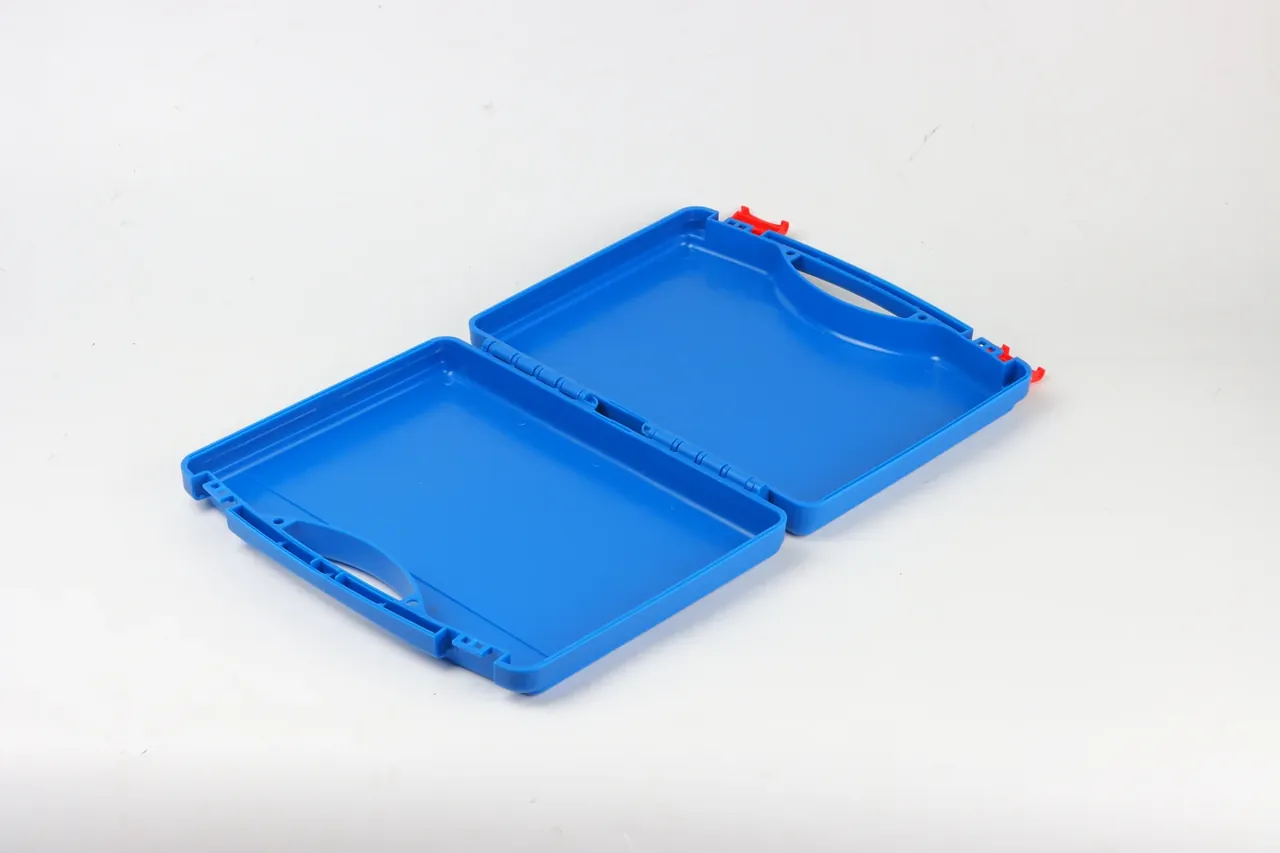
快速答案:判断一家厂的防护箱定制流程靠不靠谱,不看它说了几道工序,看五处实物:模具编号、试模记录、三坐标点表、带纹号的色板、内衬刀模。五处里缺三处,报价再低也只是把风险挪到你这边。
目录
- 防护箱定制流程第一步就能验的五处
- 模具费差三倍差在哪
- 打样那天要带走的三份东西
- 第一批货怎么抽才不叫赌
- 验厂只看到装配线还问得出什么
- FAQ
一、防护箱定制流程第一步就能验的五处
买家最容易犯的错,是把防护箱定制流程当成一张报价单来谈。报价单只写结果,流程写的是过程,而过程能不能被验,决定了出错之后谁掏钱。
五处比对都在第一次看厂的两小时里能做完,不需要等打样。
| 现场 | 对方常说的话 | 你要看到的实物 | 没看到的后果 |
|---|---|---|---|
| 模具车间 | 模具在协作厂,随时能调 | 模具编号、型腔照片、最近一次保养日期 | 改一处尺寸要等两周 |
| 试模记录 | 我们试过三次,都没问题 | 每轮的机台吨位、料温、日期与签署人 | 出了问题查不到是哪一轮 |
| 首件报告 | 尺寸全部合格 | 三坐标原始点表,标出 12 个测点 | 只有结论没有数据,等于没测 |
| 内衬 | 内衬我们自己切 | EVA 密度、热压还是冷刀、刀模实物 | 内衬公差放到 ±2 毫米以上 |
| 色板 | 按你给的图片做的 | 带纹号的实物板与光泽度读数 | 翻砂纹做不出来,最后只能给光面 |
前两行最容易被糊弄。模具不在本厂,不代表不能用,但必须能报出编号和保养月份;报不出编号,说明它自己也说不清这副模在哪。
后三行决定成品像不像样。箱体做得再好,内衬切歪 3 毫米,装进去就是晃的。
二、模具费差三倍差在哪
同样一只 480×360×180 毫米的箱体,两家报的模具费可以差 1.6 万元。这不是谁在宰人,是五个变量在动。
A 厂报 3.2 万元:1 出 1 腔、P20 钢、无滑块、含两次试模。B 厂报 4.8 万元:1 出 2 腔、718H 预硬钢、两个滑块、含四次试模。按首单 800 只算,A 的模具摊销是每只 40 元,B 是每只 30 元,B 反而更便宜。
| 报价项 | 低价写法 | 高价写法 | 差额落到哪里 |
|---|---|---|---|
| 型腔数 | 1 出 1 | 1 出 2 | 产能翻倍,单只摊销降三成 |
| 钢材 | P20 调质 | 718H 预硬 | 抛光道数少两道,寿命差 10 万模次 |
| 侧向结构 | 无滑块,靠手工修 | 两个滑块加斜顶 | 侧孔一次成型,不靠后加工 |
| 热处理 | 不做 | 型腔氮化 | 表面硬度高,前 500 只无拉伤 |
| 试模 | 含 2 次 | 含 4 次 | 多出的两次能救回一处尺寸 |
所以比较模具费,比的不是数字,是每只箱子的模具摊销加上后续返工概率。报价低但只含两次试模的,第三次试模通常按 800 元一次另收。
真正该问的一句是:这副模最多能打多少模次,保养周期几个月。答不上来的,价格再低也只是把成本推给下一批。
三、打样那天要带走的三份东西
打样现场别只看箱子好不好看,三份纸面数据才是能带回去复盘的。
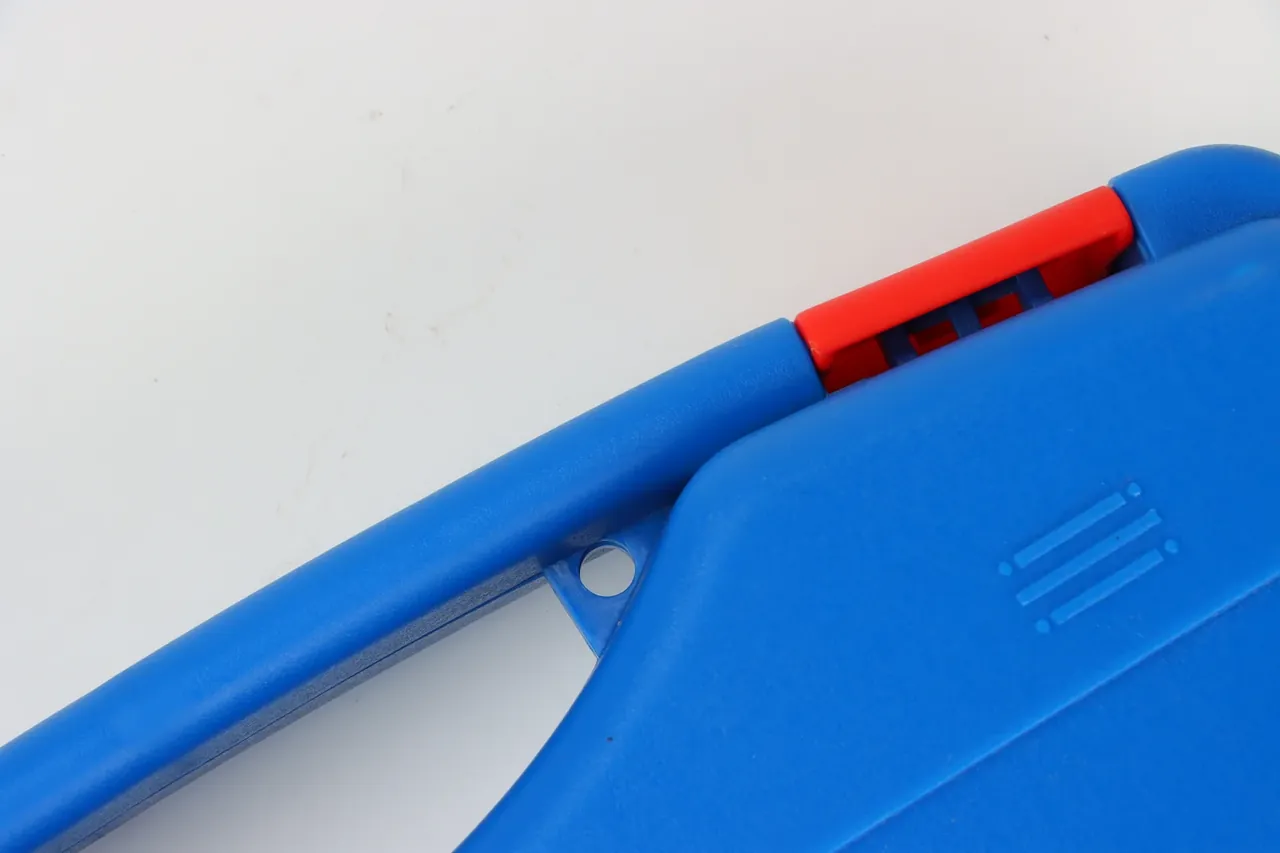
- 三坐标点表,12 个测点,写清基准面与基准孔。只有一句「合格」的报告,回去没法跟图纸对。
- 带纹号的色板加光泽度读数,60 度角测,读数偏差要压在 2.5 GU 以内。纹号不对,下次补货一定色差。
- 密封条压缩量记录,压在 25% 到 30% 之间,胶条邵氏硬度 55A。压不到 25% 会渗水,压过 30% 三个月就塌。
再补两个动作:把锁扣连开连关 500 次,听有没有异响;把箱体称一遍,与标称值差 3% 以上的,壁厚基本走偏了。
四、第一批货怎么抽才不叫赌
首批 800 只,按一般检验水平 I 抽 32 只,AQL 2.5 判 Ac 2、Re 3。抽的时候要跨托盘、跨班次,不能只从最上面一层拿。
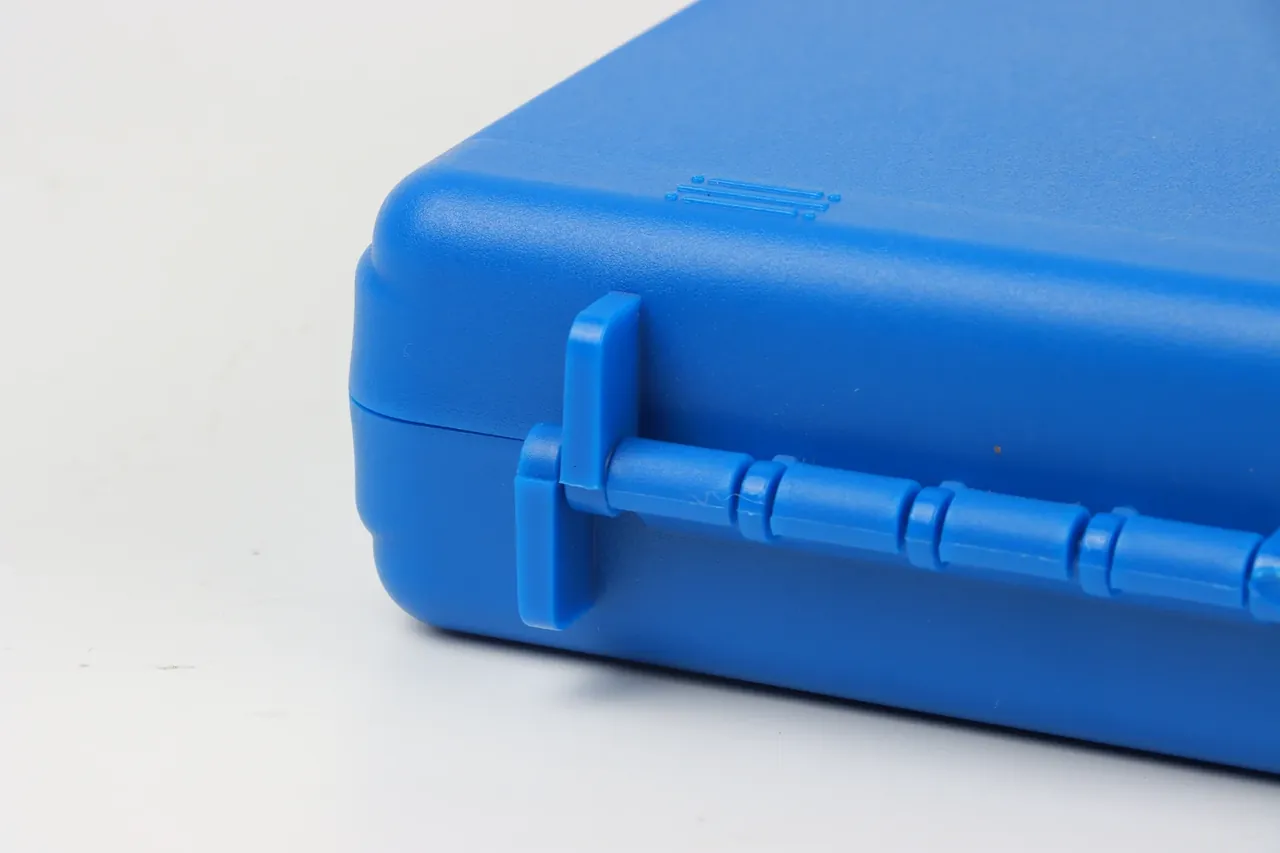
外观与尺寸之外,六只拿去做破坏性验证:三只放进 -25 ℃ 冷冻 8 小时,取出后 1 小时内做开合;两只从 1.5 米跌落,四角朝下;一只压 25 千克静重 24 小时,量回弹。
堆码另做,五层叠放 72 小时,底层不得出现可见变形。
抽检不合格时,先看是不是同一模次、同一班次,再决定退货还是让步接收。整批混在一起判,工厂不认,你也说不清。
五、验厂只看到装配线还问得出什么
有些厂没有注塑车间,只有装配与仓储,这不必然是坏事,但问法要换。看厂那天我通常会连着问五个问题,看对方答得快不快、答得具不具体。第一问是注塑外协厂离这里多远,模具保养记录能不能调。第二问是原料入库单上写的是哪个牌号,水口料掺比控制在多少。第三问是试模机台的吨位和锁模力,跟这副模配不配。第四问是不良品怎么处理,粉碎回用的比例有没有上限。第五问是内衬刀模存在哪,谁负责保管。五个问题里能答出四个具体数字的,基本可以往下谈;只答得出「都挺好」「没问题」的,后面每一道都要自己盯。这些问题不需要专业背景,只需要对方愿不愿意把过程摊开。
- 外协注塑厂的距离与车程,超过 40 公里,改模沟通会慢一拍。
- 原料牌号与掺比,水口料超过 20%,同一批的色差就开始飘。
- 试模机台吨位,模架 1 米以上却只有 800 吨机台的,多半要外发试模。
- 不良品去向,粉碎回用没有上限的厂,薄壁件的强度不可预期。
- 内衬刀模的存放位置,露天堆放的刀模,切出来的尺寸一年后就变。
五个问题里答得上四个具体数字,比给你看一叠证书有用。
结论
防护箱定制流程里没有黑箱,只有不肯摊开的部分。五处实物、三个数字、一次跨托盘的抽样,加起来不到半天,却能把报价单上看不见的风险提前挪到桌面上。判断一家厂的防护箱定制流程是否可信,最终看的是它愿不愿意让你看见过程,而不是它把过程描述得多顺。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号