

快速答案:防护箱定制流程里的规格不是挑出来的,是从装载重量和堆码层数倒推出来的。内腔每多留 1.5 毫米间隙、壁厚每加 1 毫米,都会沿尺寸链放大成模具费、单只重量和返工工期,先算清这条链,再谈单价。
目录
- 防护箱定制流程中规格由载荷倒推
- 内腔尺寸链:从物品到外形的五次加减
- 壁厚与加强筋:把承重换算成毫米
- 结构件规格:铰链、锁扣与提手的承重分配
- 规格错一档的返工成本
- FAQ
一、防护箱定制流程中规格由载荷倒推
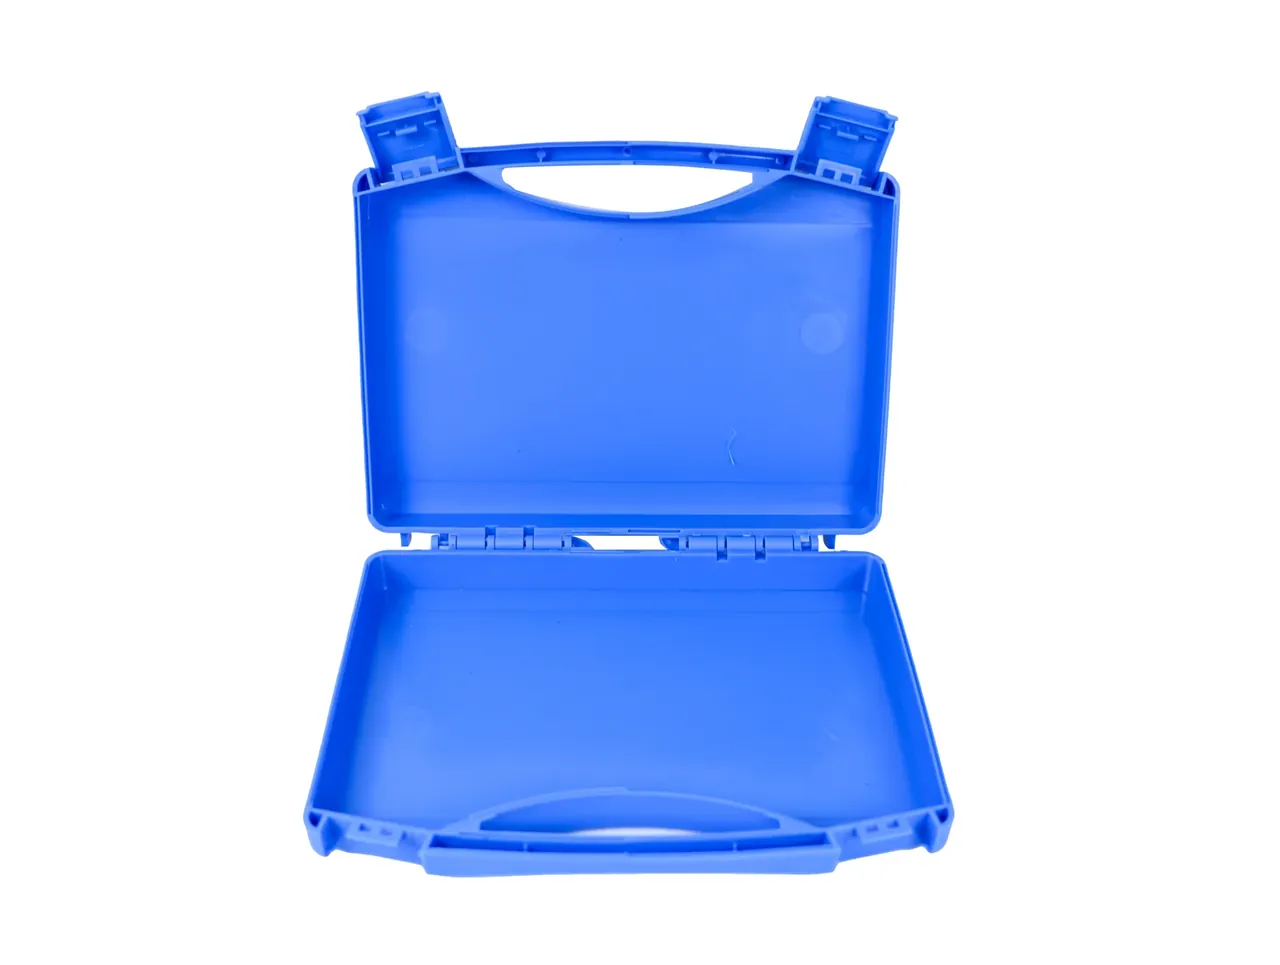
防护箱定制流程的第一步不是画外形,是问三个数字:单箱装多重的物品、仓里堆几层、运输时叠不叠托盘。这三个数字决定顶盖要承多少,承多少决定壁厚,壁厚再决定模具吨位与单只重量。顺序颠倒,后面全是补丁。
| 规格项 | 由什么决定 | 错一档的代价 |
|---|---|---|
| 内腔净尺寸 | 物品外形加泡棉与间隙 | 小 5 毫米,型腔重开 2.8 万元 |
| 主壁厚 | 堆码层数与单箱总重 | 薄 1 毫米,顶盖长期压下塌 3 毫米 |
| 加强筋厚度 | 主壁厚 0.6 倍与跨距 | 筋根缩痕,口沿平面度超 0.5 毫米 |
| 锁扣数量 | 口沿周长与内压 | 少一只,保压 3 分钟就掉压 |
| 铰链销径 | 盖重与开合频次 | 细 1 毫米,2000 次后间隙超限 |
成本在这里已经开始分叉。主壁厚从 3.5 毫米降到 2.5 毫米,单只省料 0.7 千克,按 12 元每千克算便宜 8.4 元;可堆码层数从 4 层掉到 2 层,仓储面积立刻翻倍。省下的 8.4 元,通常在租金里还回去。
二、内腔尺寸链:从物品到外形的五次加减
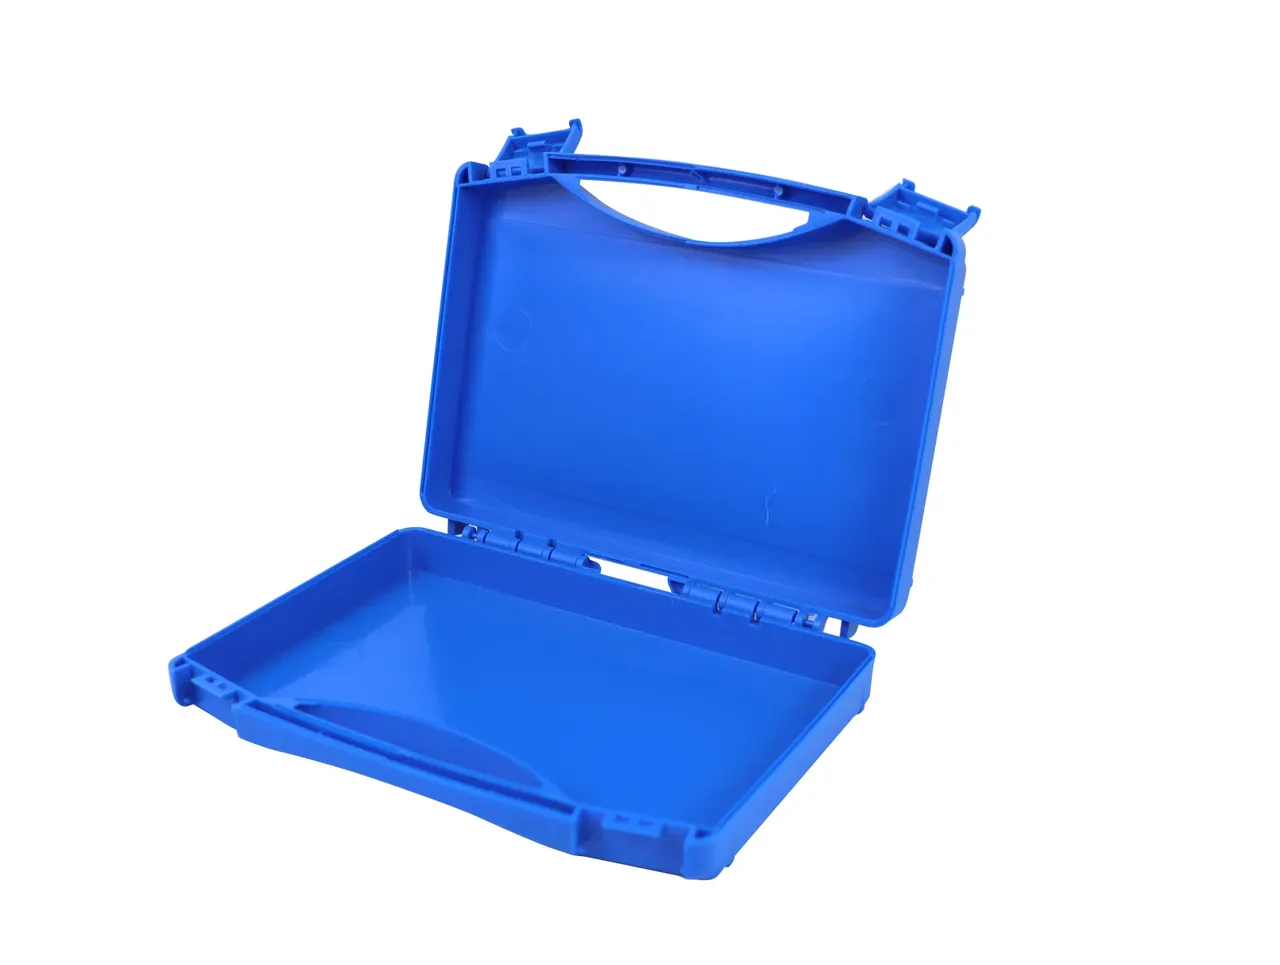
尺寸链只做加法,但每一次加法都要写清依据。少写一条,试模时就多一轮。
| 步骤 | 计算方式 | 示例结果(毫米) |
|---|---|---|
| 物品外形 | 取三向实测最大值 | 480 × 320 × 180 |
| 加缓冲层 | 每面 15,双向各加 30 | 510 × 350 × 210 |
| 加装配间隙 | 单边 1.5,双向各加 3 | 513 × 353 × 213 |
| 加壁厚 | 单面 3.5,双向各加 7 | 520 × 360 × 220 |
| 扣圆角 | 四角 R8,可用尺寸减 16 | 497 × 337 |
表里最后一行最容易漏。内腔标 513 毫米,扣掉四角 R8 之后实际能用的平面只有 497 毫米,物品若是方角,塞进去会卡在四个角上。同理,高度方向要留出盖内泡棉的压缩量,25 毫米厚的顶棉压到 20 毫米才起固定作用,这 5 毫米不能算进净空。
内腔公差写单边还是双边,也要在图纸上定死。写「±1.5」的被理解成总公差,做出来偏小 3 毫米,整批内衬装不进;写「单边 +1.5、-0」才没有歧义。
三、壁厚与加强筋:把承重换算成毫米
承重换算的锚点是堆码。单箱装载 26 千克、堆 4 层,最底下一只的顶盖要扛住上面 3 只的 78 千克,再加上托盘自重与偏载系数 1.2,设计载荷取 94 千克。这个数除以顶盖投影面积,得到面载荷,再对照同材料、同筋距的实测曲线选壁厚。
| 主壁厚 | 单只重量 | 建议堆码 | 顶盖集中承重 |
|---|---|---|---|
| 2.5 毫米 | 3.9 千克 | 2 层 | 45 千克 |
| 3.5 毫米 | 4.6 千克 | 4 层 | 78 千克 |
| 4.5 毫米 | 5.4 千克 | 6 层 | 110 千克 |
加强筋不是越密越好。筋厚取主壁厚 0.6 倍,也就是 3.5 毫米壁厚配 2.1 毫米筋,超过这个比例,筋根背面一定缩痕;筋距控制在 60 至 80 毫米,跨距再大就要加横筋,否则顶盖在 60℃ 暴晒后会缓慢下凹,卸载也不回弹。
壁厚还牵着模具。投影面积超过 0.12 平方米的箱体,3.5 毫米壁厚通常要 800 吨以上机台,4.5 毫米要 1000 吨;机台吨位不够,保压打不实,尺寸公差先崩在长边上。
四、结构件规格:铰链、锁扣与提手的承重分配
结构件是规格账里最容易被砍的部分,也是返工最贵的部分。承重分配拆到五个部位,每个部位各有一条下限。
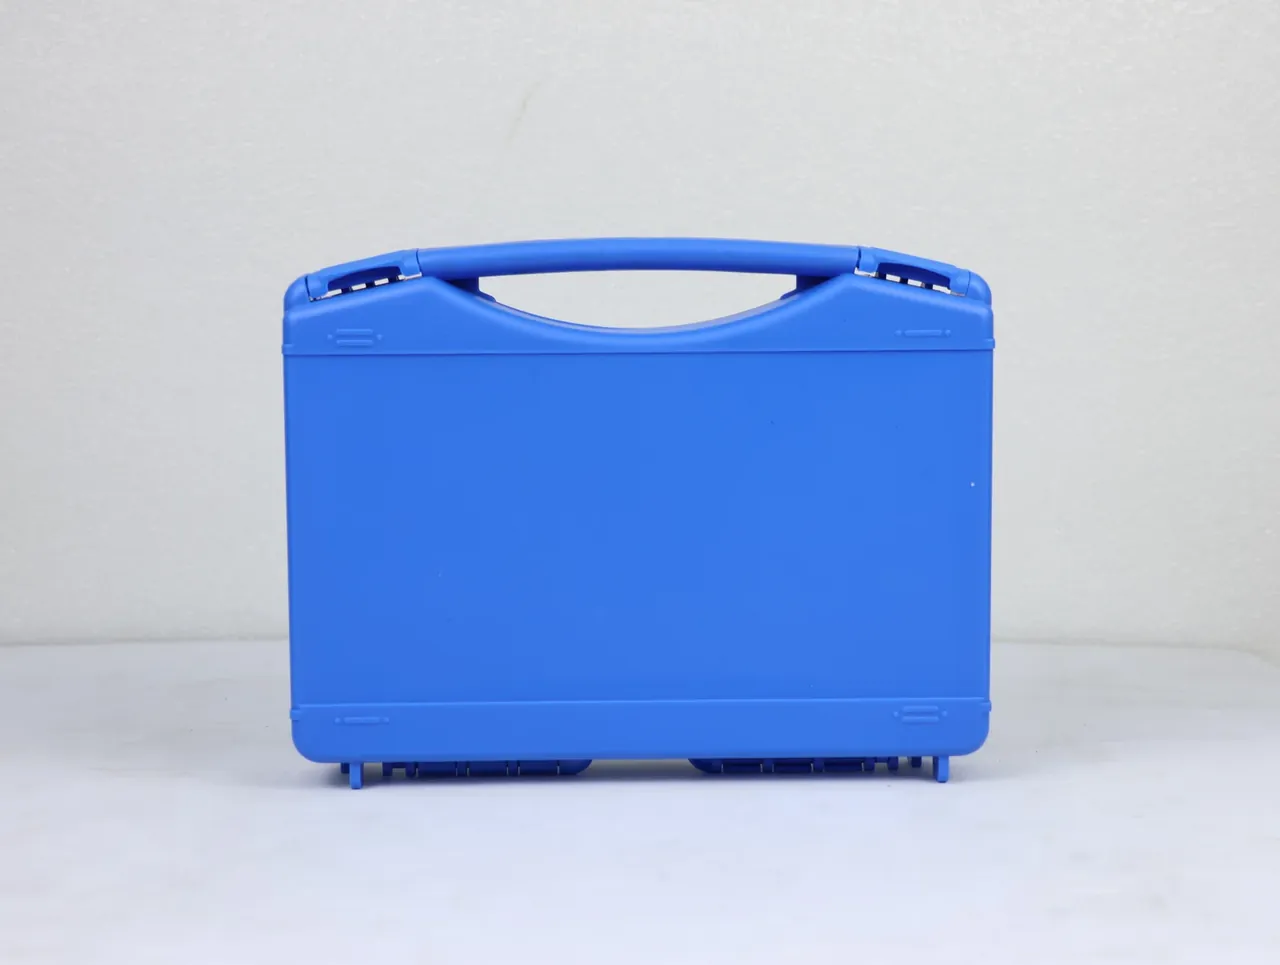
- 铰链:销径 5 毫米,双销对称布置,单侧承受盖重的 1.5 倍
- 锁扣:静态保持力不低于 320 牛,数量按口沿周长每 300 毫米一只
- 提手:额定载荷 60 千克,按 2 倍安全系数做破坏测试,即 120 千克不脱出
- 气阀:通径 8 毫米,配单向膜片,保压 10 分钟压降不超过 2 千帕
- 轮组:单轮动载 40 千克,四轮配置下拖行总重不超过 120 千克
提手是最常被低估的一项。箱体装满 26 千克,单手提起时提手根部承受的弯矩是静态吊挂的 1.8 倍,根部壁厚低于 6 毫米就会在反复提放中开裂。要提 60 千克,提手座必须做到 8 毫米并加两条斜筋,模具上还要单独做镶块,这一块成本约 4000 元。
锁扣数量按周长算,是行业里比较稳的经验:60 升箱口沿周长约 1.5 米,配 2 只锁扣偏少,4 只刚好,气密测试才压得住。少配一只省 12 元,漏气返工一次 800 元。
五、规格错一档的返工成本
| 错项 | 返工动作 | 费用 | 工期 |
|---|---|---|---|
| 内腔小 5 毫米 | 型腔重开 | 2.8 万元 | 25 天 |
| 主壁厚薄 1 毫米 | 换料并改模 | 6000 元 | 12 天 |
| 锁扣孔位偏 2 毫米 | 修镶块 | 1800 元 | 5 天 |
| 色号错 | 换料重做一批 | 9000 元 | 7 天 |
| 提手座薄 2 毫米 | 加镶块并试模 | 4000 元 | 9 天 |
返工费只是账面。型腔重开的 25 天里,产线空转、客户改期、样箱重做,隐性成本通常是账面的 1.5 倍。所以防护箱定制流程里最省钱的工序是图纸会签:三个人各看一遍尺寸链,签字确认,成本比试模后改模低两个数量级。反过来说,也有该多花的钱。两腔模具比单腔贵 40%,从 2.8 万元涨到 3.9 万元,但单只成本降 12%,年用量过 3000 只时,多出的 1.1 万元在第四个月就摊平。判断方法很直接:把模具差价除以单只节省额,得到平衡产量,再对照三年预期用量。
结论
防护箱定制流程的规格账,本质是把载荷、堆码、口沿周长这些输入,一步步换成毫米和元。尺寸链五步走完,壁厚按 78 千克顶盖载荷定,结构件按 320 牛与 60 千克分配,返工表上的四位数才有意义。真正决定单价的不是壁厚那一毫米,而是图纸会签那三个人有没有把尺寸链看完。把这笔账算在前面,防护箱定制流程才不会在试模后返工。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号