

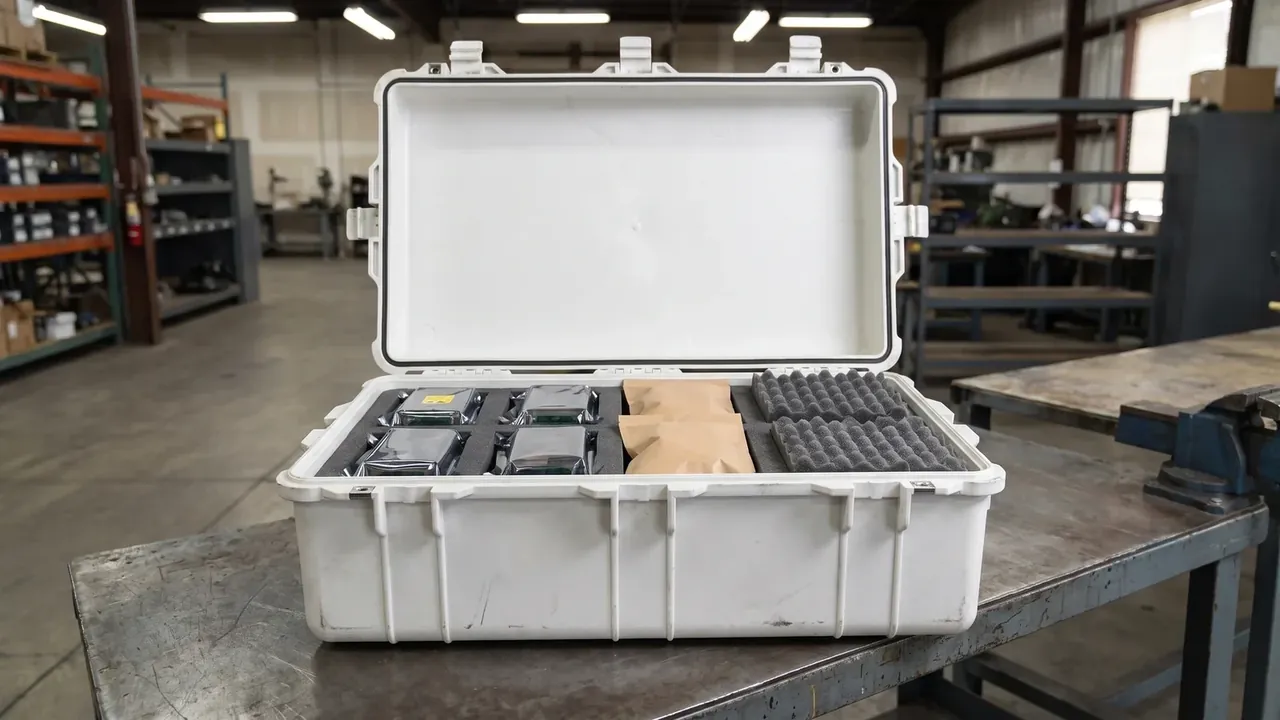
快速答案:滚塑箱选型看五处:壁厚是否均匀、自重与容量是否匹配、锁扣与密封的受力路径、内衬能否拆换、批次重量能否复现。把五项写成可核查的验收条目,比对着样品比外观有效得多。
目录
- 滚塑箱选型的五个判断口径
- 壁厚自重与成型温度怎么配
- 锁扣密封条与提手的受力顺序
- 内衬分格先定器材再定箱
- 验收取数盐雾跌落与堆码
- FAQ
一、滚塑箱选型的五个判断口径
滚塑箱的成型是聚乙烯粉末在模内双轴旋转、受热熔融后逐层附着在模壁上,壁厚由粉量与模温共同决定。这个差别意味着选型要看四壁与底角的厚度极差、锁扣间距、内衬能否拆换、同批重量能否复现,而不是只看样品外观。
采购方常把拿在手里沉当成结实,其实自重只反映用料总量,不反映用料分配。60 L 级空箱自重落在 11 至 14 kg 属正常区间,低于 10 kg 要问清壁厚,高于 16 kg 就要确认底角是否做了不必要的实心加厚。
把口径写成验收条目,报价单才有可比较的基础。下表是现场能直接核查的证据与对应的误判。
| 判断口径 | 现场可核查的证据 | 常见误判 |
|---|---|---|
| 壁厚均匀性 | 四壁与底角各测三点,极差不超过 0.8 mm | 只摸箱口翻边,翻边总是最厚 |
| 自重与容量比 | 60 L 级空箱 11 至 14 kg | 认为越重越结实 |
| 锁扣数量与间距 | 长边不少于 2 只,间距不超过 260 mm | 只数总数,不看分布 |
| 内衬可更换性 | 泡棉分层,单层可整片抽出 | 一次性粘死,换型即报废 |
| 批次一致性 | 同批抽 5 只称重,偏差不超过 2% | 只验首件,不看后段 |
最容易被跳过的是批次一致性。滚塑是间歇式生产,模温、粉料批次、脱模时间都会带来重量漂移;同批抽 5 只称重,偏差压在 2% 以内说明工艺参数被锁住,超过 5% 就要追问是否换了粉料供应商。
二、壁厚自重与成型温度怎么配
滚塑箱的壁厚常见区间是 4.5 至 6.5 mm,底角、滚轮座、铰链座这些受力点会局部加厚到 8 mm。加厚并非越厚越好:壁厚每增加 0.5 mm,60 L 箱体的自重约增加 0.9 kg,冷却时间被拉长,单模周期从 25 分钟推到 40 分钟。
壁厚与自重、周期的对应关系可直接核对。
| 壁厚 | 60 L 空箱自重 | 单模周期 |
|---|---|---|
| 4.5 mm | 约 11.0 kg | 约 25 分钟 |
| 5.5 mm | 约 12.8 kg | 约 32 分钟 |
| 6.5 mm | 约 14.6 kg | 约 40 分钟 |
模内温度通常控制在 200 至 280℃,双轴转速按 4 比 1 与 1 比 1 交替,粉料细度在 200 目上下。温度偏低会出现未熔颗粒与局部薄点,温度偏高则粉料降解、内壁发黄并带气味。切开一只报废箱看断面,合格断面致密无气泡,内外颜色一致。
刚度主要来自筋位与圆角,不是平壁厚度。外壁竖向筋间距做到 90 至 120 mm、转角圆角不小于 15 mm,4.5 mm 壁厚的抗变形能力可以接近 6 mm 的平板,用手压箱壁中部时回弹干脆。
三、锁扣密封条与提手的受力顺序
密封靠压缩量,不靠锁扣数量。硅胶密封条硬度取 50 Shore A,压缩量控制在 30% 左右,箱沿配合面的平面度误差要在 0.5 mm 以内,否则锁扣再多也会在最低点漏气。做一次 30 kPa 保压 60 秒的气密测试,压降不超过 1 kPa 才算过关。
锁扣的检验看拉力与间距两项:单只锁扣在 300 N 拉力下保持 1 分钟不脱开、不产生塑性变形;长边超过 600 mm 的箱体,锁扣间距不大于 260 mm,否则中段会翘起。提手承受动态载荷,满载 45 kg 静置 10 分钟,握把与箱体的连接处不得出现白化纹。
四、内衬分格先定器材再定箱
顺序错了,后面全是补救。先量器材的最大外廓,再反推内腔:长宽各留 8 mm 泡棉余量,顶面留 15 mm,底部留 10 mm。反过来先挑箱再塞内衬,往往只能把泡棉削薄,缓冲余量被一点点吃掉。
分格隔板厚度取 8 至 12 mm,格与格之间留 1.5 mm 间隙吸收尺寸公差,取物口留 5 mm 手指位。EVA 密度 30 kg/m³ 适合单件 1 kg 以下的器材,PU 密度 45 kg/m³ 更适合单件超过 3 kg 的器材。上层用蛋托状泡棉压紧,下层用分格定位,两者不能互相替代。
五、验收取数盐雾跌落与堆码
验收要写数值,不要写符合要求。中性盐雾 96 小时是金属件的常规门槛,重点看锁扣弹簧、铰链销与滚轮轴;箱体本身看是否粉化、是否出现超过 2 mm 的裂纹。
跌落按六面三点执行,高度 1.2 m,跌后箱体不开裂、锁扣不脱开、内部泡棉不位移。堆码按 5 层压 24 小时,顶部箱体下沉量不超过 3 mm。
| 验收项目 | 试验条件 | 判定线 |
|---|---|---|
| 中性盐雾 | 96 小时连续喷雾 | 金属件无红锈,箱体无裂纹 |
| 跌落 | 1.2 m,六面三点 | 不开裂,锁扣不脱开 |
| 堆码 | 5 层,24 小时 | 下沉不超过 3 mm |
| 气密 | 30 kPa 保压 60 秒 | 压降不超过 1 kPa |
| 低温开合 | -40℃ 4 小时后 20 次 | 铰链无脆断,锁扣正常 |
高低温取 -40℃ 与 60℃ 各 4 小时,做 3 个循环,循环后复测气密与锁扣拉力。这套数据比形容词更能说明一只滚塑箱在温差大的地区能否长期使用。
结论
这类箱体的选型难点不在参数多少,而在参数能否落到可核查的动作上:量厚度极差、称空箱重量、数锁扣间距、压密封条回弹、切开断面看致密度。把这五件事做完,报价单上的差异自然显现,批量风险也能提前看清。真正决定长期使用成本的是工艺一致性,而不是单只样品的表现,这也是滚塑箱选型最该盯住的主线。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号