

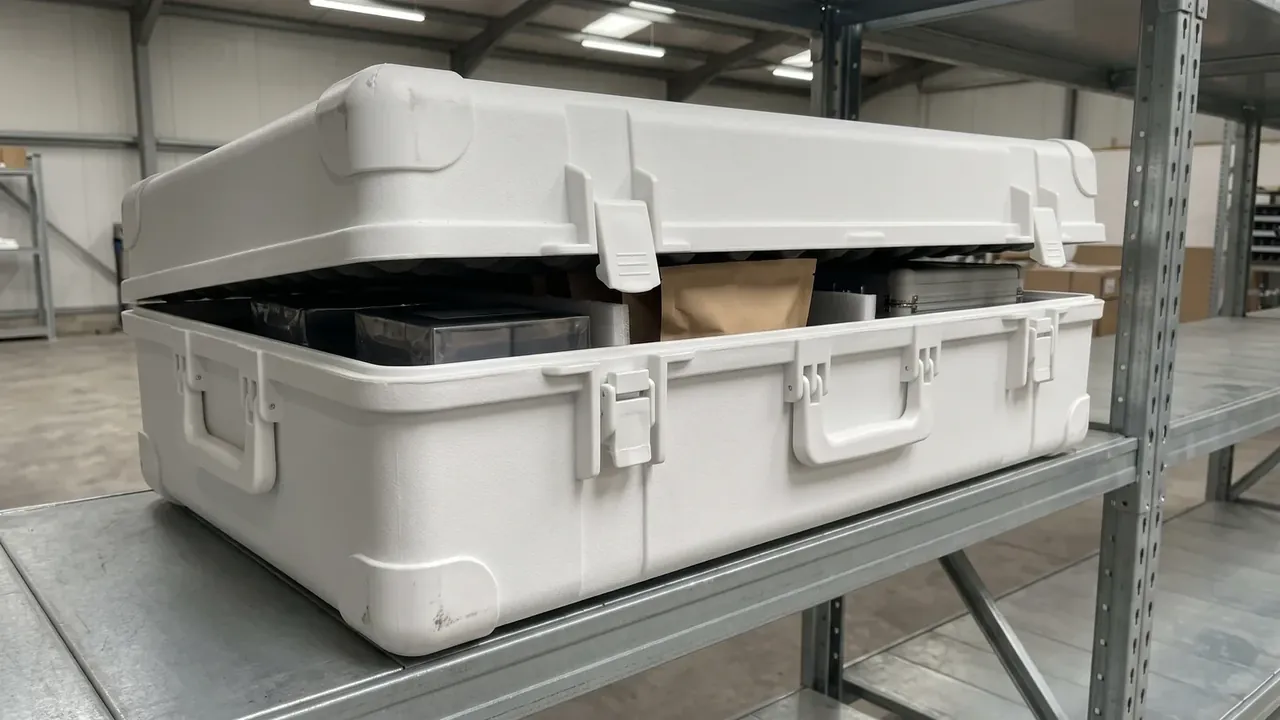
快速答案:滚塑箱与注塑箱的差别落在三组数上:壁厚 4 至 8 毫米对 2.2 至 3.2 毫米,零下 30 摄氏度满载 1.5 米跌落只白化对零下 20 摄氏度冲击剩四成,模具费 6 万至 9 万元对 35 万至 55 万元。前两项决定防护上限,第三项决定做多少只之后该换工艺。
目录
- 滚塑箱与注塑箱的分界:成形次数决定结构
- 壁厚差一倍,刚度与重量怎么换
- 抗冲击落到跌落高度与断口形貌
- 单件成本:模具摊到八千只就换边
- 四条现场判断,把工艺定下来
- FAQ
一、滚塑箱与注塑箱的分界:成形次数决定结构
滚塑箱与注塑箱最本质的差别是成形次数。注塑要开两副型腔,盖和底各注射一次,下线后再装锁扣、铰链与提手;滚塑把粉料一次倒进模具,双轴旋转加热,出模就是一个整体壳。
注塑的节拍是 60 至 90 秒一模,650 吨机台一天能出约 800 只盖,摊到单件的机时费只有几元。滚塑一模要 22 至 28 分钟,双轴转速比常设 4 比 1,炉温 260 至 300 摄氏度,出模后还要风冷 8 分钟。节拍差 20 倍,机时费因此压不下去,只能靠模具便宜和小批量去抵。成形方式还定死了另外两件事:注塑件必然带分型线、浇口痕和筋位,尺寸能稳在 ±0.2 毫米;滚塑件没有熔接痕,内应力低,壁厚却要靠投粉量控制,公差一般按 ±0.8 毫米给。
| 项目 | 滚塑箱 | 注塑箱 |
|---|---|---|
| 成形 | 粉料在模内双轴旋转熔融,一体出壳 | 盖与底各注射一次,再装五金 |
| 节拍 | 22 至 28 分钟一模 | 60 至 90 秒一模 |
| 模具 | 铝板拼焊加钢架,6 万至 9 万元 | 钢模,35 万至 55 万元 |
| 壁厚 | 4 至 8 毫米,由投粉量决定 | 2.2 至 3.2 毫米,由型腔决定 |
| 尺寸公差 | ±0.8 毫米 | ±0.2 毫米 |
| 常见缺陷 | 局部堆料、内壁气孔 | 缩痕、熔接痕、翘曲 |
看懂这张表,后面三节的壁厚、抗冲击与成本才有落点。采购最常问的哪一种更结实,得先问箱体要挡的是静压、跌落还是低温脆断。
二、壁厚差一倍,刚度与重量怎么换
同样 60 升内腔,滚塑箱壁厚 6 毫米,自重 8.2 千克;注塑箱壁厚 2.8 毫米配 1.4 毫米筋,自重 4.6 千克。差了 3.6 千克,空运 500 只一趟就多出 1.8 吨计费重量,这笔账在运费单上比箱价更刺眼。
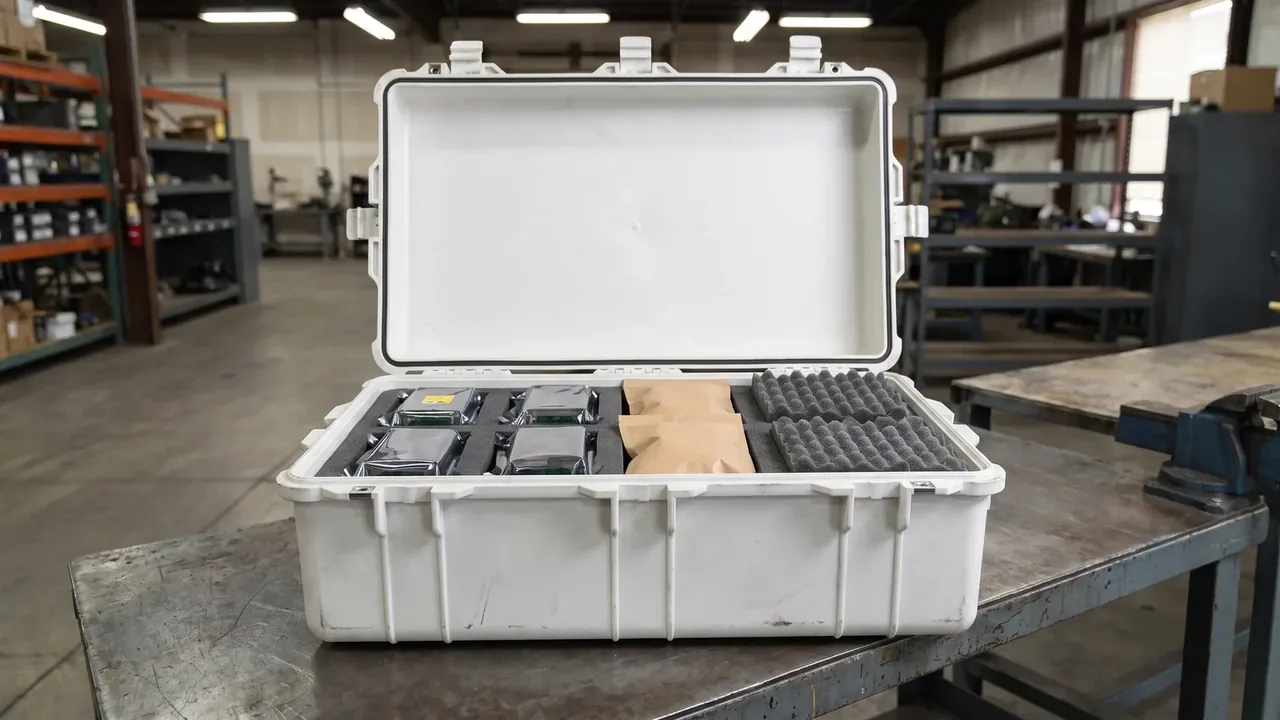
刚度不能只盯壁厚。截面惯性矩与壁厚三次方相关,6 毫米对 2.8 毫米理论差 9.8 倍;但注塑箱用筋把大平面切成 100 毫米见方的小格,实测箱口挠度只差 2 到 3 倍。所以厚壁的优势在局部,不在整面。
滚塑箱的圆角是天然补强。模具转角给到 R25 以上,粉料在角落堆积,实测箱角比大平面厚 1 至 1.5 毫米,跌落时先着地的正是这一圈。注塑箱要把转角加厚只能加胶,加胶就缩痕,常规做法是加一条 2 毫米角部加强筋,靠结构而不是靠料。
| 同规格 60 升 | 滚塑箱 | 注塑箱 |
|---|---|---|
| 壁厚 | 6 毫米,公差 ±0.8 | 2.8 毫米,公差 ±0.2 |
| 自重 | 8.2 千克 | 4.6 千克 |
| 箱口 25 千克均布挠度 | 2.1 毫米 | 4.5 毫米 |
| 满载跌落通过高度 | 1.5 米 | 1.2 米 |
| 五金孔位精度 | ±0.5 毫米 | ±0.15 毫米 |
壁厚公差是要写进验收条款的。滚塑箱在模具冷点一侧常常薄 0.5 毫米以上,量的时候沿箱口取 12 点、箱底取 12 点,看最小值而不是平均值。最小值低于 4 毫米的 60 升箱,堆三层就开始鼓肚。
三、抗冲击落到跌落高度与断口形貌
滚塑箱多用 HDPE 或 LLDPE,脆化温度在零下 70 摄氏度附近,零下 30 摄氏度做 1.5 米满载跌落,箱角只白化不开裂。注塑箱常用 ABS,零下 20 摄氏度缺口冲击只剩常温的四成,同一个高度落下去,断口平整反光,那是脆断。
跌落测试要写清三件事,否则两家的报告没法比:高度、面数、配重,缺一项结果就差一倍。
现场判据按这五条走:
- 高度按运输方式定,快递 1.2 米,海运堆垛 0.9 米,空运与野外转运常要 1.5 米
- 温度按使用地定,北方项目在零下 25 摄氏度预冷 4 小时再落
- 次数按六面三棱一角共 10 次,不减少
- 配重按实装加 10%,25 千克的箱配到 27.5 千克
- 判据是功能件不断、箱内不进水,箱体白化与凹陷允许
还有一个隐性差异:滚塑箱没有熔接痕,裂纹不会沿一条既定的线走;注塑箱的提手座、锁扣座背面就是熔体汇合处,跌落时最先裂的往往正是这两处。买注塑箱时把这两处的加强筋画进图纸,比事后补胶靠谱。
四、单件成本:模具摊到八千只就换边
成本要算两笔,一笔是模具,一笔是单件。滚塑模具是铝板拼焊加钢架,6 万至 9 万元;注塑钢模 35 万至 55 万元,还要配 650 吨以上机台,模具分摊成了小批量的死结。
| 累计批量 | 滚塑(模具 6 万,单件 128 元) | 注塑(模具 45 万,单件 84 元) |
|---|---|---|
| 200 只 | 428 元 | 2334 元 |
| 1000 只 | 188 元 | 534 元 |
| 5000 只 | 140 元 | 174 元 |
| 10000 只 | 134 元 | 129 元 |
两条线大约在 8000 只交叉。低于这个量,注塑的模具摊销把单件顶到四位数;高于这个量,滚塑 20 多分钟的机时费从优势变成负担。
还有两笔容易漏的账。改模:注塑动一处筋位常要 2 万至 4 万元,滚塑换一块铝板 3000 元以内。运费:8.2 千克对 4.6 千克,出口走空运时单件能再拉开 30 元,一年 3000 只就是 9 万元。
五、四条现场判断,把工艺定下来
工艺选择落到四条硬条件上,任何一条不满足就别硬套:
- 使用温度低于零下 25 摄氏度,选滚塑
- 年用量超过 8000 只且对重量敏感,比如空运与人工搬运,选注塑
- 需要 ±0.2 毫米装配精度、金属嵌件或透明观察窗,只有注塑能解
- 内腔超过 120 升或单件超过 15 千克,滚塑的模具费随尺寸增长慢,反而划算
同一个项目里,两种箱体不要混用五金。注塑箱的锁扣座在型腔里做出来,孔距公差 ±0.15 毫米;滚塑箱的锁扣是后装钻孔,位置公差 ±0.5 毫米,同一副锁扣换到另一种箱上压不紧是常事。
打样阶段的验证办法很直接:让供应商各做 3 只,装满配重落 10 次,谁的箱角先裂一目了然。两只样品加一副小模具的钱,比量产后整批返工便宜得多。
结论
滚塑箱与注塑箱的分界不在谁更高级,而在三笔账怎么排:壁厚决定防护上限,抗冲击决定低温与跌落场景能不能过关,模具摊销决定多少只之后换工艺。8000 只是这两种工艺的成本分水岭,±0.2 毫米与 ±0.8 毫米的公差是精度分水岭,零下 25 摄氏度是材料分水岭。三条线画出来,选型就没有模糊地带。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号