

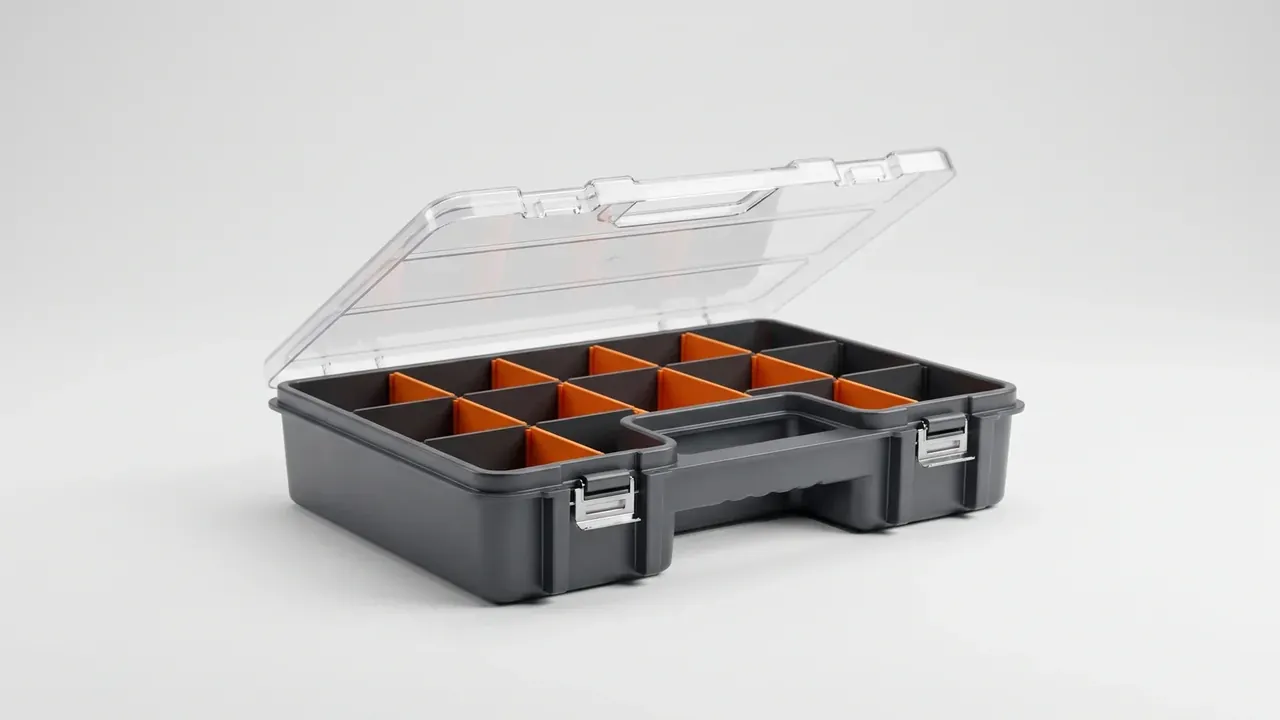
快速答案:能替代的范围比想象中窄,也比想象中稳:通用工具周转、潮湿与盐雾环境、需要冲洗的工位,滚塑箱接得住;精密量具、超高温件转运、需要电磁屏蔽的场合,金属工具箱仍然是唯一选择。判断只看壁厚、低温冲击、承重与尺寸精度四组数。
目录
- 滚塑箱的替代边界在哪
- 壁厚与低温冲击:5–8 mm 对上 1.5 mm 冷轧钢
- 潮湿、盐雾与静电:不锈不等于能用
- 承重与尺寸精度:两组容易误判的数
- 修复、噪音与单件成本
- FAQ
一、滚塑箱的替代边界在哪
滚塑箱能不能替掉一只金属工具箱,取决于四组数:壁厚能不能扛住低温冲击、滚塑箱体在潮湿与静电环境里是否安全、承重够不够放满一箱扳手、以及尺寸精度会不会影响量具归位。三组通过替代即成立;精度不过,其余再好也只能当运输箱。
金属工具箱的主流做法是 1.0–1.5 mm 冷轧钢板折弯、点焊、再粉末喷涂,靠折边和压筋撑刚度。滚塑箱是把 PE 粉料装进模具,双轴旋转加热到 260℃ 熔融挂壁,冷却后一次成型 5–8 mm 壁厚的整体壳体,箱体上没有一条焊缝。
替代通常分三步发生:先换运输与存放用的通用工具箱,再换带轮的重载箱,最后才轮到装量具的那一档。前两步一年内能走完,第三步取决于量具公差。
边界不在能不能装,在装进去之后还要不要保持原有精度。
| 场景 | 更适合 | 依据 |
|---|---|---|
| 车间通用工具周转 | 滚塑箱 | 抗跌落、不锈、可整箱冲洗 |
| 精密量具与校准件 | 金属工具箱 | 钣金件尺寸公差 ±0.5 mm |
| 焊接与打磨工位 | 改性滚塑箱 | 表面电阻 10⁶–10⁹ Ω |
| 高温烘烤件转运 | 金属工具箱 | PE 软化点约 120℃ |
二、壁厚与低温冲击:5–8 mm 对上 1.5 mm 冷轧钢
壁厚是首先要量的一项,但它不是越厚越好。滚塑箱的 5–8 mm 是成型后的实测壁厚,箱底与箱盖通常取上限,侧壁取下限,落差 3 mm 属于正常;金属工具箱的 1.5 mm 是钢板的名义厚度,喷涂后实测 1.55–1.65 mm,两者不在一个量级。
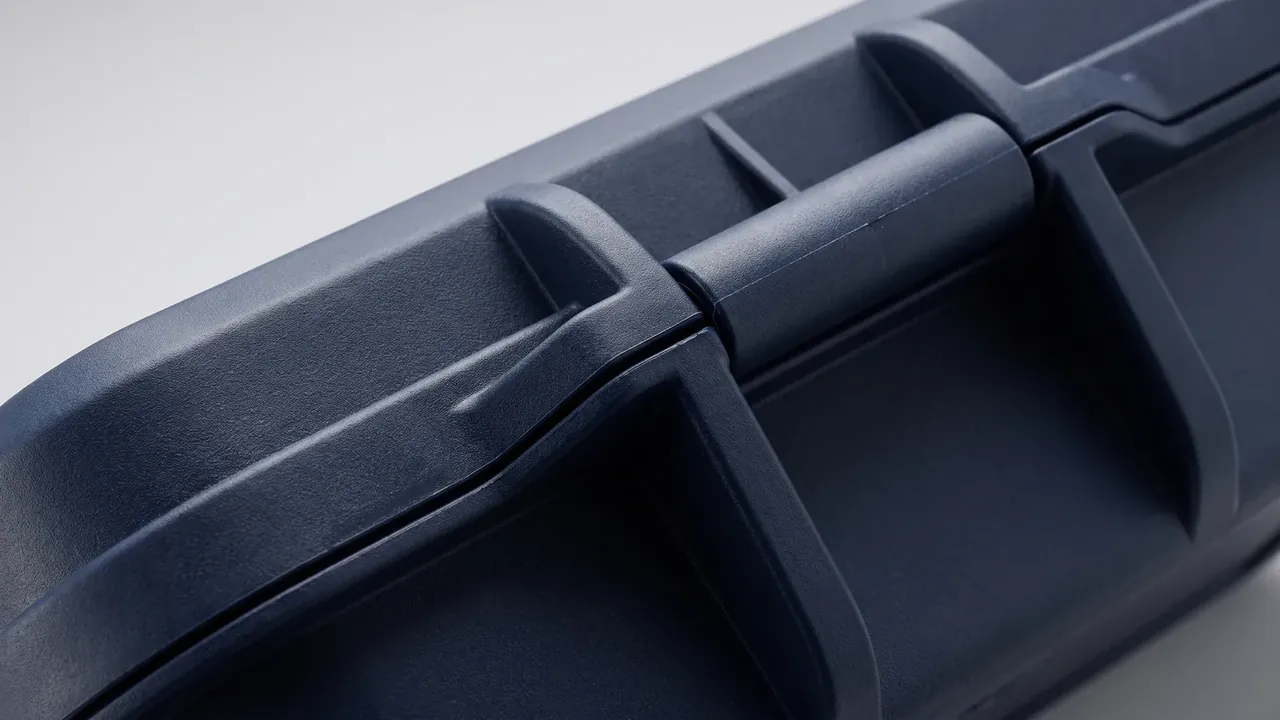
低温冲击才是分水岭。-40℃ 环境下用 5 kg 落锤从 1 m 高度砸箱体棱边,HDPE 滚塑箱的破坏形式是凹陷后回弹,壁厚减薄 0.4–0.8 mm,不开裂;1.5 mm 冷轧钢在同条件下出现 8–12 mm 的永久凹陷,折边处漆膜开裂,露出的基材在 72 h 内开始泛锈。
钢的强项是刚度,不是韧性。1.5 mm 钢板折成 U 形后抗弯截面模量是 8 mm PE 板的 2.6 倍,空箱抗压更硬,代价是吸能差:撞击能量全部由钣金承担,凹进去就回不来。塑料箱体靠壁厚与圆角分散冲击,能量被 5–8 mm 的材料吃掉一部分。温度对两者的含义不同。低碳钢在 -40℃ 不会脆断,只是冲击功下降;PE 在 -40℃ 仍能保持 20 kJ/m² 上下的缺口冲击强度,前提是原料为高密度共聚料而不是回料。用回料做的滚塑箱,-20℃ 就可能出现沿壁厚的裂纹。
| 项目 | 滚塑箱 | 金属工具箱 | 判据 |
|---|---|---|---|
| 壁厚 | 5–8 mm 一体成型 | 1.0–1.5 mm 钢板 | 实测五点取均值 |
| 焊缝 | 无 | 点焊 + 折边 | 目视 + 敲击 |
| -40℃ 冲击 | 凹陷回弹,不开裂 | 8–12 mm 永久凹陷 | 5 kg 落锤 1 m |
| 抗弯刚度 | 低,靠圆角分散 | 高,靠折边 | 空箱加载 50 kg |
三、潮湿、盐雾与静电:不锈不等于能用
潮湿环境里,金属工具箱的失效从镀层开始。常见电镀锌层厚度 8–12 μm,划伤后单侧扩蚀在盐雾 48 h 内达到 1.5–2 mm,锈体沿折边缝隙向内爬,最后把铰链座顶开。喷塑层好一些,但边角覆盖率只有平面的 60%,磕掉一块就露出裸钢。
滚塑箱在这一点上没有对手:PE 不锈,吸水率低于 0.01%,整箱可以用水枪冲洗,盐雾 500 h 后本体无变化。要盯的只剩五金件:搭扣、铰链销、螺钉。这三处选 304 不锈钢,整箱耐蚀性就由塑料决定。
静电是滚塑箱真正的短板。普通 PE 的表面电阻在 10¹⁴ Ω 量级,属于绝缘体,在焊接、打磨、喷漆工位会因为摩擦起电吸附粉尘,也可能引燃可燃气。做法是加导电炭黑或抗静电母粒,把表面电阻降到 10⁶–10⁹ Ω,既泄放电荷,又不会像金属那样产生火花集中点。
金属箱体天然导电,电阻低于 1 Ω,但必须可靠接地才有效,搬运中拖着走会磨掉接地点的漆。焊接车间选哪一种,取决于有没有接地条件,而不是取决于材质本身。
四、承重与尺寸精度:两组容易误判的数
承重是最容易误判的一组。滚塑箱的静载按 150 kg 压 24 h 测,箱底下沉不超过 3 mm;动态载荷只有 60 kg,指的是跌落后仍能正常开合的那一档。金属箱常标 80 kg,那是静态均布;箱底一旦凹进去,承重归零。
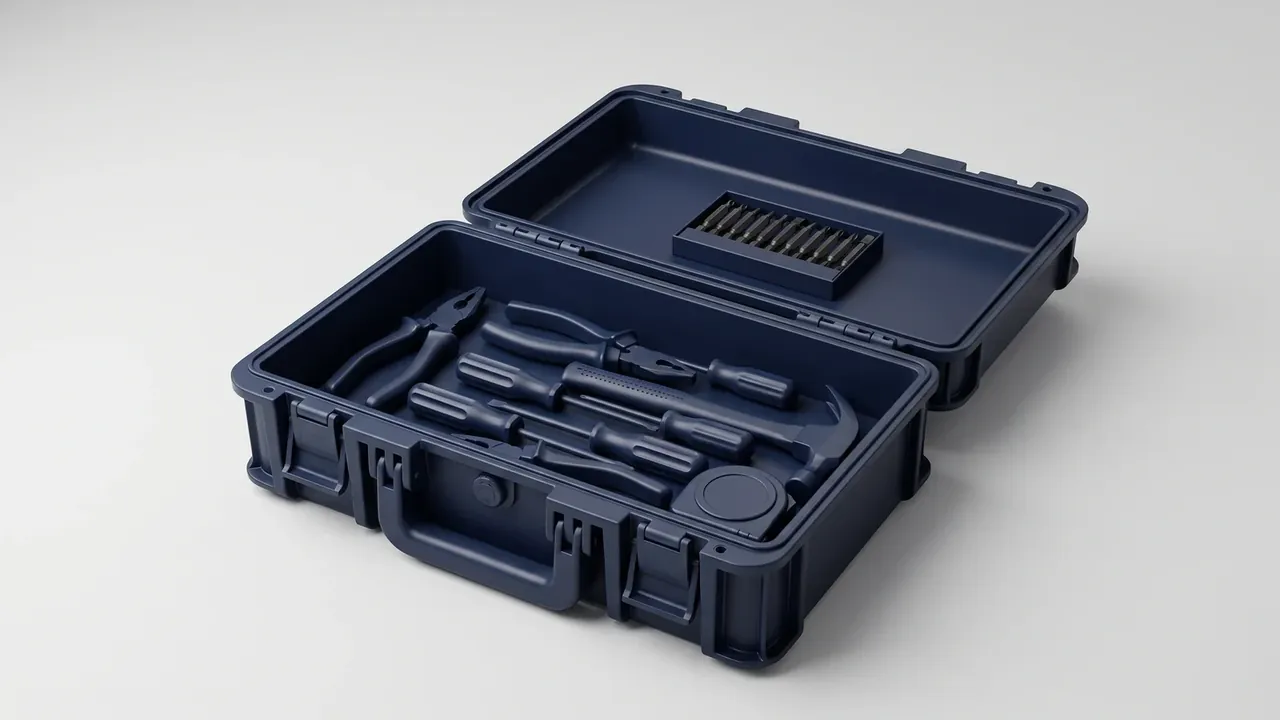
尺寸精度是金属工具箱的护城河。钣金件的定位孔与折边公差在 ±0.5 mm,量具的泡沫切槽可以按 0.2 mm 间隙设计;滚塑件的收缩率按 2.0%–2.8% 计,600 mm 长的箱体尺寸波动能到 ±12 mm,同一模具的两只箱子,内腔实测差 4 mm 很常见。要装千分尺、水平仪这类量具,滚塑箱的内衬必须按单只箱体实测值开槽。
五、修复、噪音与单件成本
修复方式决定使用寿命。金属工具箱凹陷后敲平、补漆,半小时能恢复外观,但折边处的疲劳已经产生;滚塑箱裂了用同材质 PE 焊条补,焊枪温度 200–230℃,焊完打磨,强度能回到原壁厚的 80%。
噪音也是差异。空箱在水泥地上拖动,金属箱 90 dB 上下,滚塑箱 75–80 dB,连续拖一小时,差别落在听觉疲劳上。
| 项目 | 滚塑箱 | 金属工具箱 | 备注 |
|---|---|---|---|
| 静载 | 150 kg / 24 h | 80 kg 均布 | 下沉 ≤3 mm |
| 动态 | 60 kg | 40 kg | 跌落后可开合 |
| 尺寸公差 | ±2.0% | ±0.5 mm | 600 mm 箱体 |
成本这一项要看批量。50 件以下,钣金折弯不需要开模,单件 260–340 元就能做;滚塑要开铝模,一套 1.8 万–3.5 万元,摊到 50 件上单件成本翻倍。200 件以上,滚塑的单件成本降到 120–180 元,钣金反而因为人工与喷涂涨到 300 元以上。
结论
滚塑箱替代金属工具箱,成立的条件是四组数同时过关:壁厚 5–8 mm 撑住 -40℃ 的落锤冲击、五金件换成 304 后整箱不锈、静载 150 kg 与动态 60 kg 覆盖实际装载、尺寸公差放宽到 ±2.0% 仍不影响使用。四组里精度这一项最难妥协,也正因为这一项,滚塑箱拿走了运输与周转,金属工具箱守住了量具与高温件。批量是最后一道门槛:50 件以下钣金更省,200 件以上滚塑更省,中间那段要把模具费摊进三年的更换次数里再算。按这张四列表打分,比按材质偏好选箱可靠。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号