

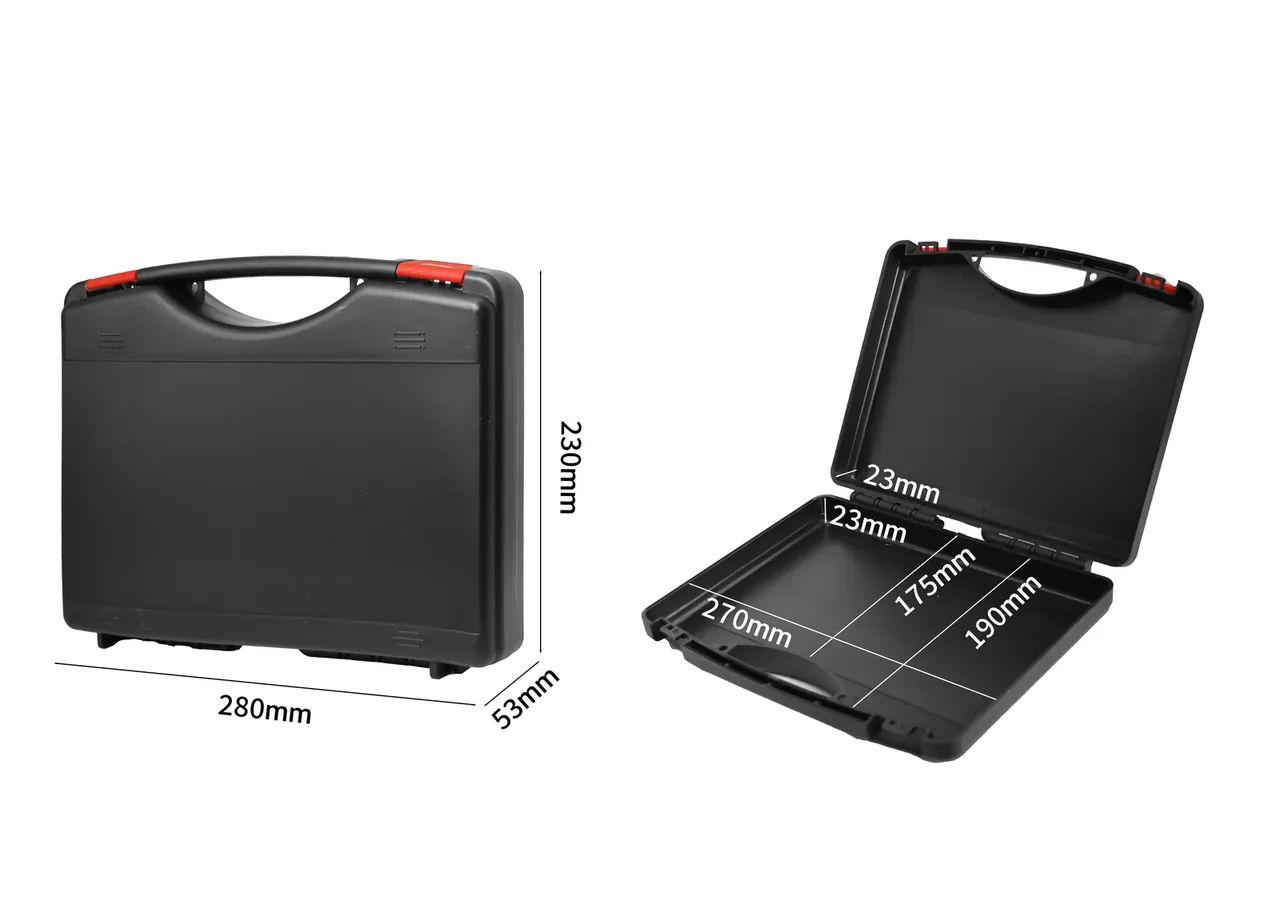
快速答案:滚塑模具的开模周期 45–70 天、模具费 8–15 万元,注塑钢模 60–110 天、35–60 万元,两条成本线在 5000 件上下交叉,年需求 3000 件以下选滚塑模具、5000 件以上转注塑,中间区间按壁厚与结构冻结程度判断。
目录
- 滚塑模具与注塑模具的周期差在哪
- 模具费 8 万与 60 万花在哪些工序
- 60 L 箱的单件成本拆成四项
- 盈亏平衡点为什么落在 5000 件
- 改模、寿命与换型的三条判据
- FAQ
一、滚塑模具与注塑模具的周期差在哪
同样一只 60 L 防护箱,滚塑模具从图纸到首件通常 45–70 天,注塑钢模要 60–110 天。差值不在机床转速,在验证轮次:滚塑错一处圆角,改的是铝模;注塑错一处,改的是钢料与热处理。
滚塑模具的 45 天是这么排出来的:结构与分模 5–8 天,铝模毛坯铸造 6–9 天,CNC 精加工 12–18 天,模内喷涂 3–5 天,首件试模 2 轮 8–15 天。铝模用 ZL104,模壁做 10–12 mm,铸造后再精铣,斜面与圆角可以一次成活。
注塑钢模多出来的 30–40 天,压在钢料、热处理与改模上。模架与 718H 模块到货 25–30 天,粗精加工 25–35 天,真空淬火与回火 7–10 天,T1 试模后按缩痕与熔接线改模 10–20 天,再跑 T2、T3 才算验收。
| 阶段 | 滚塑铝模(天) | 注塑钢模(天) |
|---|---|---|
| 结构与分模 | 5–8 | 8–12 |
| 模坯与加工 | 18–27 | 35–50 |
| 热处理与表面 | 3–5 | 7–10 |
| 首件与改模 | 8–15 | 15–30 |
| 合计 | 45–70 | 60–110 |
先做木模验证能压掉一部分返工。花 7–10 天车一只木模、浇 2 只样件,把提手位、锁扣座与堆码槽先确认,比铝模铸完再补焊省 15 天。
二、模具费 8 万与 60 万花在哪些工序
60 L 档的滚塑模具报价 8–15 万元,注塑钢模 35–60 万元,4 倍上下的差价来自工艺本身:滚塑只有一副阴模,靠粉料在模内熔融挂壁;注塑要型腔、型芯、滑块、顶出与冷却水路一整套。
滚塑模具的钱主要落在铝坯与加工:铸铝毛坯 900–1300 kg 占 3.5–5 万元,CNC 2–3 万元,木模与样件 0.8–1.2 万元,模内喷涂 0.4 万元,试模 0.5 万元。
注塑钢模的钱分散在五个包:模架与钢料 12–18 万元,型腔型芯加工 10–15 万元,滑块斜顶 4–6 万元,热流道 3–5 万元,试模与改模 3–5 万元。
结构越复杂,两种模具的价差越不线性。滚塑模具不加滑块,内腔做倒扣只靠脱模斜度与手工取件,异形内腔几乎不增加模具费;注塑每加一个侧向抽芯,模具费涨 3–6 万元,周期加 8–12 天。
维护也要摊进模具账。滚塑铝模每 800–1000 模次清一次模内积料并重喷,单次 3000–5000 元;注塑钢模的维护是抛光与研合,单次 2000–4000 元,间隔能拉到 2 万模次。
三、60 L 箱的单件成本拆成四项
把单件成本拆成材料、工时、能耗、后加工四项,滚塑 160 元、注塑 65 元,两者相差 95 元,差的不是人工单价,是料重与节拍。
滚塑的料是 PE 粉,6.8 kg 乘 14 元得 95 元;单炉 290 ℃、25 分钟、双轴翻转,能耗 9 元;工时 35 分钟乘 36 元每小时约 21 元;修边、装锁扣、贴密封条 35 元。
注塑的料是 PP 共聚,4.4 kg 乘 10 元得 44 元;节拍 6 分钟,工时 5 元;能耗 3 元;装配 6 元;管理与包装 7 元。
料重差 2.4 kg 有结构原因。滚塑壁厚要做到 4 mm,才能在 -30 ℃、5 kg/1 m 落锤下不开裂,粉料熔融挂壁的厚度由模温与时间控制,公差 ±0.4 mm,做不到更薄;注塑 2.8 mm 壁厚靠加强筋承力,壁厚本身能压到 2.6 mm。
节拍差 29 分钟是滚塑的固有代价。注塑 6 分钟一模,滚塑单炉 25 分钟,炉子一次装 2 副模也追不上,所以同样的年产量,滚塑要多开 3–5 副模。
四、盈亏平衡点为什么落在 5000 件
模具差价 45 万元除以单件差价 95 元,得 4737 件;把注塑专用的模温机、机械手夹具与周转架 8 万元算进一次性投入,差价变成 51 万元,平衡点推到 5368 件,也就是 5000–6000 件这个区间。
| 年批量(只) | 滚塑全成本(元/只) | 注塑全成本(元/只) |
|---|---|---|
| 500 | 400 | 1325 |
| 2000 | 220 | 380 |
| 5000 | 184 | 191 |
| 20000 | 166 | 97 |
表里的数按滚塑模具 10 万元加治具 2 万元、注塑钢模 55 万元加治具 8 万元算。500 只时注塑单件 1325 元,模具占了 1260 元;到 2 万只,注塑掉到 97 元,滚塑还在 166 元,因为滚塑的模具摊销早已归零,成本被料重与节拍锁死。
良率会把平衡点再往右推一点。滚塑 92% 的良率里,壁厚超差与未熔透各占一半,磨粉回掺只能救回 30%;注塑 97% 的良率靠模温与保压稳住,短射与缩痕各占 1.5%。
订单连续性比年总量更要紧。12 个月 5000 只、分 4 批下单,滚塑一副模可以跑完;注塑调一次机要 4–6 小时、废 30–60 kg 料,批次越碎,注塑的实际单件越接近表里 500 只那一行。
平衡点不是一条固定线。箱体从 60 L 放到 120 L,滚塑的料重按体积的 1.7 次方涨,单件差价从 95 元拉到 160 元,平衡点掉到 2800 件。注塑的模具费按投影面积走,放大一档只涨 20%,曲线更平。反过来做 20 L 小箱,滚塑模具费涨不动,单件差价缩到 45 元,平衡点推到 11000 件。所以 5000 件只对应 60 L 这一档。换尺寸必须重算,照搬会亏。
五、改模、寿命与换型的三条判据
改一处加强筋,滚塑模具 3–5 天、8000 元;注塑钢模 10–20 天、3 万元起,因为要重做电极、改水路,动到滑块还要重新配模。
寿命把两个数拉得更远。滚塑铝模 3000–5000 模次,超过 5000 模次型腔面起麻点、分型线变钝;注塑钢模 20–30 万模次,718H 淬到 32 HRC,跑到 10 万模次才需要第一次研合。按 12 个月 5000 只算,滚塑模具不到 12 个月就要重开一副,这笔钱必须进单件。
| 场景 | 选滚塑模具 | 选注塑钢模 |
|---|---|---|
| 年需求 | 低于 3000 只 | 高于 5000 只 |
| 结构改动 | 12 个月内还会改 | 已冻结 2 年以上 |
| 壁厚 | 4 mm 以上、要抗跌落 | 2.6–3.0 mm、要控重 |
| 外观 | 皮纹粗、允许 ±0.4 mm | 亮面、要 ±0.1 mm |
三条判据里,年需求是硬线,结构冻结程度是软线,壁厚与外观是技术线。三条指向不同方向时先看年需求:3000 只以下,注塑的模具摊销永远摊不平;5000 只以上,滚塑的料重与节拍会一直吃掉毛利。
小批量还有一个反直觉的点:滚塑模具改模便宜,所以首批可以带着 3 处待定结构先开模,试销 6 个月再定版;注塑钢模改一次 3 万元、20 天,试销期改 2 次就等于多花一副滚塑模具的钱。
结论
滚塑模具与注塑模具不是好坏之分,是两套成本曲线:一套前置便宜、单件贵,一套前置贵、单件便宜。判断口径收成三条——年需求低于 3000 只选滚塑模具,高于 5000 只选注塑钢模,中间区间用模具差价除以单件差价现算,算出的数再按良率与批次往上抬 10%–20%。滚塑模具的 45–70 天与 8–15 万元,本质是用单件成本换决策速度;注塑钢模的 60–110 天与 35–60 万元,是用确定性换规模。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号