

快速答案:SASO认证箱进沙特要走 SABER 的双证书,PC 产品符合性证书管 1 年、绑型号与工厂组合,SC 装运证书每批 1 份、只绑这一票的提单与箱数,装运前 3 个工作日完成检验,抽检比例 10%。标签只有 50×30 mm,阿语 6 项压着英文对照排。两张证书的顺序错了,货到港只能压着。
目录
- SASO认证箱的两张证:PC 定型号,SC 定这一票
- SASO认证箱的装运前检验:3 个工作日与 10% 抽检
- SASO认证箱的 50×30 mm 标签:6 个阿语栏位
- SASO认证箱的能效 A–G 七档:只对带电气附件成立
- 注册号、GCC 标志与三个返工点
- FAQ
一、SASO认证箱的两张证:PC 定型号,SC 定这一票
一批 45 箱的订单,工厂要在 3 个工作日内验完再装柜,卡住进度的往往不是产能,而是两份证书的时间差。PC 是产品符合性证书,有效期 1 年,绑的是型号加制造工厂这个组合;SC 是装运符合性证书,每批 1 份,绑的是提单号、箱数与发票金额,签发时引用一份仍在有效期内的 PC。
SASO认证箱的两张证主语不同。PC 说的是这个型号可以做,SC 说的是这一票货确实按那个型号做了。销售把 PC 的扫描件当清关文件发出去,客户以为文件齐了,货到港才发现缺 SC,滞港费按天计。
| 证书类型 | 触发条件 | 出证时间 | 有效期 | 绑定的信息 |
|---|---|---|---|---|
| PC 新证 | 新型号首次出口 | 10 个工作日 | 1 年 | 型号、工厂、报告编号 |
| PC 续期 | 到期前 60 天 | 5 个工作日 | 再 1 年 | 原报告仍在有效期内 |
| SC 首签 | 每批装运前 | 3 个工作日 | 单批 | 提单号、箱数、发票 |
| SC 补发 | 提单改单后 | 2 个工作日 | 单批 | 新提单号与原 PC |
PC 的到期日按签发日算,不按自然年算。某厂 3 月 12 日拿到 PC,次年 3 月 11 日之后签出的 SC 全部作废,包括已经订舱的那一票。续期要在到期前 60 天启动,同时核一遍原测试报告的剩余有效期。
SC 的份数按提单算,不按柜算。同一个柜拼两家客户的货,提单拆成两份,SC 也要两份,编号不通用。拼柜时先把型号清单对齐,比在签发环节改单省下 5 天。
二、SASO认证箱的装运前检验:3 个工作日与 10% 抽检
检验窗口是 3 个工作日,抽检比例 10%,两个数放在一起就把排产定死了。
SASO认证箱的 10% 不是随手抓一把。200 箱的批量抽 20 箱,60 箱的批量抽 6 箱,低于 20 箱的小批按最低 2 箱执行;抽检上限压在 20 箱,超过 300 箱的批量不再按比例加码,改成 20 箱全项加 5% 的外观快检。
抽检箱按装柜顺序隔箱取,不取同一托上的相邻 3 箱。检验记录要写清箱号区间、开箱时间与检验员签字,SC 签发时与照片一并上传,缺照片的批次退回重检。
| 批量区间 | 抽检箱数 | 开箱项 | 留样 |
|---|---|---|---|
| 1 至 20 箱 | 2 箱 | 6 项全查 | 1 箱存 90 天 |
| 21 至 100 箱 | 10%,最低 3 箱 | 6 项全查 | 1 箱存 90 天 |
| 101 至 300 箱 | 10%,上限 20 箱 | 6 项全查 | 1 箱存 90 天 |
| 300 箱以上 | 20 箱加 5% 外观 | 6 项加外观 | 1 箱存 90 天 |
开箱检查固定 6 项:箱盖闭合缝隙、锁扣回弹、提手铆接、内衬贴合、标签位置、箱体色差。每项只判合格与不合格,不做评分,避免同一批货两个检验员给出两个结论。
留样 1 箱存 90 天,用途不是复检,而是客户投诉时能拿出同模腔的实物。90 天正好覆盖海运 30 天、清关 15 天与客户入库的周期。
三、SASO认证箱的 50×30 mm 标签:6 个阿语栏位
50 mm 宽、30 mm 高的标签,阿语自右向左排,英语自左向右排,两种文字在同一张纸上各占 24 mm,中间留 2 mm 分隔线,这是版面能排下 6 项的前提。
SASO认证箱的标签字高按 2 mm 定,行距取 1.6 倍,四周留白 3 mm。同一字号下阿语的字面高度比拉丁字母高,按 2 mm 排阿语,英语那一栏可以放到 2.2 mm,两种文字的视觉重量才平。
| 标签栏位 | 阿语写法 | 英文对照 | 字高 |
|---|---|---|---|
| 品名 | 与发票同义,不音译 | Protective case | 2 mm |
| 型号 | 与 PC 清单逐字一致 | 同左 | 2 mm |
| 注册号 | 10 位数字连续排 | 同左 | 2.5 mm |
| 原产地 | 与产地证一致 | Made in China | 2 mm |
| 制造商 | 工厂全称不缩写 | 同左 | 1.8 mm |
| 进口商 | 沙特境内注册名 | 同左 | 1.8 mm |
GCC 标志排在标签左下角,圆形直径 6 mm。标志压到文字上是抽检里最常见的退回理由,留白不够时宁可缩字高,不要动标志位置。
标签的耐温按 60 ℃ 定。箱体在 7 月至 8 月的堆场,箱盖表面实测能到 62 ℃,标签胶要在 60 ℃ 下 30 天不翘边。胶选丙烯酸体系,剥离力按 1.2 N/25 mm 起步,比橡胶胶贵 15%,返工率却低一半。
四、SASO认证箱的能效 A–G 七档:只对带电气附件成立
不带电的 SASO认证箱没有能效可测。能效标签贴的是箱内那套电气附件,比如照明模块、充电接口、恒温组件,档位从 A 到 G 共 7 档,A 档耗电最低,G 档最高。
附件换型号,能效标签就要重出,箱体本身不必重测。这条边界要写进报价单,否则客户会拿箱体型号去对应能效等级。
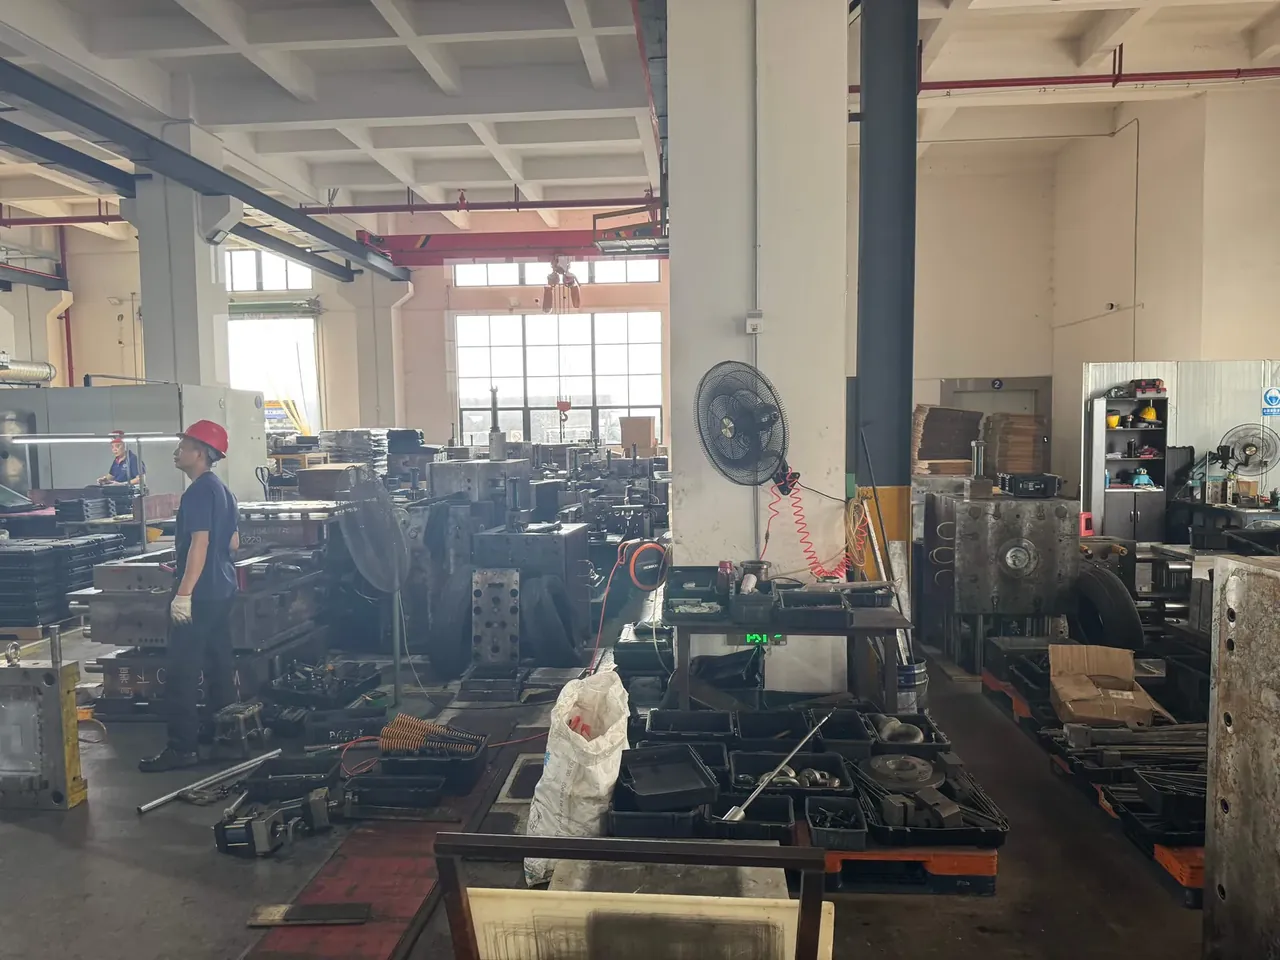
模具与批次的一致性决定标签能长期用同一个版。同一副模具、同一个色号、同一批料,出来的箱体色差 ΔE 能压在 1.5 以内;换料不换模,ΔE 会跳到 3 以上,标签底色与箱体就对不上,肉眼一看就是两批货。
工厂侧记录要留 3 年:注塑参数、料批号、色母比例。检验员不看工艺卡,只看箱体与标签是否一致。
五、注册号、GCC 标志与三个返工点
注册号是 10 位数字,要在一行内印完,不许换行、不许拆成两段。50 mm 的宽度上排 10 位数字,字高 2.5 mm 刚好,再加前缀就会挤到阿语栏。
| 返工点 | 现象 | 判定 | 改法 |
|---|---|---|---|
| 栏位顺序 | 阿语从左边起排 | 整批重贴 | 排版文件设为右起 |
| 注册号 | 少印 1 位或折行 | 单箱重贴 | 字高降到 2.5 mm 保一行 |
| GCC 标志 | 边缘被模切 | 判不合格 | 刀模公差收到 0.3 mm |
| 标签气泡 | 边角翘起 0.5 mm | 返工 | 贴标前用 40 ℃ 热风回软 |
三个返工点占了打样阶段八成的重贴量:阿语栏位顺序反了、注册号少印一位、GCC 标志被裁掉一半。前两个是排版文件的问题,第三个是刀模偏移。
结论
SASO认证箱的难点不在箱体本身,而在两张证书与一张标签的时间配合:PC 提前 60 天续期,SC 按提单逐票签,标签在 50×30 mm 版面里把阿语 6 项排稳。按 3 个工作日、10% 抽检、60 ℃ 耐温这几条硬线排产,返工量会明显下降。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号