

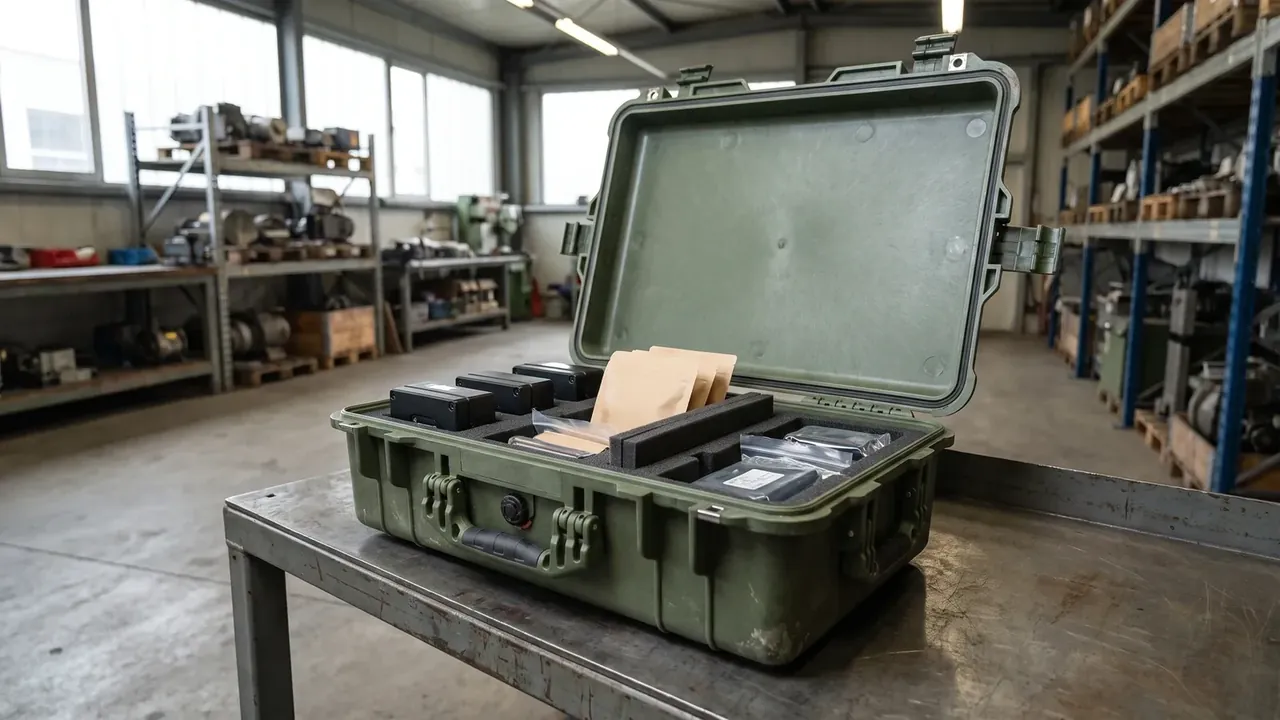
快速答案:箱体logo位置一共六个常规位,盖面 120 mm × 60 mm、锁扣旁 40 mm × 20 mm、侧面 80 mm × 40 mm、前后端面 60 mm × 30 mm、提手内侧 50 mm × 15 mm、底部 40 mm × 25 mm。盖面最显眼,也最先磨花;锁扣旁最不起眼,三年后仍无可见磨损。六个位置只落在两块成型面上,全做也只要 2 块镶件、改模 6 天。
目录
- 箱体logo位置怎么排:六个位置一览
- 锁扣旁与侧面:先把边距画出来
- 前后端面、提手内侧与底部
- 盖面最显眼,也最先磨花
- 位置组合与一块镶件
- FAQ
一、箱体logo位置怎么排:六个位置一览
一只 500 mm × 350 mm × 210 mm 的箱体,外壳上能落字的平面只有六处:盖面、锁扣旁凹台、侧面、前后端面、提手内侧、底部。前四处朝外,后两处一个藏在提手下面,一个贴着地面。
六个箱体logo位置只分布在两块成型面上,这条决定了后面所有代价。盖面在盖模上,其余五个都在箱身型芯的外壁,同一块镶件可以一次带走。
| 位置 | 可用尺寸 | 可见距离 | 磨损速度 | 所在成型面 |
|---|---|---|---|---|
| 盖面 | 120 × 60 mm | 3 m | 最快,3 年磨白 1.2 mm | 盖模 |
| 锁扣旁 | 40 × 20 mm | 0.8 m | 最慢,3 年无可见磨损 | 箱身型芯 |
| 侧面 | 80 × 40 mm | 2 m | 中等,每 100 次搬运 1 道划痕 | 箱身型芯 |
| 前后端面 | 60 × 30 mm | 2.5 m | 中等偏慢 | 箱身型芯 |
| 提手内侧 | 50 × 15 mm | 0.3 m | 最快,掌心摩擦 | 箱身型芯 |
| 底部 | 40 × 25 mm | 0 m | 最快,落地拖擦 | 箱身型芯 |
排位置之前先把 3 mm 边距画出来。边距指 logo 边线到圆角过渡、筋槽壁、锁扣座的最小距离,六个位置一视同仁。塑料在筋根收缩最快,边距不足 3 mm,边缘笔画会被缩痕拉成锯齿。
边距压到 2 mm,R3 圆角就会先吃掉 0.4 mm 笔画。
六个位置里只有盖面与侧面是完整平面,其余四个都带台阶或凹槽。凹槽深 1.5 mm 的位置视觉上更收敛,但边距要从 3 mm 加到 5 mm,否则槽壁的阴影会压住边缘笔画。
二、锁扣旁与侧面:先把边距画出来
锁扣旁 40 mm × 20 mm 的块落在锁扣座与立筋之间的凹台上。这个凹台比周围低 1.5 mm,字面沉在里面,搬运时箱身先着地,碰不到托盘边。
锁扣开合时向外张,块与锁扣座外沿要留 12 mm。40 mm 的长度正好被两侧立筋夹住,再长就要压到筋上,再短两侧空出 8 mm 白边,远看像没对齐。
三年不掉来自现场核对:一批 2022 年出货的箱体,锁扣旁的箱体logo位置在户外使用 3 年后仍无可见磨损,同批盖面的字已经磨掉边缘 0.15 mm。差别不在做法,在位置——凹台把这个块从所有硬接触里摘了出去。
侧面 80 mm × 40 mm 是面积第二大的位置。两侧都做或只做一侧都行,只做一侧时把块放在堆码后朝外的那面,否则这 80 mm 白做。
侧面的可见距离约 2 m,够仓库在扫码前认出品牌,不够零售货架远端识读。它贴地放倒时与水泥地接触,每 100 次搬运留下 1 到 2 道浅划痕;相比之下,盖面同样的搬运次数要留 5 道以上。
侧面的短板是分模线。分模线沿箱身中线绕一圈,0.2 mm 高的飞边正好穿过 80 mm 的中部,块要么上移 12 mm 让开,要么接受一条横线切过字底。上移之后可见距离不变,但离锁扣座只剩 15 mm,两个位置会显得挤。
三、前后端面、提手内侧与底部
前后端面 60 mm × 30 mm,是箱体上最窄的可用面。350 mm 的端面被两侧 R25 圆角各吃掉 25 mm,让开提手座之后只剩 60 mm 宽。
端面的价值在堆码朝向。箱体端头朝外上货架时,2.5 m 外先看到的是端面,这也是六个箱体logo位置里唯一与货架陈列直接相关的一个。做仓储客户,端面的实际曝光次数比盖面高。
提手内侧 50 mm × 15 mm 只能放一行小字。它被手掌完全遮住,提起来那一瞬间才看得见,可掌心摩擦是六个位置里最强的:一只周转箱每天提拉 40 次,3 年累计约 12,000 次。
底部 40 mm × 25 mm 装好之后永远看不到。它适合追溯,不适合品牌;落地拖擦最狠,水泥地上拖 1 m 就能磨掉一层。要放批次号,就放在底部靠边 20 mm 处,避开四条落地筋。
这三个位置共用一个前提:都不是给人看的,是给流程看的。选它们的人通常已经接受可见距离换其他东西。
提手内侧与端面共用一块镶件,两者间距只有 18 mm。挤在一起时把端面块下移到提手座下方 25 mm,中间留出一条筋的距离,视觉上才不会连成一条横带。
四、盖面最显眼,也最先磨花
盖面 120 mm × 60 mm 是六个位置里唯一能放下三行字加一个图形的。500 mm 箱体的盖面投影 300 mm × 200 mm,扣掉 6 条筋槽与四角圆角,可用 240 mm × 170 mm,120 mm × 60 mm 的块占 17.6%。
它也最先磨花。盖面朝上,堆码时直接承接上层箱底和砂粒,磨白从边缘往中间推进,3 年能到 1.2 mm。
8 mm 字高的边缘被吃掉 1.2 mm,等于笔画宽度少了 15%,最细的 0.8 mm 笔画先断。把字高从 8 mm 提到 10 mm,同样的磨白只影响 12% 的笔画,这是盖面不用改模就能做的补偿。
| 使用年限 | 盖面边缘磨白宽度 | 盖面 8 mm 字高可读性 | 锁扣旁对照 |
|---|---|---|---|
| 0 年 | 0 mm | 3 m 内清晰 | 无磨损 |
| 1 年 | 0.4 mm | 3 m 内清晰 | 无磨损 |
| 3 年 | 1.2 mm | 边缘笔画断 2 处 | 无可见磨损 |
| 5 年 | 2.0 mm | 8 mm 字高只剩 6 mm 有效 | 边缘轻微发亮 |
| 8 年 | 2.8 mm | 需 1.5 m 内识读 | 1.0 m 内可读 |
表里 5 年那一行值得注意:盖面要凑到 1.5 m 内才认得出,锁扣旁的块在 1.0 m 内仍可读。这不是做法差别,是位置差别——一个天天被上层箱底磨,一个躲在凹台里。
盖面的另一个约束是居中。120 mm 的块居中后两侧各留 60 mm,看上去偏满;改成靠左 3 mm 边距排列,右侧留出 117 mm 空白,整块盖面立刻透气。位置设计的一半工作是留白,不是把平面填满。
120 mm × 60 mm 的块内部按图形与文字 1:2 分配最稳。图形占 40 mm × 60 mm,文字占 80 mm × 60 mm,磨白到 1.2 mm 时图形先掉边,文字部分仍完整,远看还是一个能认的标。
五、位置组合与一块镶件
位置数量不决定改模代价,成型面数量才决定。六个位置落在两块面上,全做也只要 2 块镶件、改模 6 天;只做一个盖面,同样要 1 块镶件、3 天。
这条算法把取舍顺序改了。箱身那块镶件既然一次能带走五个位置,在侧面、端面、底部各加一个小块,边际成本接近 0。唯一要付的是版面拥挤:三个小块挤在 350 mm 的端面上,彼此间隔不到 15 mm,远看就糊成一片。真正要克制的是盖面,120 mm × 60 mm 已经占可用区 17.6%,放大到 160 mm × 80 mm 就会跨过第一条筋槽。跨槽之后镶件从平板变成带筋结构,改模时间从 3 天涨到 5 天。多出来的 2 天不是为了字更大,是为了让镶件重新贴合筋槽。
组合按渠道分更省事。工业客户走盖面加端面,仓储端头朝外时两端都能认;零售客户走盖面加侧面,正面陈列与手提展示都覆盖;只做内部追溯的,底部一个小块就够,跟箱身那块镶件同批做掉。
首件调试按每块镶件废 6 只估算。两块镶件一起上,试模 1 次 2 小时就能出结论,不必为一两个小位置单独排一次试模。
结论
箱体logo位置的取舍最终落在两个数上:成型面数量与磨白宽度。成型面数量决定改模天数,磨白宽度决定这个位置还能用几年。盖面 120 mm × 60 mm 可见性最好,3 年磨白 1.2 mm,适合做对外主标;锁扣旁 40 mm × 20 mm 三年不掉,适合做低调的第二标;侧面、端面、提手内侧、底部同在一块箱身镶件上,加一个不加钱,只加版面压力。
落地动作只有三步:先按 3 mm 边距在六个位置各画一个框,再确认这些框落在几块成型面上、算出改模天数,最后按渠道选组合,不要六个全塞。这样排出来的箱体logo位置,看得见的磨得起,磨不起的也看得见。
| 位置 | 可用尺寸 | 成型面 | 增量代价 | 建议用途 |
|---|---|---|---|---|
| 盖面 | 120 × 60 mm | 盖模 | 1 块镶件,3 天 | 对外主标,首选 |
| 锁扣旁 | 40 × 20 mm | 箱身型芯 | 共用,0 天 | 三年不掉的第二标 |
| 侧面 | 80 × 40 mm | 箱身型芯 | 共用,0 天 | 零售陈列 |
| 前后端面 | 60 × 30 mm | 箱身型芯 | 共用,0 天 | 货架端头朝外 |
| 提手内侧 | 50 × 15 mm | 箱身型芯 | 共用,0 天 | 内部批次 |
| 底部 | 40 × 25 mm | 箱身型芯 | 共用,0 天 | 追溯,不对外 |
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号