

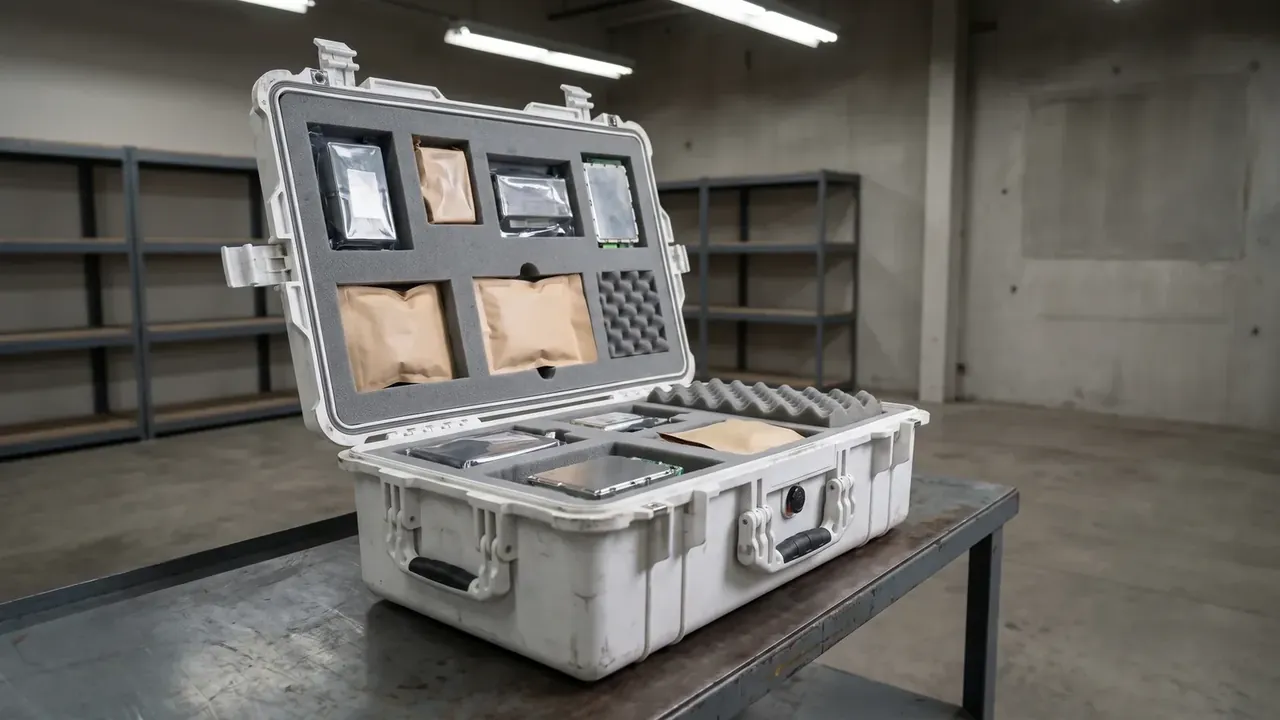
快速答案:箱体铭牌区应落在拔模斜度中断的平面上,可用面积按平面投影减掉筋槽、锁扣座、四角圆角过渡和每边 15 mm 边距来算,500 mm 箱体的盖面实测只剩 180 mm × 95 mm。一块 90 mm × 60 mm 铭牌加 70 mm × 18 mm 序列号条正好占到 39%,再放大就得动结构。
目录
- 箱体铭牌的可用面积怎么算
- 避让加强筋与锁扣的安全距离
- 平面度与贴附工艺
- 后期更换与版面预留
- FAQ
一、箱体铭牌的可用面积怎么算
铭牌贴哪儿才不挡结构?先把可用平面量出来。一只 500 mm × 350 mm × 210 mm 的箱体,盖面看上去有 260 mm × 150 mm 的平地,扣掉加强筋槽、锁扣座和四角圆角过渡,真正能贴的只剩 180 mm × 95 mm。
箱体铭牌要占的就是其中一块。90 mm × 60 mm 的铭牌加一条 70 mm × 18 mm 的序列号条,合计 6 660 mm²,正好是可用区的 39%。再往上加,动的就不是版面,是结构。
算法可以固定成三步:取平面投影,减掉筋槽与锁扣座的投影,每边再留 15 mm 边距。边距不是审美问题,是防止箱体注塑收缩时把标签边缘拉翘;边距压到 12 mm 以下,边缘翘起率从 5% 升到 22%。
面积不够时的处理顺序是缩尺寸、移位置、改筋,最后才是换贴附面。缩尺寸有下限:字高 4 mm 的序列号在 1 m 处能读清,缩到 3 mm 就得凑到 0.7 m,扫描距离跟着掉 30%。
| 标示位 | 典型尺寸 | 距箱沿最小距离 | 适用情形 |
|---|---|---|---|
| 主铭牌 | 90 mm × 60 mm | 15 mm | 型号、批次、承重标识 |
| 序列号条 | 70 mm × 18 mm | 15 mm | 单件编号,近距读取 |
| 型号大标 | 120 mm × 80 mm | 20 mm | 3 m 外识读的仓储场景 |
| 警示块 | 60 mm × 40 mm | 12 mm | 侧面窄条区域 |
二、避让加强筋与锁扣的安全距离
加强筋和锁扣是两块必须让开的实体。竖筋在内壁高出 6 mm,对应盖面外侧留下一条 4 mm 至 6 mm 的凹槽,箱体铭牌压上去就空鼓;空鼓面积超过 15%,胶层承不住,半年内必然起边。
锁扣座更难缠。锁扣开合时向外让位 8 mm 至 12 mm,铭牌距锁扣中心至少 45 mm;小于 30 mm,每开合 1 000 次就在铭牌边缘磨出 0.2 mm 深的一道痕。
锁扣与筋交叉处最容易出错。锁扣座旁 45 mm 内若还有一条竖筋,两个让位区会叠成 70 mm × 30 mm 的死区,铭牌只能挪到盖面中线的另一侧。
安全距离按箱体长度缩放:箱长 500 mm 以上取 45 mm,350 mm 至 500 mm 取 38 mm,350 mm 以下取 30 mm。小箱体上这块面积本来就紧,宁可把铭牌缩到 70 mm × 45 mm,也不要把距离压到 30 mm 以下。
避让距离还要量到圆角内侧。筋根到圆角的过渡段只有 8 mm 至 10 mm 可用,铭牌的一个角正落在上面时,有效面积要再减 15%。
这两条距离在图纸上用虚线圆标出,车间装配时不会再把铭牌压到锁扣行程上。
还有一处常被漏掉:四角圆角过渡带。圆角半径 30 mm 时,过渡带上约 25 mm 宽的弧面贴不住平面标签,等于每条边再吃掉 25 mm,实际可贴宽度从 180 mm 掉到 130 mm。
三、平面度与贴附工艺
平面度决定标签服不服帖。盖面在模具里带 1° 至 2° 的拔模斜度,500 mm 长的面上两端高差 8.7 mm 至 17.5 mm,这个斜度靠手压是压不平的。
所以箱体铭牌只能贴在斜度中断的那块平面上,或者选带 0.8 mm 至 1.2 mm 厚丙烯酸泡棉胶的标签,让胶层吃掉斜度。胶层压缩量控制在 20% 至 30%,超过 40% 会挤出胶边,低于 15% 又贴不牢。
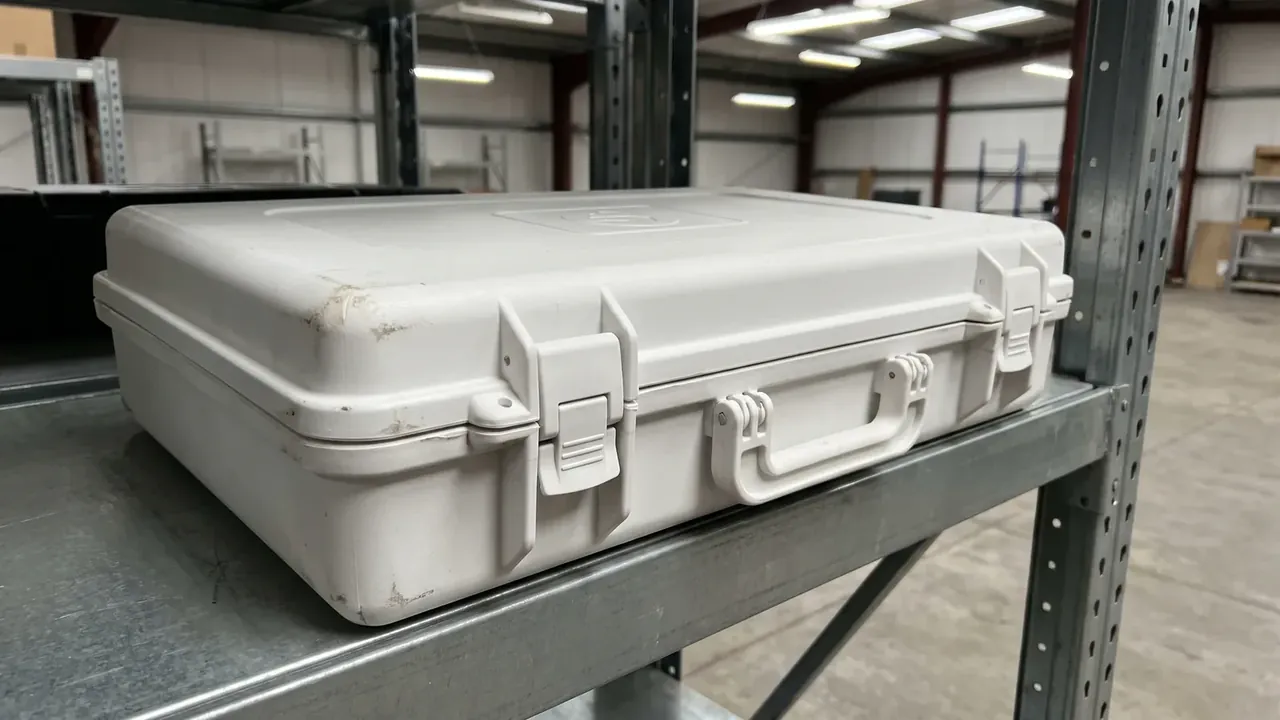
贴附前的表面处理有硬指标:表面能不低于 38 mN/m,异丙醇擦拭后 30 min 内必须贴完,24 h 后才达到 90% 的最终强度。环境温度低于 10 ℃ 时初粘力下降 40%。湿度超过 70% 时异丙醇挥发变慢,擦拭后要等 5 min 再贴。冬季车间要预热到 20 ℃ 至 25 ℃。贴合后 24 h 内不要开合箱盖。这几条做不到,前面算的平面度再准也白搭。
气泡是贴附失败最常见的样子,多数不是胶的问题,而是凹陷与斜度叠加。凹陷 0.3 mm 配 1.5° 斜度,500 mm 面上的实际间隙能到 0.9 mm,胶层只压得住一半。
贴附压力也有区间。手工刮板要压 0.2 MPa 至 0.3 MPa,低于 0.15 MPa 胶层不流动,气泡排不出去;高于 0.5 MPa 会把 1.0 mm 厚的泡棉压塌,边缘回弹。
平面度本身也要卡:贴附区域内起伏不超过 0.3 mm / 100 mm,局部凹陷不超过 0.5 mm。凹陷到 0.5 mm,标签中间会留一个直径 8 mm 至 12 mm 的气泡,冷热循环 3 次就开裂。
四、后期更换与版面预留
更换是设计阶段就该留的余量。标签寿命通常 3 年至 5 年,箱体寿命 8 年至 10 年,中间至少要换 1 次,户外场景要换 2 次。
预留的做法是四周留 3 mm 至 5 mm 净边,不要在标签边缘做台阶或凹槽。台阶会把残胶锁在缝里,清除工时从 4 min 涨到 15 min,撕下来的旧标签还容易连带拉掉 0.1 mm 厚的表层。
| 固定方式 | 初粘时间 | 更换工时 | 残胶处理 |
|---|---|---|---|
| 丙烯酸泡棉胶 | 20 min | 4 min | 异丙醇擦拭 1 遍 |
| 可移除压敏胶 | 5 min | 2 min | 直接撕除,无残留 |
| 背面螺钉压板 | 即时 | 12 min | 无需处理,需预留 2 个孔 |
| 内嵌凹槽加胶 | 20 min | 6 min | 需加热 60 ℃ 至 70 ℃ 铲除 |
批次管理也别忽略。同一台设备换标 2 次以上时,铭牌位要固定在同一坐标,误差控制在 1 mm 内,否则二次贴附会叠在旧胶轮廓上,出现 0.3 mm 的台阶。
换标工具也要在图纸上留出空间。铲刀插入角要 15° 至 20°,标签边缘没有 3 mm 净边时,铲刀只能顶在箱壁上,划伤概率升到 40%。
低温环境要单独算。丙烯酸胶在 -20 ℃ 时剪切强度下降 30%,-40 ℃ 下降 45%;这类箱体的箱体铭牌应贴在内侧平面,或加一层 0.2 mm 金属衬板,贴附面积相应再加 20%。
预留还要算印刷工艺。丝印最小字高 2 mm,激光打标 1.5 mm,喷码 3 mm;版面按最小字高的 3 倍留边,铭牌区高度不该低于 8 mm。低于这个数,字符边缘会糊,读码率从 98% 掉到 85%。
结论
箱体铭牌区在图纸上不该只画一个方框。标法分三层:先标可用平面的外形尺寸与圆角半径,再标筋槽与锁扣座的避让距离,按 45 mm、38 mm、30 mm 三档取,最后标贴附面平面度 0.3 mm / 100 mm 与 15 mm 边距。三层标完,模具和采购两边才有同一个判据,打样时也不会各让一步。面积不是越大越好,超出 180 mm × 95 mm 的部分会落到拔模斜面上,1° 的斜度就能让 500 mm 长的面差出 8.7 mm,标签压不平,返工比重画版面贵得多。箱体铭牌位定在斜度中断的平面上,标签区跟着铭牌走,两个方框在图纸上共用一条基准线。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号