

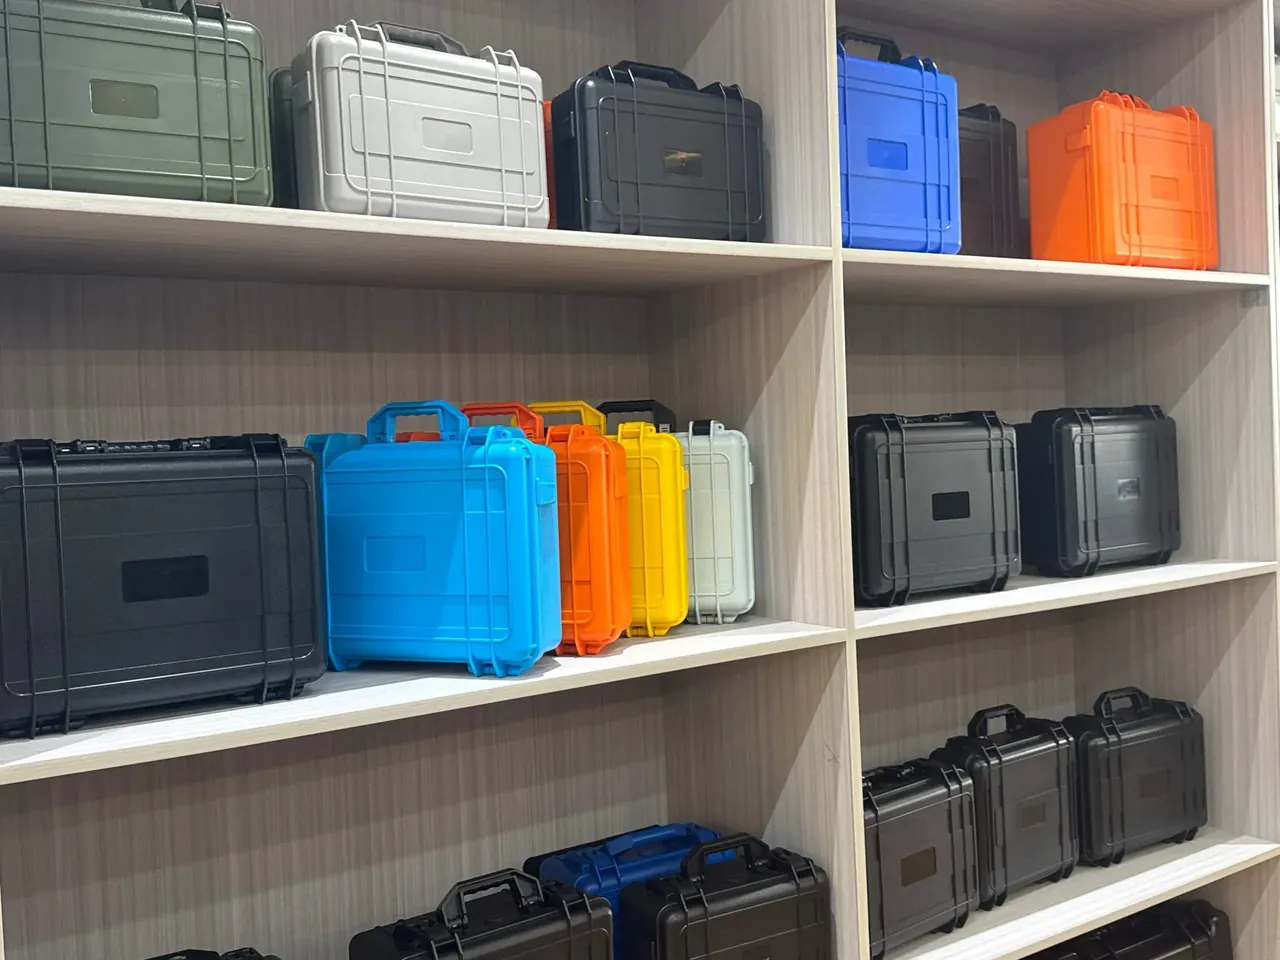
快速答案:小批量箱体定制的起订量不是随口报的数字,而是换模工时除以可接受的单件摊销。注塑机换一套箱体模,拆装、升温、清机、调色与首件确认合计 6 到 8 小时,摊到 200 只与 2000 只上,单件差 5 元以上。
目录
- 小批量箱体定制的起订量卡在换模上
- 一次换模实际消耗多少工时
- 颜色与内衬如何二次推高起订量
- 200 只与 2000 只的成本曲线
- 把换模时间压下去的四条做法
- FAQ
一、小批量箱体定制的起订量卡在换模上
箱体定制的成本分两段:前段定模具与工艺,后段做成型与后加工。小批量箱体定制的难点全在前一段,它按套摊,不按只摊。一套模含型腔、型芯、滑块与冷却水路,上机要找正、锁紧、接水路与顶出,这些动作与批量无关,做 100 只与做 5000 只一样多。
供应商报起订量时算的是一道除法:换模与调机的工时乘机时费,加试打报废的料,除以单只毛利。机时费 180 元每小时、换模 6 小时,固定成本约 1080 元;单只毛利 4 元时 270 只才回本,这就是 200 到 300 只这一档的来处。
这只算了机时。料筒换料、模温从 25 摄氏度升到 50 摄氏度、机械手重新教点位,任何一项拖住,账面 6 小时就变成 9 小时。
| 批量(只) | 换模摊销(元每只) | 含后加工的单件成本(元) | 供应商通常的排产位置 |
|---|---|---|---|
| 200 | 5.4 | 58 | 插单,等空机 |
| 500 | 2.2 | 55 | 与同色订单连做 |
| 1000 | 1.1 | 54 | 正常排产 |
| 2000 | 0.5 | 53 | 优先排产 |
| 5000 | 0.2 | 53 | 专机专模 |
摊薄很快变慢:200 只到 500 只降 3.2 元,2000 只到 5000 只只降 0.3 元。门槛定在 300 只,是因为再往下走,摊销会把毛利吃干净。
二、一次换模实际消耗多少工时
把换模拆成七道动作,时间才看得见。旧模拆除 45 分钟,含断水、拆顶针、吊装;新模上机找正 50 分钟,锁模平行度校到 0.05 毫米;接水路与感温线 20 分钟;模温升到 50 摄氏度并稳定 60 到 90 分钟;清机换料 40 分钟;调机试打 5 到 8 只 40 分钟;首件确认 25 分钟。七项相加 4.7 到 5.2 小时,现场按 6 小时留余量。
| 换模动作 | 耗时(分钟) | 主要卡点 | 能否与其它动作并行 |
|---|---|---|---|
| 旧模拆除 | 45 | 顶针粘连、水路余压 | 否,必须停机 |
| 新模上机找正 | 50 | 锁模平行度 0.05 毫米 | 否,需吊车 |
| 接水路与感温线 | 20 | 接头规格不统一 | 可与找正尾段并行 |
| 模温升温稳定 | 60 至 90 | 壁厚 2.5 到 3.5 毫米导热慢 | 可提前开模温机 |
| 清机换料 | 40 | 深色转浅色需过料 | 可与升温并行 |
| 调机试打 | 40 | 缩水与飞边需微调 | 否,需连续取样 |
| 首件确认 | 25 | 卡尺、塞规、色板 | 可与试打尾段并行 |
卡点不在吊装,在模温。箱体壁厚 2.5 到 3.5 毫米,模温从 25 升到 50 摄氏度要 60 分钟以上,机器出不了合格件。提前 40 分钟开模温机、水路接到快换分水排,是不花钱的压缩办法。小批量箱体定制的试打阶段废 5 到 8 只属正常,按单只 380 克算,一批报废 2 到 3 公斤料。
三、颜色与内衬如何二次推高起订量
换色与换模是两件事,叠加才把起订量顶上去。深灰、黑、军绿这类本色之间切换,清机 40 分钟就够;本色转浅色要过料 3 次,每次 8 分钟,加料斗与螺杆清理,实际 70 分钟。色差按 ΔE 判,ΔE 超过 1.5 人眼可辨,小批量箱体定制的换色常被要求一次备足色母。
色母的最小起订量常是 25 公斤,按 380 克一只、添加比例 2% 折算,够做 3000 只以上。这就是 300 只比 1000 只更难谈的原因:色母买多了压仓库,买少了调不出同一批色。
内衬是另一道门槛。EVA 内衬要开刀模,一套 1800 元、3 天出模;只做 100 套时刀模费摊 18 元一套,比内衬材料还贵。想避开刀模,可改数控切割,按图直接切,单套 12 分钟,代价是异形槽圆角只能做到 R3 以上。
四、200 只与 2000 只的成本曲线
成本拆三段看就清楚。材料与成型随只数线性变化,200 只与 2000 只的单件材料费都在 26 元上下;换模按批一次性,1080 元不随只数变;后加工有 15% 的学习曲线,500 只以后单件工时从 4 分钟降到 3.4 分钟。
差距全在第二条。200 只时换模占单件成本 5.4 元,2000 只时只有 0.5 元;比例从 9% 降到 1%,绝对值都是那 1080 元。所以小批量箱体定制谈价争的不是小数点,而是这一批能否和别的订单共用一次换模。
分界约 800 只。低于 800 只,供应商更愿意用现有模具改色或换内衬;高于 800 只,2.8 万元的新模可在 12 个月内摊完,模具归属才值得写进合同。
| 成本项 | 200 只 | 2000 只 | 成本性质 |
|---|---|---|---|
| 材料与成型 | 26 元每只 | 26 元每只 | 随只数线性 |
| 换模与调机 | 1080 元整批 | 1080 元整批 | 按批一次性 |
| 后加工工时 | 4 分钟每只 | 3.4 分钟每只 | 有学习曲线 |
| 模具费(新开) | 2.8 万元 | 2.8 万元 | 可分期摊 |
| 单件综合成本 | 58 元 | 53 元 | 差距 5 元 |
五、把换模时间压下去的四条做法
第一条是快换模架。模座加液压夹模,四点同时锁紧,找正从 50 分钟压到 12 分钟。改造约 1.6 万元,每次省 38 分钟、机时 180 元,四十次换模回本。
第二条是模温提前预热。上一批还在跑时,把下一套模预热到 50 摄氏度,换上去就能出件,省 40 到 60 分钟。不需设备投资,只要排产表多一列模温开始时间。
第三条是同色连做。同一色母的订单串在一起,一次清机覆盖三个订单,40 分钟由三批分摊;代价是交期后挪 2 到 3 天。
第四条是标准箱体加后加工。常备模具做本色本体,颜色靠喷涂或覆膜:喷涂每只 6 元、24 小时固化,覆膜用 0.4 毫米 PVC、每只 3.5 元。起订量能压到 50 只,颜色只能落在现有色卡内。
四条可叠加:快换模架配模温预热,小批量箱体定制的换模压到 3.5 小时,300 只的摊销从 5.4 元降到 3.2 元。
结论
起订量看着是商务条款,实际是工艺账。换模的 6 小时不随只数变化,摊销随只数迅速变薄,200 只与 2000 只的 5 元差价全来自这一处。想把门槛谈下来,方向只有两个:与别的订单共用一次换模,或把换模压到 3.5 小时以内。看懂这笔账,小批量箱体定制的报价就不再是一句量小不做。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号