

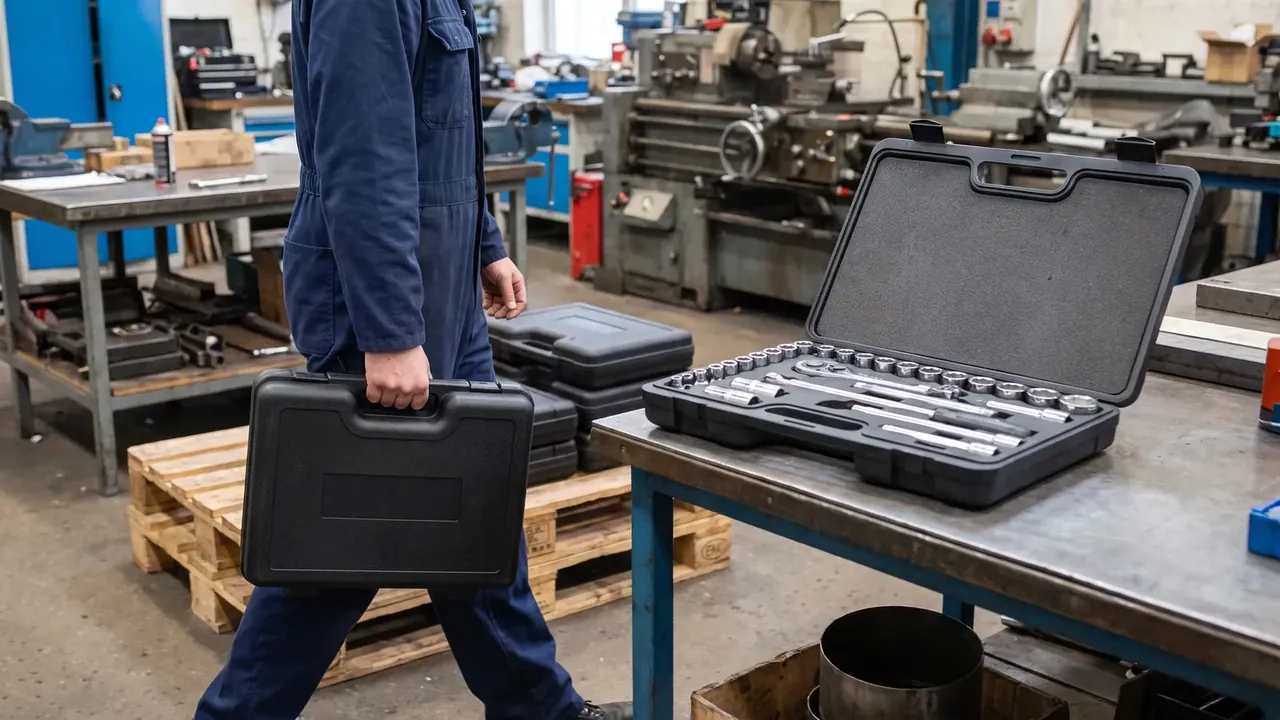
快速答案:套筒扳手箱可以拆成五个工艺面看:箱体成型方式定下壁厚与刚性,内衬分格决定套筒会不会串位,铰链与锁扣承担开合次数,提手决定满载能不能拎得住,标示与公差决定出厂一致性。五面里任何一面将就,箱子都会从最薄的地方先坏。
目录
- 套筒扳手箱的箱体是怎么成型的
- 内衬分格与套筒定位
- 铰链与锁扣的受力设计
- 提手与承重
- 标示、公差与外观验收
- FAQ
一、套筒扳手箱的箱体是怎么成型的
套筒扳手箱的箱体有三种主流做法:注塑、吹塑、滚塑。三种做法决定壁厚、刚性与单件成本,也决定适合的批量。
注塑用聚丙烯,模具锁模力 800 吨上下,壁厚只能做到 2.8 到 3.2 毫米,单件周期 55 秒。壁薄意味着刚性靠加强筋补,内表面几乎都是网格筋;好处是尺寸重复性最好,做一万只外形差异很小。
吹塑把挤出的型坯放进模腔吹胀,壁厚 4 到 5 毫米,周期约 3 分钟,模具费只有注塑的三分之一。壁厚带来的刚性够用,但均匀性差,转角处常比平面薄 0.8 毫米,跌落时先裂在角上。
滚塑把聚乙烯粉装进模具,炉温 280 ℃ 转 12 分钟,再冷却 15 分钟,壁厚 6 毫米。它最重也最抗摔,因为没有分型面应力;缺点是周期接近半小时,少于 500 只摊不开炉次。
| 工艺 | 常用材料 | 壁厚 | 单件周期 | 适合批量 |
|---|---|---|---|---|
| 注塑 | 聚丙烯 | 2.8 到 3.2 毫米 | 55 秒 | 3000 只以上 |
| 吹塑 | 高密度聚乙烯 | 4 到 5 毫米 | 3 分钟 | 500 到 5000 只 |
| 滚塑 | 聚乙烯粉 | 6 毫米 | 约 30 分钟 | 500 只以下 |
二、内衬分格与套筒定位
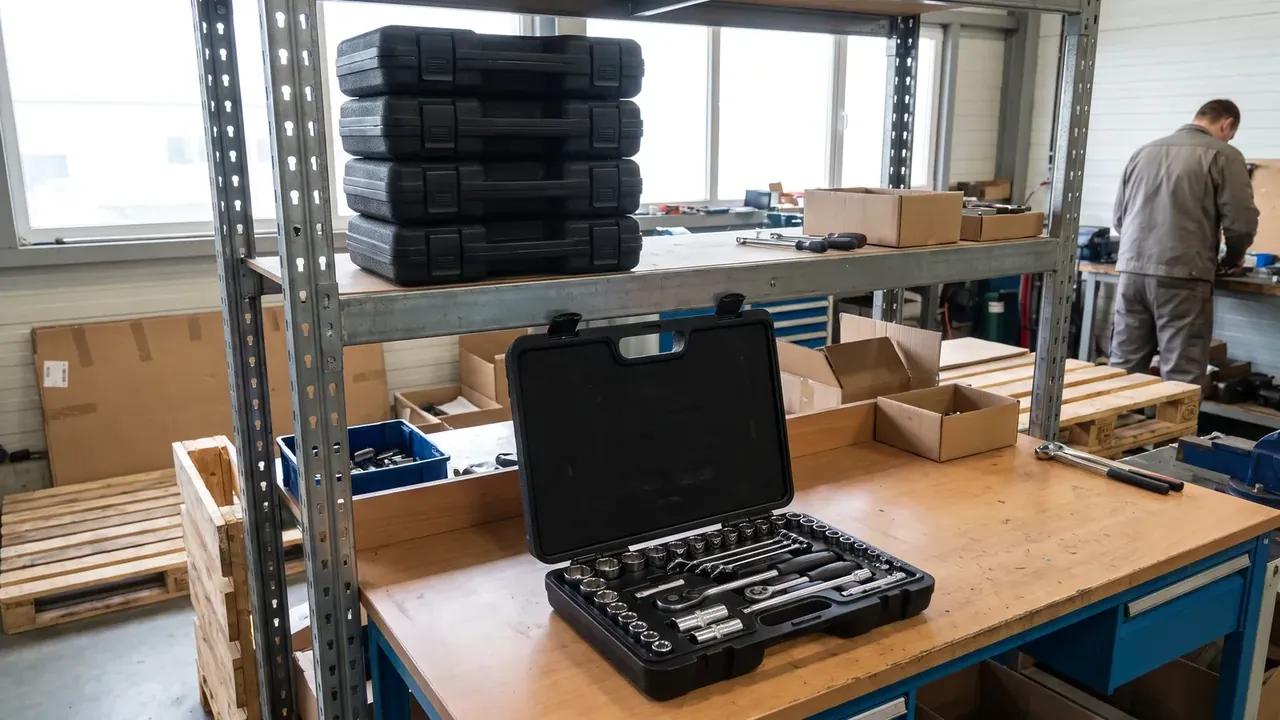
套筒扳手箱的内衬不是装饰,是把几十个金属件固定在各自位置上的结构件。做松了,运输途中套筒互相磕碰,镀层先花;做紧了,工位上取放反而慢。
| 做法 | 孔位公差 | 改版方式 | 适合 |
|---|---|---|---|
| EVA 冲切 | ±0.3 毫米 | 重开刀模 | 固定配置、批量大 |
| CNC 铣削 | 0.05 毫米 | 改程序 | 小批、多版本 |
| 热压成型 | ±0.5 毫米 | 重开模具 | 深孔与异形件 |
取舍在改版成本:冲切一次成型最快,改版要重开刀模;CNC 只改程序,适合小批多版本;热压把片材加热到 110 ℃ 压 30 秒,做出带台阶的三维型腔,深孔与异形件可以放进同一块内衬。分格的核心是让每个套筒只落在自己的孔里。孔口做 1.5 毫米导入角,斜着放也能自己滑正;孔底留 2 毫米让位槽,落进油污铁屑时不至于顶住。相邻孔之间的筋宽不小于 4 毫米,筋太薄,半年就被套筒棱边磨穿。
三、铰链与锁扣的受力设计
套筒扳手箱的开合次数远高于一般工具箱:汽修工一天十几次,一年四千次,三年一万二千次。铰链和锁扣按这个次数设计,不是按样品手感设计。
注塑箱多用一体薄膜铰链,靠一条 0.8 毫米厚的聚丙烯薄片反复弯折。它没有销轴、不积灰,但折弯处会因反复应力发白,一万次后出现细裂纹。要延长寿命,薄膜厚度要均匀,抛光方向顺着折弯方向。
吹塑箱与滚塑箱用金属销轴铰链,销径 4 毫米,两侧各配尼龙衬套。寿命取决于衬套,衬套磨穿后销轴直接磨箱体,间隙变大,盖子会歪。按 8000 次开合设计衬套壁厚,是通行做法。
锁扣的关键参数是扣合力与开启力。扣合力 55 牛左右,按下有明显阻力但不费劲;开启力 40 牛,戴手套也能掰开。扣合力过大,工人会用工具撬,锁扣先断;过小,跌落时自己弹开,套筒散一地。整箱做 1.2 米六面跌落,锁扣不许弹开,这是验收底线。
四、提手与承重
套筒扳手箱装满后往往超过 15 公斤,提手是受力最集中的地方。设计不看静态手感,看满载拎起时箱体变形多少。
注塑箱的提手多与箱体一体成型,根部做 R5 圆角过渡,圆角小了应力集中,拎两次就发白。吹塑箱的提手常做成独立件,金属销穿过两侧耳座,能承更大重量,但耳座根部要加厚到 8 毫米。
承重测试按两倍载荷做:标称 15 公斤的箱子挂 30 公斤静置 60 秒,提手不得开裂,对角线变形不超过 3 毫米。它比反复拎起更严,因为把材料蠕变逼出来了。做完再看提手根部有没有应力发白。
五、标示、公差与外观验收
套筒扳手箱出厂前看三件事:标示、公差、外观,都有量化口径。
标示有三种做法。丝印成本最低,擦 50 次酒精后不能露底;模内贴标把图案做进壁厚,不会脱落,但改版要重开标签模具;激光打码适合序列号与批次。套筒规格通常激光打在内衬孔口旁,比贴在箱体上耐用。
| 验收项 | 口径 | 判定 |
|---|---|---|
| 分型线 | 高度差 | 不大于 0.2 毫米 |
| 箱口平面度 | 对角线测量 | 不大于 1.5 毫米 |
| 色差 | 与签样对比 | ΔE 不大于 1.5 |
| 丝印偏移 | 相对基准边 | 不大于 1 毫米 |
| 内衬孔位 | 相对图纸 | 不大于 0.3 毫米 |
公差里最容易忽略的是箱口平面度。箱口不平,盖子压不实,粉尘从缝里进。1.5 毫米是吹塑箱的常见上限,注塑箱能做到 0.8 毫米,滚塑箱因冷却收缩不均往往放到 2 毫米。
外观验收要分开功能缺陷与外观缺陷。裂纹、穿孔、锁扣座开裂属功能缺陷,一只都不能放;流痕、轻微色差、毛边按 AQL 4.0 判。两类混谈,供应商会拿外观标准糊弄功能问题。
结论
套筒扳手箱的质量不是靠某一个零件撑起来的,而是成型方式、内衬分格、铰链锁扣、提手承重、标示公差五面共同决定的结果。成型定壁厚,内衬定套筒会不会串位,铰链锁扣定能用几年,提手定满载敢不敢拎,公差定一万只箱子是不是一个样。把这五面的量化口径写进图纸,套筒扳手箱才谈得上可复制。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号