

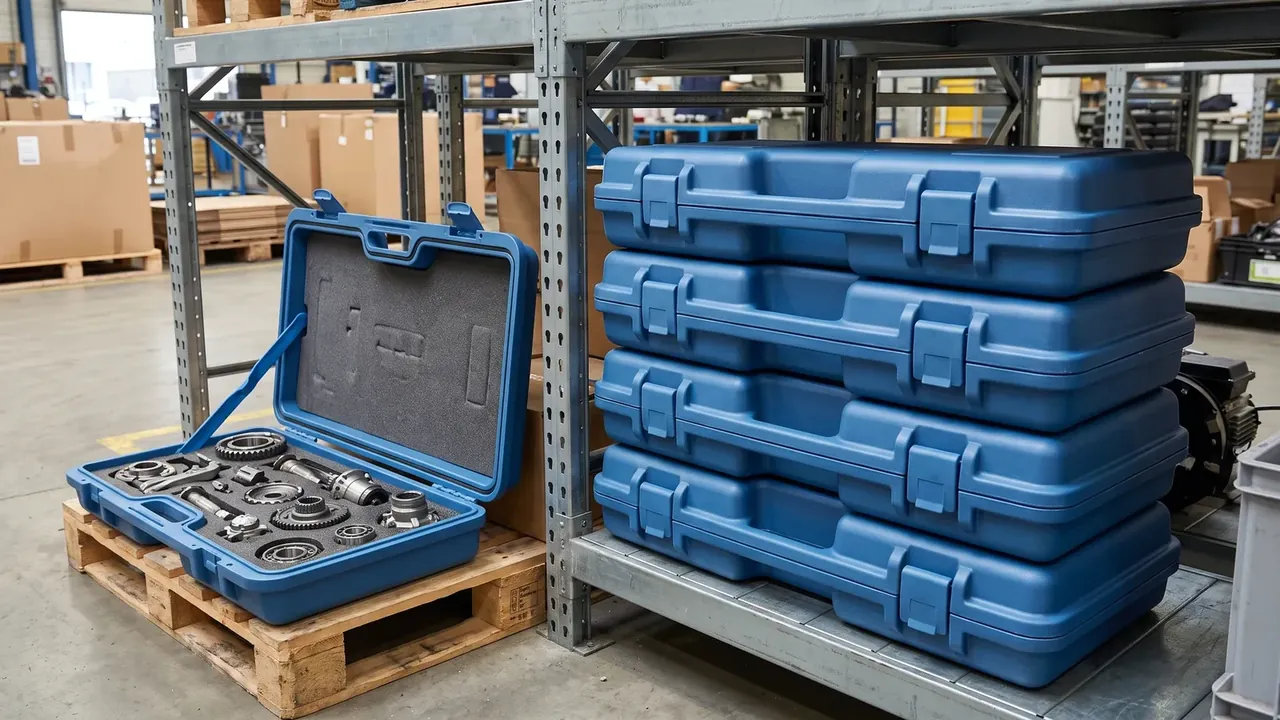
快速答案:源头工厂塑料工具箱的 OEM 代工报价,先被模具摊掉一大截:一副 1 模 2 腔的模具挂 30 万模次寿命,摊到 300 只批量与 3000 只批量,单只背走的钢料差出十倍,注塑周期 95 s 与锁模力 650 t 才是后面的账。谈代工要把开模节点、穴数、试模次数、改模与换色边界逐条写进工艺文件,箱体的公差 ±0.3 mm 与翘曲 ≤0.5 mm 才有落点。
目录
- 源头工厂塑料工具箱OEM代工的开模节点
- 模具穴数与单件节拍
- 试模次数与首件确认
- 改模与换色的边界
- 批量档位下的分摊逻辑
- FAQ
一、源头工厂塑料工具箱OEM代工的开模节点
找人代工箱体,第一笔钱不是箱子钱,是模具钱。一副 1 模 2 腔的模具摊到 300 只批量上,单只背走的钢料与加工费超过箱体本身的注塑成本;摊到 3000 只,同一个数字只剩零头。源头工厂塑料工具箱OEM代工谈的第一件事,不是单价,而是这套模具落在哪个档位上被摊完。
开模节点指的是从图纸到量产的几个交付口,顺序不能颠倒:可制造性评审、模流分析、P20 钢料与型腔加工、T0 结构试模、T1 尺寸复测、首件确认与移交。倒过来做,先开钢料再评审壁厚,改一处浇口就要动滑块,工期按周往回退。
| 开模节点 | 交付物 | 判断依据 |
|---|---|---|
| 可制造性评审 | 壁厚与脱模斜度清单 | 壁厚 3.2 mm 是否均匀,斜度 1.5° 是否够 |
| 模流分析 | 填充与困气位置图 | 末端是否同时到达,熔接痕落在哪一面 |
| T0 结构试模 | 短射样件与顶出记录 | 顶白、拉伤、粘模是否出现 |
| T1 尺寸复测 | 全尺寸报告 | 公差 ±0.3 mm、翘曲 ≤0.5 mm 是否守住 |
| 首件确认 | 5 件首件与参数表 | 尺寸、外观、装配三项同时过 |
钢料选 P20,预硬 28–32 HRC,型腔加工与抛光按这个硬度排刀。收缩率是节点里最容易被含糊过去的一项。PP 的成型收缩率按 1.6% 取值,型腔就要按这个数放大;取值偏 0.2 个百分点,一只 600 mm 长的箱体在长度方向就差 1.2 mm,装配面直接对不上。源头工厂塑料工具箱OEM代工的图纸上,收缩率必须写成分区取值。
二、模具穴数与单件节拍
穴数决定节拍,节拍决定机台。1 模 2 腔配 95 s 的注塑周期,每小时出 75 只上下,按每天 20 h 开机算约 1500 只;同样的周期换成 1 模 1 腔,小时产量掉一半。穴数不是越多越好,模具体积一大,锁模力与拉杆间距跟着涨。
锁模力按投影面积估。箱体加流道的投影面积乘型腔压力,再留 1.2 倍安全系数,是选机台的粗算口径;这台 650 t 的机台对应的是中等尺寸箱体加 2 腔的投影面积,薄壁或长流道要往上取。锁模力不够,分型面先飞边。
| 穴数 | 单件节拍 | 适配批量 |
|---|---|---|
| 1 模 1 腔 | 95 s 一件,换模快 | 500 只以下,多规格轮换 |
| 1 模 2 腔 | 95 s 两件,单件 47.5 s | 500 至 3000 只,单规格为主 |
| 1 模 4 腔 | 周期拉长到 110 s 上下 | 3000 只以上,机台与模具同步放大 |
脱模斜度与穴数一起定,源头工厂塑料工具箱OEM代工的图纸上,斜度按面逐个标注。1.5° 的斜度在 2 腔模上够用,纹理面要按咬花深度再加;斜度不足时顶针受力翻倍,24 支顶针也压不住顶白。型腔抛光做到 Ra 0.8 μm,脱模阻力才稳定,抛光不足的型腔在连续走模两小时后就开始拉伤。
三、试模次数与首件确认
试模 3 次是源头工厂塑料工具箱OEM代工的常规节奏。T0 只回答结构通不通,T1 回答尺寸对不对,T2 回答参数稳不稳;三次之间夹着改模加工排期,跳过一次,问题只是往后挪。
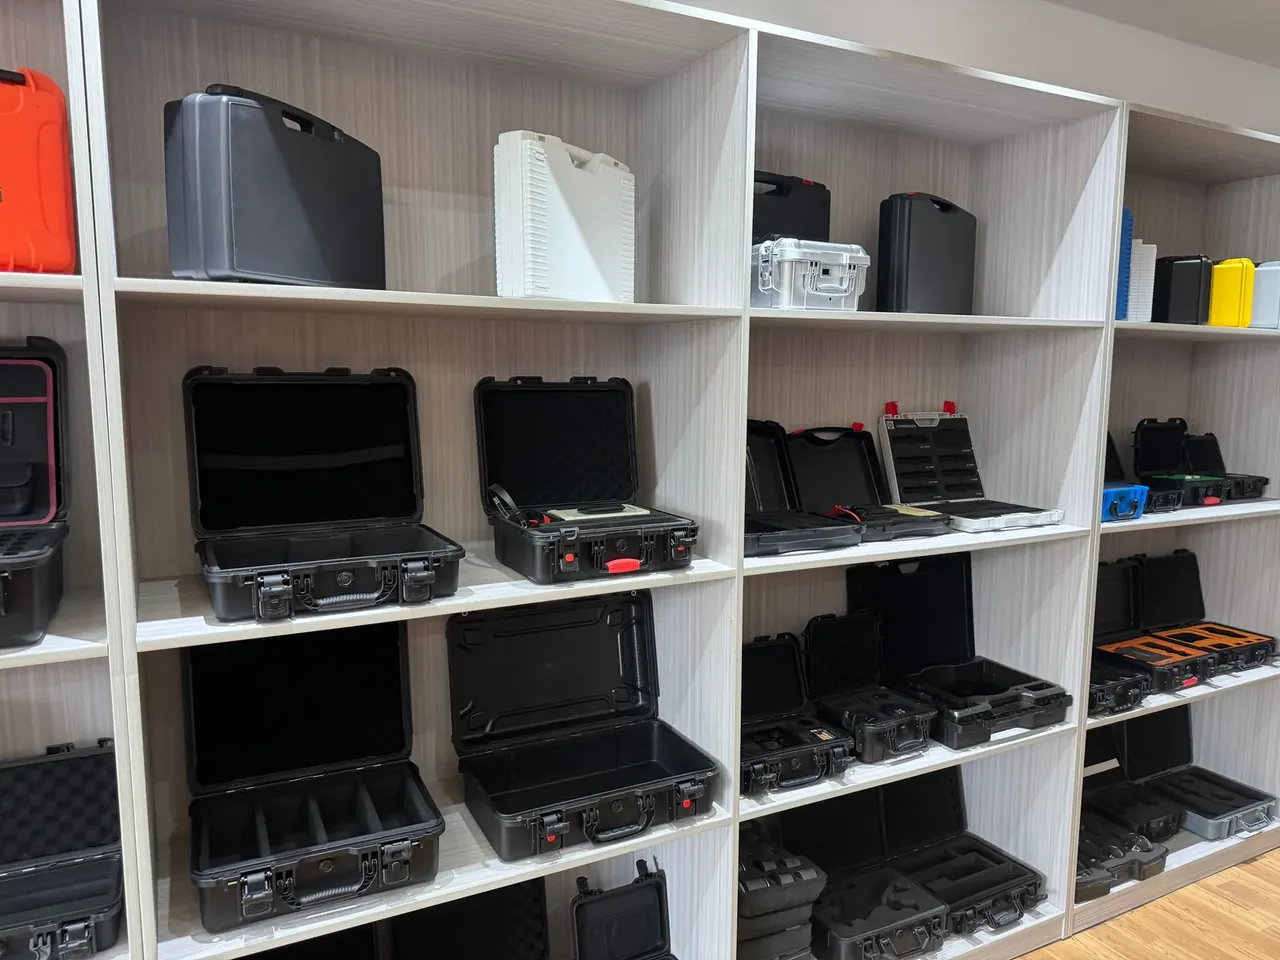
T0 从短射起步,填充到六成到七成,看熔体最后停在哪里:停位偏短说明浇口数量不够,末端发黑说明排气不畅,顶出拉伤说明斜度或顶针受力有问题。这一轮要出的是问题清单。
首件确认取 5 件,不是 1 件。5 件分别来自两腔的四个位置加一次连续走模后的抽检,量全尺寸,重点看装配面、扣位与箱盖配合;两腔之间的尺寸差超过 0.3 mm,说明流道不平衡,调机解决不了。源头工厂塑料工具箱OEM代工的首件报告要带实测值。
四、改模与换色的边界
改模与换色是两件事,混在一起谈,工期一定失控。换色只动料与机台,清机加过渡,30 min 可以完成一次深色转浅色;改模动钢料,动一次滑块要 6 天。
改模分三类:工艺可解决的(尺寸微偏、轻微缩水)、模具小修的(排气槽加深、浇口加大 0.2 mm、顶针位置挪动)、结构改动的(浇口数量不对、冷却水路覆盖不到厚胶位)。第三类要重排局部结构。
换色还有隐藏成本:深色料清不干净,浅色件上会出现色纹。回料比例高的批次,料斗预干燥按 80 ℃、2 h 走,水汽不去,件面先起银丝,外观判定直接卡住。换色 30 min 的前提是料筒与热流道都清到位。
五、批量档位下的分摊逻辑
源头工厂塑料工具箱OEM代工的分摊档位只有三档:300 只、1000 只、3000 只。三档之间不是线性关系,模具的钢料、加工与试模费用是固定的,批量越小,单只背的越多;批量过了 3000 只,固定部分摊薄到可以忽略。
| 分摊档位 | 批量 | 固定费用落在哪 |
|---|---|---|
| 300 只 | 试制与小批 | 钢料与试模几乎全落在单只上 |
| 1000 只 | 返单 | 模具摊薄,节拍与材料说话 |
| 3000 只 | 量产 | 固定部分接近零,材料主导 |
模具寿命 30 万模次,按 1 模 2 腔算就是 15 万次注射。这个数决定了分摊的底:批量 500 只时,一套模具的寿命用掉不到千分之四,剩下的寿命是资产而不是成本;批量做到 30 万只,模具要在寿命边界上安排维护,顶针、滑块、水路 6 组都要进保养清单。
一副 1 模 2 腔的箱子改一次滑块要 6 天、分摊档位只有 300 只,前面的工艺余量全被吃掉。
分摊逻辑要写进工艺文件。箱体公差 ±0.3 mm、翘曲 ≤0.5 mm 这些指标,在 300 只档位上靠调机守住,在 3000 只档位上要靠模具本身的稳定性守住。
结论
源头工厂塑料工具箱OEM代工的成本结构,前三项都在模具上:开模节点的顺序、穴数与节拍的匹配、试模与首件的判定。1 模 2 腔配 95 s 周期、650 t 锁模力、30 万模次寿命,决定了 300 只与 3000 只两个档位的分摊差距;壁厚 3.2 mm、斜度 1.5°、收缩率 1.6%、公差 ±0.3 mm、翘曲 ≤0.5 mm 这几组数写进图纸,改模 6 天与换色 30 min 才有边界。批量 500 只时把模具当资产看,比把单价压到最低更划算。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号