

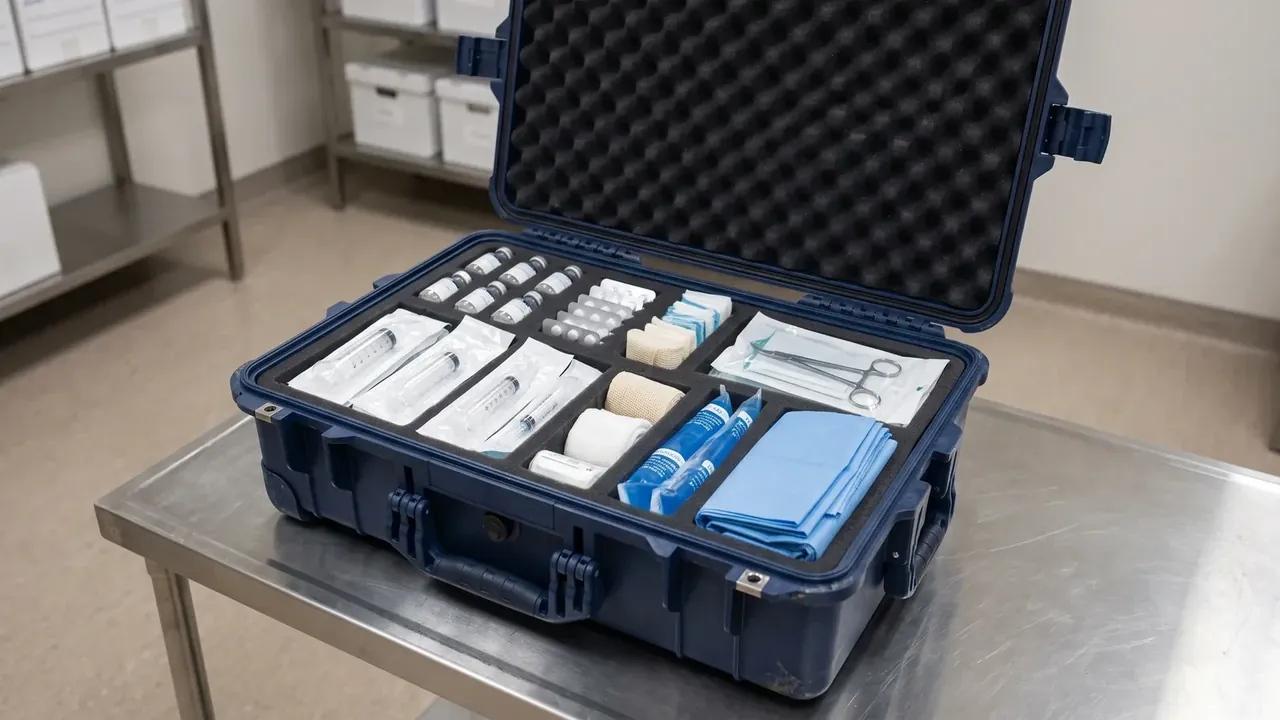
快速答案:箱体结构定制里最便宜的三种改法是加高 20 mm、加宽 15 mm 与加隔层 2 道,三者合计的模具改动量按原模 15% 计,改动费约 5200 元、周期约 12 天,额定承重可从 120 kg 提到 150 kg。真正贵的是超出这三种的改动:滑块行程、分型面位置或锁扣座一动,模具就只能重开,改模省下的时间抵不过重新的验证。
目录
- 箱体结构定制从哪里动刀:三个尺寸与一次模具重排
- 加高 20 mm:外高、内腔与堆码的连锁
- 加宽 15 mm 与加隔层 2 道:横向改动的两种路径
- 壁厚 3.5 mm 与 6 条加强筋的取舍
- 改结构之后必须重测的三项
- FAQ
一、箱体结构定制从哪里动刀:三个尺寸与一次模具重排
只想加高 20 mm,报价单回来时却带了滑块、水路、顶出三处改动。外形 500 × 365 × 200 mm 的箱体,内腔 450 × 320 × 170 mm,壁厚 3.0 mm,高度加 20 mm 意味着型腔从 170 mm 挖到 190 mm,侧抽芯行程同步加长 20 mm,原来 2 副滑块的安装位就放不下了。模具不是按尺寸卖的,是按动作卖的。
箱体结构定制的入口只有三个尺寸:高度、宽度、内部分隔。高度牵动型腔深度与滑块行程,宽度牵动分型面与冷却水路间距,隔层牵动的是型芯镶件。三者对模具的扰动不在一个量级,同一副模上做,报价差一倍很正常。
| 改法 | 外形变化 | 内腔变化 | 模具动作 |
|---|---|---|---|
| 加高 20 mm | 200→220 mm | 170→190 mm | 型腔加深 20 mm,滑块行程加 20 mm |
| 加宽 15 mm | 365→380 mm | 320→335 mm | 分型面外移 15 mm,水路重排 2 路 |
| 加隔层 2 道 | 不变 | 分 3 格,净宽 103 mm | 型芯加 2 块镶件,顶针 12→16 根 |
| 壁厚 3.0→3.5 mm | 不变 | 内腔各边减 1 mm | 型腔面避空,锁模力涨 15% |
表的最后一列才是关键。加高与加宽各要动一副滑块与两路水路,加隔层只动型芯镶件,三项加在一起按原模 15% 计。工程部对超过 15% 的改动通常直接建议重开,因为改出来的模具寿命比新模短 3 万模次左右。
还有一个隐性差别:改模试 2 次,新模试 3 次,账面上改模更省,但改模第一次试出来的尺寸往往要回修,实际占用的机台时间比新模多 4 h。
这就是箱体结构定制里最容易被压错价的地方——把改模当新模报,或者把新模当改模做。
二、加高 20 mm:外高、内腔与堆码的连锁
加高 20 mm 是三种改法里唯一改外形轮廓的。外高 200→220 mm,内高 170→190 mm,配合面与密封槽位置不动,气密结构理论上不受影响。实际上盖体刚性变了,盖面中心在 0.03 MPa 内压下的挠度从 0.4 mm 涨到 0.6 mm,密封条压缩量跟着少一截。
在箱体结构定制里,型腔加深 20 mm 之后,水路先出问题。原设计 6 路,最深处到水路中心 22 mm,加深后变成 30 mm,超出 25 mm 的常规上限,底部容易出收缩痕。补 2 路是唯一解,模具上要多钻 160 mm 深的斜孔,钻孔与堵头的位置还要避开顶针板。
滑块行程加 20 mm,油缸也得换。原来 50 mm 行程的油缸顶到 70 mm,抽芯时间多 1.4 s,整模节拍从 55 s 到 57 s。按 6000 h 年工时算,这是 1.3 万模的产能差。
堆码的账要算两层。仓储堆 3 层,底层承 3 × 22 kg = 66 kg,远低于 150 kg 的额定值;装车堆 8 层,底层承 176 kg,已经压过额定线,只能限到 6 层。同样 1.8 m 厢高,原来放 9 层,加高后放 8 层,装载率掉 11%。
加高 20 mm 在箱体结构定制里属于中等改动,代价却有一半落在装载率上,不在模具上。
三、加宽 15 mm 与加隔层 2 道:横向改动的两种路径
加宽 15 mm 动的是分型面。外宽 365→380 mm,内宽 320→335 mm,模架不换的话两侧避空从 18 mm 掉到 10.5 mm,吊装与顶出的空间都不够,模架必须换大一档。这是箱体结构定制里唯一会连带换模架的改法。
水路跟着重排。左右各 3 路,加宽后间距从 65 mm 拉到 72 mm,中间多出的 15 mm 正好落在两条水路之间,形成 40 mm 宽的无水路带,收缩痕会出现在侧壁中部。补 2 路、把间距压回 68 mm 是常规做法,水路总长因此多 140 mm。
加隔层 2 道是箱体结构定制里唯一不改外形的改法。内腔 450 × 320 mm 用 2 道 4 mm 厚的隔墙分成 3 格,每格净宽 103 mm,隔墙高度跟内腔一样是 170 mm。
隔墙不是加两块塑料那么简单。4 mm 厚、170 mm 高的隔墙高宽比 42,脱模时容易被顶变形,根部要加 R1.5 圆角,顶端做 1° 脱模斜度,型芯上还要在隔墙两侧各开 1 条 0.02 mm 深的排气槽。
顶出也要重算。顶针从 12 根加到 16 根,多出的 4 根落在隔墙根部两侧 8 mm 处;顶针位置一动,顶针板要重做,顶出行程从 45 mm 加到 50 mm。
隔层 2 道在三种改法里最便宜,也最容易做坏:隔墙歪 0.3 mm,三格净宽就变成 102.4 mm 与 103.6 mm,装夹件时一格松一格紧。
四、壁厚 3.5 mm 与 6 条加强筋的取舍
箱体结构定制要把承重从 120 kg 提到 150 kg,只有两条路:加壁厚,或加筋。壁厚 3.0→3.5 mm,单只重量 4.2→4.51 kg,冷却时间按壁厚平方涨 36%,整模节拍从 55 s 到 72 s。这条路效果直接,代价落在节拍与重量上。
6 条加强筋走另一条路。筋厚 2.0 mm,筋高 18 mm,间距 65 mm,根部 R1.5,布置在箱底与两侧长边。单只增重 0.09 kg,抗弯刚度提升 30%,节拍只多 2 s。
| 方案 | 单只增重 | 刚度提升 | 节拍变化 | 模具动作 |
|---|---|---|---|---|
| 壁厚 3.0→3.5 mm | +0.31 kg | +22% | 55→72 s | 型腔避空,锁模力涨 15% |
| 加强筋 6 条 | +0.09 kg | +30% | 55→57 s | 型腔加 6 条槽 |
| 两者同做 | +0.38 kg | +41% | 55→74 s | 避空加开槽 |
筋的坑在缩痕。2.0 mm 筋对着 3.0 mm 壁,厚度比 0.67,超过 0.6 就会在正面留一道 0.05 mm 深的凹痕。把筋厚压到 1.8 mm、根部圆角放到 R1.5,凹痕降到 0.02 mm,肉眼几乎看不出。
两个方案怎么选,看三个条件。承重只加 30 kg、箱体以静态堆放为主,加筋就够,模具只在型腔上加工 6 条槽,不动分型面、不动水路、不动顶出,是箱体结构定制里改动最轻的一档。承重需求超过 60 kg,或者箱体要在 −20 ℃ 以下反复跌落,加筋救不了,低温下筋根是应力集中点,得先加壁厚再谈筋。壁厚到 3.5 mm 之后,锁扣座螺柱的埋入深度要从 8 mm 加到 10 mm,否则螺柱根部会被拉穿。第三个条件是机台吨位,壁厚 3.5 mm 的箱体锁模力需求涨 15%,原来 530 t 的机台要重新复核。三个条件里有两条不满足,就别在改模上纠缠,按新结构开模更省事。
五、改结构之后必须重测的三项
结构一动,原来那份测试报告就作废。最少重测三项:气密、跌落、堆码。
气密用整箱浸水做:水下 1 m、静置 30 min,观察有无连续气泡。密封槽没动也要测,因为盖体刚性变了,密封条压缩量从 30% 掉到 26%,就可能从槽底渗水。
跌落按 0.9 m、6 面 3 棱 1 角共 10 次执行,跌后开合 5 次仍顺畅、壳体无裂纹算过。加高 20 mm 后重心上移 8 mm,角跌的冲击点从底角挪到侧棱中段,原来过了的项目不一定还过。
堆码测 3 层,底层承 150 kg,压 72 h,卸载 1 h 后测变形不超过 2 mm。加隔层的箱体在这一项上反而更稳,因为隔墙把盖面的受力从两点分到五点。
三项之外还要复核尺寸链。加高 20 mm 后内腔 190 mm,箱盖合上时的干涉量要控制在 0.5 mm 以内,超过就说明盖体翘曲已经吃掉密封余量。
只改隔层的项目可以免掉跌落,外形与重量都没变。气密与堆码不能免,隔墙改变了盖体的支撑点,堆码时盖面局部压强反而升高。
箱体结构定制里最常被跳过的是堆码,也最容易在客户端爆出来。
结论
箱体结构定制的判断顺序应该反过来:先定装载与承重,再倒推结构,最后才看模具。承重只差 30 kg,用 6 条加强筋解决,型腔加 6 条槽,节拍多 2 s;内腔高度不够,才加高 20 mm,同时接受补 2 路水路与装载率掉 11%;只有分格需求明确时才加隔层 2 道,它不改外形,却要重做顶针板。三项都做,模具改动按原模 15% 计,交期多 18 天,改完必须重测气密、跌落、堆码三项,缺一项都不能出货。判定线放在这里:改模的 15% 与 18 天,能换回承重与内腔的缺口就改;换不回,按新结构开模更快。
| 改法 | 模具改动 | 交期增量 | 单只成本 | 适用条件 |
|---|---|---|---|---|
| 加隔层 2 道 | 最轻,只动型芯镶件 | +6 天 | +8% | 分格需求明确,外形不能变 |
| 加高 20 mm | 中等,补 2 路水路与滑块行程 | +8 天 | +6% | 内腔高度差在 20 mm 以内 |
| 加宽 15 mm | 最重,可能连带换模架 | +12 天 | +7% | 单件宽度超过内腔 |
| 三项同做 | 原模 15% | +18 天 | +19% | 新品定型阶段一次改到位 |
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号