

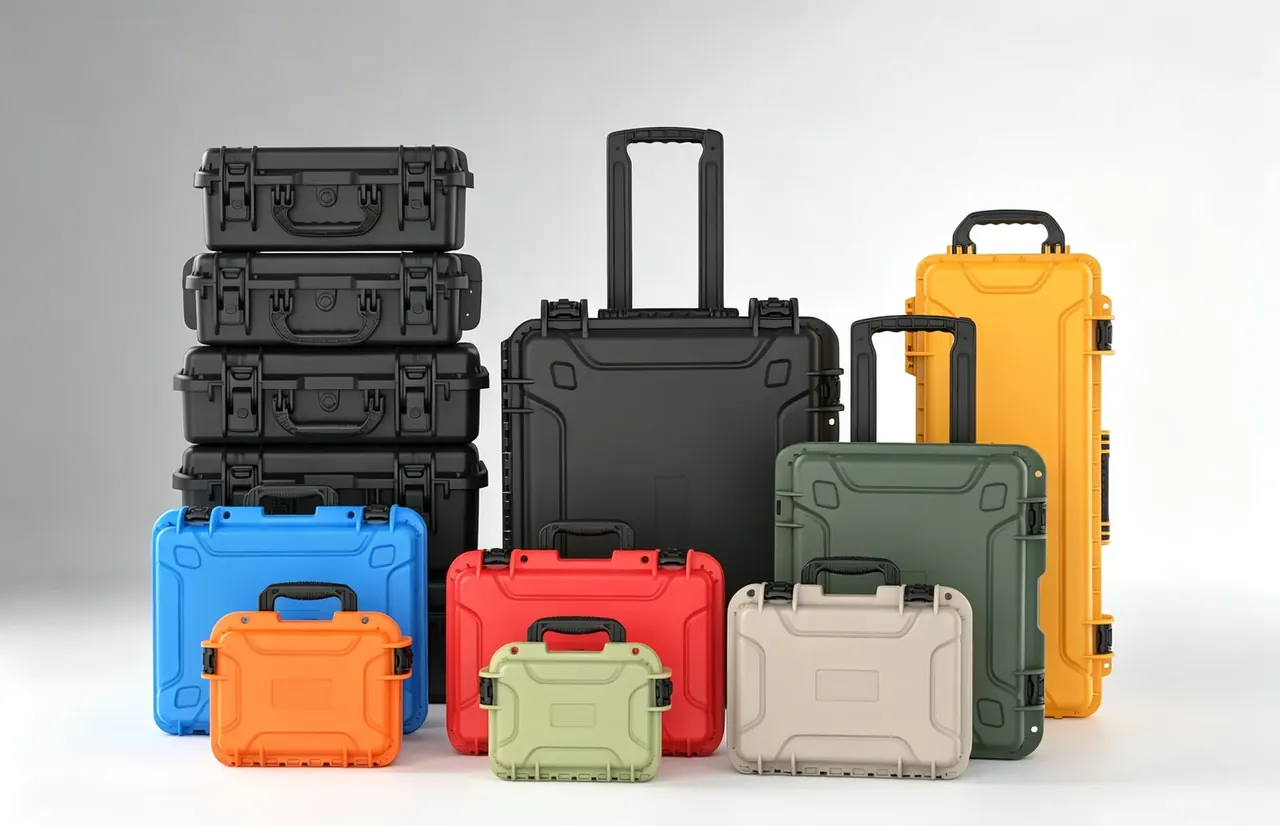
快速答案:箱体拉杆卡滞十次里有八次并不是锁止珠磨损失圆,而是三段管之间 0.15 mm 的管隙被砂尘或水汽填死:推力超过 60 N 仍然发涩或干脆不动,或者珠子回不了槽、一松手整根杆就缩回去。先分清是推不动还是拉不锁,再决定拆洗、换珠还是换总成。
目录
- 箱体拉杆卡滞的两种形态:推不动与拉不锁
- 22/25/28 毫米管径与 0.15 毫米管隙
- 锁止珠 φ8 毫米与 60 N 拉力判定
- 砂尘与水汽:卡滞发生在哪一段
- 拆解顺序与不可拆的部位
- FAQ
一、箱体拉杆卡滞的两种形态:推不动与拉不锁
拉到 600 mm 停住,使到 80 N 还是不动;往回一顶,杆缩回去了,再拉却锁不住。这两种手感常在同一条杆上先后出现,成因却分属两套:推不动是管隙被填,摩擦阻力在很短的行程里突然抬高;拉不锁是珠子回不了槽,锁止孔没吃到珠。
先看位置。三段管全伸 1020 mm,中管只露出 480 mm,此时中管与外管的配合长度只剩 95 mm,是整根杆刚性最差的地方。卡滞点落在 550–650 mm 这一区间,基本指向中管上端衬套,而不是底部固定座。
推不动的阻力是渐进的:空杆起始推力 18 N,进砂后第 200 次推拉 34 N,第 800 次 62 N,超过 60 N 就得两只手。拉不锁是突变的:前一秒还顺,下一按直接缩回,因为珠子被泥垢粘在珠座里,12 N 的压簧顶不出来。
| 观察项 | 推不动 | 拉不锁 |
|---|---|---|
| 手感 | 阻力在某一段线性升高 | 前段顺、按下即缩 |
| 起始推力 | 34–95 N | 24–30 N,锁止力仅 90–150 N |
| 常见位置 | 中管上端衬套、外管下口 | 珠座孔口、锁止孔 |
| 主要成因 | 砂尘磨料环、氧化粉堆积 | 压簧被泥垢粘死、孔口磨成椭圆 |
| 现场判定 | 60 N 拉 5 s 不动 | 拉到位后 20 N 回压即缩 |
| 处置 | 拆洗加换衬套 | 换珠加孔口修整,或换总成 |
只看颜色分不清。管口内壁的白色粉末是铝合金氧化产物,体积比原金属大 3 倍,它把珠子往外顶,杆就拉不锁;黑色油泥只是脏,阻力升高但还能锁。同一条杆可以先推不动、两周后拉不锁。
分清箱体拉杆卡滞的形态只要 30 秒:把杆立起来拉一次记推力,再按一次锁扣听声音。响一声脆响、杆纹丝不动,是推不动;没有声响、杆自己往下滑,是拉不锁。前者清洗能好,后者必须动珠座。
二、22/25/28 毫米管径与 0.15 毫米管隙
三段管外径依次 22 mm、25 mm、28 mm,壁厚 1.0 mm、1.1 mm、1.2 mm,相邻两节单边管隙 0.15 mm。这个 0.15 mm 是全套结构里最敏感的尺寸:珠 φ8 mm,锁止孔径 8.2 mm,珠子要穿出内管壁 1.2 mm 才吃到外管的孔,而 1.2 mm 正好等于管隙加壁厚的余量。
管隙放到 0.3 mm,杆会晃,珠子埋深少 0.15 mm,锁止力从 240 N 掉到 150 N,拉不锁的概率翻一倍;管隙收到 0.08 mm,砂尘一进就抱死,因为 0.1–0.5 mm 的石英颗粒根本排不出去。
温度也在改管隙。PP 线膨胀系数约 1.1×10⁻⁴/℃,从 25 ℃ 降到 −10 ℃ 这 35 ℃ 温差,让 28 mm 外管缩 0.11 mm,管隙实际只剩 0.04 mm。同一支杆 25 ℃ 拉力 26 N,−10 ℃ 升到 71 N,箱体拉杆卡滞在冬天集中出现,原因就在这里。
| 管段 | 外径(mm) | 壁厚(mm) | 单边管隙(mm) | 配合长度(mm) | 故障倾向 |
|---|---|---|---|---|---|
| 内管 | 22 | 1.0 | 0.15 | 380 | 端盖热铆开裂 |
| 中管 | 25 | 1.1 | 0.15 | 95 | 上端衬套磨损 |
| 外管 | 28 | 1.2 | — | — | 下口积砂、内壁氧化 |
管隙不能靠加粗珠子补。珠子加 0.2 mm,锁止孔要跟着改到 8.4 mm,两副模具一起动;而且珠子越大,砂粒越容易被碾进珠座,卡滞周期从 800 次缩到 300 次。
换衬套时顺手量一次管隙:塞尺 0.15 mm 能进、0.2 mm 进不去,配合算合格;0.2 mm 也能塞进去,说明衬套已经磨薄 0.05 mm 以上,下次卡滞就在三个月内。
三、锁止珠 φ8 毫米与 60 N 拉力判定
60 N 是可复现的判定线:正常杆在任意伸出位匀速拉 5 s 不应出现顿挫;要超过 60 N 才动、或者完全不动,都算卡滞。用 50 kg 弹簧拉力计挂在提手横杆中点,三个位置各测一次——全缩 0 mm、中位 510 mm、全伸 1020 mm。
正常读数 24 N、28 N、31 N,越往外越紧。三点差值超过 8 N,说明某一段配合偏紧;全伸位比全缩位高出 12 N 以上,问题在衬套而不在珠子。
珠子要拆到珠座才看得清。珠 φ8 mm,公差 ±0.01 mm,硬度 HRC 58–62;珠座孔径 8.2 mm,孔口倒角 0.3 mm×45°。孔口磨成椭圆、长短轴差超过 0.4 mm,珠子会在孔内侧向卡住,这种杆洗十遍也没用。
润滑只给 0.1 g 硅脂,分三处:珠座内 0.04 g、中管上端衬套 0.04 g、外管下端口 0.02 g。硅脂不吸尘,−40 ℃ 到 200 ℃ 不固化;锂基脂和机油都粘砂,涂上去头两周顺,第三周更涩。
珠子的磨损分两段。前 0.02 mm 是抛光,表面发亮、锁止反而更顺;超过 0.05 mm 才磨出小平面,锁止力从 240 N 掉到 190 N,手感上还察觉不到。所以箱体拉杆卡滞的老杆先换珠再看,珠子是 φ8 mm 标准件,总成不是。
四、砂尘与水汽:卡滞发生在哪一段
砂尘走外管下端口。杆全伸时,外管口与中管之间露出一圈 0.15 mm 的环缝,气流带进来的粉尘在这里沉积,最后压成一层 0.2 mm 厚的磨料环。拆开看,这一段内壁有环形划痕,手摸发毛。
水汽走另一条路:从中管上端的通气孔进去,凝在内管外壁。南方梅雨季,一支放在皮卡后厢的箱体,管内能积 2–3 mL 水,两周后内管出现白色氧化粉。粉末吸水膨胀,把珠子顶死在孔口,杆拉得动、锁不住。
低温把两种失效叠在一起。−10 ℃ 以下残留水分结冰,体积涨 9%,管隙里那层 0.1 mm 的水膜变成冰楔;同一支杆在 −10 ℃ 静置 8 h,拉力从 28 N 涨到 95 N,硬推会把衬套挤出 0.3 mm。
现场三步判别:听管口有没有沙沙声,看内管外壁有没有白粉,拉一次 60 N 记手感。三项中两项就别再拉了,越拉磨料越往珠座里走,清洗工时从 40 min 涨到 90 min。
防尘靠的不是密封圈,而是收杆时的朝向。杆朝下收回,环缝里的砂顺着重力掉出去;朝上收,砂被推进那 95 mm 的配合段,下次一拉就涩。这一条在工地比任何保养都管用,成本是零。
五、拆解顺序与不可拆的部位
能拆的只有三处:底部固定座 4 颗 ST4.2×16 自攻螺钉、中管上端衬套逆时针旋 1/4 圈、锁止座上 2 颗 φ3 销。顺序固定为全伸、卸底盖、抽中管、顶出珠销、最后抽内管;顺序颠倒会把 φ3 珠销顶弯。
不能拆的有三类:珠座压铆、内管端盖热铆、外管与箱体一体注塑的卡扣。这三处一撬,管口失圆 0.2–0.3 mm,回装后珠子行程变了 0.1 mm,杆就从推不动变成拉不锁,比原来更难判。
清洗用 40 ℃ 清水加中性洗涤剂,300 目软毛刷,别用钢丝刷。洗完 60 ℃ 烘 2 h,管内残水低于 0.05 g。回装硅脂 0.1 g,螺钉扭矩 1.2 N·m,三个位置各推拉 10 次。
修不修得好有一条线:管口失圆 ≤0.3 mm、管壁凹坑 ≤1 mm、珠孔长短轴差 ≤0.4 mm,清洗加换珠加硅脂,40 min 恢复,成本约为换总成的 35%。任一项超线就换总成,因为失圆的管口修复后 300 次推拉内还会再卡。
备件账要一起算。一支杆的全部可换件是 1 颗珠、1 只衬套、2 颗 φ3 销、4 颗螺钉,合起来不到总成的 8%;仓库按在用总成数的 10% 备这些件,箱体拉杆卡滞的返修就能从等件 7 天压到当天处理。
结论
判断箱体拉杆卡滞要先分形态,再定量:推不动看 60 N 能不能拉动,拉不锁看拉到位后 20 N 回压会不会缩。能拉动、只是涩的,拆洗、换珠、补 0.1 g 硅脂,40 min 内解决,成本约换总成的 35%;60 N 拉不动、管口摸得到环形划痕的,先量失圆,超过 0.3 mm 直接换总成,别在清洗上花第二遍工时。冬天集中出现的卡滞,多数是 −10 ℃ 下管隙缩到 0.04 mm 再叠一层冰楔,处理顺序是回温 2 h、擦干、补脂,而不是加力硬推。把下表贴在维修台上,现象对一行、处置跟一行,箱体拉杆卡滞就不用再靠猜。
| 现场现象 | 判定 | 处置 | 耗时 |
|---|---|---|---|
| 60 N 拉不动,管口有沙沙声 | 砂尘磨料环卡滞 | 拆洗加硅脂 0.1 g | 40 min |
| 拉到位即缩,回压 20 N 就回去 | 珠子未入槽 | 换 φ8 mm 珠、洗珠座 | 25 min |
| 只在 −10 ℃ 以下卡 | 管隙收缩叠加冰楔 | 回温 2 h、换低温硅脂 | 15 min |
| 管口失圆超过 0.3 mm | 结构性损伤 | 换拉杆总成 | 60 min |
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号