

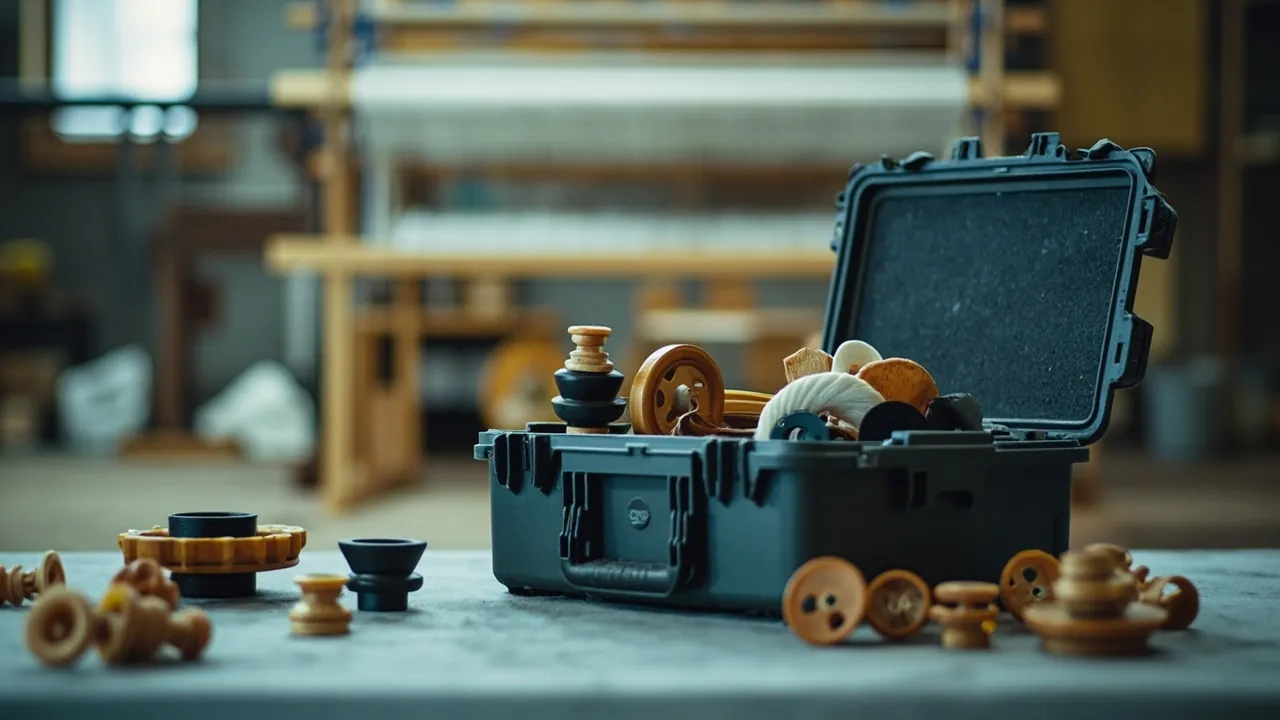
纺织机械的备件管理有一个残酷的现实:一台织机停机一小时,损失往往以千元计;而一只被压坏的针布或一根弯曲的锭子,会让这条产线多停几个小时。 纺纱与织造环节的备件具有三个共性——价值高、精度高、易损且不可现场修复。梳理针布一旦齿向被压弯就无法恢复;锭子一旦弯曲就会带来振动与纱线质量波动;钢领与钢丝圈的配合面一旦划伤就会影响成纱毛羽;传感器与伺服驱动一旦受潮或遭静电放电,故障往往需要在电控柜层面排查。因此纺机配件箱的核心任务不是"把零件装进去",而是让精密件在运输、仓储与现场换件三个环节中都保持出厂精度与洁净状态——这要求箱体同时具备抗振缓冲、防潮防锈、防静电与按件定型的组合能力。
与一般的工具箱不同,纺机配件箱面对的是一组离散度极高的物料谱:从几十克的钢丝圈、几百克的传感器,到几十公斤的锭子组件、综框与针布条。它们的共同点是"怕位置偏移",不同点是防护需求差异巨大——金属件怕锈、电控件怕潮与静电、针布怕压与齿向变形、精密轴类怕径向冲击。把这些需求塞进一只箱子里并不现实,正确做法是建立"分类 + 分层 + 分箱"的防护体系,让每一类备件匹配对应的内衬与密封方案。
本文按"针布—精密件—电控件"三条主线展开,覆盖材料、结构、密封等级、防静电要求、试验依据、内衬设计、现场换件流程、装载率算法与验收方法,帮助纺织厂、纺机厂、备件贸易商与设备集成商把"备件到机台还是可用的"变成可采购、可验收的规格。
目录
- 一、为什么纺机备件需要专用运输箱
- 二、纺机备件在运输中的六类损伤
- 三、针布与梳理器材:最脆弱的高价值件
- 四、精密件防护:防振、防微动与间隙控制
- 五、防锈与防潮:金属件的湿度窗口
- 六、电控件与传感器:防静电与洁净度要求
- 七、箱体材料与结构选型
- 八、防护等级:IP65 与 IP67 的取舍
- 九、环境与运输试验依据
- 十、内衬设计:定型位、分层与组合式仓位
- 十一、现场换件与停机时间优化
- 十二、尺寸系列与装载率优化
- 十三、密封件、铰链、锁具与铅封
- 十四、温度、盐雾与跨气候区运输
- 十五、清洁、保养与使用寿命
- 十六、定制流程、验收与成本构成
- 常见问题 FAQ
- 结语与相关阅读
一、为什么纺机备件需要专用运输箱
纺织企业长期依赖"木箱 + 木托盘 + 缠绕膜 + 防锈纸"运输纺机备件。这套方案在整机出厂时可接受,但在备件供应、跨厂调拨与现场换件的场景下有三个明显缺陷。
缺陷一:木箱没有精度保护能力。 木箱提供的是"防碰撞"而非"防微动"。精密件在木箱内仍会随运输振动发生微动,而微动会造成配合面划伤、镀层磨损与预紧力变化。对锭子、罗拉、精密轴承类零件,微动损伤往往在装配后才被间接发现(振动超标、纱线质量波动),排查成本极高。
缺陷二:木箱本身是湿源与生物污染源。 木材的含水率受环境湿度影响显著,在集装箱内高湿环境下会向箱内释湿;同时木质包装在跨境运输中还需符合植物检疫要求(如 ISPM 15 热处理或熏蒸),否则可能被退运。这两点在跨气候区海运与出口场景中都是实际成本。
缺陷三:一次性包装无法支撑现场换件效率。 纺织厂备件库需要在夜间或短停机窗口内快速取件换件。木箱需要起钉、拆膜、清点、再包装,流程长且难以复用;而专用的纺机配件箱可以做到"开箱即取、取后即用、空箱即返",并配合仓位映射表实现快速清点。
判断标准:纺机配件箱的价值 = 减少的备件报废与返修 + 缩短的停机时间 + 降低的跨境合规与仓储成本,减去箱体采购与摊销成本。 对针布、锭子、精密电控件这类高价值备件,收益通常非常直接。
在纺机备件项目中,客信新材料通常按"件类 × 精度等级 × 流转链路"三个维度定义规格:件类(针布/梳理器材、轴类与锭子、轴承与钢领、综框与钢筘、电控件与传感器)决定内衬形态与接触面材料;精度等级决定缓冲设计与允许加速度;流转链路(厂内周转、跨厂调拨、出口海运、现场抢修)决定外壳强度、密封等级与防锈方案。
二、纺机备件在运输中的六类损伤
纺机备件的损伤分类必须按"失效模式"来划分,而不是按"是否摔过"。
| 损伤类型 | 典型表现 | 主要成因 | 主要对策 |
|---|---|---|---|
| --- | --- | --- | --- |
| 齿向变形与针尖压损 | 针布齿弯、齿尖倒伏、梳理质量下降 | 堆压、直接接触硬物、无齿向支撑 | 齿向定型托架、软性接触面、单向堆码 |
| 精密轴类弯曲与配合面划伤 | 径向跳动超标、装配后振动 | 径向冲击、箱内微动、支撑点不足 | 多点支撑、轴向定位、缓冲层设计 |
| 锈蚀与氧化 | 轴承滚道锈点、镀层变色、配合面麻点 | 高湿、结露、盐雾、指纹污染 | 控湿至 45%–55% RH、气相防锈、无粉手套作业 |
| 电控件受潮与绝缘下降 | 板卡腐蚀、绝缘电阻下降、偶发故障 | 高湿、冷凝水、包装材料释湿 | 密封箱体、干燥剂舱、湿度指示与记录 |
| 静电放电损伤 | 芯片隐性失效、功能间歇异常 | 内衬摩擦起电、人体放电、无接地路径 | 防静电内衬与接地、防静电包装、作业规范 |
| 表面污染与洁净度下降 | 油污、纤维屑、粉尘附着 | 箱内不洁、内衬掉屑、木质包装粉尘 | 无绒内衬、洁净作业、箱体定期清洗 |
六类中,静电放电与锈蚀是两类"延迟显现"的损伤。静电放电造成的芯片损伤可能是"隐性"的——器件性能退化但不完全失效,装机后在特定工况下才出现偶发异常,排查成本极高。锈蚀则通常在收货时难以察觉,在仓储 2–8 周后才表现为锈点。因此这两类防护必须靠"过程控制 + 材料选择",而不能依赖终检。
关于整箱运输试验路径的建立方法,可参考 运输包装件基本试验与试验强度设计 与 ISTA 运输测试程序选择与实施。
三、针布与梳理器材:最脆弱的高价值件
梳理针布(Card Clothing)是纺纱流程中最容易被运输损伤、也最难修复的器材。无论是弹性针布、金属针布(含锯齿针布),还是固定盖板针布、刺辊锯条,其功能都依赖一排排密集且方向一致的齿尖。齿尖一旦被压弯或倒伏,梳理效果立即下降,成纱棉结与短绒率上升。
针布损伤的三个机理:
- 堆压。针布条或针布包卷在堆叠状态下,上层重量会直接压在齿尖上,造成倒伏。这是最常见的原因。
- 齿向摩擦。针布与其他物体相对位移时,若运动方向与齿向呈特定夹角,会造成齿尖勾挂与变形。
- 硬质接触。木质包装、金属工具、未包覆的边角都会在振动中造成齿尖压损。
因此针布的防护原则是"齿向定形 + 柔面接触 + 单向受力"。 具体工程做法包括:
- 齿向托架:内衬按针布条宽度开槽,槽底为软性材料,槽壁限制横向位移,使齿尖始终朝上(或统一朝一个方向)且不承压。
- 包卷芯管:对针布包卷,使用与内径匹配的芯管支撑,避免包卷塌陷造成齿面互相压伤。
- 软性接触面:接触面采用植绒、超细纤维或低硬度 EVA,避免硬质材料直接接触齿尖。
- 单向堆码标识:箱体必须明确标注"齿面朝上"与"禁止倒置",并在结构上通过不对称外廓或色标降低误操作概率。
- 禁止与重件同腔:针布绝不应与锭子、轴承、工具等重件放在同一仓位。混合装载是针布损伤的主要场景性原因。
| 器材 | 典型重量 | 主要损伤风险 | 内衬方案 | 装卸注意 |
|---|---|---|---|---|
| --- | --- | --- | --- | --- |
| 金属针布条 | 2–15 kg/条 | 齿尖倒伏、齿向变形 | 齿向托架 + 软面槽底 | 单向堆码,禁止倒置 |
| 弹性针布 | 1–8 kg/条 | 针尖弯曲、基布变形 | 平托 + 限位挡板 | 避免叠压 |
| 固定盖板针布 | 3–12 kg/件 | 齿面压损、安装面变形 | 定型槽 + 安装面保护块 | 安装面朝下承托 |
| 刺辊锯条/包卷 | 10–40 kg/卷 | 包卷塌陷、齿面互压 | 芯管支撑 + 立放仓 | 禁止平躺堆叠 |
| 针筒/针盘(配套件) | 20–80 kg/件 | 针面压损、圆度变形 | 定制托架 + 三点支撑 | 起吊点标识 |
一条实操经验:针布的运输损伤有相当比例发生在"拆包与现场搬运"环节,而不是干线路段。 因此针布箱的设计应支持"就地开箱、就地安装",减少二次搬运。这也是为什么我们建议针布箱配备可拆卸的托盘式内衬——整盘取出后可直接作为搬运托架使用。
四、精密件防护:防振、防微动与间隙控制
纺机精密件(锭子、罗拉、精密轴承、钢领、齿轮、凸轮、伺服电机轴)的防护重点不是"抗跌落",而是控制运输振动带来的微动与冲击。这与精密仪器箱的设计逻辑一致,可参考 精密仪器防护箱选型指南。
核心概念一:允许加速度(Allowable Acceleration)。 每类精密件都有可承受的加速度上限。工程上通常用"脆值(Fragility)"描述:脆值越低,需要的缓冲行程越大。锭子、精密轴承类零件的脆值通常在 15–30 g 区间(经验值,需按具体型号与厂商数据确认),属于"中等脆值",需要的缓冲设计强度高于普通五金件但低于精密电子仪器。
核心概念二:微动(Fretting)。 微动是"小位移、高频率、长时间"的相对运动,它会造成配合面氧化、镀层磨损与预紧力变化,且损伤往往在装配后才被发现。消除微动的工程手段有三条:充分约束(多点限位)、适当预压(弹性压紧)、以及高摩擦系数接触面(植绒或橡胶覆面)。
核心概念三:支撑点分布。 轴类零件最怕"两端支撑、中部悬空"或"单点支撑"。正确做法是按零件长度设置 2–4 个支撑点,支撑点位于刚性较好的部位(如轴肩、法兰面附近),避免支撑在薄壁段或配合面上。
| 防护目标 | 工程手段 | 常见误区 |
|---|---|---|
| --- | --- | --- |
| 限制冲击峰值 | 缓冲层厚度 + 泡棉密度匹配 | 一味加厚泡棉,忽略密度与回弹 |
| 消除微动 | 多点限位 + 弹性预压 + 高摩擦接触面 | 只做"放得进",不做"压得住" |
| 保护配合面 | 支撑点避开配合面,加软质保护套 | 直接支撑在精加工面上 |
| 保护齿面/针面 | 齿向托架 + 软性槽底 + 单向堆码 | 与重件同腔,堆叠存放 |
| 保护电气接口 | 接口独立包覆 + 插针保护帽 | 接口裸露,与其他件接触 |
关于冲击与振动缓冲的更多设计方法,可参考 防震缓冲防护箱设计 与 缓冲内衬设计要点;泡棉材料的选择与密度匹配可参考 防护箱内衬泡棉材料对比 与 EVA 泡棉内衬定制工艺。
五、防锈与防潮:金属件的湿度窗口
金属锈蚀是纺机备件最普遍的损失形式,也是最容易通过包装设计改善的一项。
锈蚀的三个必要条件:水分(或电解质)、氧气、以及金属表面的活性点(划痕、指纹、盐分、酸性残留)。切断任一条件即可抑制锈蚀,工程上通常同时处理"水分"与"活性点"。
湿度控制目标: 对碳钢与合金钢件,经验上相对湿度 45%–55% RH 是安全区间;当 RH 超过 60% 且温度在 20–35 °C 区间时,锈蚀速率显著上升。低于 40% RH 时锈蚀几乎停止,因此对高价值轴承与精密件,把 RH 控制在 40%–50% 是更稳妥的做法。
| 相对湿度区间 | 钢件锈蚀风险 | 建议动作 |
|---|---|---|
| --- | --- | --- |
| < 40% RH | 极低(锈蚀基本停止) | 高价值精密件目标区间 |
| 40%–50% RH | 低 | 精密件与轴承目标区间 |
| 45%–55% RH | 低(一般金属件安全) | 通用目标区间 |
| 56%–65% RH | 中(潮湿季节需关注) | 增加干燥剂,缩短仓储周期 |
| 66%–75% RH | 高(锈点开始出现) | 必须干预,检查密封与气相防锈 |
| > 75% RH | 极高(快速锈蚀、镀层变色) | 视为不合格,需隔离处理 |
防锈措施的组合方案(通常三层并用):
- 密封阻湿:采用 IP65 及以上箱体,阻断外部湿气交换。IP 等级含义与测试方法参见 防水防护箱 IP 等级详解 与 IP67 防护箱的技术边界。
- 气相防锈(VCI):在箱内使用气相防锈膜、防锈纸或防锈袋,使防锈分子在密闭空间内形成保护气氛。VCI 与密封箱体配合使用效果最好,单独使用在通风环境下效果有限。
- 干燥剂控湿:设置独立干燥剂舱,按净容积与目标运输天数配置硅胶或分子筛。经验起步值:25 L 净容积、目标 30 天控湿,配 150–300 g 硅胶,具体需按泄漏率标定。
容易被忽略的三个细节:
- 指纹是最常见的锈蚀起点。 人体汗液含盐分与有机酸,会在金属表面形成局部腐蚀电池。因此装配与装箱环节必须佩戴无粉手套,这是成本最低、效果最好的防锈措施之一。
- 酸性包装材料会加速锈蚀。 部分回收纸、含硫橡胶与某些木材会释放酸性或含硫物质。内衬与包覆材料应选择无酸、低硫配方。
- 干燥剂饱和后会反向释湿。 必须按运输天数与链路湿度剖面确定更换周期,不能"装一次用一年"。
六、电控件与传感器:防静电与洁净度要求
现代纺织机械的电控件比重持续上升:伺服驱动、变频器、PLC 模块、编码器、张力传感器、光电检测装置、电磁阀岛、工业相机等。这些部件对包装的要求与纯机械件完全不同。
要求一:防静电(ESD)。 静电放电会损伤半导体器件的栅氧化层与内部互连,造成"完全失效"或"隐性失效"。隐性失效更危险——器件参数漂移,装机后在特定工况下才出现偶发故障,排查成本极高。防静电的关键措施包括:
- 内衬材料采用防静电或静电耗散型(表面电阻通常在 10^6–10^9 Ω 区间,具体按 IEC 61340 系列的分类要求确定);
- 提供明确的接地路径(箱体金属件接地、内衬接地层、操作人员腕带);
- 敏感器件采用防静电屏蔽袋独立包装,屏蔽袋应在开箱前保持封闭;
- 作业环境控制相对湿度不低于 40%(低湿环境静电积累更快)。
关于防静电箱体的结构设计与材料选择,参见 防静电屏蔽防护箱。
要求二:防潮。 板卡与连接器对湿度敏感,高湿会造成绝缘电阻下降、触点氧化与霉菌生长(是的,PCB 上的助焊剂残留是霉菌的良好营养源)。因此电控件仓位应优先保证密封与干燥剂配置,并配置湿度指示。
要求三:洁净度。 光电检测装置、工业相机镜头、编码器光栅盘对粉尘与油雾极度敏感。这些部件的仓位应使用无绒、无掉屑的内衬材料,箱体应便于清洁,且不得与含油件同箱。
要求四:机械防护。 连接器插针、光栅盘、镜头属于"不可修复的脆弱结构",需要独立包覆与保护帽。整箱设计上应让电控件仓位远离重件,避免堆码载荷传递。
| 部件 | 主要风险 | 内衬与包装方案 | 附加要求 |
|---|---|---|---|
| --- | --- | --- | --- |
| 伺服驱动器/变频器 | 静电、受潮、端子变形 | 防静电内衬 + 屏蔽袋 + 定型槽 | 接地路径、湿度指示 |
| 编码器 | 静电、光栅污染、轴向冲击 | 防静电定型槽 + 轴向缓冲 | 无绒环境、防油雾 |
| 张力传感器 | 静电、过载变形、零点漂移 | 防静电槽 + 限位(避免预载) | 禁止预压,标注受力方向 |
| PLC 模块 | 静电、受潮、插针弯曲 | 屏蔽袋 + 独立分格 | 插针保护帽 |
| 工业相机/镜头 | 粉尘、油雾、镜片划伤 | 无绒内衬 + 镜头保护盖 | 独立仓位、禁止同箱含油件 |
| 电磁阀岛 | 受潮、异物进入气道 | 密封 + 接口堵头 + 防尘罩 | 气道封堵标识 |
七、箱体材料与结构选型
纺机配件箱的箱体材料选择与通用防护箱一致,主流为注塑级聚丙烯(PP)、PP 共聚物与高密度聚乙烯(HDPE),另有铝镁合金与滚塑聚乙烯用于大容量场景。选型的核心是"刚性—韧性—重量—成本"的权衡,但纺机场景有其特殊性。
- PP 均聚/共聚:刚性高、尺寸稳定、表面光洁、耐油污,适合精密件定型内衬。低温韧性需评估(冬季厂外周转、北方地区)。
- HDPE:韧性好、耐低温、耐跌落,适合重型备件与户外周转,但刚性较低,大尺寸需加强筋。
- 滚塑聚乙烯:适合大型备件(综框、钢筘、辊类),抗冲击能力强,但重量与体积较大。
- 铝镁合金:刚性/重量比优,适合精密仪器类备件,成本较高。
结构上应重点关注六处细节:
- 箱壁加强筋的走向与间距是否与堆码方向一致;
- 是否设置多点支撑底板,用于重型备件(锭子组件、针筒)的刚性承托;
- 上盖与下箱配合面是否有止口,提升抗扭刚度;
- 内衬安装点是否预埋金属嵌件,避免反复拆装后螺孔滑牙;
- 是否预留叉车孔或吊装点——大型备件箱(单箱 80 kg 以上)必须有机械搬运接口;
- 是否预留脚轮与拉杆安装位,决定现场周转效率。
此外,纺织车间对材料的阻燃性能通常有要求,箱体塑料件与内衬泡棉建议参照 UL94 可燃性等级(如 UL94 V-0、V-2 等)选择配方,尤其是靠近电气设备或高温工序的使用场景。UL94 评价的是塑料材料在小火焰下的燃烧行为,采购时可要求供应商提供对应等级的检测报告,并注意报告中材料牌号与实际用量的一致性。
关于通用运输箱与重型箱的选型逻辑,可参考 通用运输防护箱选型指南 与 防护箱脚轮与拉杆配置。
在纺机备件项目中,客信新材料的常规做法是先按备件清单做"分类 + 分箱"规划:把备件按件类、重量与防护等级分成 3–5 组,每组匹配一种内衬方案,再统一箱体外廓与锁具接口。这样既能控制模具数量,也能让现场作业形成清晰的分类习惯。
八、防护等级:IP65 与 IP67 的取舍
IEC 60529 与等同采用的 GB/T 4208 定义了外壳防护等级(IP 代码)。纺机配件箱的选择需要区分两类需求:
- 机械件(针布除外):主要需求是防尘与防溅,IP65 通常足够。
- 电控件、精密件、针布:主要需求是防潮(甚至防浸水),建议至少 IP65 并配合干燥剂舱;海运与高湿地区建议 IP67。
具体等级含义:
| 等级 | 防尘 | 防水 | 典型适用场景 |
|---|---|---|---|
| --- | --- | --- | --- |
| IP54 | 有限防尘 | 防溅水 | 室内干燥仓储(一般不推荐用于精密件) |
| IP65 | 完全防尘 | 各方向低压喷水 | 室内仓储、有雨棚月台、常规公路运输 |
| IP66 | 完全防尘 | 强喷水 | 露天月台、短时暴雨 |
| IP67 | 完全防尘 | 短时浸水(典型 1 m、30 min) | 海运集装箱积水、汛期转运、洗地环境 |
需要写进采购规格的是:IP 等级是型式试验结论,不是营销形容词。应要求供应商提供引用 IEC 60529 / GB/T 4208 的检测报告,并核对报告样品的尺寸、密封件配置与量产版本是否一致。批量验收与抽样方法可参考 定制防护箱验收与 AQL 抽样。
对纺机备件而言,还有一个与压力有关的实际问题:跨气候区或空运时,密封箱体内外压差会造成开箱困难与密封件疲劳。此时应配置 防护箱压力平衡阀的作用与选型,在保持防水的前提下实现气压平衡。
九、环境与运输试验依据
纺机配件箱的防护能力需要量化,常用四类试验依据:
| 标准 | 适用范围 | 在纺机配件箱项目中的用法 |
|---|---|---|
| --- | --- | --- |
| GB/T 4857 系列 | 运输包装件基本试验(振动、冲击、堆码、跌落等) | 验证整箱在公路/铁路/厂内周转中的耐受能力 |
| ISTA 系列 | 运输包装测试程序(按运输方式与重量分程序) | 模拟完整配送循环,覆盖出口海运与跨区域调拨 |
| ASTM D4169 | 运输容器与系统性能试验 | 建立配送周期剖面(跌落、振动、压缩) |
| MIL-STD-810H | 环境工程考虑与实验室试验 | 借用其温度、湿度、振动、冲击、霉菌、盐雾等试验方法学;此为环境试验方法学引用,并非军用认证 |
| IEC 61340 系列 | 静电现象与静电防护 | 用于防静电内衬与包装材料的表面电阻分类与验证 |
关于 MIL-STD-810H 的适用边界与常见误解,参见 MIL-STD-810H 环境试验与防护箱合规解读;配送周期剖面设计参见 ASTM D4169 配送周期试验与箱体设计。
纺机备件项目建议额外增加三类专项验证:
- 微动试验(Fretting Test):将代表性精密件装箱后,按实际运输振动谱(或 ISTA 对应程序)振动 2–6 小时,开箱检查配合面是否有氧化变色、镀层磨损与位移痕迹。这项试验对判断"限位是否足够"非常直接。
- 防静电验证:按 IEC 61340 系列方法测量内衬与包装材料的表面电阻,并验证接地路径的连续性。对含半导体器件的仓位,这项验证应在量产前完成。
- 盐雾试验(按需):对出口海运或沿海工厂场景,参照 MIL-STD-810H 的盐雾试验方法学进行加速验证,判断镀层与防锈方案是否足够(作为环境试验方法引用,非军用认证)。
需要明确定调:这些标准与试验的作用是建立可重复、可比较、可验收的试验语言,而不是给箱体贴"军用"标签。向客户说明时应表述为"依据 MIL-STD-810H 的相关试验方法开展了环境试验",而非"通过军用认证"。
十、内衬设计:定型位、分层与组合式仓位
内衬是纺机配件箱的功能核心。由于备件谱系极宽,设计逻辑必须走"模块化"路线,可拆成七步:
第一步:建立备件分类矩阵。 按"件类 × 重量档 × 防护需求"三维分类,通常可归为 4–6 组:针布类、轴类/锭子类、轴承/钢领类、电控件类、工具/耗材类、附件类。
第二步:定义每组的内衬形态。 对应关系大致如下:
| 备件组 | 内衬形态 | 接触面材料 | 关键要求 |
|---|---|---|---|
| --- | --- | --- | --- |
| 针布类 | 齿向托架 + 软面槽底 | 植绒/超细纤维 | 单向受力、禁止倒置 |
| 轴类/锭子类 | 多点支撑 + 轴向定位 | 中低硬度 EVA | 支撑点避开配合面 |
| 轴承/钢领类 | 独立定型槽 + 弹性压紧 | 低掉屑 EVA | 避免金属直接碰撞 |
| 电控件类 | 防静电定型槽 + 屏蔽袋位 | 防静电泡棉 | 接地路径、独立分格 |
| 工具/耗材类 | 分层托板 + 工具位 | 通用 EVA | 与精密件物理隔离 |
| 附件类 | 网格袋 + 标签位 | 无绒布 | 可快速清点 |
第三步:定义分层与承重顺序。 重件在下、轻件在上;精密件与电控件远离重件;针布独立成层,不与任何硬质件同层。
第四步:定义限位与预压。 采用弹性绑带、压块或泡棉压条实现"轻约束、全覆盖"。原则是足以阻止位移,但不在零件表面留下压痕。可拆卸隔板体系的做法参见 防护箱可拆卸隔板系统。
第五步:定义取放动作。 现场换件通常在停机窗口内进行,动作越少越好。建议支持"整盘取出"与"单格抽取"两种模式。
第六步:定义标识体系。 每个仓位应有可更换标签位(备件编号、适用机型、位置号、状态),并配套仓位映射表。映射表建议同时印在箱盖内侧,便于现场核对。
第七步:定义人体工学。 重型备件仓位需考虑起吊点、把手位置与箱体开口方向,避免"取不出来"的尴尬。
材料与工艺方面,模切 EVA 适合规整件型,热压或浇筑成型适合复杂曲面,植绒覆面用于抑尘与提高摩擦系数,防静电泡棉用于电控件。定制内衬的开模与打样流程参见 EVA 泡棉内衬定制工艺 与 定制泡棉内衬设计指南。
十一、现场换件与停机时间优化
纺机配件箱的最终价值体现在停机时间上。纺织厂的换件场景通常有四个特征:时间窗口短(有时仅 30–90 分钟)、作业环境差(飞花、油污、高噪声)、人员技能差异大、以及备件往往需要临时调拨。因此箱体设计必须服务于"快、准、不易错"。
快:开箱动作应少于 3 步(解锁 → 开盖 → 整盘取出)。锁具建议采用双重动作拉扣而非密码锁,原因是在停机抢修场景下,密码输入是纯粹的效率损失。
准:仓位与备件一一对应,且有明确标识。仓位映射表应同时给出"备件编号 → 仓位号 → 适用机型",避免"拿错型号"这类高频错误。
不易错:通过物理约束防止误操作。例如针布仓采用不对称外廓,装反时无法闭合;电控件仓采用防静电内衬,视觉上与普通仓位区分(如颜色区分);重件仓设置起吊标识,避免人工硬抬造成伤害与零件损伤。
| 环节 | 常见时间浪费 | 箱体可提供的改善 |
|---|---|---|
| --- | --- | --- |
| 备件寻找 | 仓库翻找、型号混淆 | 仓位映射 + 标签体系 + 色标分区 |
| 开箱取件 | 起钉、拆膜、清点 | 快开结构 + 整盘取出 + 清单核对方便 |
| 现场搬运 | 无把手、无脚轮、重心不稳 | 把手/脚轮配置 + 重心设计 |
| 安装前检查 | 需二次清洁、去锈 | 无绒内衬 + VCI + 洁净包装 |
| 空箱回收 | 无回收流程、易丢件 | 套叠设计 + 铅封/编号 + 回收清单 |
一条来自现场的提醒:空箱与内衬的回收管理,往往是纺机备件体系里最先失控的环节。 建议在箱体上做永久编号,并建立"出库—装机—空箱返库"的闭环记录;铅封位与编号可以显著提高回收率。
十二、尺寸系列与装载率优化
尺寸设计需要在"备件谱系宽度"与"模具成本"之间取得平衡。三条原则:
原则一:以托盘与货架双重模数为基准。 若以 1200×1000 mm 标准托盘与常规备件货架(深度 500–600 mm)为基准,箱体底面宜取 600×400 或 400×300 mm。重型备件箱可选用 800×600,但需评估叉车与货架承载。
原则二:以"最长件 + 最重件"确定尺寸上下限。 纺机备件最长件通常是综框、钢筘或辊类(长度可达 1200–3000 mm),最重件可能是锭子组件或针筒(30–80 kg)。这两类件建议单独设箱,不与其他备件混装。
原则三:控制箱型数量。 建议整厂纺机备件箱控制在 4–6 个箱型:3 个通用备件箱型(小、中、大)+ 1 个针布专用箱 + 1 个电控件专用箱 + 1 个长件/重件专用箱。
| 方案 | 典型装载内容 | 相对装载率 | 防护重点 | 适用场景 |
|---|---|---|---|---|
| --- | --- | --- | --- | --- |
| 木箱 + 防锈纸(基准) | 混合备件 | 100% | 无精度保护 | 整机随机备件 |
| 通用备件箱(中型) | 轴承、钢领、弹簧件 | 约 120% | 防锈、防微动 | 备件库日常周转 |
| 针布专用箱 | 针布条/包卷 | 约 90% | 齿向保护 | 梳理工序备件 |
| 电控件专用箱 | 板卡、传感器、编码器 | 约 110% | 防静电、防潮 | 电控备件调拨 |
| 长件/重件专用箱 | 综框、钢筘、辊类 | 按件 | 抗弯、抗冲击 | 整机检修 |
关键判断:不要为了装载率牺牲分类隔离。 把针布与轴承放在同一箱里"提高装载率",看起来省了箱体成本,但一次针布齿向损伤的返修或报废成本,通常就超过整箱的采购成本。正确做法是分类分箱 + 通用箱型 + 专用箱型的组合。
十三、密封件、铰链、锁具与铅封
五金与密封件决定箱体的长期可用性。纺机配件箱的使用环境通常比一般设备箱更恶劣(飞花、油污、粉尘、振动、频繁装卸),因此对五金件的要求更高。
密封件(Gasket):常用 EPDM、硅胶与发泡聚氨酯。EPDM 耐候性好、成本适中,适合户外与海运;硅胶耐温范围更宽,适合跨气候区与高温车间;发泡聚氨酯柔软但耐久性一般。在有油污的环境中,应确认密封件材料的耐油性——部分橡胶在长期接触矿物油后会膨胀变形。材质与压缩永久变形的判断参见 防护箱密封件材料选择。
铰链(Hinge):建议采用全宽式金属铰链或带金属轴的双铰链结构。纺机场景中箱体常有满载状态(单箱 40–100 kg),铰链需要承受更大的弯扭载荷,塑料铰链在高频使用下更容易失效。
锁具(Latch/Lock):建议采用双重动作拉扣(防误开)+ 可选钥匙锁 + 铅封位。在振动环境中,单点锁扣容易松脱,建议采用多点锁扣或"中央锁 + 两端固定扣"的组合。定制选项参见 防护箱锁具定制方案。
铅封(Seal):跨主体交接(备件库 → 车间、总部 → 分厂、供应商 → 客户)时,铅封用于防篡改与责任界定。铅封位应为金属孔或加固塑料孔。铰链、锁扣与密封结构的整体选择可参考 工具箱铰链、锁扣与密封结构。
维护方面,铰链与锁扣的润滑、密封件的清洁与更换、箱体的清洗与干燥,都会显著影响寿命。方法参见 防护箱清洁与保养方法 与 防护箱使用寿命与更换判定。
十四、温度、盐雾与跨气候区运输
纺织厂的备件流转经常跨越巨大的环境差异:从北方冬季的室外月台到南方梅雨季的车间,从内陆干燥仓库到沿海高盐雾港口。这对箱体与包装提出了三项要求。
要求一:温度缓冲与结露控制。 当箱体从低温环境快速进入湿热环境(如冬季从室外进入车间),箱内水蒸气会在金属件表面结露,形成液态水。对轴承、锭子这类精密件,结露造成的锈点往往在装配后才被发现。对策包括:配置压力平衡阀以减少呼吸进气、使用隔热衬层或相变材料延缓温度变化、以及在流程上避免极端温差环境下的立即开箱(建议过渡区静置 30–60 分钟)。相关设计思路参见 极端温度环境防护箱 与 冷链食品运输箱的温控设计。
要求二:盐雾与腐蚀。 沿海工厂与出口海运场景中,氯化物会显著加速电镀层与碳钢件的腐蚀。对策包括:提升密封等级(IP67)、使用气相防锈(VCI)、选用耐盐雾的镀层体系(如镀锌镍、达克罗),以及在箱内配置湿度指示以便及时发现密封失效。
要求三:霉菌与洁净度。 高温高湿环境中,箱内残留的有机污染物(油脂、纤维屑、助焊剂残留)会成为霉菌营养源。对策包括:装箱前彻底清洁与干燥、使用无绒内衬、以及定期清洗箱体与检查内衬是否出现霉斑。
十五、清洁、保养与使用寿命
纺机配件箱的卫生与洁净水平直接影响备件精度与电气可靠性。箱内积累的飞花、粉尘与油污会污染精密件配合面,也会成为霉菌营养源。
日常清洁:用中性清洁剂与软布擦拭内壁与内衬。有油污时使用与该油品相容的清洁剂,避免使用强溶剂(可能损伤植绒层、密封件与防静电涂层)。干燥剂舱每次周转清空并检查是否结块或饱和。
深度保养:每 6–12 个月或每 50–100 次周转,检查密封件压缩永久变形与耐油性、铰链间隙、锁扣咬合、内衬定型槽的尺寸稳定性,以及防静电内衬的表面电阻是否仍在合格区间(防静电材料会随使用与污染逐渐失效)。
寿命判定:箱体寿命以"结构完整性 + 内衬防护能力 + 洁净与防静电性能"三项共同判定。判废条件通常包括:箱壁贯穿裂纹、加强筋断裂、铰链座开裂、密封槽变形导致无法达到原 IP 等级、内衬定型槽塌陷导致零件晃动、防静电性能失效、以及内衬出现无法清除的霉斑或油污饱和。
| 部件 | 检查周期 | 判废/更换条件 |
|---|---|---|
| --- | --- | --- |
| 密封件 | 每 20 次周转 | 硬化、裂纹、膨胀变形、压缩永久变形超限 |
| 铰链 | 每 50 次周转 | 轴向间隙明显、防脱失效、承载后变形 |
| 锁扣 | 每 50 次周转 | 咬合力下降、振动后自行松脱 |
| 内衬定型槽 | 每 30 次周转 | 塌陷、掉屑、零件晃动 |
| 防静电内衬 | 每 30 次周转 | 表面电阻超出合格区间、涂层磨损 |
| 箱体本体 | 每 100 次周转 | 贯穿裂纹、加强筋断裂、密封槽变形 |
| 内衬卫生 | 每次周转 | 霉斑或油污饱和且无法清除时立即更换 |
客信新材料提供可更换密封件与内衬模块,使易损件与结构件分离,从而显著延后整箱更换周期。对出现霉斑或油污饱和的内衬,建议直接更换而不是深度清洗——霉菌孢子与油污渗入泡棉孔隙后很难彻底去除,残留物会在下一轮使用中继续影响洁净度。
十六、定制流程、验收与成本构成
纺机配件箱的定制流程建议按六步推进:
- 需求澄清:备件清单(件类、尺寸、重量、精度等级)、流转链路(厂内周转、跨厂调拨、出口海运、现场抢修)、环境条件(温度、湿度、盐雾、油污)、防护要求(防静电等级、防锈等级)、标识与追溯需求。
- 分类与方案设计:建立备件分类矩阵,确定箱型数量、内衬方案、密封等级、防静电与防锈方案、锁具与配件。
- 打样与验证:内衬打样优先于箱体开模。用真实备件验证支撑点位置、限位效果与取放动作,并对针布与精密件单独验证。
- 试验:按 GB/T 4857 / ISTA / ASTM D4169 剖面执行堆码、振动、跌落与防水试验;对精密件追加微动试验,对电控件按 IEC 61340 系列验证防静电性能,必要时引用 MIL-STD-810H 方法(非军用认证)。
- 小批量试产与现场试用:在 1–2 个车间或备件库试运行 4–8 周,收集换件时间、备件到机合格率与回收率数据。
- 量产与验收:按 AQL 抽样方案检查外观、尺寸、内衬精度、密封、五金功能、防静电性能与标识。
在实施层面,JUNZHJIA / 军之甲 可按项目提供从备件分类规划、内衬打样、防静电与防锈方案设计到量产验收的配套支持,并按客户要求准备微动试验、防静电验证与检测文件清单,便于把"备件到机即可安装"从经验判断转化为可验收的条款。
成本构成方面,纺机配件箱的全生命周期成本(TCO)应至少包含:
| 成本项 | 说明 | 占比量级(经验) |
|---|---|---|
| --- | --- | --- |
| 模具与开发 | 一次性投入,按箱型数量与内衬方案计 | 8%–18%(视批量摊薄) |
| 箱体采购 | 按数量与配置 | 40%–55% |
| 内衬与功能模块 | 定型槽、齿向托架、防静电内衬、VCI 耗材 | 18%–30% |
| 物流与回收 | 去程与空箱回收 | 8%–18% |
| 维护与备件 | 密封件、内衬模块、防锈耗材 | 5%–12% |
| 清洁与检定 | 清洗、防静电复测 | 3%–8% |
关于模具投入的分摊方式与开模成本区间,参见 定制防护箱开模成本分析;供应商能力评估参见 如何选择防护箱 OEM 工厂。
谈判提示:纺机配件箱的报价差异主要来自内衬方案、密封等级与防静电配置。建议要求供应商按"箱体 / 内衬 / 功能模块 / 耗材"分项报价,并在合同中约定密封件、防静电内衬的单价与更换周期,这样 TCO 才是可比较的。
常见问题 FAQ
问:纺机备件用木箱运输很多年了,为什么还需要专用的配件箱?
答:木箱解决的是"防碰撞",但没有解决三个关键问题。第一是精度保护:木箱内的备件仍会随运输振动发生微动,而微动会造成配合面划伤、镀层磨损与预紧力变化;对锭子、罗拉、精密轴承这类零件,损伤往往在装配后才被发现,表现为振动超标或纱线质量波动,排查成本极高。专用配件箱通过多点支撑与弹性预压消除位移,把损伤概率降下来。第二是防潮与防锈:木材含水率随环境变化,在集装箱高湿环境中会向箱内释湿,同时木质包装在跨境运输中还需符合植物检疫要求(如 ISPM 15 热处理或熏蒸),否则存在退运风险;配件箱可做到 IP65 及以上并配置干燥剂舱与气相防锈。第三是作业效率:木箱需要起钉、拆膜、清点、再包装,难以复用;专用箱可做到"开箱即取、取后即用、空箱即返",配合仓位映射表实现快速清点,这在停机抢修窗口里价值非常直接。
问:针布在运输中最容易出什么问题,怎么避免?
答:针布的关键失效是齿尖压弯或倒伏,一旦发生就无法现场修复,只能报废或返厂。损伤机理有三个:堆压(上层重量直接压在齿尖上)、齿向摩擦(相对位移时齿尖勾挂变形)、硬质接触(木箱、工具、未包覆边角在振动中压损齿尖)。避免方法可以概括为"齿向定形 + 柔面接触 + 单向受力"。齿向定形是指内衬按针布条宽度开槽,槽底用软性材料,槽壁限制横向位移,使齿尖始终朝上且不承压;对针布包卷则使用与内径匹配的芯管支撑,避免包卷塌陷导致齿面互压。柔面接触是指接触面采用植绒、超细纤维或低硬度 EVA,避免硬质材料直接接触齿尖。单向受力是指箱体必须明确标注齿面朝上并禁止倒置,同时通过不对称外廓或色标降低误操作概率。此外有一条最重要的场景性规则:针布绝不能与锭子、轴承、工具等重件放在同一仓位。最后提醒一点,相当比例的针布损伤其实发生在拆包与现场搬运环节,因此建议针布箱配备可拆卸托盘式内衬,整盘取出后直接作为搬运托架使用,减少二次搬运。
问:精密锭子和轴承为什么不能用普通工具箱运输?
答:因为防护目标不同。普通工具箱的目标是"不摔坏",而精密件的目标是"不发生微动与配合面损伤"。微动的定义是小位移、高频率、长时间的相对运动,它不会在收货时被察觉,却会持续磨损配合面、改变预紧力,最终表现为装配后的振动超标或精度下降。普通工具箱的问题是衬垫松软、没有限位,零件在运输振动中始终在"微微动",这正是最有害的状态。精密件箱的做法有三条:充分约束(多点限位,把零件固定在确定位置)、适当预压(用弹性材料施加轻微压力,消除间隙)、高摩擦接触面(植绒或橡胶覆面,提高静摩擦系数)。此外还有两条与设计相关的要点:支撑点应设置在刚性较好的部位(如轴肩、法兰面附近),避开精加工配合面;支撑点数量应按零件长度设置 2–4 个,避免"两端支撑、中部悬空"。缓冲材料的选择也很关键,不能一味加厚泡棉,而要匹配密度与回弹特性——过软的泡棉在长期堆压下会塌陷,反而失去限位作用。
问:金属备件怎么防锈最有效,湿度控制到多少合适?
答:锈蚀需要三个条件同时满足:水分或电解质、氧气、以及金属表面的活性点(划痕、指纹、盐分、酸性残留)。工程上通常同时处理"水分"与"活性点"两条。湿度目标方面,碳钢与合金钢件的经验安全区间是相对湿度 45%–55%;超过 60% 且温度在 20–35 °C 区间时锈蚀速率显著上升;低于 40% 时锈蚀基本停止,因此对高价值轴承与精密件,把 RH 控制在 40%–50% 更稳妥。防锈措施建议三层并用:第一层是密封阻湿,采用 IP65 及以上箱体阻断外部湿气交换;第二层是气相防锈(VCI),使用气相防锈膜、防锈纸或防锈袋,使防锈分子在密闭空间内形成保护气氛,注意 VCI 与密封箱体配合使用效果最好,单独在通风环境下效果有限;第三层是干燥剂控湿,设置独立干燥剂舱,按净容积与目标运输天数配置。还有三个容易被忽略的细节:人体汗液含盐分与有机酸,会在金属表面形成局部腐蚀电池,因此装配与装箱必须佩戴无粉手套;部分回收纸、含硫橡胶与某些木材会释放酸性或含硫物质,内衬与包覆材料应选择无酸、低硫配方;干燥剂饱和后会反向释湿,必须按运输天数确定更换周期。
问:电控备件为什么特别强调防静电,怎么做才有效?
答:静电放电会损伤半导体器件的栅氧化层与内部互连,后果分两类:完全失效,以及更危险的隐性失效。隐性失效的器件参数已经漂移但没有完全坏掉,装机后在特定工况下才出现偶发故障,排查成本极高,有时需要反复更换整块板卡。有效的防静电方案需要四个要素同时具备。第一是材料:内衬采用防静电或静电耗散型材料,表面电阻通常在 10^6–10^9 Ω 区间(具体分类应按 IEC 61340 系列的要求确定)。第二是接地路径:箱体金属件接地、内衬设置接地层、操作人员佩戴腕带,形成完整的泄放通道,只有材料没有接地路径是无效的。第三是包装方式:敏感器件采用防静电屏蔽袋独立包装,并且屏蔽袋应在开箱前保持封闭,先接地再开封。第四是环境控制:相对湿度不宜低于 40%,因为低湿环境下静电积累更快。此外需要提醒的是,防静电内衬的性能会随使用与污染逐渐衰减,因此建议按周期复测表面电阻,而不是"装上去就一直用"。
问:IP65 和 IP67 该怎么选,纺机配件箱需要多高的等级?
答:建议按备件类别区分,而不是整厂统一。机械件(针布除外)以防尘与防溅为主,IP65 通常足够;电控件、精密件与针布以防潮为核心需求,建议至少 IP65 并配合干燥剂舱,若涉及出口海运、沿海高盐雾环境或汛期转运,建议升到 IP67。等级含义上,IP65 是完全防尘并能抵御各方向低压喷水;IP66 可抵御强喷水;IP67 可在规定条件下短时浸水(典型 1 m、30 min)。需要注意两点。第一,IP 等级是型式试验结论而不是营销形容词,应要求供应商提供引用 IEC 60529 或 GB/T 4208 的检测报告,并核对报告样品的尺寸、密封件配置与量产版本是否一致。第二,密封等级提升会带来副作用:成本上升、开合阻力增大、密封件更换更频繁,以及跨温差与跨海拔时呼吸效应更明显,可能造成开箱困难。因此在跨气候区或空运场景中,建议配置压力平衡阀,在保持防水的前提下实现气压平衡,避免密封件疲劳与开箱困难。
问:纺机配件箱对停机时间能带来多大改善?
答:改善主要体现在三个环节。第一是备件寻找环节:传统木箱或纸箱包装的备件往往按批次堆放,找一只特定型号的钢领可能需要翻找十几分钟,而带仓位映射与标签体系的配件箱可以做到"按机型、按位置号直接定位",这一环节通常能省下大部分时间。第二是开箱取件环节:木箱需要起钉、拆膜、清点、再包装,动作多且依赖工具;配件箱设计的目标是"解锁 → 开盖 → 整盘取出"三步完成,重型件还配置把手与起吊点。第三是安装前处理环节:木箱运输的金属件常需要在装机前额外清洁与除锈,而带 VCI 与无绒内衬的配件箱可以做到"取出即可安装"。此外还有一个容易被低估的收益是防错:通过物理约束与色标分区降低拿错型号的概率,因为拿错型号导致的返工往往比寻找本身更耗时。需要说明的是,具体改善幅度取决于备件管理流程本身,箱体只是工具——如果仓位映射表、回收流程与编号体系没有配套建立,箱体带来的效率提升会大打折扣。
问:定制纺机配件箱时,怎么在箱型数量与成本之间取得平衡?
答:核心思路是"分类分箱 + 通用箱型 + 专用箱型"的组合,而不是"一款箱打天下"。建议按三步推进。第一步建立备件分类矩阵,按"件类 × 重量档 × 防护需求"三个维度分类,通常可归为四到六组:针布类、轴类与锭子类、轴承与钢领类、电控件类、工具与耗材类、附件类。第二步确定箱型数量,建议控制在四到六个:三只通用备件箱型(小、中、大)覆盖大多数机械件;一只针布专用箱;一只电控件专用箱(防静电配置);一只长件与重件专用箱(综框、钢筘、辊类)。第三步通过可更换内衬模块实现"同壳多用",即固定外壳尺寸与锁具接口,通过更换内衬适配不同备件组,这样可以显著减少模具数量。成本控制的关键有三点:一是把模具投入按预期总量摊薄,因此在报价阶段就应明确预期总量;二是优先复用外壳模具,把变化集中在内衬(内衬模具成本远低于箱体模具);三是把密封件、防静电内衬等耗材的单价与更换周期写进合同,避免后期维护成本失控。
结语与相关阅读
纺机配件箱的价值,最终落在三张表上:备件到机合格率、停机换件时间、备件全生命周期成本。只要规格是按"件类 × 精度等级 × 流转链路"三个维度定义的,防护能力、作业效率与合规性就能被量化、被验收、被持续优化;反过来,如果只把配件箱当成"装零件的容器",再高的防护参数也挡不住现场因为取件困难、分类混乱而弃用。
给采购与工程同事的三条落地建议:
- 先建分类矩阵,再定箱型。 针布、精密轴类、电控件三类的防护逻辑完全不同,混装是最大的隐性成本来源。
- 把"防微动"与"防静电"作为可验证的验收项。 微动用振动后配合面检查量化,防静电按 IEC 61340 系列测表面电阻与接地连续性,而不是仅凭材料说明书。
- 把试验、耗材与回收写进合同。 明确引用 GB/T 4857 / ISTA / ASTM D4169 的试验剖面与 AQL 验收方案,约定密封件与防静电内衬的单价与更换周期,并建立空箱回收的编号与记录机制。
客信新材料(广东)有限公司以 JUNZHJIA / 军之甲 品牌提供纺机配件箱的定制开发、内衬打样、防静电与防锈方案设计、密封件与五金配置、OEM/ODM 代工与批量供货,可为纺织厂、纺机厂、备件贸易商与设备集成商提供选型支持、试验方案建议与批量验收协助。
相关阅读