

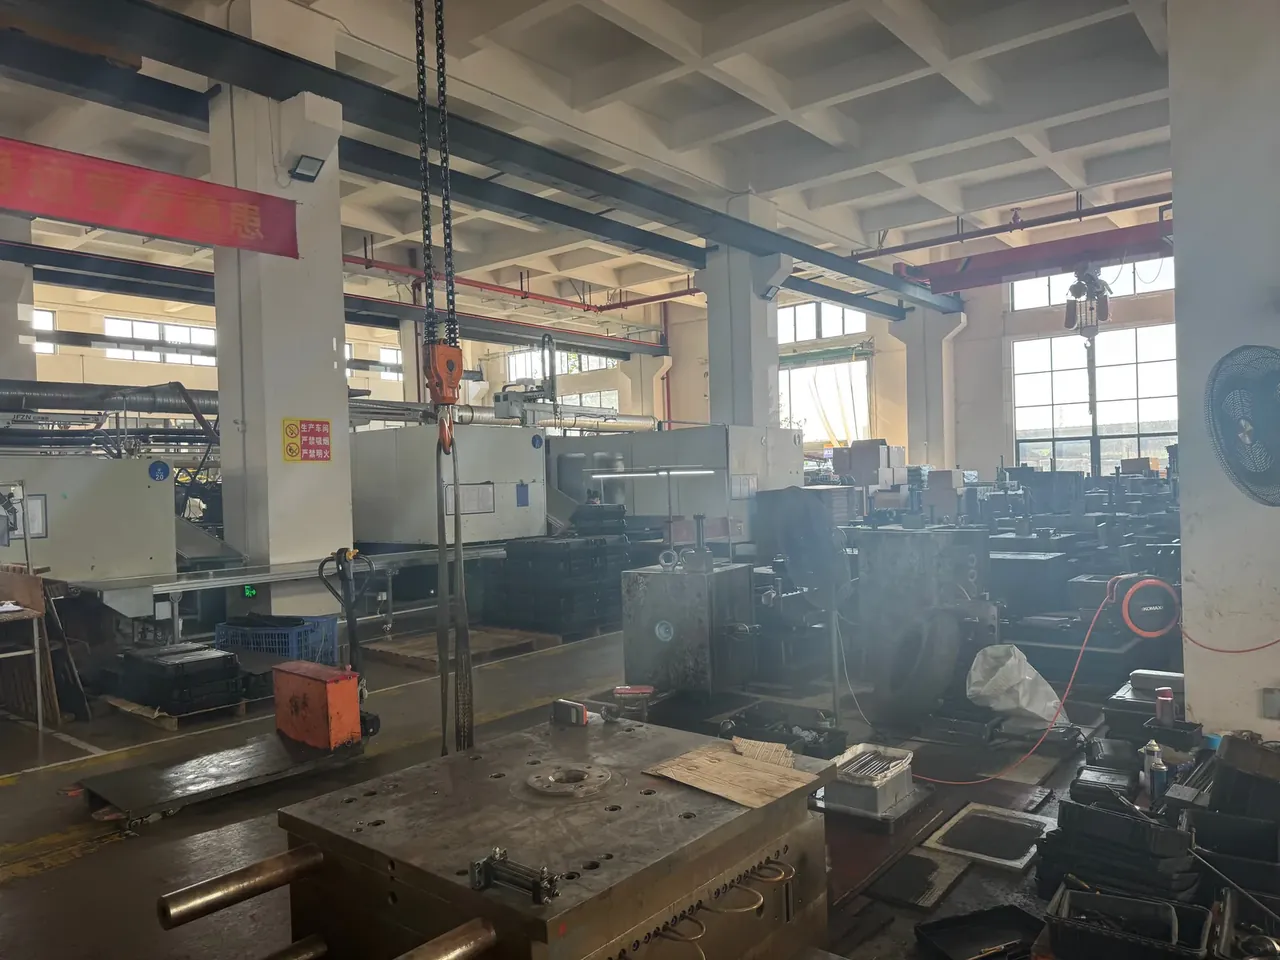
快速答案:工具箱模具的腔数取舍要先算清每一腔分摊的模具费与停机损失,再谈机时:1 模 2 腔、60 s 周期下单个班次的排产按 720 件/日 报,抽芯行程 45 mm 配 18° 滑块角,冷却铺 8 条回路。腔数、行程、温差三处定死,300 件试模才跑得干净;换腔数就得把这套数重新校一遍。
目录
- 工具箱模具的腔数取舍与产能折算
- 工具箱模具的滑块抽芯结构与抽芯行程
- 工具箱模具的冷却回路排布与温差控制
- 工具箱模具的排气位置与困气排除
- 工具箱模具的试模验收与模具档案
- FAQ
一、工具箱模具的腔数取舍与产能折算
腔数不是越多越好,先算清每一腔分摊的模具费与停机损失。工具箱外形 460×320×230 mm,单腔投影面积 0.147 m²,两腔合起来 0.29 m²,四腔就是 0.59 m²;锁模力跟着投影面积走,机台吨位要跳一档,跳档之后的小时费往往把省下来的机时又吃回去。
模具费的增长是亚线性的。同一副箱体,1 腔记作 1.0,2 腔约 1.6 倍,4 腔约 2.6 倍,多出来的钱主要压在型腔块、滑块与回路上。单件模具费等于模具费除以生命周期总产量,产量低时分母撑不住倍率。
三条曲线摊在一张表里,取舍就落到数字上。
| 腔数取舍 | 模具费倍率 | 循环周期 | 单班理论件数 | 平衡产量 |
|---|---|---|---|---|
| 1 腔 | 1.0 | 55 s | 523 件 | 不设门槛 |
| 2 腔 | 1.6 | 60 s | 960 件 | 3.7 万件 |
| 4 腔 | 2.6 | 68 s | 1694 件 | 7.1 万件 |
四腔的单班出件是 1694 件,两腔 960 件,比值 1.76,不是 2。少掉的那 0.24 来自周期被拉长到 68 s。腔数一多,流道体积与冷却面积一起涨,厚壁箱体的冷却时间本来就占周期六成以上,多投的料要一起冷。开 4 腔的模具,流道得按 H 形对称分叉。浇口到每一腔的流程与压降必须一致。远端短射、近端飞边这一对毛病,多半就是分叉没做对称。
平衡产量落在 3.7 万件以下,1 模 2 腔就够用。提手位置还可能改的订单更该留两腔,改模只动一侧型腔块。
二、工具箱模具的滑块抽芯结构与抽芯行程
工具箱的提手槽、锁扣座和箱盖搭边都长在侧壁上,这些横向凸起挡住开模方向,只能靠滑块侧向抽出来。滑块角取 18°,斜导柱每走 1 mm 开模行程,滑块横向让出 0.325 mm,这个比值决定了行程与开模量之间的换算。
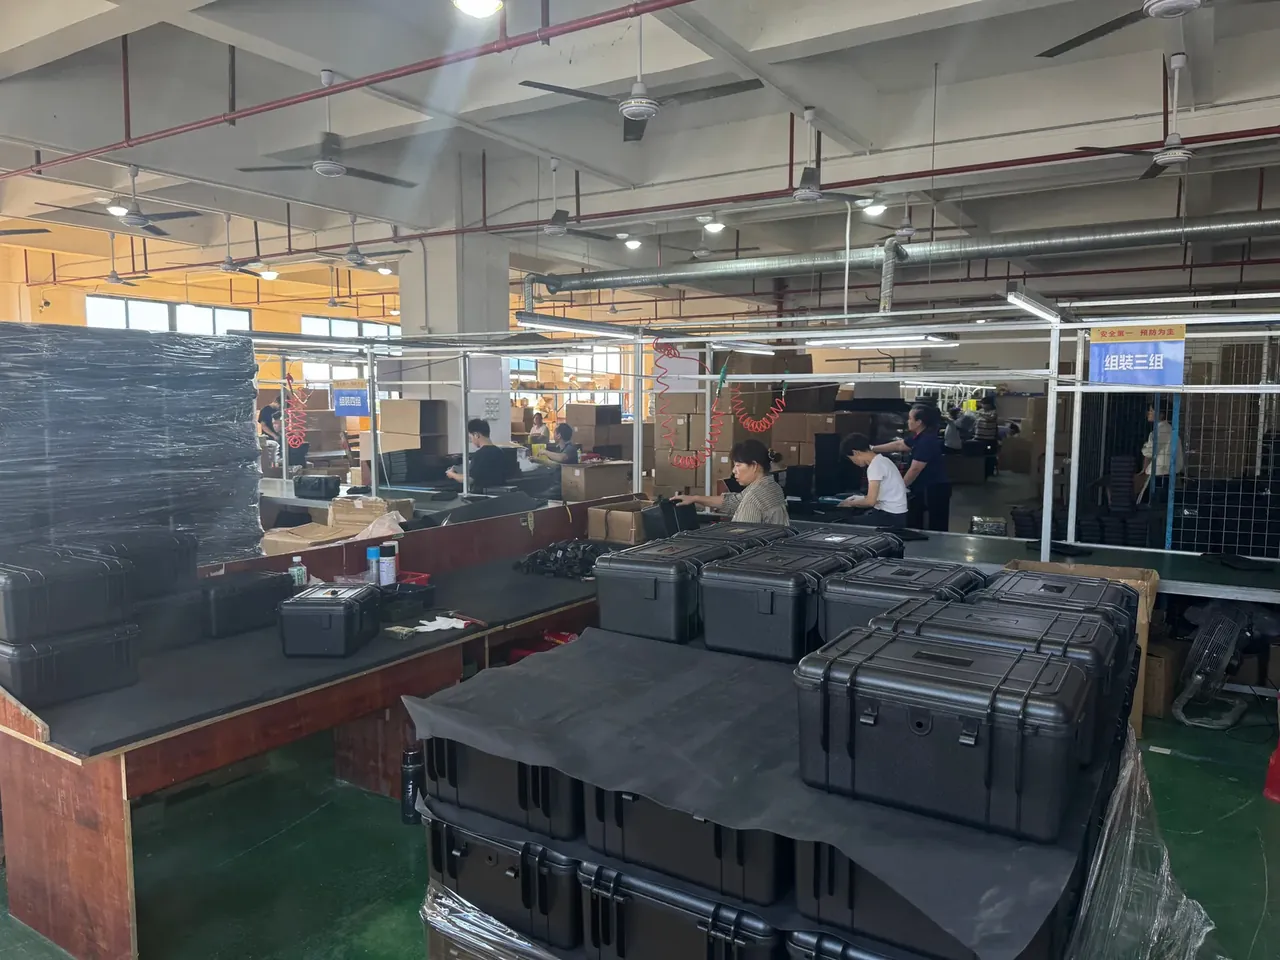
倒扣深 30 mm,抽芯行程给到 45 mm,余量 15 mm,占行程三分之一。余量省不得:滑块复位、导柱配合、型腔热膨胀三样加起来 3~5 mm,扣掉之后剩下的才是真正让倒扣脱开的距离。行程不足的第一表现是提手槽根部拉伤,侧光下能看到一道发白的细纹,抛一次光压得下去,下一批又冒出来。
45 mm 的横向位移要吃掉 139 mm 开模行程,算法是 45 除以 tan 18°。这个数比滑块本身更容易被忽略:开模行程不够,抽芯只走一半,产品顶不出来,现场常先怀疑顶针。
| 抽芯行程 | 对应开模行程 | 可覆盖倒扣深度 | 滑块本体长度 |
|---|---|---|---|
| 30 mm | 92 mm | 22 mm | 90 mm |
| 45 mm | 139 mm | 32 mm | 135 mm |
| 60 mm | 185 mm | 45 mm | 180 mm |
滑块本体长度按行程的 3 倍取,135 mm 起步,导向面短了,抽芯时会侧摆,压条很快磨出台阶。锁紧块的斜面角要比斜导柱大 2~3°,18° 的导柱配 20° 或 21° 的锁紧块,合模时先锁住滑块再压紧型腔,开模时先松开再抽芯。
三、工具箱模具的冷却回路排布与温差控制
两腔的模具铺 8 条回路:定模型腔 2 条、动模型芯 2 条、两侧滑块各 2 条。滑块单独走水不是讲究,它成型的是提手槽那一圈厚料,热量集中,跟型腔串在一条线上,型腔面的温度会被拖下去。
通道直径 10 mm,中心离型腔面 15~20 mm,即 1.5~2 倍孔径;间距 30~50 mm,3~5 倍孔径。太近钢材强度不够,太远热阻大、冷不透。
每条回路的水要在湍流区跑。φ10 mm 的通道,流速 0.8 m/s,单条流量 4 L/min,雷诺数已经过一万;流速掉到 0.5 m/s 以下,换热系数差三成,周期表上的 60 s 就守不住。
温差是这套回路的读数。进出水温差压在 3 ℃ 以内,说明流量够、通道没堵;差到 5 ℃ 以上,先查过滤器和通道内壁的水垢,别急着去调模温机的设定值。
| 回路温差 | 进水 20 ℃ 时的出水 | 判读 | 动作 |
|---|---|---|---|
| 1 ℃ | 21 ℃ | 流量充裕 | 保持,记录基线 |
| 3 ℃ | 23 ℃ | 临界值 | 查过滤器压差 |
| 5 ℃ | 25 ℃ | 流量不足 | 清通道,复核泵扬程 |
冷却时间占整个周期 60%~70%,60 s 里就有 36~42 s 在等箱体冷透。这段时间怎么分配比总长度更要紧:型腔面与型芯面各差 3 ℃,箱体两侧的收缩量就不一样,脱模后往温差大的那一侧弯。
四、工具箱模具的排气位置与困气排除
排气的位置不由产品外形决定,由料流最后到达的地方决定。工具箱最深的是箱底四角,最窄的是提手槽两侧的熔接线,这两处最先叠气。
找末端靠短射。射量压到 80%、90%、95% 各打一件,看料尾停在哪里;末端会逐步上移,取最后那一次的位置开槽。照外形轮廓去猜,常会漏掉箱底四角这类内凹的袋状区。
槽深 0.02 mm,排气台长 0.5~1.5 mm,出了排气台要接 0.3~0.5 mm 深的排气沟,一路通到模外。0.02 mm 不是随口定的:烧焦率随槽深下降,飞边率随槽深上升,两条曲线在 0.021 mm 附近交叉。
滑块底下的气最容易漏。滑块合拢后与型腔围出一个封闭的角,气没有出口,箱体侧壁就在提手槽背面烧出一片焦痕。办法是在滑块压条面开一条排气,或者借用滑块与型腔的配合间隙,把间隙控在 0.03~0.05 mm。
顶针也是排气通道。顶针与孔的间隙同在 0.03~0.05 mm 量级,箱底四角布顶针,顺势把气带出去。
五、工具箱模具的试模验收与模具档案
试模按 30 件、70 件、200 件分三批跑,合计 300 件。头 30 件看填充与外观,70 件看尺寸稳不稳,200 件看滑块与抽芯的重复性。
判废线写死:试模 300 件内出现拉伤或困气焦痕,模具不得签发量产。拉伤看抽芯方向的侧壁,焦痕看箱底四角与提手槽背面,两处都在侧光下看,不在顶灯下看。
水路要打压。按 1.5 倍工作压力打,保 30 min,冷态打一次,模温升到 60 ℃ 再打一次;O 形圈冷态不漏、热态渗很常见。
模具档案记五样:8 条回路的编号与实测流量、滑块 45 mm 行程与 18° 角度、排气点坐标、试模参数曲线、300 件里留存的 30 件取样。下次换机台,翻档案比重新摸一遍快。
档案里最该写细的是排气点坐标。模具返修磨掉 0.01 mm,槽深就变了,凭记忆补不回来。
结论
工具箱模具的三件事按顺序落:腔数、行程、回路。1 模 2 腔、60 s 周期、720 件/日的排产,配 45 mm 抽芯行程与 18° 滑块角,8 条回路把温差压在 3 ℃ 以内,试模 300 件才谈得上一次跑干净,产能与外观也才有可复现的底。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号