

快速答案:旅行箱生产的前三批样件几乎都能过,问题出在第四批。把内腔尺寸、壁厚、拉杆晃量、合盖力与整箱重量五个数在样件上量一遍,再用一次整箱验证对照,判据就从手感变成可复现的数字。
目录
- 旅行箱生产的样件到手先量 5 个数
- 拉杆与轮座的晃量怎么换算
- 壁厚与兜水试验的两个下限
- 锁扣与合盖力的衰减曲线
- 交样前一次整箱验证看 3 个信号
- FAQ
一、旅行箱生产的样件到手先量 5 个数
样件寄到,先别急着往里装东西。摊在桌上量五个数,20 分钟能做完,比翻十页检测报告有用。
内腔按 420 × 300 × 180 mm 标称,用钢直尺量长宽高各三处,最大与最小值差控制在 1.5 mm 以内。差到 2.5 mm,说明模具冷却不均,后面每一批都会带着这个偏差出厂。
壁厚用超声波测厚仪在四个角与长边中点各打一点,3.2 mm 是常规下限;量到 2.8 mm 就要追问一句,是不是把加强筋的料省到了平面上。
| 判据 | 量法 | 通过线 | 不通过信号 |
|---|---|---|---|
| 内腔尺寸 | 钢直尺量长宽高各 3 处 | 极差 ≤1.5 mm | 对角差 2.5 mm,合盖发涩 |
| 壁厚 | 超声波测厚,4 角加长边中点 | ≥3.2 mm | 长边中点只有 2.8 mm |
| 拉杆晃量 | 拉出全高,左右各推 | ≤2 mm | 推到底有旷量响声 |
| 合盖力 | 推拉力计压盖沿 | 120–180 N | 单手压不严,要压两下 |
| 整箱重量 | 电子秤 | ≤4.6 kg | 同款两只差 300 g |
合盖力用推拉力计压在盖沿中点,读数取三次平均。压点选错能差出 40 N:压在锁扣正上方偏高,压在长边中点才接近真实手感。
五个数里最容易被放过的是重量。同一图纸的两只样件差 300 g,通常意味着一只掺了回料,或者壁厚分布不均。旅行箱生产的成本压力就在这里:回料比例每提 10%,单件省 1.8 元,箱体的落锤冲击高度会从 1.2 m 掉到 0.8 m。
二、拉杆与轮座的晃量怎么换算
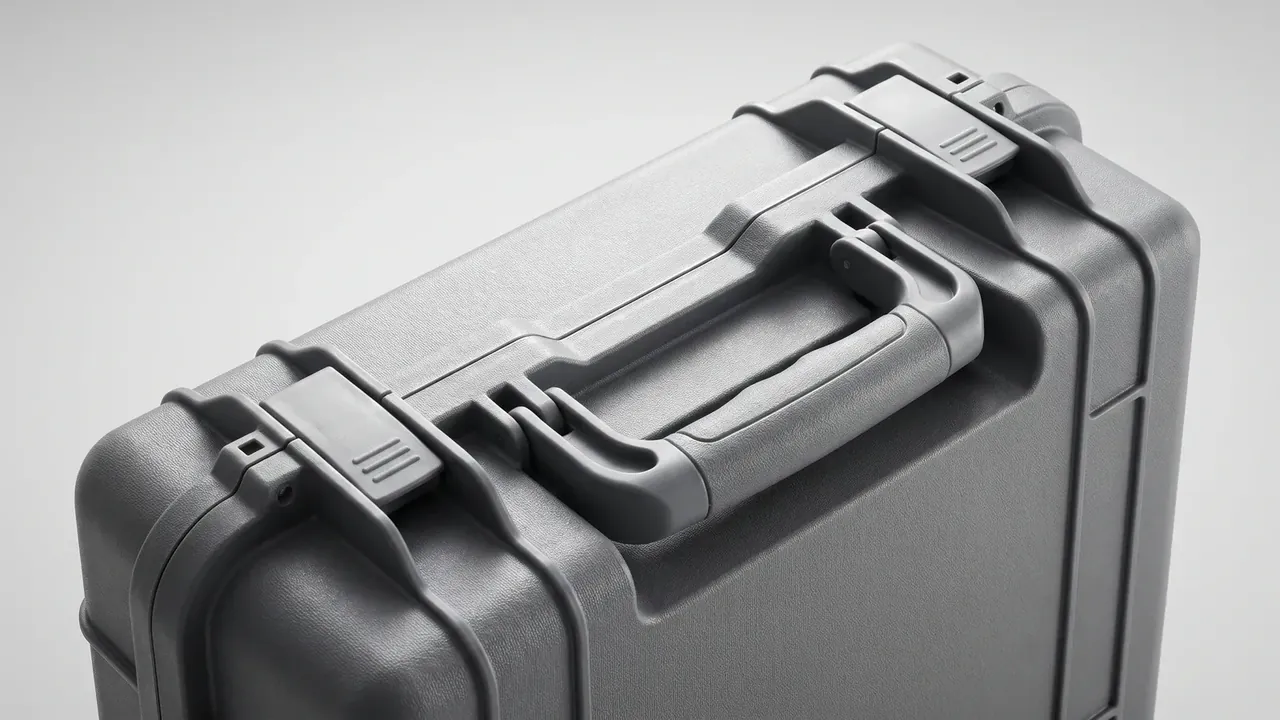
拉杆拉出全高,左右各推一次。手感说不清,数字说得清:单边间隙 0.6 mm、总晃量 2 mm 是能接受的上限,超过 3 mm,装 12 公斤走 300 米,先累的是手腕。
轮座看两件事,螺钉数量与扭矩。6 颗螺钉比 4 颗抗偏载,1.8 N·m 是塑料柱的常见上限;拧到 2.4 N·m 会把柱壁压裂,裂纹在第一次野蛮装卸时才开口。
把箱体抬起 15 度,看四轮有没有一只离地。离地超过 5 mm,说明底面不平,长期单轮受力,轮皮三个月就偏磨。
旅行箱生产里最难量的是这三项的组合状态:拉杆松、轮座软、底面翘,单独看都在公差内,装起来一起走两公里才露馅。所以样件要按成品状态推着走一段,别只在桌上量。
三、壁厚与兜水试验的两个下限
箱壳的刚度靠壁厚,密封靠合盖面的平整度,这两件事要用两种量法分开验。壁厚公差按 ±0.2 mm 收,超差的箱体在 -18℃ 冷折 90 度时会发白;发白处就是应力集中点,回常温后不一定裂,但跌一次就裂。兜水试验更直接:合盖后在箱内注水到 25 mm 高,静置 30 分钟,看四个角与锁扣座有没有渗痕。渗在角上,问题在模具的圆角过渡;渗在锁扣座,问题在锁扣的压缩量。水位与时间要配成一组,改成 10 mm 或 5 分钟都测不出角部渗漏。旅行箱生产的密封投诉九成落在四个角上,平面很少出事,因为平面有加强筋撑着,角上只有一层壳。
| 项目 | 条件 | 通过线 | 处理 |
|---|---|---|---|
| 壁厚公差 | 4 角与长边中点 | ±0.2 mm | 超差退回改模 |
| 低温折弯 | -18℃,折 90 度 | 不发白开裂 | 换料或加厚 |
| 兜水 | 25 mm 静置 30 分钟 | 无渗痕 | 查圆角与锁扣压缩量 |
| 高温存放 | 55℃,24 小时 | 变形 ≤1.5 mm | 降回料比例 |
55℃ 存放 24 小时这一项常被省掉。夏天车厢里到 60℃ 并不稀奇,箱体在高温下软,压在下面的那只被压出 3 mm 的凹,隔天合盖就合不严。
四、锁扣与合盖力的衰减曲线
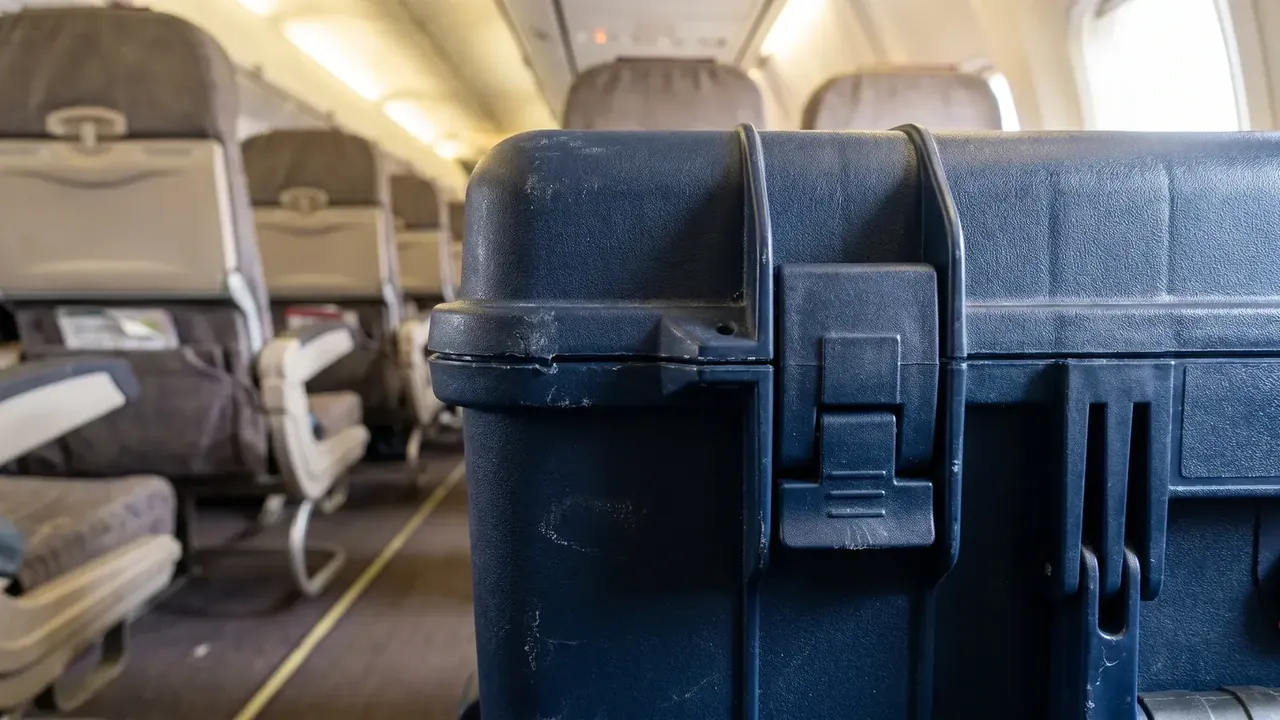
新箱的合盖力 180 N,手感是刚好要用点力。连续开合 200 次之后,同一只箱子的合盖力掉到 155 N,衰减 25 N 属于正常;掉 45 N 以上,锁扣的扣齿已经磨圆,密封条也压不住了。
两只锁扣比一只稳,但要多花 4 元。判断方法是看箱体长度:420 mm 以下一只够用,超过 520 mm 用两只,中间段按运输方式定,快递分拣场景一律用两只。
1.2 m 跌落是旅行箱生产的常规验收项,八个角与六个面各跌一次,跌完要求锁扣不弹开、内腔不进水。跌角比跌面苛刻,因为力全落在一条棱上。
五、交样前一次整箱验证看 3 个信号
样件合格不等于批次合格,交样前做一次整箱验证,看三个信号就够判断。
第一个是色差。同一批五只箱子并排放在窗边,色差 ΔE 超过 2.0 就能看出来;色母批次不同是主因,解决方法是整批用同一缸色母。
第二个是轮子偏磨。推 20 米后摸轮缘,一侧比另一侧热,说明轮轴不平行,跑一趟机场就能磨掉 0.5 mm。
第三个是拉杆卡滞。拉出与收回各五次,中途卡顿超过一次就不合格,多数是管内壁的毛刺没清。
| 信号 | 判定动作 | 通过线 | 常见原因 |
|---|---|---|---|
| 色差 | 5 只并排,窗边自然光 | ΔE ≤2.0 | 色母分缸 |
| 轮子偏磨 | 推 20 米后摸轮缘温度 | 两侧温差可忽略 | 轮轴不平行 |
| 拉杆卡滞 | 拉出收回各 5 次 | 无卡顿 | 管内毛刺未清 |
三个信号都过,才谈批量。抽出来的 5 只里留 1 只做 1.2 m 跌落,其余做开合与兜水,别把全部样件都用来做非破坏测试。
旅行箱生产的交样节点最好写进合同:样件确认后 15 天出首批,首批抽 5 只做上面这套动作,抽检不过就整批返。换料时这套动作要重做一遍,别沿用上一批的结论。
结论
看样件时量五个数,看批次时验三个信号,旅行箱生产的判断就从手感换成了可以复现的动作。数字不必多,内腔 1.5 mm 的极差、壁厚 3.2 mm 的下限、合盖力 180 N 的上限,这三条守住,第四批与第一批的差别就不会大。判据写进验收表,供应商换人也不用从头教。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号