

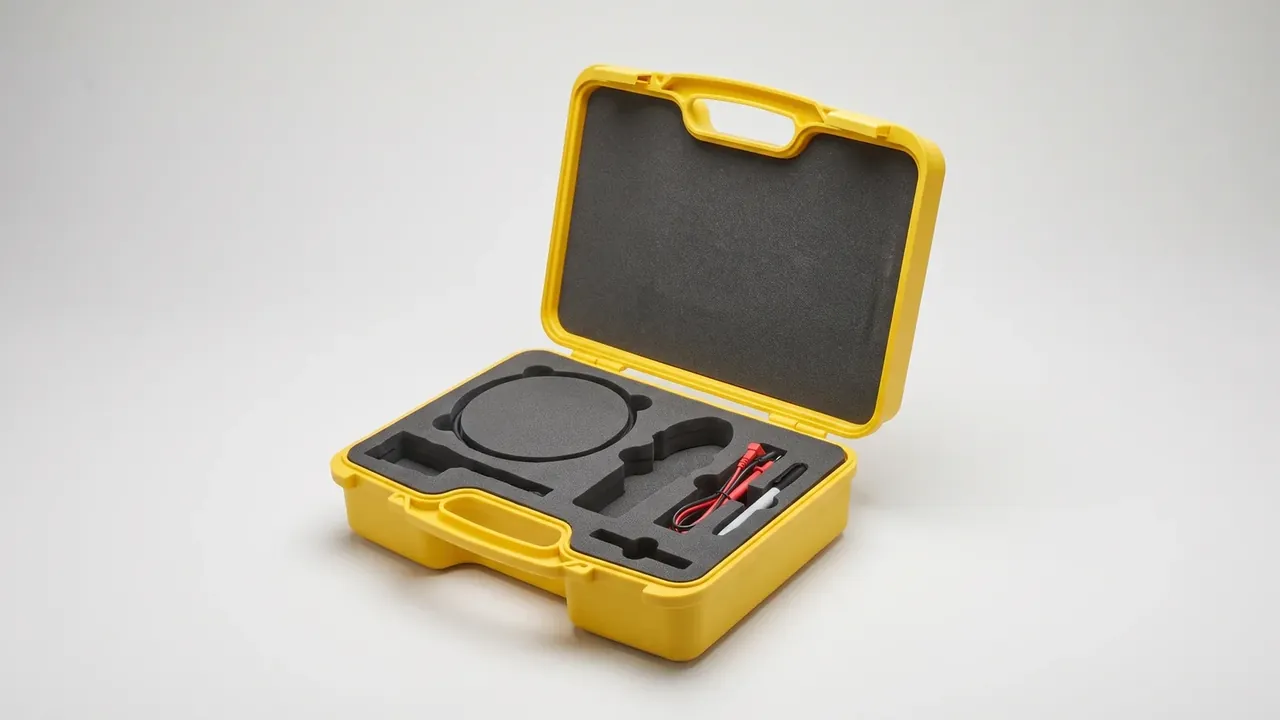
快速答案:本文给出去车间看箱体生产线的 6 个可测信号,节拍、换模、飞边、工位密度、首件确认与连续运行,40 分钟内可测完,用来判断这条线是否匹配你手上的订单结构。
目录
- 箱体生产线的现场判据先定三个可测项
- 节拍:拿秒表站 20 分钟怎么记
- 换模时间:25 分钟与 80 分钟的差别
- 修边与装配的工位密度怎么看
- 匹配度:订单批量与线体柔性
- FAQ
一、箱体生产线的现场判据先定三个可测项
进车间之前先定好要测什么。一支秒表、一张记录表、一支笔,比一份参数清单有用得多。
多数采购第一次看箱体生产线,注意力都落在机台品牌和厂房面积上,而这两项只说明投入,不说明产出。同样是 630 吨的机器,模具冷却水路走向不同、机械手取件路径不同,出件节拍能差出 20 秒以上;同样面积的车间,工位挤在一起时在制品会堆到通道里,返工件和正品混着放,交检时才发现。
所以现场只认三个能用数字落地的信号:单件节拍、换模时长、一次交检合格率。
| 信号 | 现场怎么测 | 常见合格线 |
|---|---|---|
| 单件节拍 | 连续记 10 模的模具周期,再除以每模件数 | 与报价单周期偏差不超过 8% |
| 换模时长 | 上一副模最后一模到新模首件合格 | 一模两腔的箱体 ≤25 分钟 |
| 一次交检合格率 | 随机抽 30 件量壁厚、查飞边、试锁扣 | ≥96%,飞边 ≤0.6 毫米 |
这三项加起来 40 分钟能测完,且不需要对方提前准备任何文件。凡是听到「这个我们要查一下」才算得出的,基本都不是真数据。
二、节拍:拿秒表站 20 分钟怎么记
先分清两个时间。模具周期是机器给的,出件节拍是人给的,两者差在取件与修边上。
站到机台侧面,从合模那一刻起计时,记满 10 模再算平均值。留意料筒温度是否稳在 205℃ 上下,波动超过 8℃ 说明干燥没做到位或温控在跳;留意机械手取件是 5 秒还是 9 秒,慢的那台通常只是取件路径没调过;还要留意取下来的件是直接落进周转箱,还是先放台面上凉 30 秒再修边,这一步的差别会直接体现在节拍上。把 10 模的总时长除以件数,得到单件节拍,再把修边动作单独掐一遍,14 秒和 22 秒在一条线上会被放大成每小时几十件的产能差。最后拿这个数与报价单上的周期对照,偏差超过 8% 就追问原因,答案通常是模具冷却不足,或者为了省电把保压时间压短了。
真正的瓶颈常常不在注塑机。修边台前堆着的半成品高度,比机台上的数字诚实。
三、换模时间:25 分钟与 80 分钟的差别
换模时长决定了这条箱体生产线能不能接杂单,而杂单恰恰是定制箱体生意的常态。
| 换模环节 | 快换配置 | 常规配置 |
|---|---|---|
| 模具吊装 | 8 分钟 | 25 分钟 |
| 水路与油路接驳 | 3 分钟 | 18 分钟 |
| 参数调用 | 2 分钟 | 30 分钟 |
| 首件确认 | 6 分钟 | 7 分钟 |
| 合计 | 19 分钟 | 80 分钟 |
看不出来的是配置差异:快换用的是液压夹模器加分水排快接,常规配置还靠压板加螺栓,光拧紧就要十来分钟。报价时两种配置的箱体单价可能只差 2 元,但一天换 3 次模,两者相差 3 小时,等于半天产能。
判断方法很土,让对方当着你的面换一次,你只掐表,不开口。
四、修边与装配的工位密度怎么看
工位密度只看两件事:相邻工位的中心距,和每个工位允许堆几件在制品。
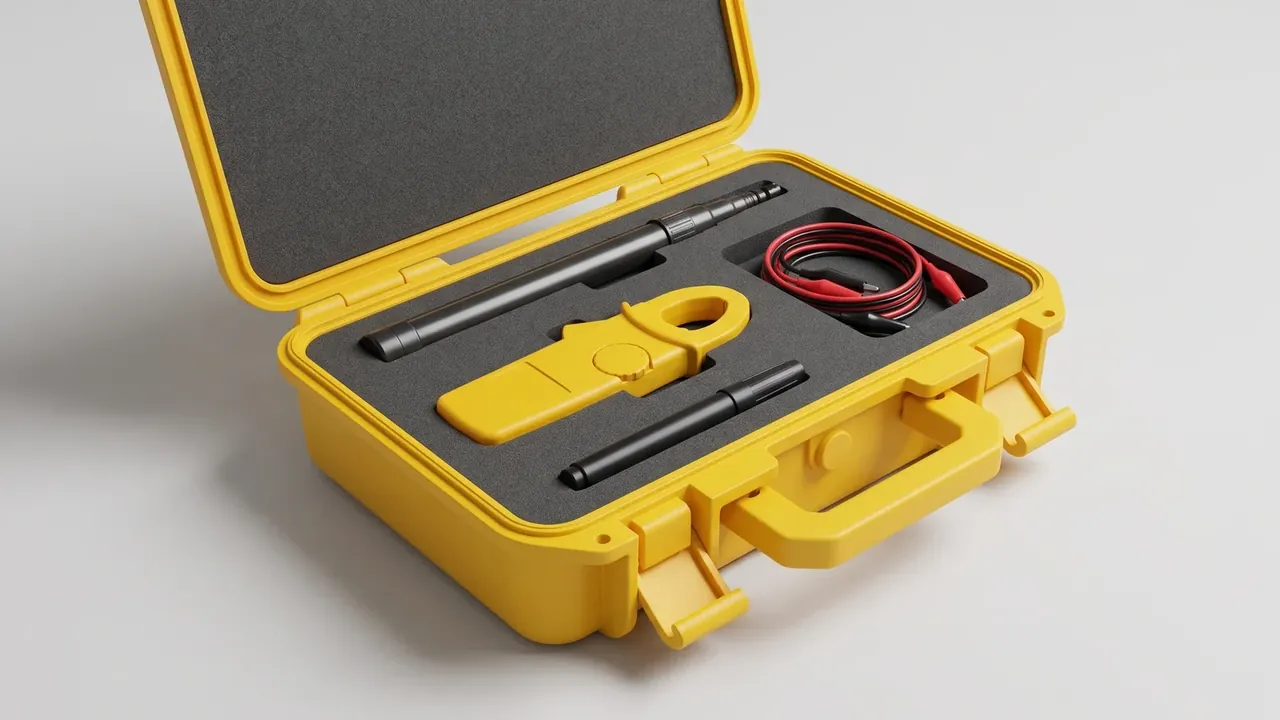
1.4 米是工位中心距的常用下限。低于 1.2 米时,两个操作员同时转身就要互相让位,单件工时会被动多出 3 秒以上,一天下来就是几百件的损失。每工位在制品上限设在 3 件比较稳妥,超过这个数,不合格件就有了混回去的空间。装配段则看五金件总数:4 个锁扣、2 个合页、1 个提手,一个人做完整套要 90 秒,而注塑侧 48 秒就出一件,拆成两人各 45 秒才勉强跟上。装配跟不上,注塑越快越是堆库存。
五、匹配度:订单批量与线体柔性
匹配度只有一条标准:你的订单批量分布,能不能把换模损失摊薄。
- 单批 300 件以下、每月 8 个批次以上:优先一模一腔配快换,换模压在 25 分钟内
- 单批 2000 件以上、颜色单一:一模两腔更划算,模具费摊到单件能低 4 元
- 一年只做 2 个批次但内腔从 380 毫米跨到 620 毫米:宁可两副模具共用一台机
- 需要定制泡棉内衬:确认线尾有没有独立裁切工位,否则内衬外发,交期多 7 天
- 要出口:查线尾最近 3 个月的 500 小时盐雾抽检记录
柔性不是设备能力,是排产习惯。
一条箱体生产线能不能为你所用,还要看它愿不愿意为小单停机。愿意停的,换模 19 分钟也能做生意;不愿意停的,设备再新也只会把你的交期往后推。
结论
判断箱体生产线不需要懂注塑工艺,只需要一支秒表和三张记录表。节拍对不上报价、换模超过 25 分钟、工位挤到 1.2 米以内,这三条里出现两条,就该换一家看。设备新旧是对方的资产状况,可测信号才是你的采购依据。把这些数记下来再去谈价,箱体生产线的报价结构会变得透明。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号