

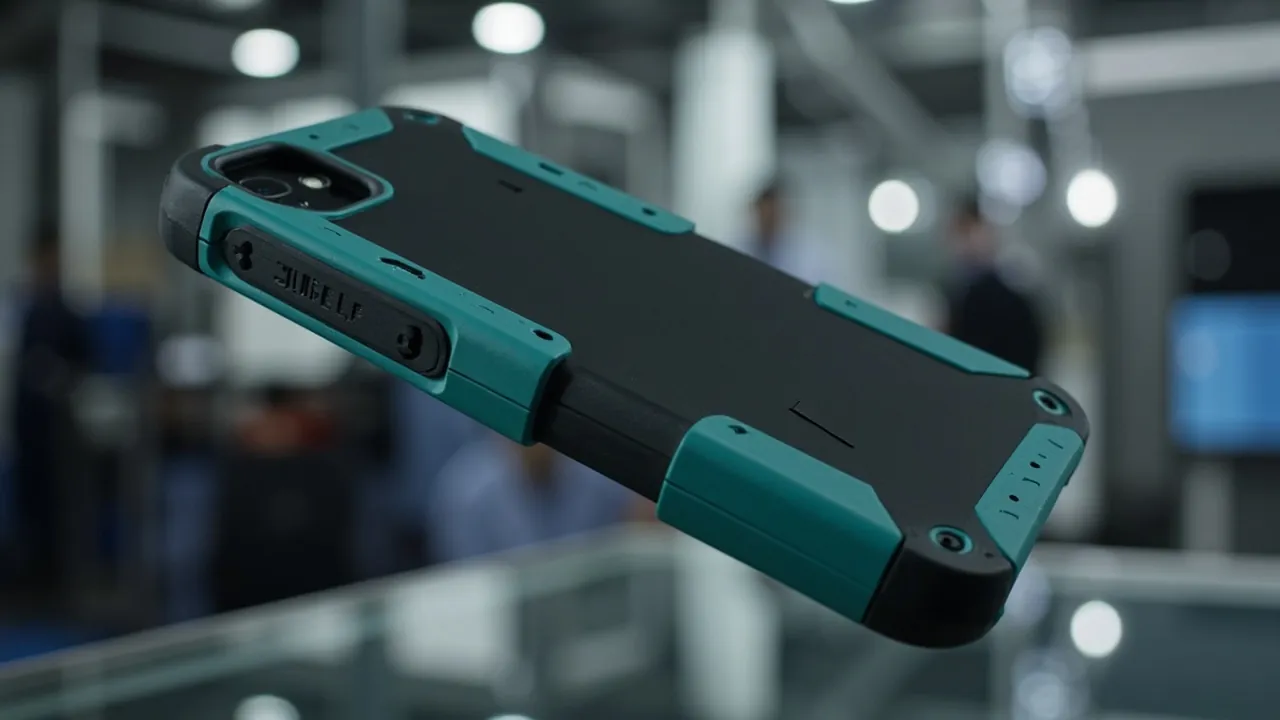
双色注塑与包胶把两种材料放进同一个模塑零件。在防护箱上,第二种材料通常承担三种职责之一:软化握持部位、形成密封特征,或增加一处不会磨掉的配色点缀。
两种不同的工艺
| 工艺 | 做什么 | 在箱体上的典型用途 |
|---|---|---|
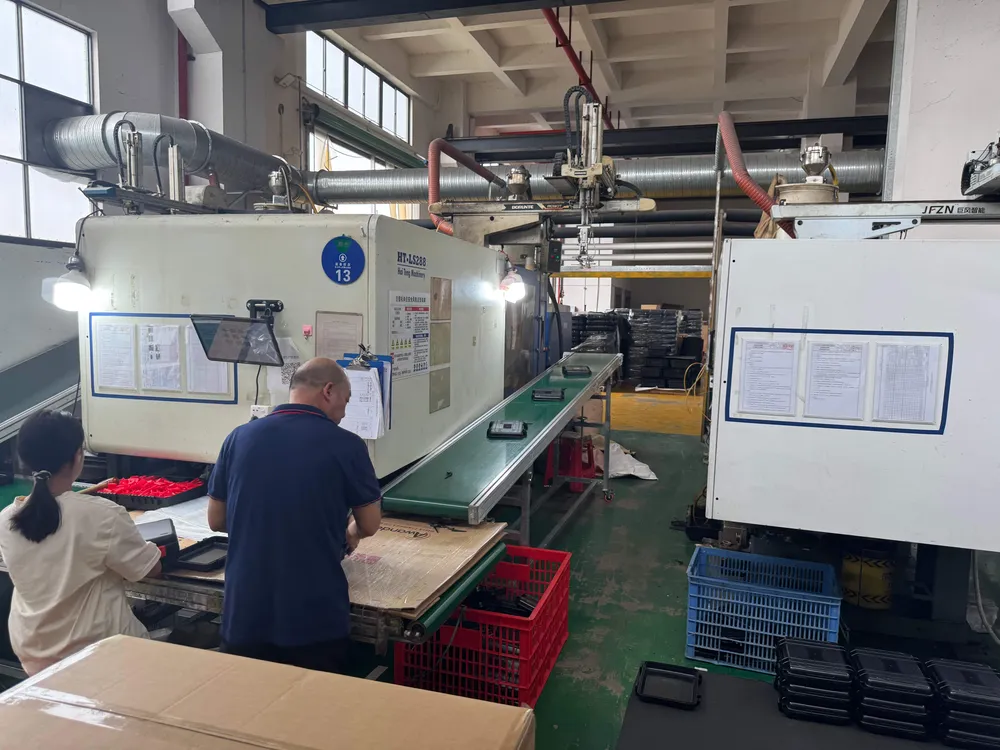
| 双色 / 双射成型 | 在同一模具内按序注入两种材料,一个周期内完成 | 双色面板、同一工序内成型的"刚体 + 软握把" |
| 包胶成型 | 在已成型基材上再成型第二种材料 | 硬壳上的软质 TPE 握把、一体化类密封特征 |
两者都省去了一道后道工序。原本需要单独采购、库存和装配的握把,变成了同一次注射的一部分。
第二种材料买到了什么
- 握持与搬运。 在硬质提手上包一层软质热塑性弹性体,能提升舒适度并减少打滑——这对需要搬运一段距离的装载箱很重要。
- 密封一体化。 就地成型柔性特征,可减少独立的密封零件数量,以及随之而来的装配波动。
- 耐久配色。 一次成型的点缀不会像贴纸那样翘边,也不会像表面印刷那样在高频接触部位被磨穿。
- 冲击与振动表现。 接触点上的柔性层会改变能量传递方式,从而同时保护箱体和它所撞到的东西。
约束条件
- 模具成本。 多材料模具比单一材料模具复杂得多,因此经济性上需要批量支撑。
- 材料相容性。 两种材料必须在加工过程中实现粘结。这限制了树脂与弹性体的搭配,不能只凭外观喜好来决定组合。
- 成型周期。 额外的注射步骤,以及双色工艺中的模具运动,都会影响产出效率。
- 设计规则依然适用。 当两种材料共用一个零件时,截面厚度、过渡和浇口位置的约束会更多。
- 维修影响。 一体化特征无法单独更换,这对高磨损件可能有影响。
如何决策
当第二种材料确实省下了真实成本或解决了真实问题时,才值得增加模具投入:省掉一道装配工序、握持感受有可衡量的改善、或者点缀能扛住磨损。如果只是装饰性需求且批量不大,通常印刷或独立零件更划算。成型工艺的更多细节见我们的注塑与滚塑对比。