01产线节拍不看出货量,看换模频率
一条防护箱产线的真实能力,不在它一天能出多少只,而在它多快能换一次模。大批量单一型号跑步进式生产,节拍好看,但换一次颜色或改一处结构要停机数小时;小批量多型号的产线,单只看似慢,换模时间才是它的核心竞争力。前者适合标品铺货,后者适合定制订单。
判断方法很直接:问上一周的换模次数与每次耗时,再对照当周出货型号数。换模超过 8 小时、型号却有五六种的产线,多半靠库存堆出来的交期,实际响应并没有看起来那么快。
02注塑与滚塑,产线形态完全不同
注塑靠高压把熔料打进钢模,周期以秒计,一模可出多件,适合中小型箱体与高一致性要求;滚塑把粉料放进模具里旋转加热,周期以十分钟计,适合大型中空件与厚壁结构。两条产线的厂房布局、能耗、模具成本都不在一个量级。
对采购方的影响是:注塑件的尺寸公差更稳、表面更好,但模具费高,改结构等于改模;滚塑件模具便宜、适合大件,但壁厚均匀性依赖工艺经验,批次间色差与重量波动更明显。选哪种,取决于批量、尺寸与外观要求,而不是哪种更先进。
03一致性藏在装配工位,不在注塑机
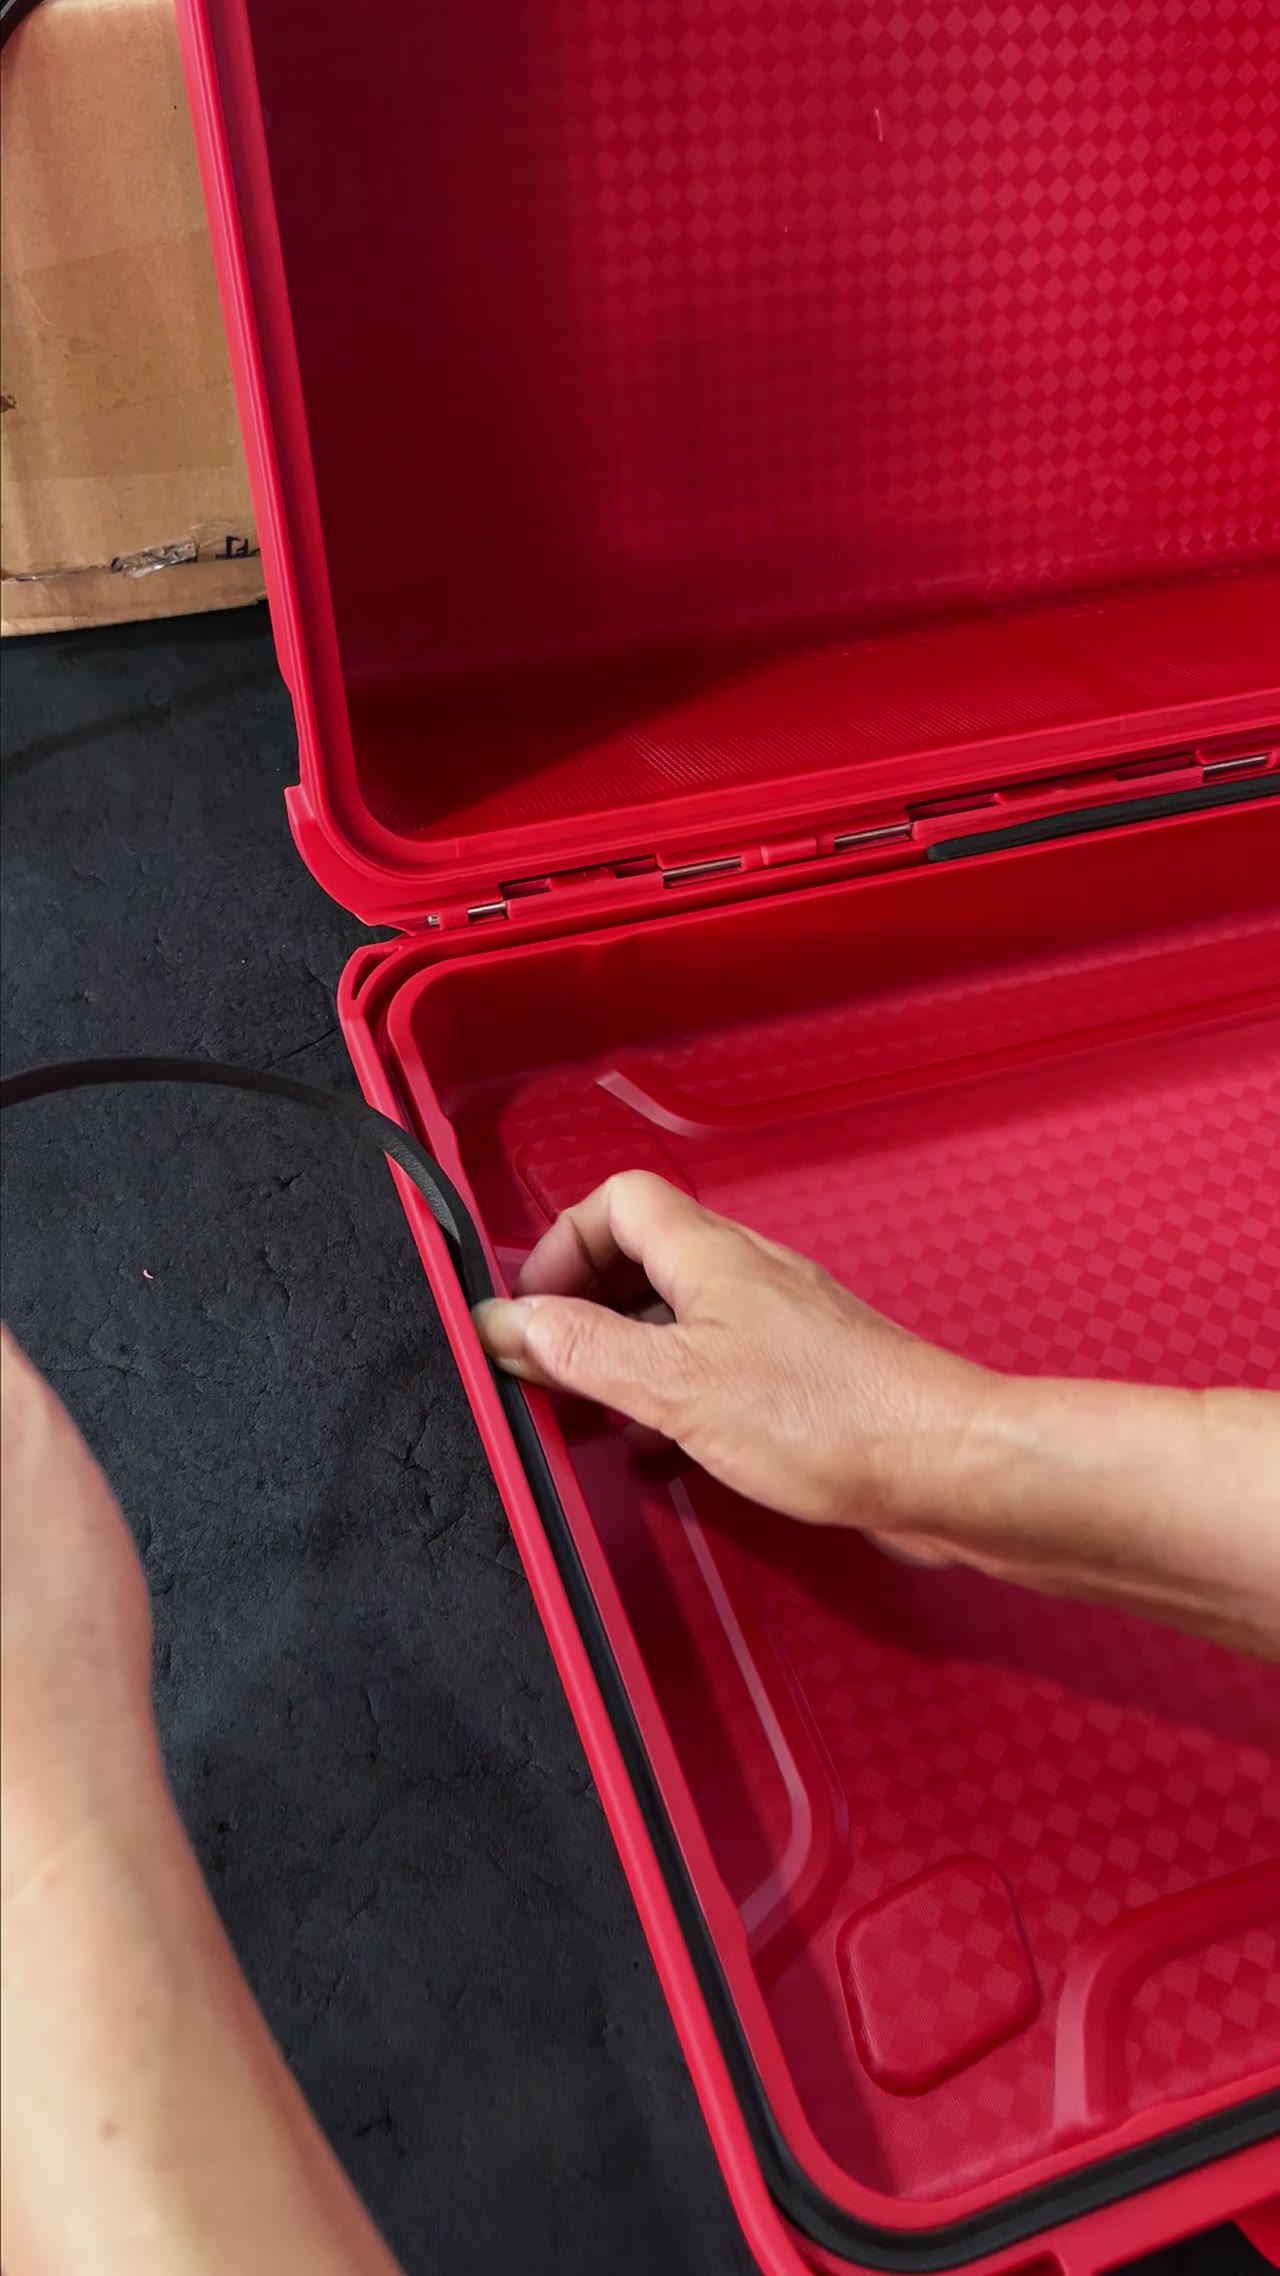
箱体注塑出来只是半成品。锁扣、铰链、胶条、内衬、铭牌,每一项都在装配工位装上去。同一批注塑件,装配手法不同,成品手感可以差出两个档次:锁扣扣合力度、盖缝合拢度、胶条压缩是否均匀,都取决于工位上的定位工装与操作规范。
判断装配水平看三处:工位上有没有定位工装(不是靠手感)、锁扣安装是否用定扭矩工具、胶条是否有安装到位标记。三处都有,批次一致性基本可控;靠肉眼与手感装配,前一百只和后一百只不会一样。
04定制能力落在模具与二次加工
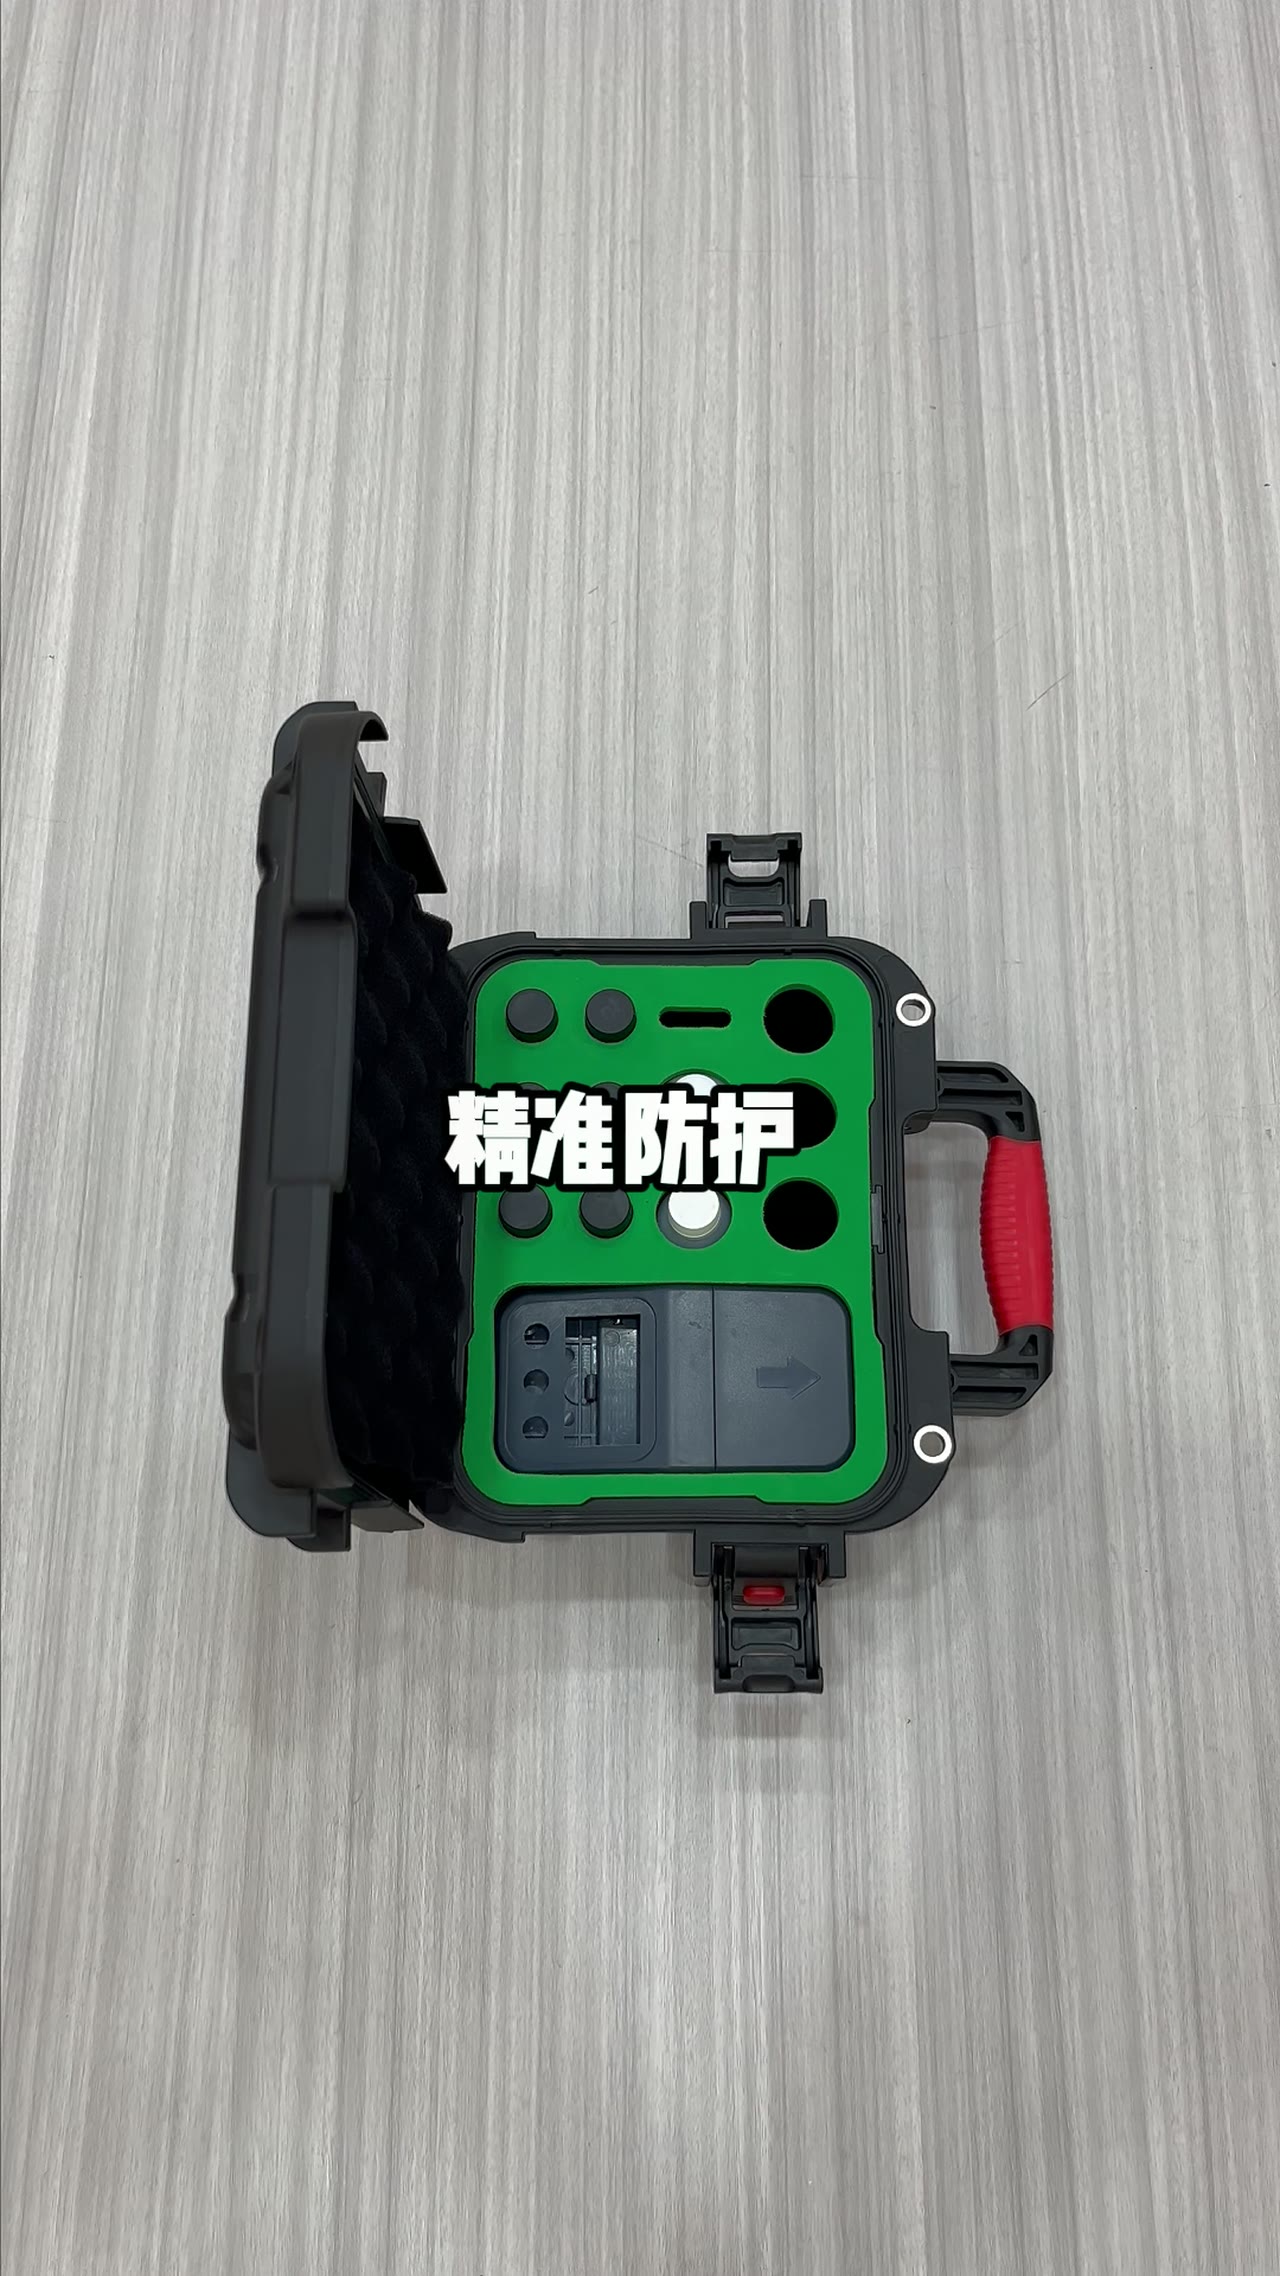
定制分三层:贴牌与配色属最浅一层,只动外观;开孔、加隔板、改内衬属中间层,动的是模具与二次加工;改结构、加功能件属最深一层,要重新开模或改模。三层对应的起订量、周期与费用差别很大,谈判时先把层级说清,比笼统问「能不能定制」有效。
中间层最容易被低估。开一个孔看似简单,但开孔位置涉及密封路径,孔边若没有加强,浸水时先从孔边渗。要求供应商提供开孔后的密封验证,而不是只看开孔精度。
05验厂半天,看这四处就够
第一处看原料区:料袋是否分类堆放、有无防潮措施、回料比例是否标识。第二处看注塑或滚塑车间:模具存放是否规范、设备点检表是否在有效期内。第三处看装配线:有无定位工装与作业指导书。第四处看成品区:堆码方式、待检与已检是否分区。
四处里最能暴露问题的是原料区的回料标识。回料掺比过高会让箱体变脆,而外观几乎看不出来,只有低温冲击或长期使用才显现。若供应商无法说明回料比例,后续谈质量条款会非常被动。
| 换模时间(判断响应能力) | 关键指标 |
|---|---|
| 注塑周期量级 | 以秒计 |
| 滚塑周期量级 | 以十分钟计 |
| 定制层级 | 3 层(外观 / 二次加工 / 结构) |
| 装配一致性关键 | 定位工装 + 定扭矩 |
| 开孔后必做 | 密封验证 |
| 验厂重点区域 | 4 处 |
| 最易忽略项 | 回料比例标识 |
常见问题
怎么判断工厂是真正的制造方?
看三点:能否带你进注塑或滚塑车间看设备与模具、能否说明模具数量与归属、能否提供该批次的工艺参数记录。只有展厅与样品间、模具说不清归属的,多半是贸易商或组装厂。
定制开孔会不会影响防水?
会,开孔切断了密封路径。正确做法是孔位加加强筋、配密封圈或防水接头,并在开孔后做浸水或喷淋验证。只保证孔径精度不做密封验证的,实际使用中会先从孔边渗水。
回料比例多少算合理?
没有统一标准,取决于结构与应用。外观件通常控制在较低比例以保证色差与强度,结构件可适当提高。关键是供应商能明确说出比例并有记录,而不是含糊其辞。比例不明是最大的风险信号。
验厂需要提前准备什么?
带三样:拟采购规格与预计批量、需要确认的质量判据、以及希望看到的工序清单。提前给出清单,工厂才能安排对应的工位与记录,否则半天只能看展厅,看不到真实产线。