

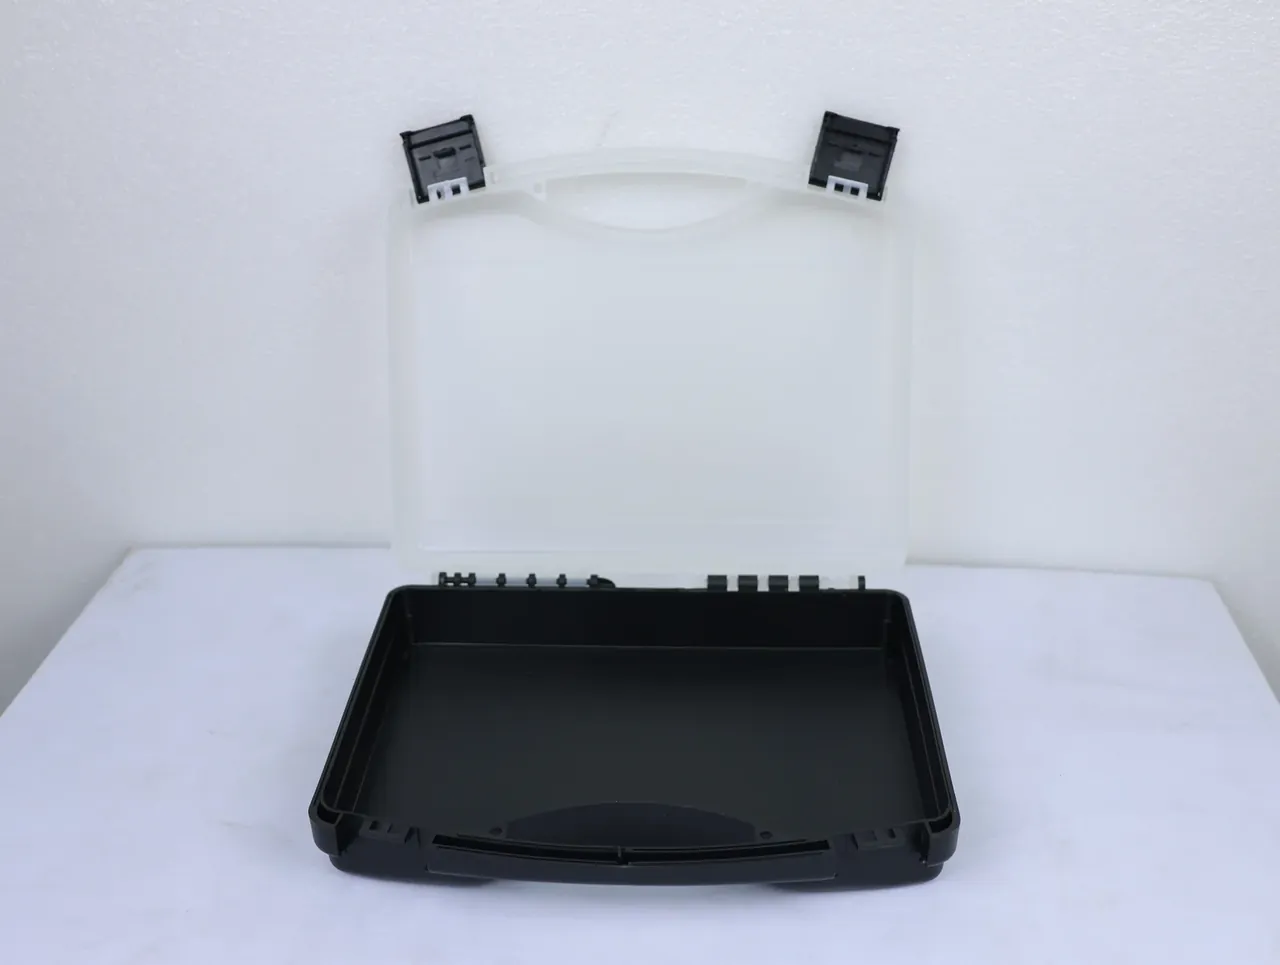
快速答案:箱体组装工位并非所有批量都划算。年产 3 万只以上、品种压在 10 个以内,直线工位最省;年需 1500 只以下或品种超过 40 个,整箱外购与单元式台位更合适。判断只用三个数:节拍、换型时间、单件全成本。
目录
- 箱体组装工位对比先看哪三个数
- 单件大批量:流水线工位赢在缓存
- 多品种小批量:单元式台位反而更快
- 重型箱体:固定台位与行车怎么配
- 这三种情况不要选箱体组装工位
- FAQ
一、箱体组装工位对比先看哪三个数
十一月的换线夜班,宁波一家军械箱厂的车间把一条直线工位拆成 U 型单元。18 米输送线拆了 6 小时,早班人数从 7 人减到 4 人,当天产量却从 860 只升到 940 只。问题不在设备:两年里品种从 6 个涨到了 42 个。
箱体组装工位的对比落到纸面,只有三个数:单只节拍、一次换型要多久、单件全成本。节拍决定产能上限,换型决定这条线能吃下多少品种,全成本决定这笔投入几年回本。三个数里最容易看错的是第三个,多数报价只算人工和台面,把缓存、返修和占地漏在外面。
| 布置形式 | 单只节拍 | 一次换型 | 占地 | 适合的年批量 |
|---|---|---|---|---|
| 直线流水工位 | 45 秒 | 90 分钟 | 18 米线体,6 平方米每工位 | 3 万只以上 |
| U 型单元台位 | 78 秒 | 12 分钟 | 32 平方米每单元 | 3000 至 2 万只 |
| 固定装配台位 | 210 秒 | 5 分钟 | 9 平方米每台 | 2000 只以下 |
| 环形回转工位 | 52 秒 | 40 分钟 | 直径 4.2 米 | 1 万只以上 |
| 整箱外购 | 不适用 | 不适用 | 仓库 40 平方米 | 1500 只以下 |
表里最右一列是这几年跑出来的分界,不是理论值。3000 只以下的单子摊不掉输送线的折旧:一条 18 米线含电控约 26 万元,按 5 年折旧、年产 3 万只算,单只摊 1.7 元;同一条线只跑 2000 只,单只摊到 26 元,比箱体本身还贵。
所以第一个判断不是要不要自动化,而是这条线一年能跑多少只。跑不满的线,节拍再快也是账面数字。
二、单件大批量:流水线工位赢在缓存
年产 5 万只以上、品种压在 8 个以内的项目,直线工位的优势不在快,而在缓存。相邻工位之间留 6 至 8 只的在线在制品,前道停机 40 分钟,后道照常出货。这段缓冲的价值,大于把节拍从 45 秒压到 38 秒。
一条工位间距 1200 毫米的直线,线速取 0.12 米每秒,取放不必等输送启停。6 人配置、单班 8 小时,理论产能 640 只,直通率 97.5% 时实际落在 620 只上下。这个数与排产表对不上,差的通常是换型。
流水线的代价是刚性与占地。线体一固定,品种一多就得停机改工装,改一次 90 分钟;一个月改 12 次就是 18 小时,等于丢掉 1.5 个班。所以配流水线的项目,销售端要能承诺品种冻结半年。线边还有一笔账常被漏掉。直线工位要压 2 小时的料,折成资金约 4.6 万元;U 型单元只压 20 分钟,这笔钱省得下大半。箱体组装工位选型把资金占用算进去,结论常常会翻转。
三、多品种小批量:单元式台位反而更快
42 个品种、每批 200 只的订单结构,直线一定输。输的不是节拍,是换型。U 型单元把换型压到 12 分钟,靠三件事:工装快换盘、参数配方、物料小车整车上线。缺一件,换型就回到 40 分钟以上。
台面高度取 900 毫米,三面布料,操作者站在缺口里,单手取料行程 4.5 米以内。这个尺寸按第 50 百分位男性肘高减 100 毫米定,台上叠 150 毫米高的料盒后,视线仍落在口沿。
| 年批量 | 品种数 | 推荐布置 | 单件全成本 | 主要代价 |
|---|---|---|---|---|
| 8 万只 | 6 个 | 直线流水工位 | 8.4 元 | 换型 90 分钟,品种不能动 |
| 1.2 万只 | 42 个 | U 型单元台位 | 11.7 元 | 人工占比高,节拍 78 秒 |
| 3000 只 | 15 个 | U 型单元台位 | 16.3 元 | 设备利用率 55% |
| 800 只 | 30 个 | 整箱外购加贴标 | 46 元 | 交期 35 天,改型重开模 |
表里 800 只那一档,自制成本 58 元,外购 46 元,差的 12 元几乎全在模具摊销上。年需 800 只却自己搭工位,等于替供应商养一套模具。
单元式的短板是节拍上限。78 秒一只,两班最多 700 只,再往上只能加单元。加一个单元 32 平方米、4 个人,边际成本低于加一条线,管理复杂度却上得快。箱体组装工位从 1 个单元扩到 4 个单元,班组长就从兼岗变成专职。
四、重型箱体:固定台位与行车怎么配
空箱 32 公斤、满载 58 公斤的规格,输送线不是好选择。滚筒线承重够,58 公斤的箱体在上面翻身,手腕要吃的力矩超过 30 N·m,一天翻 200 次,腱鞘先废。
固定台位的思路是把翻身交给行车或翻转架。500 公斤起重的单梁行车配 1.5 米跨度,翻转架用 3.2 N·m 的扭矩锁住箱体四角,两次翻身替代手工四次。台面压到 750 毫米,箱体上沿落在肘下 50 毫米,合盖时前臂不用抬。
这类台位单只节拍 210 秒,看着慢,省掉的却是输送线等待与返修。58 公斤的箱体在滚筒上磕一次,锁扣变形 0.8 毫米,密封就守不住。按 2% 的返修率算,一年多花 1.9 万元,够买半台翻转架。
重箱还有一条分界是 40 公斤。过了这条线,人工翻转的腰部负荷进入风险区,多数安监口径要求机械辅助。箱体组装工位走到这一步,已经不是在排位置,而是在配起重设备。
五、这三种情况不要选箱体组装工位
第一种,年需 1500 只以下。模具、工装、线体的投入摊不开,自制 58 元对外购 46 元,差价够付三年运费。
第二种,品种一个月换 30 次以上。快换盘再快也有 5 分钟的底,30 次换型就是 2.5 小时,还没算首件确认。这类订单交给有柔性线的外协厂,比自建工位便宜。
第三种,箱体长度超过 1.6 米。长度一过这条线,输送线的转弯半径和厂房通道都卡住,工位只能做成单点,节拍掉到 300 秒以下,规模效应消失。
| 场景 | 账面看起来 | 隐藏成本 | 更合适的选择 |
|---|---|---|---|
| 年需 800 只、品种 30 个 | 自建线更可控 | 模具摊 12 元每只,改型再开模 4.5 万元 | 整箱外购,起订量 500 只 |
| 月换型 30 次 | 换型只要 5 分钟 | 首件确认 25 分钟,良率掉 2% | 外协柔性线,按件计价 |
| 箱长 1.6 米以上 | 加宽台面即可 | 通道加宽 1.2 米,厂房改造 18 万元 | 单点台位配行车 |
这三条不是否定它,而是把它放回擅长的区间:品种稳定、批量够大、长度在 1.6 米以内。
结论
换型 12 分钟与 90 分钟的差别,比节拍 45 秒与 38 秒的差别更值钱。品种多、批量小,工位做成 U 型单元;批量稳、品种少,让直线承担缓存;重箱与长箱退回单点台位,把力气交给行车。先算清年批量、品种数与单件全成本,再决定要不要上自动化,这个顺序比设备本身更影响回本,也是箱体组装工位值得在扩产前重算一遍的原因。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号