

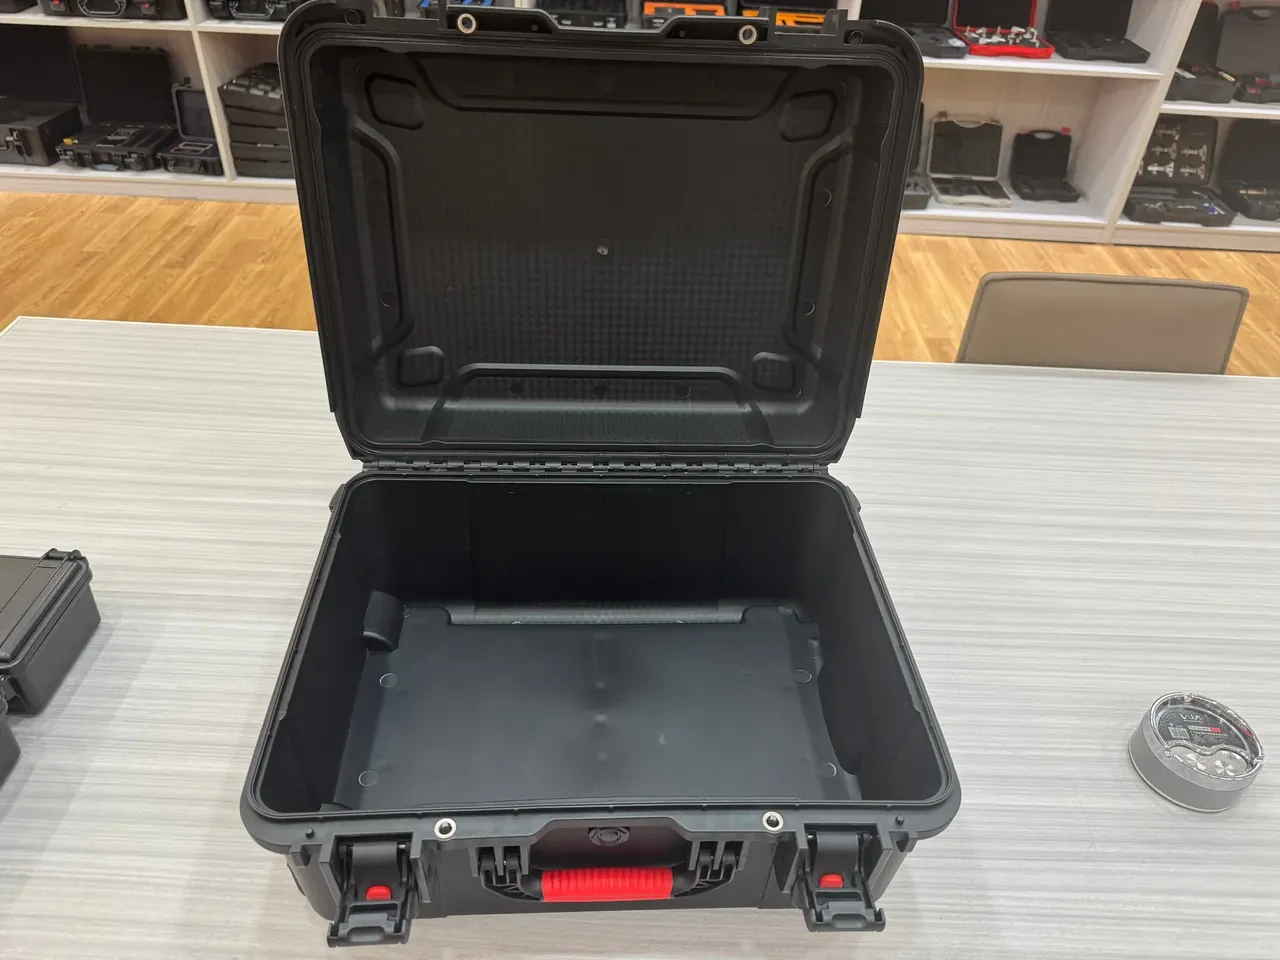
快速答案:防护箱隔板间距按最大件定,常用件在格内要晃 3 至 8 mm,运输一趟涂层就被磨出白痕;按常用件定,最大件放不进去,只能拆板并格,每次多花 40 至 90 秒,还容易装偏一格。判定只看两个数:常用件占装载次数的比例,与最大件每周的抽换次数。
目录
- 防护箱隔板间距的两个基准
- 槽位步距与净空算法
- 间隙余量:单侧 1.5 至 3 mm
- 混装时的折中值
- 抽换隔板的动作成本
- 把间距写进图纸的 3 个标注
- FAQ
一、防护箱隔板间距的两个基准
防护箱隔板间距只有两个可取的基准:按最大件定,或按常用件定。前者保证任何一件都能直着落进格子里,后者保证每天开合的那几格最紧凑。折中不算第三个基准,它只是两个基准的加权结果。
净空由槽位和隔板厚决定,一句话写得完:净空 = 步距 × 格数 − 隔板厚。步距 25 mm、隔板 4 mm 时,3 格净空 71 mm,4 格 96 mm,9 格 221 mm。选格数,本质是在回答按哪件定。
按最大件定只需一次算术:量出最长边,加两侧余量,除以步距向上取整。按常用件定要多一步统计——同一格里一年放进去的件,尺寸往往集中在 1 到 2 档上。这一步省掉,间距必然被最大的那件带偏。偏差的代价落在日常动作上。格子按 210 mm 的大件定成 221 mm,装 88 mm 的常用件时单侧空出 62 mm,件在格内可以横过来;操作工为了让件不晃,会自己塞纸板、缠胶带,一年下来胶带用量 6 到 9 卷,格内还留胶痕。
二、槽位步距与净空算法
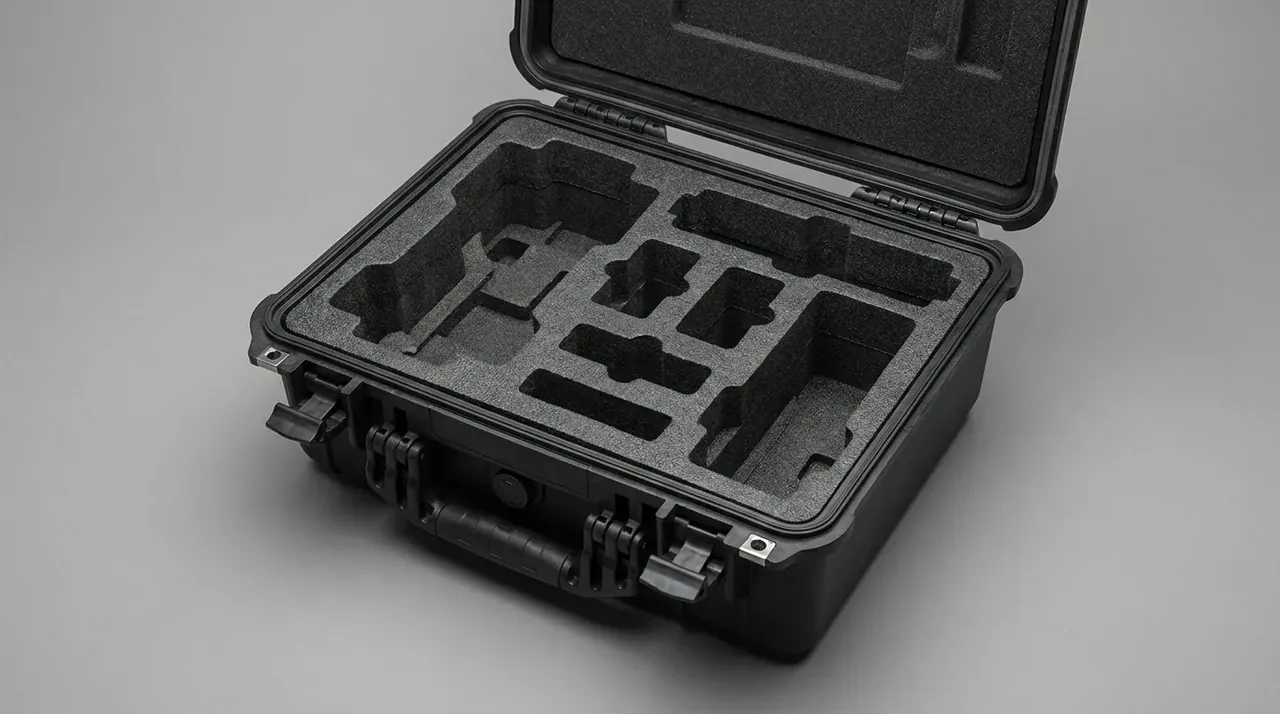
槽位步距在注塑时就定死了,20 mm、25 mm、30 mm 三档最常见,槽宽 4.2 mm 配 4 mm 隔板。步距越小分格越细,代价是隔板片数增加,同规格空箱自重多 0.3 至 0.5 kg。
| 槽位步距(mm) | 2 格净空(mm) | 3 格净空(mm) | 4 格净空(mm) | 对应件宽(mm) |
|---|---|---|---|---|
| 20 | 36 | 56 | 76 | 60 至 72 |
| 25 | 46 | 71 | 96 | 75 至 92 |
| 30 | 56 | 86 | 116 | 95 至 112 |
同一件宽 88 mm 的器件,25 mm 步距刚好落进 4 格,单侧余量 4 mm;20 mm 步距要 5 格才有 96 mm,多一片隔板、多一次抽换。30 mm 步距的 4 格是 116 mm,余量 14 mm,晃动量偏大。
步距还决定小件的浪费。20 mm 步距的 2 格只有 36 mm,装 25 mm 的接头还剩 5.5 mm,够用;30 mm 步距的 2 格 56 mm,装同样的接头空出 15 mm,件就在格里翻滚。分格越粗,小件越难固定。
所以步距不是越细越好,也不是越粗越省。装载件的宽度分布集中在 60 至 90 mm 时,25 mm 步距的命中率最高:4 格覆盖 75 至 92 mm,5 格覆盖 100 至 117 mm,两档就能吃下八成件型。换成 20 mm 步距,同样覆盖要 5 格和 6 格,隔板多 2 片。
三、间隙余量:单侧 1.5 至 3 mm
单侧余量 1.5 至 3 mm 是硬质件的常规取值。1.5 mm 是装配下限,再小就要靠推才能落位,取件时手指伸不进去;3 mm 是晃动上限,再大运输中的往复位移会把涂层磨花。
余量要按件长放大。300 mm 以上的长件单侧留到 4 mm,箱体跌落时会有 1 至 2 mm 的弹性变形,长件两端最先顶住隔板。100 mm 以下的小件,1.5 mm 就够。
软质件走另一套数。带线缆的探头、包在布套里的量具,单侧留 5 至 8 mm,因为软材料在运输中会压实,压缩量 10% 到 15%,初始余量留小了,合盖之后反而变成挤压。
这个值是单侧的,写进图纸必须注明。写总间隙 3 mm 和写单侧 3 mm,做出来差一倍,返工一批隔板要 5 至 7 天。
四、混装时的折中值
混装没有唯一解,但有可算的折中:按装载次数加权。常用件占 80%、最大件占 20%,两者所需净空差 100 mm,加权后的目标值落在离常用件 20 mm 的位置,实际就是常用件那一格,大件走并格。
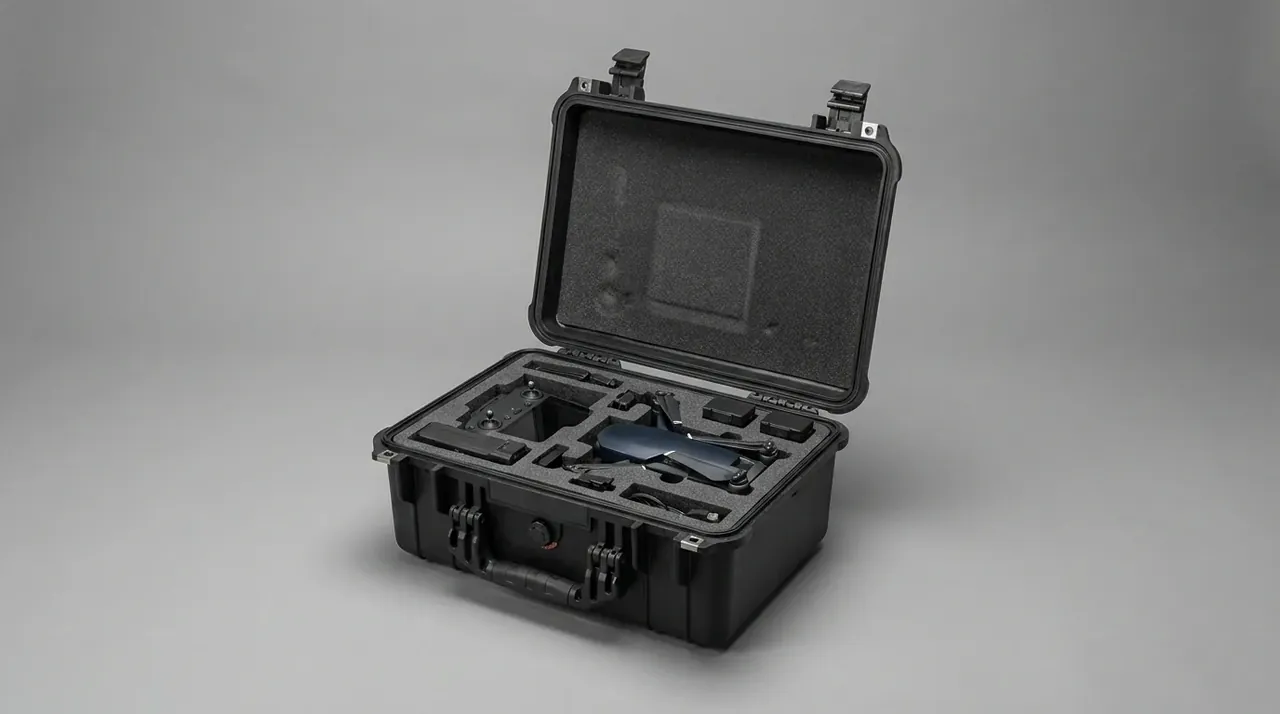
更省事的做法是双档布局:主格按常用件定,另留 1 个由 3 格并成的合并位,最大件来时拆掉 2 片隔板放进去。合并位常态空置 20% 至 30% 的容积,换来不改箱体、不用二次开模。
并格有边界。合并后净空要多留 4 mm,因为两片隔板的槽位公差会叠加,装回去不一定回到原来的槽;装偏 1 格,整排间距就乱了,后面几格的余量全部重新分配。
合并位的深度也要核。隔板高 40 至 60 mm,大件如果高出隔板 10 mm 以上,运输时会在高度方向窜动,得换更高的隔板,成本又回到开模那一侧。
五、抽换隔板的动作成本
抽一片隔板不是零成本。取件、拔板、改格、复位、复检,一次 40 至 90 秒;一天 1 次、一年 250 个工作日,累计 2.8 至 6.3 小时。这还没算装错格之后的返工。
| 抽换频次 | 建议基准 | 常用件怎么办 | 年动作时间(小时) |
|---|---|---|---|
| 每周不到 1 次 | 按常用件定 | 原地不动 | 0.4 至 1.0 |
| 每周 1 至 2 次 | 双档布局 | 主格不动,并格给大件 | 0.6 至 2.6 |
| 每天 1 次 | 按最大件定 | 常用件并格或加插片 | 2.8 至 6.3 |
| 每天 3 次以上 | 按最大件定,另配一箱 | 常用件单独一箱 | 8.3 至 18.8 |
表里最该看的是最后一行。抽换到每天 3 次,动作时间已接近半个班,防护箱隔板间距再省下的那点容积也补不回来。反过来,一周只换 1 次,为省 40 秒而让常用件常年晃动,账同样不划算。
动作成本还有隐性的一半:找件。格宽空出 60 mm 时,件会滑到格角,操作工要把手伸进 200 mm 深的腔内摸,单次多花 5 到 10 秒。这部分不计入抽换时间,却每天发生十几次。
换箱与换板要一起算。并格方案只多 2 片隔板,每片 8 至 12 元;改模能根治,但 8000 元起的模具费摊到 300 套是每套 27 元,摊到 2000 套才 4 元。年用量不到 300 套,改模的钱买不回来。
六、把间距写进图纸的 3 个标注
图纸上写清三件事,间距就不会在打样时漂:步距与槽宽、以哪一侧内壁为零点、隔板厚度的公差。三件事缺一件,打样回来都要现场量。
步距标 25 ±0.2 mm,槽宽标 4.2 +0.1 mm。槽宽比隔板厚大 0.2 mm 是给热胀留的,超过 0.4 mm 隔板会在槽里前后晃,拔出时还容易带出倒角。
零点以左侧内壁为准,第一片隔板中心线距壁 12.5 mm,等于半个步距。两端不对称时要在图上标出哪端是基准,否则做出来左右格宽差 2 mm。
隔板厚标 4 ±0.15 mm。厚了插不进槽,薄了会在槽内晃动,防护箱隔板间距的实际值就跟着变。三处标注齐全,隔板厂和箱体厂各做各的也不会错位。
结论
先看抽换频次,再看件宽分布,最后才谈格数好不好看。每周抽换不到 1 次,按常用件定间距,格紧凑、件不晃、动作也少;每周 1 到 2 次,用双档布局,主格不动、并格留给大件;每天都换,按最大件定,宁可常用件空出一点。带上这两个数去谈,供应商给的防护箱隔板间距才是能落地的那个,否则只是报价单上的一个数字。
槽位步距的取舍规则可以压成一句:步距取件宽分布的众数档,格数取最大件的向上取整,两者冲突时让步距,不让格数。步距改了要开模,格数改了只是拆装隔板;把贵的那个定死,把便宜的那个留给现场调。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号