

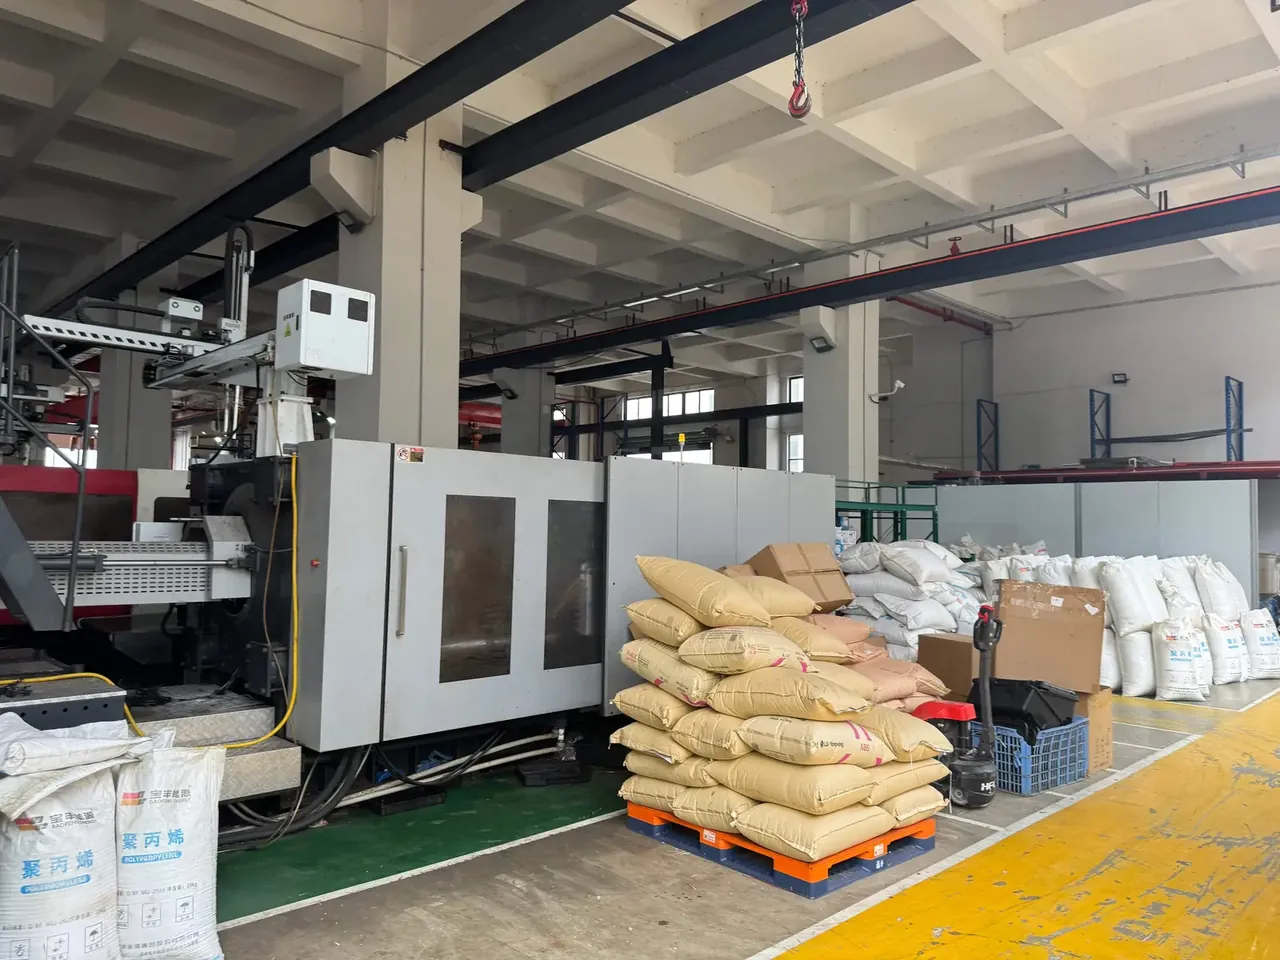
快速答案:箱体工厂参观只需带一张三栏表:设备栏记注塑机吨位、模具套数与检测仪器,工序栏记五个巡查点的实测值,样品栏收留档照片、留样件与对照件。三栏各十项,离厂前二十分钟复核,三小时就能把工厂的真实能力看清、记下、带走。
目录
- 箱体工厂参观带的三栏清单
- 设备栏:注塑机吨位、模具与检测仪器
- 工序栏:五个巡查点
- 样品栏:留档、留样与对照件
- 三栏怎么配成一张表
- FAQ
一、箱体工厂参观带的三栏清单
箱体工厂参观最容易犯的错,是只记住车间干不干净。干净说明管理有底子,却说明不了机器能不能稳定跑出 3 毫米的箱壁。带一张三栏表进场,把看到的换成记下的,参观才有产出。
三栏各管一件事:设备栏回答有没有能力,工序栏回答稳不稳,样品栏回答结果长什么样。每栏十项,一栏填不满就是漏了环节。
随身工具六件足够:五米卷尺、卡尺、塞尺、红外测温枪、强光手电、A4 记录板。它们不用于验货,作用是让对方知道你随时会量;箱体工厂参观时掏出卡尺量一处壁厚,讲解的详略往往立刻变化。
| 栏目 | 回答的问题 | 现场动作 | 每栏项数 |
|---|---|---|---|
| 设备 | 有没有能力 | 抄铭牌、量模具、点仪器 | 10 |
| 工序 | 稳不稳 | 站工位、读参数、记实测 | 10 |
| 样品 | 结果长什么样 | 拍照、留件、取对照 | 10 |
二、设备栏:注塑机吨位、模具与检测仪器
注塑机吨位是第一项。箱体投影面积大,锁模力按每平方厘米 350 至 500 千克估,一只 600 乘 400 毫米的箱体要 850 至 1200 吨。机台跨度常见 550 吨到 2800 吨,箱体主力机型落在 1200 吨上下。别只看最大那台,要看这个吨位段有几台能排产。
模具看套数与状态。四十套上下的模具库里,箱体模通常占十几套,钢料以 P20 与 718H 为主。站在模架边三分钟能看清三件事:型腔有没有拉伤,水路接头有没有渗水,顶针板背面有没有积料。
加工中心决定修模速度。工作台 1200 乘 600 毫米是常见规格,行程小于模具底板就得外协,一次往返三五天。箱体工厂参观时问一句修模在哪里做,答案比设备清单更能说明配合度。
检测仪器看两项:三坐标行程与气密台配置。行程 800 毫米的机器只能测镶件,测不了整只箱体;气密台要看压力表精度与保压时间能否设定。
| 设备 | 看哪一处 | 常见规格 | 记录方式 |
|---|---|---|---|
| 注塑机 | 锁模力与可排产台数 | 550 至 2800 吨,主力 1200 吨 | 拍铭牌与参数屏 |
| 模具 | 套数、钢料、水路 | 箱体模十余套,P20 与 718H | 拍模架编号 |
| 加工中心 | 工作台与行程 | 1200 乘 600 毫米 | 拍工作台与刀库 |
| 检测仪器 | 三坐标行程、气密台 | 行程 800 毫米以上 | 拍校准标签 |
三、工序栏:五个巡查点
工序栏只记五处。第一处是上料与干燥:色母与再生料要烘,80 摄氏度两小时是常见设定,干燥机显示与料斗温度表要对得上。第二处是成型:1200 吨机台做箱体,周期 180 至 240 秒;周期被压到 150 秒,壁厚与内应力就要打问号。
第三处是修边。飞边是锁模力与模具配合的镜子,薄到指甲轻刮即净,说明分型面贴合;要靠刀削,分型面就已经磨损。第四处是装配:锁扣、提手、铰链的扭矩现场拧一只,M6 螺栓取 3 牛·米,扭矩扳手没有刻度等于没管控。
第五处是气密与包装。抽一只做气密,看保压 60 秒的压降,再看内衬是否贴合、唛头是否对得上批号。
环境顺手记三项:注塑区温度 26 摄氏度上下,相对湿度 50% 左右,距机台一米处噪音 84 分贝。
| 巡查点 | 看什么 | 参考值 | 异常信号 |
|---|---|---|---|
| 上料干燥 | 干燥设定与料斗温度 | 80 摄氏度两小时 | 料斗结块 |
| 成型 | 周期与保压 | 180 至 240 秒 | 压到 150 秒 |
| 修边 | 飞边厚度与处理方式 | 指甲轻刮即净 | 需刀削 |
| 装配 | 锁扣扭矩 | M6 螺栓 3 牛·米 | 扳手无刻度 |
| 气密包装 | 压降与内衬 | 保压 60 秒 | 只做目视 |
四、样品栏:留档、留样与对照件
样品栏收三样东西。留档是照片加尺寸:六面各一张,两个转角、锁扣与铰链各一张,共十张;尺寸记壁厚八点、外形长宽高与对角线差。
留样按批留,每批三只,存 24 个月,货架要能按批号取回。它不是摆着好看,争议时这是唯一能复称、复量、复测的实物。箱体工厂参观时走到留样架前抽一箱,看标签批号能不能和出货记录对上,这个动作胜过十句承诺。
对照件是三块小样:色板、纹理块、密封条剖面。色板判颜色,纹理块判咬花深浅,剖面判壁厚与软硬。下一批来货时把对照件往箱边一放,走样的地方自己会跳出来。
样品栏最容易被忘记的一步是取走。箱体工厂参观结束前带走一只留样件与一块色板,写清批号,后续谈判才有实物可比。
| 样品 | 内容 | 保存要求 | 用途 |
|---|---|---|---|
| 留档 | 十张照片加尺寸记录 | 随订单归档 | 复现当批状态 |
| 留样 | 每批三只整箱 | 24 个月,按批号上架 | 争议复测 |
| 对照件 | 色板、纹理块、密封条剖面 | 避光常温 | 判颜色与软硬 |
五、三栏怎么配成一张表
三栏要压到一张 A4 上:左列写项目,中列写实测,右列写判定。判定只分三档,符合、暂缺、不符。暂缺项当场问清补齐的日期,不符项记下照片编号,回程路上就能出结论。
时间这样切:成品仓与留样架 30 分钟,工序巡查 70 分钟,设备与模具 60 分钟,离厂前 20 分钟复核,正好三小时。顺序建议倒着走,先看成品与留样,再看工序,最后看设备。成品会立刻暴露问题,带着问题看设备,问的话才具体。
三栏还要能互相印证。样品栏发现飞边偏厚,就回工序栏查周期与保压,再去设备栏看锁模力与模具磨损。
| 环节 | 时长 | 产出 |
|---|---|---|
| 成品仓与留样架 | 30 分钟 | 样品栏初稿 |
| 工序巡查 | 70 分钟 | 五个巡查点实测 |
| 设备与模具 | 60 分钟 | 设备栏十项 |
| 离厂复核 | 20 分钟 | 三档判定 |
结论
三栏清单的价值,在于把印象换成可比记录:设备栏十项看能力,工序栏五点看稳定,样品栏三件看结果,三小时走完还能带走实物。清单越具体,箱体工厂参观越接近一次可复核的评估。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号