

快速答案:箱体工厂参观能核实设备、模具与在制品的真实状态,核实不了批次一致性与模具寿命。订单低于 500 只、单价 60 元左右时,差旅费换成视频巡厂加三轮寄样更划算。
目录
- 箱体工厂参观能核实什么,替代不了什么
- 四种核实方式的对照:视频、现场、验厂、寄样
- 车间怎么取舍:注塑、五金、装配、检验
- 机台吨位与订单量:什么情况下大厂不合适
- 什么情况下不该安排这次参观
- 把参观折成成本:差旅、停机与样品费
- FAQ
一、箱体工厂参观能核实什么,替代不了什么
六月的东莞,一间做防护箱的厂把动线压到 40 分钟:原料库出来就是注塑车间,二楼装配线隔着玻璃看,检验区只停 10 分钟。对面是工厂还是贸易商,进门 10 分钟就分得清。
箱体工厂参观真正站得住的核实只有三样:机台在不在转、模具在不在机上、干活的人是不是本厂员工。三样齐了说明有实体产能;缺一样,报价再低也要往下压两成。
核实不了的部分同样清楚。批次之间的壁厚漂移、模具已打的模次、换料时的清机记录,都藏在机台面板与 ERP 里。把一次参观当成质量背书,是这类核实最常见的误判。
| 核实项 | 走车间能看到 | 走车间看不到 | 补救动作 |
|---|---|---|---|
| 设备 | 机台吨位铭牌、机械手取件 | 实际稼动率、夜班是否停机 | 要 3 个月电表读数 |
| 模具 | 在机模具的腔数与编号 | 已用模次、型腔抛光次数 | 要模具履历卡首页 |
| 人员 | 装配工位人数、是否穿厂服 | 临时工比例、换线培训 | 问上月离职人数 |
| 一致性 | 当班首件与巡检记录 | 三个批次的尺寸漂移 | 抽 3 批留样实测 |
二、四种核实方式的对照:视频、现场、验厂、寄样
视频巡厂是箱体工厂参观的廉价替身,2 小时通话里让对方举手机走机台,念出铭牌上的锁模力,真假立刻分明。它挡不住镜头之外:废品筐、待修机台、通道里的回料。
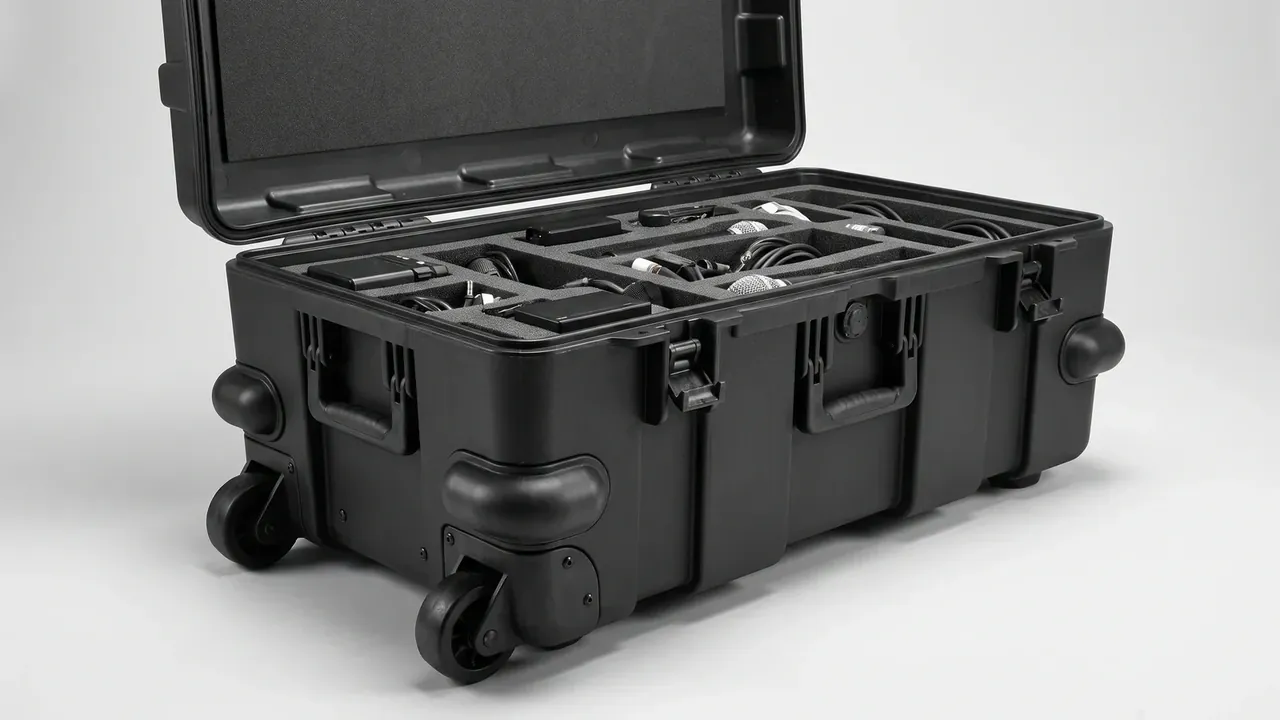
现场参观多花一天在路上,换回来的是手感:推一推合盖阻尼、掂一掂空箱重量、抠一下密封条看回弹。这些判断没有替代品,也只对结构复杂的型号有意义。
第三方验厂走文件路线,3 到 5 天出报告,覆盖条款符合性、量具校准与来料检验。它擅长证明体系存在,不擅长分辨同一条线上的两只箱子为何手感不同。
寄样实测最便宜也最慢,7 到 10 天拿到 3 只样箱,做跌落与淋雨,能验证成品性能,验证不了量产稳定性。
| 方式 | 耗时 | 直接成本 | 能覆盖的风险 | 覆盖不到 |
|---|---|---|---|---|
| 视频巡厂 | 2 小时 | 0 元 | 设备与动线的真实性 | 手感、回料比例 |
| 现场参观 | 1 天 | 4800 元 | 模具状态与在制品水平 | 批量一致性 |
| 第三方验厂 | 3 到 5 天 | 6000 元 | 体系文件与校准记录 | 实际手感 |
| 寄样实测 | 7 到 10 天 | 1200 元 | 成品性能与包装 | 产能与交期 |
四种方式叠起来才接近完整。视频加寄样覆盖六成风险,追加验厂到八成五,现场参观补最后那一成五,而这一成五只在订单超过 2000 只时值回票价。
三、车间怎么取舍:注塑、五金、装配、检验
箱体工厂参观的有效时间只有 6 小时。四个车间平摊,每个 90 分钟,扣掉走路、换鞋、寒暄,站到机台前不足 40 分钟。权重得提前定,现场再商量就被动线牵着走了。
防护箱的权重这样分:装配 35%、检验 30%、注塑 20%、五金 15%。装配段的密封条压合与检验段的气密测试,直接决定雨天能不能用;注塑段看首件就够。
| 车间 | 站到哪看 | 判断线 | 什么情况可以跳过 |
|---|---|---|---|
| 装配 | 密封条压合工位 | 压缩量落在 25% 到 30% | 该箱型用平面胶条 |
| 检验 | 气密或水浸工位 | 保压 30 秒,压降不超过 0.3 kPa | 只做仓储周转 |
| 注塑 | 首件检验台 | 壁厚公差 ±0.3 mm | 已有 2 年供货记录 |
| 五金 | 铆接与冲压 | 铆钉间距 45 mm 以内 | 该箱型无金属件 |
装配段看两件事:密封条是否整圈热熔对接,接头有没有落在长边中点。检验段要分清淋雨还是水浸,淋雨 30 分钟只证明不进水,水浸 1 米深 30 分钟才验证得了密封。
四、机台吨位与订单量:什么情况下大厂不合适
锁模力决定能做什么尺寸。250 吨机台适合 400 mm 以下的小箱,600 mm 级要 800 吨,1.2 米级内腔得上 1600 吨以上。走到机台前读铭牌,是箱体工厂参观最不该省的一步。
大厂的两条规矩会把小单推到队尾:换一次模要 4 小时以上,600 只以下只能插在换模间隙。谈的是 25 天交期,排产表上写的是 45 天。
| 锁模力 | 适配箱体 | 常见短板 | 什么情况别选 |
|---|---|---|---|
| 250 吨 | 400 mm 以下 | 多腔模具少,单件成本高 | 需要 1 米内腔 |
| 800 吨 | 600 mm 级 | 壁厚波动 ±0.3 mm | 订单低于 300 只 |
| 1600 吨以上 | 1.2 米级 | 换模 6 小时,小单排队 | 交期要求 20 天内 |
小厂的短板在另一头。没有在线称重与壁厚检测,同一副模具出来的箱子,公差会从 ±0.3 mm 松到 ±0.8 mm,装到第 300 只才显形。
五、什么情况下不该安排这次参观
标准尺寸的现货是第一种。对方仓库常年压着 300 只以上,车间里跑的和仓库里堆的是同一批货,看厂只是重复确认。
第二种是合作 2 年以上、没有质量投诉的供应商。这类关系里参观的边际信息接近于零,把差旅预算换成年度抽检更实在。
第三种最容易被忽略:订单毛利低于差旅费的 8 倍。500 只的单子撑不起一趟两天行程;图纸阶段也一样,尺寸没定就问不出模具价。
六、把参观折成成本:差旅、停机与样品费
两个人三天,机票 2200 元、住宿 1200 元、当地交通 600 元、餐费 800 元,合计 4800 元。摊到 2000 只的订单上,每只 2.4 元,还能接受。
换一组数字,结论就反了。500 只的订单、单价 60 元、毛利 12%,全部毛利 3600 元,比差旅费还少 1200 元。这趟走完等于白干。
替代组合的账更清楚:视频巡厂 0 元,三轮寄样 1200 元,一次第三方抽检 800 元,总共 2000 元,覆盖的风险接近现场参观的八成。
省下的 2800 元可以做一件事:让供应商在首批货里留 5 只同批次样箱封存,出了问题比参观记录有用。
结论
四种核实方式各有盲区,箱体工厂参观补的是手感与在制品这一段,补不了批次一致性。订单大、单价高、结构新,这一趟值得去;订单小、毛利薄、图纸未定,视频加寄样更划算。把钱花在能改变结论的环节上,这是箱体工厂参观唯一要守住的取舍。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号