

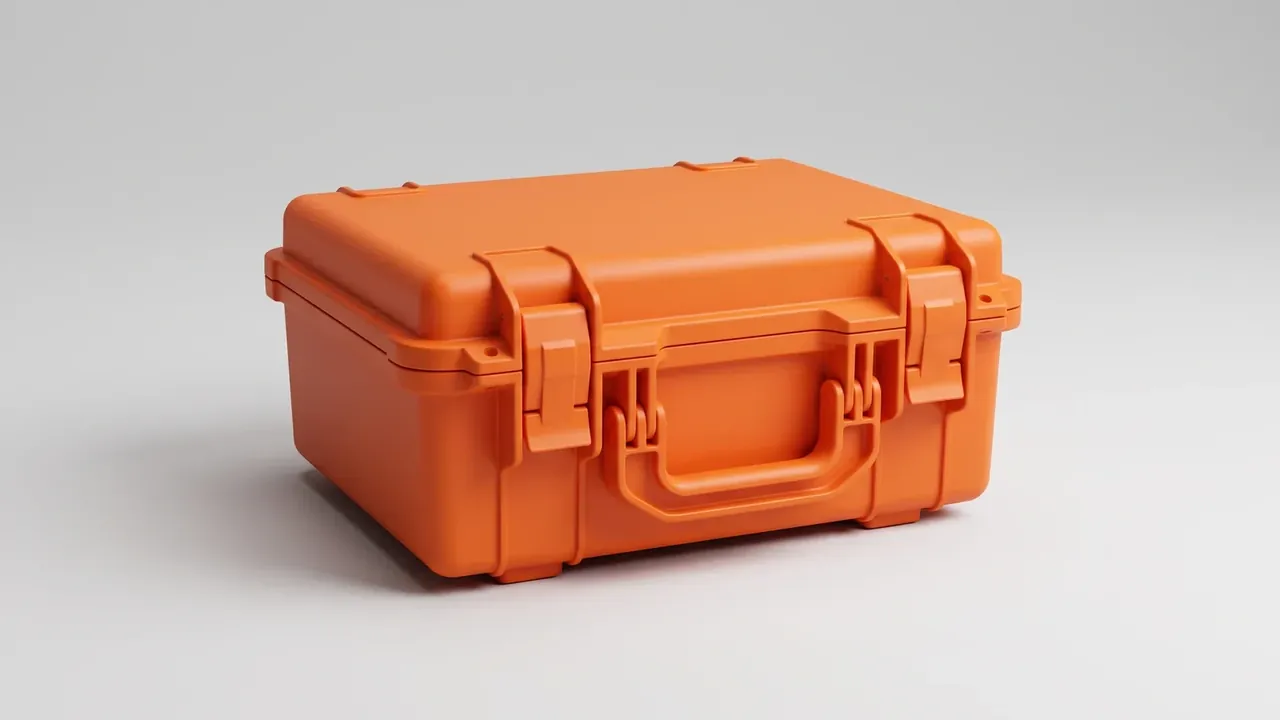
快速答案:箱体工厂参观该数的不是车间面积,而是一只箱体从料粒到成品的节拍:90 摄氏度烘 3 小时、1600 吨机台 210 秒一模、4 毫米壁厚、90 秒气密。跟完一个完整节拍,产能与稳定性会自己说话。
目录
- 箱体工厂参观先看节拍再看设备
- 从料粒到箱盖的四道工序
- 壁厚、加强筋与分型线落在模具上
- 装配工位的三处配合
- 检测与包装:参数最后落在哪几处
- FAQ
一、箱体工厂参观先看节拍再看设备
多数人进车间先拍设备铭牌,可铭牌只说明上限,说明不了稳定。箱体工厂参观的第一眼该落在节拍上:从料斗到成品装箱,一只箱体多久出来一次。
一台 1600 吨机台做 620 毫米乘 420 毫米的箱体,周期 210 秒,一模一只。扣掉换模与停机,8 小时班产 130 只上下。换模 1 次 45 分钟,8 小时里换 2 回,班产就掉到 110 只。这个数字比任何产能承诺都实在,节拍看的是稳定输出,不是最快那一模。
节拍稳,产能才是真的。
| 动作 | 单件耗时 | 判定 | 异常信号 |
|---|---|---|---|
| 干燥 | 连续运行,90 摄氏度 | 含水率 0.02% 以下 | 料斗结块 |
| 注塑 | 210 秒 | 周期波动 5 秒以内 | 压到 180 秒 |
| 机械手取出 | 8 秒 | 不粘模、不划伤 | 靠人工抠件 |
| 修边 | 30 秒 | 指甲刮过无手感 | 需刀削 |
| 装配 | 95 秒 | 三处配合到位 | 靠锤敲入 |
| 气密 | 90 秒 | 压降 0.02 巴以内 | 只做目视 |
二、从料粒到箱盖的四道工序
第一道是干燥:聚丙烯吸水,含水率超过 0.05% 就在箱壁上留下银纹。90 摄氏度烘 3 小时是常见设定,料斗温度与干燥机显示差 5 摄氏度以上,就要追问热电偶多久校准一次。
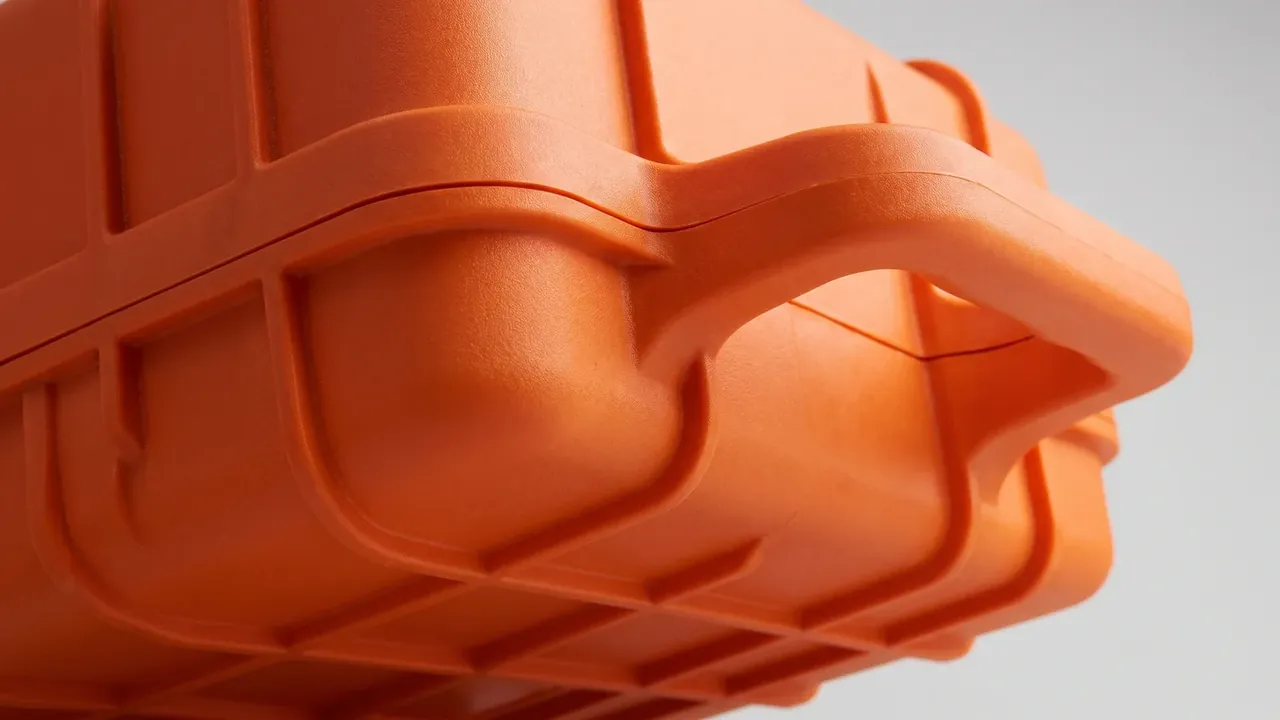
第二道是塑化与注射:料筒三段温度 210 到 230 摄氏度,模温 45 到 60 摄氏度,注射压力 90 到 120 巴。箱体投影面积大,锁模力按每平方厘米 400 千克估,1600 吨机台刚好覆盖 620 乘 420 毫米这一档。压力不足会缺料,压力过高会把内应力留在转角,出模后 2 小时才看得见变形。
第三道是冷却与取出:冷却占整个周期的 60%,水路进出温差超过 3 摄氏度,箱体就容易翘。机械手取出 8 秒,慢 1 秒,周期就多 1 秒,8 小时下来差 30 只。
第四道是修边:分型线处的飞边薄到指甲刮过不留手感,模具配合就算正常;要动刀,说明分型面已经磨损。
| 工序 | 关键参数 | 常规区间 | 看哪里 |
|---|---|---|---|
| 干燥 | 温度、时间、含水率 | 90 摄氏度、3 小时、0.02% | 料斗视镜与控制屏 |
| 注射 | 料温、模温、压力 | 210 到 230 摄氏度、45 到 60 摄氏度 | 机台参数页 |
| 冷却 | 水路温差、冷却时间 | 温差 3 摄氏度以内 | 模温机与回水管 |
| 修边 | 飞边厚度 | 指甲刮过无手感 | 分型线一周 |
三、壁厚、加强筋与分型线落在模具上
壁厚 4 毫米是这一类硬箱的常规值:薄到 3 毫米,跌落时转角先裂;厚到 6 毫米,冷却时间拉长,缩痕跟着来。同一只箱体的壁厚允许差 0.2 毫米,超过就在装配处出问题。测厚用超声波测厚仪打 8 个点,取最小值判定。
加强筋不是越多越好:筋厚取壁厚的 0.6 倍,约 2.4 毫米,筋高 18 毫米,脱模斜度 1 度。筋太厚会在背面拉出缩痕,筋太密则排气不足,转角处容易烧焦。排气槽深 0.03 毫米,槽口积料没清,筋位就会留气泡。
分型线在模具上定死。线位落在侧壁中间,飞边最好清理;落在圆角上,修边刀一过就留白痕。
模具本身也要看:一套箱体模重 6.5 吨,钢料 718H,设计寿命 30 万模次。箱体工厂参观时问一句这套模打了多少模次,比问设备新旧有用得多。
| 部位 | 取值 | 为什么 | 异常 |
|---|---|---|---|
| 壁厚 | 4 毫米,公差 0.2 毫米 | 兼顾跌落与冷却 | 转角发白 |
| 加强筋 | 厚 2.4 毫米、高 18 毫米 | 抗弯不缩水 | 背面凹痕 |
| 脱模斜度 | 1 度 | 顺利脱模 | 侧壁拉伤 |
| 分型线 | 侧壁中部 | 便于修边 | 圆角处白痕 |
四、装配工位的三处配合
装配决定手感:锁扣、铰链、密封条三处配合好,一只箱体 95 秒装得完;配合差,装配工只能靠敲。
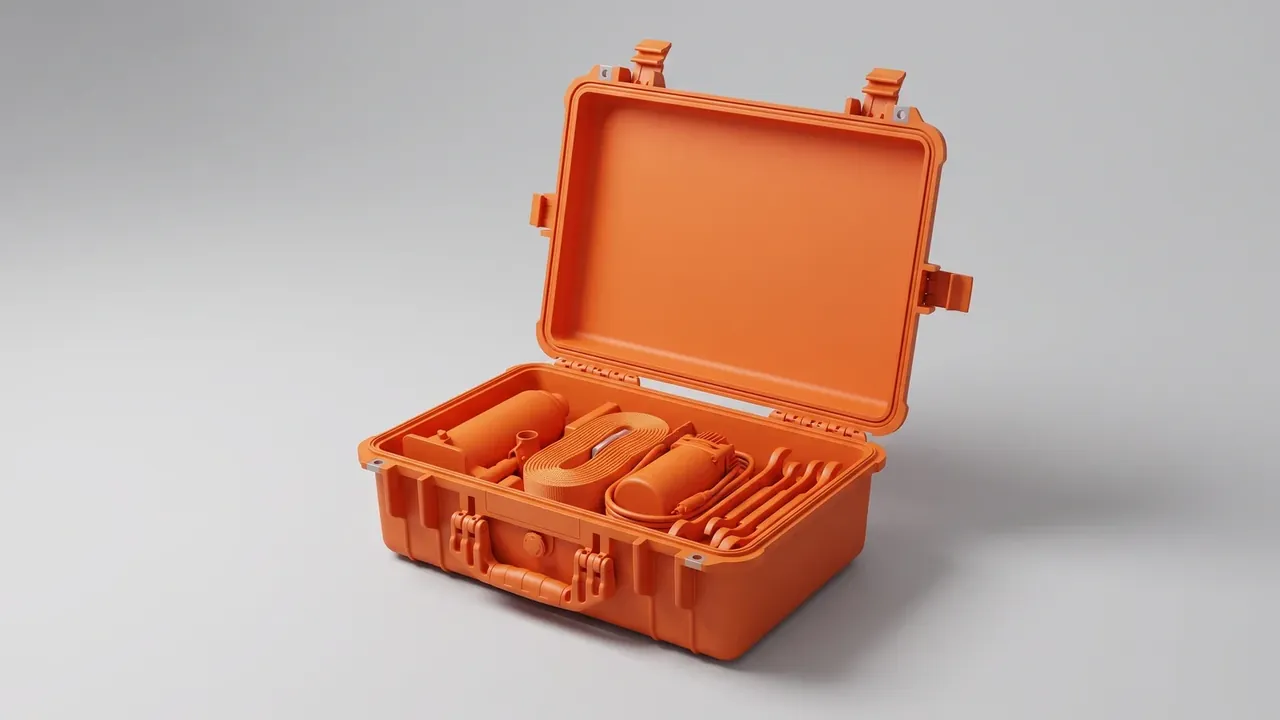
锁扣看扣合力:M5 螺钉扭矩 2.5 牛·米,6 颗螺钉分 2 次对角拧紧。扣合力低于 40 牛,提起来箱盖会自己弹开。扭矩扳手没有刻度,等于没有管控。
铰链看销轴:销轴与孔的间隙 0.15 毫米,间隙大了箱盖会晃,小了开合发涩。装完随手开合 10 次,涩不涩手一摸就知道。
密封条看压缩量:条截面压缩 30% 到 35% 才有密封效果,压过头会把箱盖顶起,气密反而下降。条材邵氏硬度 65 度上下,太软压扁不回弹,太硬贴合不住。
五、检测与包装:参数最后落在哪几处
气密、跌落、盐雾三项,是参数最后落地的地方。气密看 0.3 巴下保压 90 秒的压降,压降超过 0.02 巴就算漏。盐雾 72 小时,铰链与螺钉不许出红锈。
跌落按 1.5 米六面,每面一次,箱体不开裂、锁扣不弹开、内衬不移位,三项都过才算合格。跌完再测一次气密,漏气多半是箱体结构让位,不是密封条的问题。
包装看两件事:25 只一托的堆码层数,与内衬的贴合。1200 毫米乘 1000 毫米的托盘码 25 只,高度约 1.3 米。堆到 3 层,底层箱体承重 46 公斤乘 3,压不出坑才算过关。
数据落在纸上,参观才算有结果,检测记录也要能追到批号。
| 检测项 | 条件 | 判定 | 常见放水 |
|---|---|---|---|
| 气密 | 0.3 巴、保压 90 秒 | 压降 0.02 巴以内 | 只做目视 |
| 跌落 | 1.5 米、六面各 1 次 | 不开裂、不弹扣 | 只跌一面 |
| 盐雾 | 72 小时 | 无红锈 | 缩短到 24 小时 |
| 堆码 | 3 层、每层 46 公斤 | 无永久变形 | 只堆 1 层 |
结论
节拍照下来,工序对得上,参数落得下去,箱体工厂参观才算走完。设备可以买,节拍买不到;铭牌看新旧,现场看快慢。带着一个节拍的时间离厂,比带回一叠设备照片有用。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号