

快速答案:箱体工厂参观想判断设备能撑多久,看三本记录就够:模具履历的模次、点检表的连续空项、量具标签的有效期。三样对得上,这副模具的寿命大致能多算 4 万模。
目录
- 箱体工厂参观先看保养记录,不看展板
- 模具:清洗、抛光与报废的模次线
- 注塑机与辅机:油、水路与干燥的更换周期
- 量具与检具:校准失效怎么判
- 把养护状态折成箱体的延寿年限
- FAQ
一、箱体工厂参观先看保养记录,不看展板
车间墙上那排「5S 优秀班组」的牌子说明不了什么,能说明问题的是模具履历本最后三页的签字。箱体工厂参观把时间花在这三本纸上,比在机台前多站 15 分钟有用:模具履历、设备点检表、量具校准证书,缺一本就说明这家厂的保养是临时补的。
判定的口径很硬。点检表连续 3 个月没有空项,才算真的每天在做;校准标签上的有效期跨过今天,才算量具还能用;模具履历上有逐次的模次累计,才能推算这副模具还剩多少寿命。三项里任何一项断档,后面谈的价格都要打折。
造假也留痕迹。整本点检表字迹一模一样、同一支笔一次写完,是补记录的典型;校准证书的出具日期早于设备进场日期,说明证书是借来的;模具履历只写到 2 万模就没了下文,多半是换了模具没换本子。
| 记录 | 翻到哪一页 | 判定线 | 造假的破绽 |
|---|---|---|---|
| 模具履历 | 最后三页的模次栏 | 逐次累计到当前模次 | 数字跳档、无签字 |
| 点检表 | 最近 3 个月 | 无空项、有班组长签字 | 整本同一种笔迹 |
| 校准证书 | 量具编号对应页 | 有效期跨过当天 | 日期早于设备进场 |
| 维修单 | 近 12 个月 | 有故障描述与更换件 | 只有「已修好」三个字 |
二、模具:清洗、抛光与报废的模次线
模具是箱体工厂参观里最该蹲下来看的东西。打开动模,看型腔的排气槽有没有积碳、分型面有没有压塌、顶针有没有磨出台阶,三处状态大致能对上一副模具的真实模次。
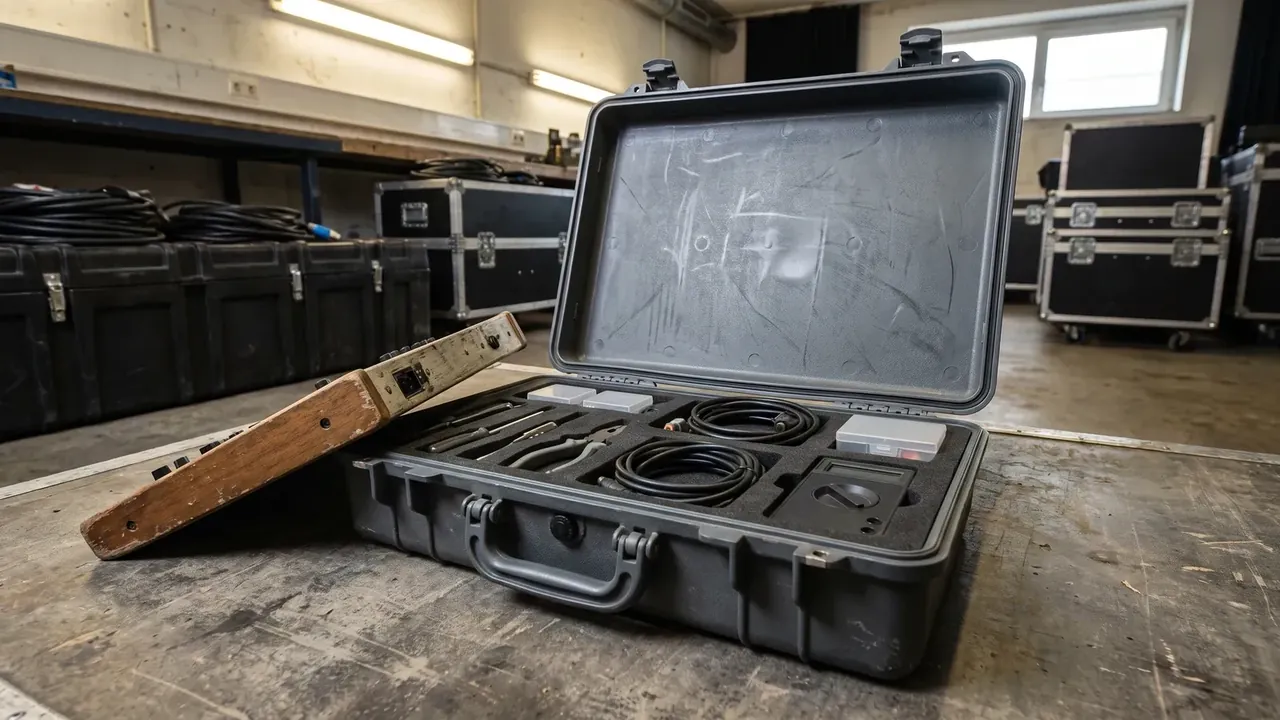
保养的节奏按模次走。5000 模做一次超声波清洗,拆模、浸泡、烘干合计 4 小时;2 万模加一道抛光,把型腔的划痕压到 0.02 mm 以下;8 万模做一次整体评估,决定继续用还是开新模。跳过第一次清洗的厂不少,排气槽堵住以后,箱体表面会出现固定的烧焦斑,位置永远在同一处。
判定线可以记成三组数字:型腔划痕超过 0.02 mm 要抛光,分型面飞边超过 0.05 mm 要修模,顶针印深过 0.1 mm 要换顶针。三组都超,这副模具再做 5000 模就该退役,硬撑下去每只箱子的修边工时从 20 秒涨到 45 秒。
| 模次区间 | 动作 | 耗时 | 判定 |
|---|---|---|---|
| 每 5000 模 | 超声波清洗、通排气槽 | 4 小时 | 排气槽无积碳 |
| 每 2 万模 | 型腔抛光、换顶针 | 8 小时 | 划痕小于 0.02 mm |
| 每 8 万模 | 整体评估、决定去留 | 2 天 | 飞边小于 0.05 mm |
三、注塑机与辅机:油、水路与干燥的更换周期
液压油的变化最容易被忽略,因为它不报警。箱体工厂参观时可以要求看换油记录:2000 小时或 12 个月换一次,取哪个先到;油温长期高于 45℃,油品氧化速度翻倍,换油周期要缩到 1500 小时。
冷却水路走的是另一条线。6 个月通洗一次,进出水温差超过 5℃ 或流量掉 25%,说明管内结了水垢,模温会跟着漂,箱体壁厚从 ±0.3 mm 松到 ±0.5 mm。干燥料斗按 80℃ 烘 4 小时,回料比例超过 30% 时烘料时间要延长到 6 小时,否则箱体表面会起银纹。
过滤器属于小件,却最能看出保养习惯。每 500 小时吹一次,压差超过 0.6 MPa 就换芯。走到机台边看一眼压差表,指针顶着红区,说明这家厂的保养只做在纸上。
四、量具与检具:校准失效怎么判
量具的状态决定前面所有数字可不可信。箱体工厂参观时,直接要求看三样:卡尺的校准标签、千分尺的校准证书、壁厚千分尺的比对记录。卡尺 12 个月校准一次,千分尺 6 个月一次,壁厚千分尺每次换测头都要重新比对。
失效的判定不看标签看比对。拿一块 10 mm 量块打三次,读数落在 9.98 到 10.02 mm 之外,这把尺就该停用;停用的量具要贴红标、单独存放,混在工位上继续用,测出来的壁厚全是假数。现场最容易看到的是红标还在、尺子还在工位上。
| 量具 | 校准周期 | 判定线 | 超限处置 |
|---|---|---|---|
| 游标卡尺 | 12 个月 | 10 mm 量块偏差 0.02 mm | 贴红标停用 |
| 外径千分尺 | 6 个月 | 零位偏差 0.01 mm | 送修后重校 |
| 壁厚千分尺 | 换测头即校 | 三点读数差 0.01 mm | 换测头 |
| 气密检具 | 6 个月 | 基准漏孔通气量掉 20% | 清洗或换漏孔 |
检具比量具更容易失控。气密检具的基准漏孔堵了,检出来的「合格」全是假的;跌落试验台的释放高度每季度量一次,1.2 米的高度差 20 mm,冲击能量就差 3%。
五、把养护状态折成箱体的延寿年限
保养做得好不好,最后都会落到两个年限上:模具还能打多少模,箱体在户外能撑多少年。
模具按 8 万模评估,保养记录完整的可以做到 12 万模,中间多做 2 次抛光;没有清洗记录的,5 万模就出飞边。同一副模具,两种保养差出 7 万模的产出,摊到每只箱子上就是几元钱的模具折旧。
箱体本身的延寿靠三件事。铰链每 18 个月加一次锂基脂,转动扭矩维持在 1.5 N·m 到 2 N·m;密封条 3 年一换,压缩永久变形超过 25% 就换;聚丙烯箱体在户外晒 3 年,冲击强度会掉 30%,超过这个年限就要降级使用。
箱体工厂参观结束时,把这三条写进验收条件,比在合同里写「质保 2 年」有用得多。
结论
巡检看的是习惯,清洁看的是节奏,更换看的是判定线,三样凑齐才谈得上延寿。模具多打 4 万模、箱体多用 1 年,这些收益不会写在报价单上,只写在履历本里。箱体工厂参观真正的收获,是把这些记录变成合同里的验收条件。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号