

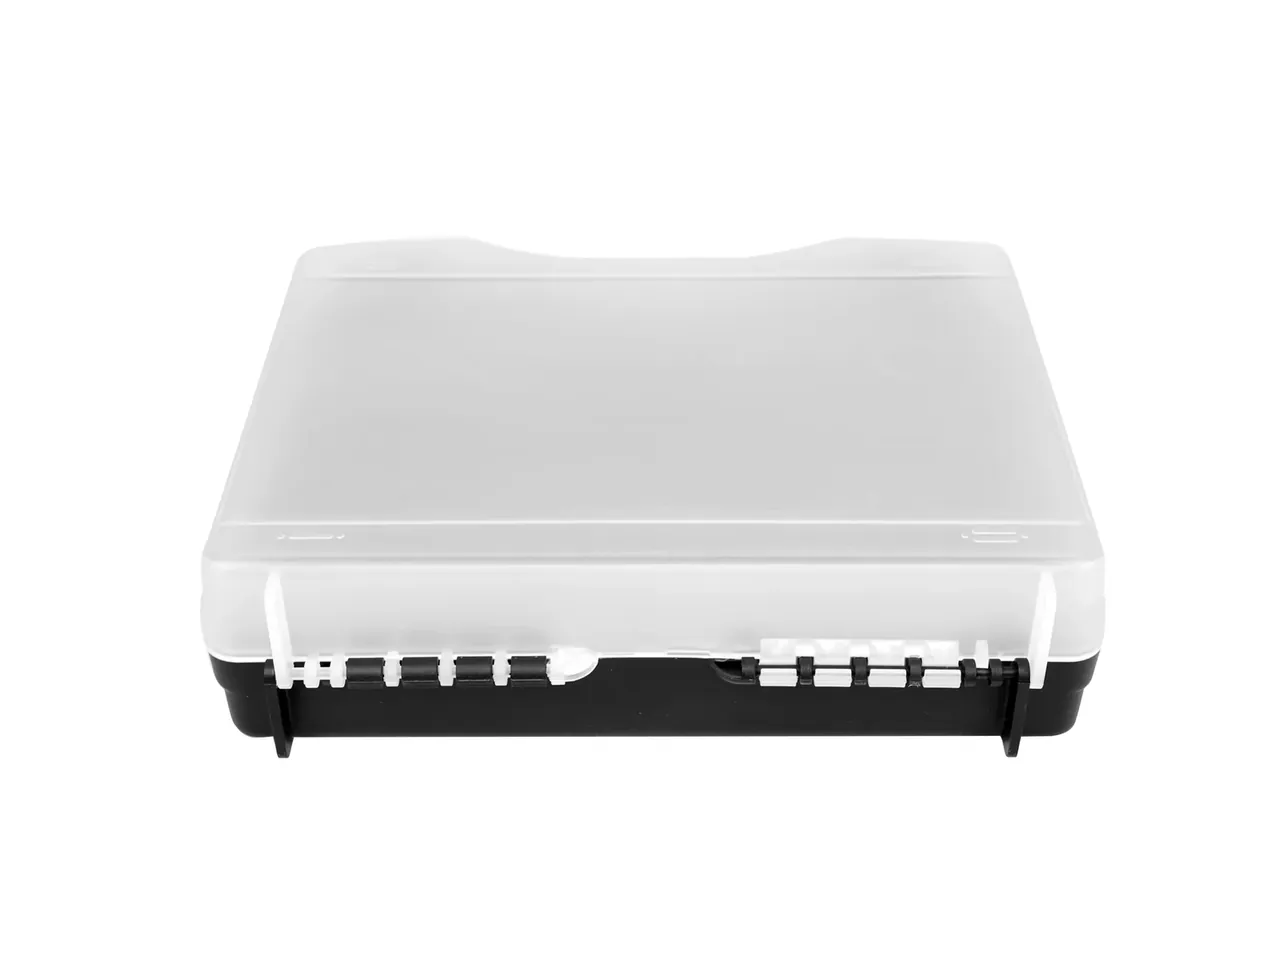
快速答案:箱体注塑机台适合批量过千件、内腔 800 毫米以内、壁厚 2 到 5 毫米的箱体;批量低于 300 件、内腔过 800 毫米或壁厚过 6 毫米时,滚塑、钣金与吸塑的总成本更低,交期也短。
目录
- 先算批量:箱体注塑机台的成本拐点
- 内腔过 800 毫米:滚塑为什么更合适
- 全电动与液压:什么活不必上全电
- 双色机与二次加工:小批量别上转盘
- FAQ
一、先算批量:箱体注塑机台的成本拐点
同一只 400×300×150 毫米的箱体,注塑模具报价 12 万元,单件料费加机时 62 元;滚塑模具 2.8 万元,单件 145 元。两条成本线在 1400 件交叉,低于这个数量,箱体注塑机台的单件成本压不下来。
模具费要按寿命摊。12 万元的模具打 10 万件,单件摊 1.2 元;一年只打 300 件,单件要摊 400 元,比料费还高。这一笔账在报价单上常常被藏起来,只看单件加工费就会算错。
批量之外还有改型频次。一年改 20 次型,每次换模停机 25 分钟、试模 8 件,一年扔掉 160 件;做滚塑或钣金,改型只改模具上的镶块,停机不到 2 小时。
打样阶段还有一笔隐性支出:开一套简易模 2.2 万元,打 30 件验证结构,合格后再开生产模。同样的验证在滚塑方案里只要 4000 元。简易模打出的件没有加强筋,只能看装配关系。结构改两次,模具就要改两次。批量越小,这笔钱摊得越薄。验证轮次超过 3 轮,注塑的试错成本就追平了模具差价。
| 批量区间 | 更合适的做法 | 单件成本 | 分界判据 |
|---|---|---|---|
| 50 件以下 | 钣金折弯或手板 | 380 元 | 模具费按 50 件摊,注塑必亏 |
| 300 到 1400 件 | 滚塑或吸塑 | 145 元 | 交期 20 天,注塑模具要 55 天 |
| 1400 到 2 万件 | 箱体注塑机台单穴 | 62 元 | 换模 25 分钟,摊得动模具 |
| 2 万件以上 | 箱体注塑机台多穴 | 41 元 | 四穴一模,人工省一半 |
二、内腔过 800 毫米:滚塑为什么更合适
内腔 900×600×400 毫米的箱体,投影面积 5400 平方厘米,型腔压力按 350 千克每平方厘米取,锁模力 1890 吨,加一成半余量是 2174 吨,模架 28 吨。能装这副模具的箱体注塑机台,全国排得过来,订一台 2500 吨机的交期在 8 个月以上。
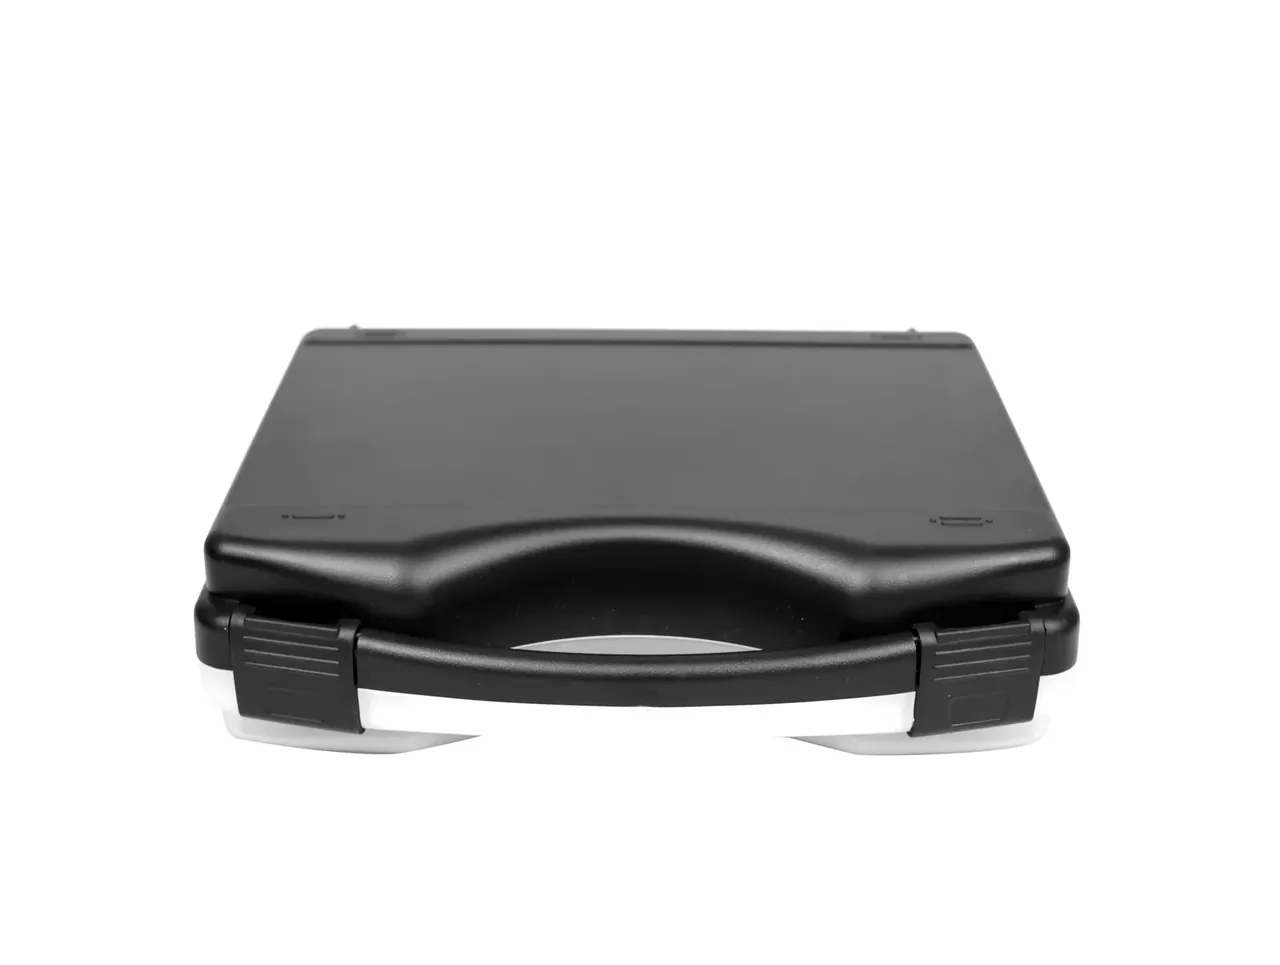
滚塑的账完全不同。模具是薄钢板焊的,3 万元一套,20 天交货,壁厚 6 到 12 毫米一次成型,内腔 1.2 米的箱体单件 260 元。年产 200 件时,滚塑开一次炉 4 小时就够,注塑机开机 1 天就要停,电费先亏 3000 元。
注塑的优势只在两处:尺寸精度 ±0.2 毫米,单件周期 55 秒。箱体要装精密仪器、要过 1.5 米跌落,这两条才是留下来的理由;只装工具和备件,滚塑的 6 毫米壁厚足够。
内腔 500 毫米以下、深度不到 120 毫米的浅箱,吸塑又快又便宜:模具 1.2 万元,7 天交货,单件 35 元。吸塑壁厚只有 2 毫米,靠加强筋撑刚度,装重物会鼓,装轻型工具正合适。
| 口径 | 箱体注塑机台 | 滚塑 |
|---|---|---|
| 内腔上限 | 800 毫米 | 2000 毫米 |
| 壁厚范围 | 1.5 到 5 毫米 | 6 到 12 毫米 |
| 模具费 | 12 万元起 | 3 万元起 |
| 经济批量 | 1400 件以上 | 50 到 800 件 |
| 尺寸公差 | ±0.2 毫米 | ±1.5 毫米 |
三、全电动与液压:什么活不必上全电
1000 吨级的全电机比液压机贵 30%,差价 60 万元。全电的节拍快 8%,能耗低 40%;按一天 20 小时、每度电 0.8 元算,一年省 11 万元,差价要 5 年半才回来。
厚壁件、长保压的活,液压机反而稳。4.5 毫米壁厚的箱盖保压 18 秒,全电机的伺服电机在这段时间持续出力,油温没上来,电机先热,第三个小时开始报警降速。
判断线落在壁厚和公差上:壁厚 2 毫米以下、公差 ±0.05 毫米、车间洁净度有要求,全电值得那 60 万元;壁厚 3.5 毫米以上、批量 5 万件以内,箱体注塑机台配液压更划算。
吨位往上走,差价更大:1600 吨级全电与液压差 95 万元,按每度 0.8 元、一天 20 小时算,一年省 18 万元,5 年出头回本。全电周期短 3 秒,一年 60 万模只多 50 小时产量。批量不满 3 万件,这笔钱收不回来。
维护也要算进去。液压机油路 3 年换一次油,一次 8000 元;全电机的丝杠 5 年保养一次,费用 1.2 万元,伺服驱动器坏了却要整块换。
四、双色机与二次加工:小批量别上转盘
1300 吨双色机比同吨位单色机贵 90 万元,转盘承重 3.2 吨,模具还要两副。双色一次成型省掉一道装配工序,按每件 8 元算,要 11 万件才把差价摊平;批量 5000 件时,单色机加二次注塑便宜得多。
换色也吃时间。双色机换色清机 2 小时,两套料筒都要清,清机料 4 千克;单色机换色 40 分钟就够。一年换 12 次色,双色机白丢 24 小时。
只有三种情况必须上双色:两种硬度一体成型、颜色分区不能后喷、密封面要软胶包硬胶。其余场合,箱体注塑机台打单色件,再上超声波焊接或嵌件注塑,良率反而高 2 个百分点。
结论
批量、内腔、壁厚三条线画完,箱体注塑机台的适用区间就清楚了:1400 件以上、内腔 800 毫米以内、壁厚 2 到 5 毫米,它是最省的一条路;出了这个区间,滚塑、钣金、吸塑各有各的位置。把不选的道理讲在前面,比事后解释模具为什么闲置更有用,这也是箱体注塑机台在报价阶段就该被排除或选中的原因。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号