

快速答案:箱体模具的选型不比价格,比五条口径能否逐条量化:型腔数对上吨位、模架与型腔钢对上料性、水路对上壁厚与节拍、寿命对上维护接口、交付对上验收。任何一条越界,后面的结构尺寸都要推翻重算。
目录
- 箱体模具的五个判断口径
- 第一口径:型腔数与机台吨位的匹配
- 第二口径:模架钢板与型腔钢的搭配
- 第三口径:水路排布与顶出结构
- 第四与第五口径:寿命台账与交付验收
- FAQ
一、箱体模具的五个判断口径
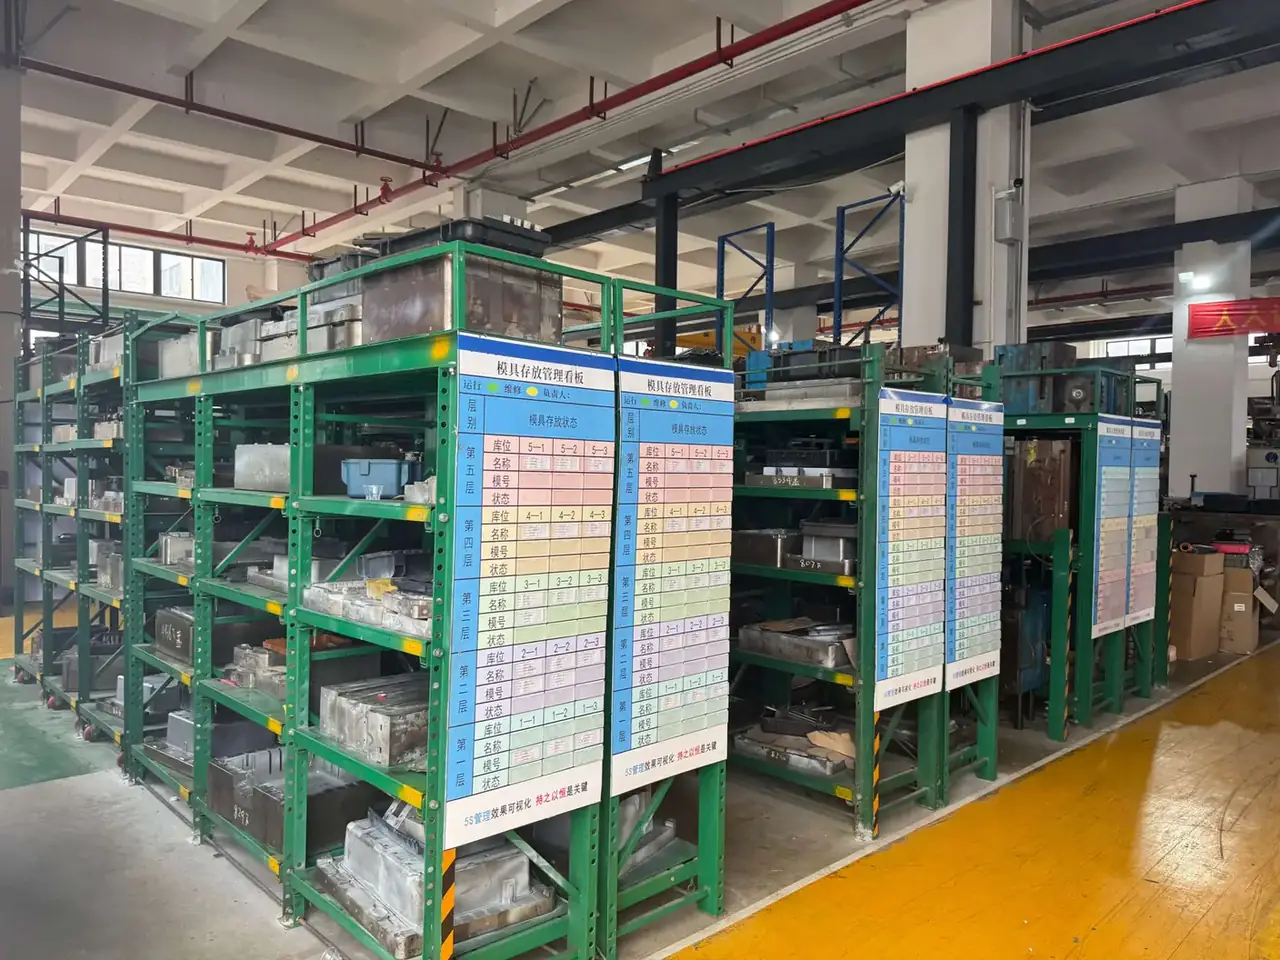
箱体模具按箱型单独开,一套只对应一个外廓、一套壁厚、一组卡扣位置。不同供应商的报价单看上去只差数字,实际差在五条口径上:型腔数、模架与型腔钢、水路排布、设计寿命、交付节点。五条写在同一张纸上横向比,报价背后的取舍立刻显形。
口径要写成能验收的句子。写二腔不够,写二腔、单腔投影六百二十平方厘米、配五百三十吨以上机台,才算落到数上。五条还有先后:吨位先锁住模架尺寸,水路间距、顶针位置、吊环孔位都在这块钢板的范围里排。
| 口径 | 量化对象 | 常见区间 | 越界的直接后果 |
|---|---|---|---|
| 型腔数 | 单模出数与投影面积 | 1 至 4 腔 | 吨位不足,分型面出飞边 |
| 材料 | 模架钢与型腔钢 | 45 钢配 718H 或 S136 | 深腔侧壁早期塌陷 |
| 水路 | 孔径、中心距、距型腔面距离 | Φ10 毫米,中心距 60 毫米 | 冷却不均,翘曲超 0.5 毫米 |
| 寿命 | 设计模次 | 30 万至 50 万模 | 维护成本提前发生 |
| 交付 | 试模与验收节点 | T1 样件 45 天 | 量产窗口错过 |
二、第一口径:型腔数与机台吨位的匹配
型腔数由年用量和箱体外廓共同决定,不由模具厂产能决定。外廓超过五百毫米的箱体模具,做两腔就要一千吨以上机台,这种机器多数工厂只有一两台,排产立刻成瓶颈;二百毫米以下的小箱,四腔配二百五十吨机最划算。
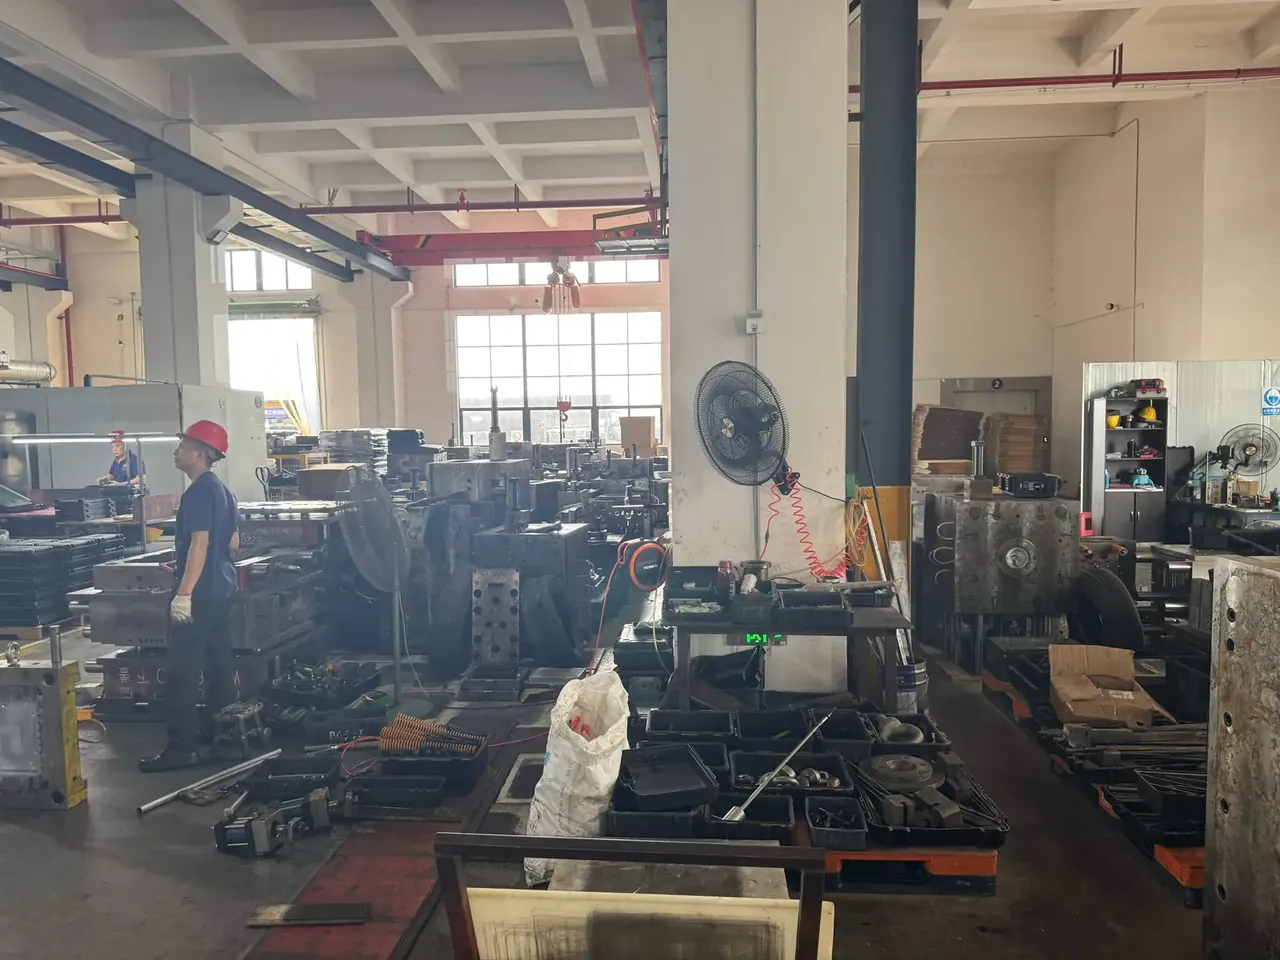
吨位按投影面积算,不照标称值拍。箱体模具的投影面积取外廓长宽相乘,乘零点四五至零点五五吨每平方厘米的型腔压力,再加两成余量。五百六十乘三百八十毫米的箱盖投影二千一百二十八平方厘米,算下来九百六十至一千一百七十吨;换成八百吨机,浇口对面的分型面先出飞边。
吨位选大也有代价,模板要跟着放大,模架钢多用两成;开模行程按箱体深度一点六倍取,深一百八十毫米要二百九十毫米行程,不够只能降速开模,节拍反而更长。
| 箱体外廓 | 型腔数 | 单腔投影 | 建议吨位 | 单模周期 |
|---|---|---|---|---|
| 220 × 160 毫米 | 4 | 352 平方厘米 | 250 吨 | 22 秒 |
| 380 × 280 毫米 | 2 | 1064 平方厘米 | 530 吨 | 35 秒 |
| 560 × 380 毫米 | 1 | 2128 平方厘米 | 1000 吨 | 48 秒 |
| 760 × 520 毫米 | 1 | 3952 平方厘米 | 1600 吨 | 65 秒 |
周期按壁厚三毫米、PP 料估算。
三、第二口径:模架钢板与型腔钢的搭配
箱体模具的模架用 45 钢调质,硬度 28 至 32 HRC;型腔与型芯单独选,不共用牌号。打 PP 箱体,718H 预硬钢 HRC 30 至 34 够用,内壁本不要求镜面;打 PC 透明窗或阻燃料,S136 淬到 HRC 48 至 52,再氮化 0.05 至 0.08 毫米。
深腔是结构难点。型腔深 120 至 200 毫米,整块钢掏空后侧壁只剩三十毫米,注塑压力把侧壁推出去,箱体侧面跟着鼓。做法是四侧镶拼、底部单独一块,镶件用 M12 螺栓按 80 N·m 复紧,接缝错位控制在 0.02 毫米以内。
钢材不是越硬越好。HRC 52 的型腔在深腔位抛光要花三倍工时,一处拉伤就得整块返修,而箱体外观面多在侧壁,工时直接进单价。
四、第三口径:水路排布与顶出结构
箱体模具的水路决定节拍。箱体壁厚 2.5 至 3.5 毫米,冷却占成型周期六成以上,水路排不好,压缩注塑时间也补不回来。常规排法是孔径 Φ10 毫米、中心距 60 毫米、距型腔面 25 至 30 毫米;深腔位加隔水片,同腔上下温差能从 6 ℃ 压到 2 ℃ 以内。
顶出看倒扣。箱体常有内侧卡扣与密封槽,卡扣用斜顶,斜角 3 至 5 度;密封槽用推板顶出,推板与型芯间隙留 0.03 至 0.05 毫米。顶针取 Φ3 至 Φ5,行程按最深腔加 5 至 8 毫米,落在有脱模斜度的平面上,别顶在直壁上。
| 结构项 | 常用取值 | 判定线 |
|---|---|---|
| 水路孔径与中心距 | Φ10 毫米,60 毫米 | 腔壁温差不超过 2 ℃ |
| 水路距型腔面 | 25 至 30 毫米 | 表面缩痕可见即超限 |
| 斜顶角度 | 3 至 5 度 | 顶出后卡扣无拉白 |
| 推板配合间隙 | 0.03 至 0.05 毫米 | 无溢料、无拉伤 |
五、第四与第五口径:寿命台账与交付验收
寿命按模次记,不按年份记。718H 未氮化打 PP 约 30 万模,S136 氮化后 50 万模;过线后飞边从 0.05 毫米涨到 0.15 毫米,修模频次翻倍,单件成本反超当初省下的模具费。台账记三样:累计模次、修模部位、下次到期模次。
交付节点写进合同,不靠口头承诺。T1 样件 45 天出,连续 300 模稳定性验证放 T2,模具随箱体做跌落与堆码,通过后才谈量产排期;首件与两轮样件各留三件,封袋编号。
| 验收项 | 方法 | 合格线 |
|---|---|---|
| 首件关键尺寸 | 三坐标测量 | CPK 不低于 1.33 |
| 分型面飞边 | 0.05 毫米塞尺 | 塞尺不入 |
| 各腔模温 | 红外测温 | 腔间差不超过 2 ℃ |
| 冷却水路密封 | 6 bar 保压 10 分钟 | 压降不超过 0.2 bar |
| 连续生产 | 300 模 | 无短射、无翘曲 |
五条核完,报价单才有可比性。两家差价三成,往往不是钢材差三成,而是型腔数、水路与验收节点各让了一步。
结论
箱体模具的选型是把需求翻译成数字的工序,不是一次比价。型腔数对上吨位、钢材对上料性、水路对上壁厚、寿命对上台账、交付对上验收,五条互相牵制,任何一条松动都会在量产第三个月显形。把这五条写进询价单,供应商的答复才有比较的基础,箱体模具这笔投入也才有可计算的回本期。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号