

快速答案:一条 3200 平方米的车间里,箱体生产线投产第一周的返工率常落在 25% 到 30%,根因多数不是设备,而是装配动作的顺序与判定线没定死。下面按三类工况拆工位、按动作拆节拍,给出 4 个失误的现场判定值。
目录
- 三类工况:箱体生产线的工位怎么分
- 装配动作怎么落到人:九个工位的节拍
- 换型:时间花在拆模还是调机
- 四个失误与现场判定线
- FAQ
一、三类工况:箱体生产线的工位怎么分
去年冬天在一条刚投产的线上待了 6 天。同一车间摆着三种活:1200 毫米长的路运箱、620 毫米的中号转运箱、380 毫米的医用箱。三种活混在一条线上做,第一周返工 30%。
箱体生产线的工位不能按机器摆,要按动作摆。成型段 3 个工位管开模、取件、修边;装配段 5 个工位管内衬、五金、密封、锁扣、清洁;测试段 2 个工位管气密与跌落;包装段 2 个工位管贴标与码托。12 个工位连成一条 14 米长的传送带,节拍由最慢的装配工位决定。
尺寸决定分工。1200 毫米的箱体一个人抬不动,取件与翻转各要 2 人;380 毫米的箱体单人可以双手取放,工位间距能压到 1.4 米。把两种活塞进同一套工位,工人每天要跨 8 次工位,动作一乱,错装就来了。
| 工况 | 代表内腔 | 成型节拍 | 装配人数 | 常见卡点 |
|---|---|---|---|---|
| 路运长箱 | 1200 毫米 | 240 秒 | 3 人 | 翻转与贴合 |
| 中号转运箱 | 620 毫米 | 150 秒 | 2 人 | 锁扣对位 |
| 医用小箱 | 380 毫米 | 95 秒 | 1 人 | 内衬起泡 |
二、装配动作怎么落到人:九个工位的节拍
装配段是返工的主要来源。一只中号箱的装配拆成 28 个动作:贴 4 片内衬、装 16 颗螺钉、压 2 条密封条、调 2 只锁扣、擦 1 遍内腔、贴 1 张标。动作分给 6 个人,每人 4 到 5 个动作,节拍才能稳在 150 秒。
扭矩是最容易漏的参数。锁扣螺钉用 1.8 N·m,电动起子调到 3 档,超过 2.4 N·m 会把尼龙座压裂,装上去当下看不出,跌落试验才开裂。工人凭手感拧的,返工率比定扭矩的高 4 个百分点。
| 工位 | 动作数 | 单只节拍 | 人数 | 判定线 |
|---|---|---|---|---|
| 内衬 | 6 | 45 秒 | 1 人 | 气泡不超过 0.5 毫米 |
| 五金 | 8 | 60 秒 | 2 人 | 扭矩 1.8 N·m |
| 密封 | 5 | 30 秒 | 1 人 | 接口错位不超过 1 毫米 |
| 锁扣 | 5 | 25 秒 | 1 人 | 开合力 40 N 到 60 N |
| 清洁贴标 | 4 | 20 秒 | 1 人 | 无油污、标签居中等 |
箱体生产线的人员配比要跟着节拍走,不是跟着人头走。6 个人里抽 1 人做首件确认,每 2 小时抽 1 只,量 3 个截面、看 4 个角,18 分钟一只。首件不合格时整段停线,停 1 次 55 分钟,比事后返工 22 分钟一只划算。
培训也要算进节拍。新工人上装配工位前练 3 天,第 1 天只练贴内衬,第 2 天练扭矩与锁扣,第 3 天跟线。少这 3 天,前两周的返工率会多 8 个百分点。
三、换型:时间花在拆模还是调机
换型时间常被记成 240 分钟,拆开看是三段:拆模与装模 90 分钟、料筒清机与预热 100 分钟、首件确认与调机 50 分钟。
三段里最值得动的是第二段。箱体生产线用 2 台换模车并行,拆装能压到 55 分钟;料筒换成双色机后,清机从 100 分钟降到 40 分钟;首件确认提前备好检具,18 分钟能出结果。三段合计压到 113 分钟,一天换 2 次型,等于多出 4 小时产能。
12 套模具的摆放也要按换型频率排。常用的 4 套放在线边 6 米内,其余进模架;模架编号与工单编号对齐,找模时间从 12 分钟降到 3 分钟。
换型损失要写到班产上。一条线班产 380 只,停 1 小时就是 38 只,按每只 26 元毛利算,一次 240 分钟的换型吃掉 3952 元。这条账算给班组长听,比贴标语有用。
四、四个失误与现场判定线
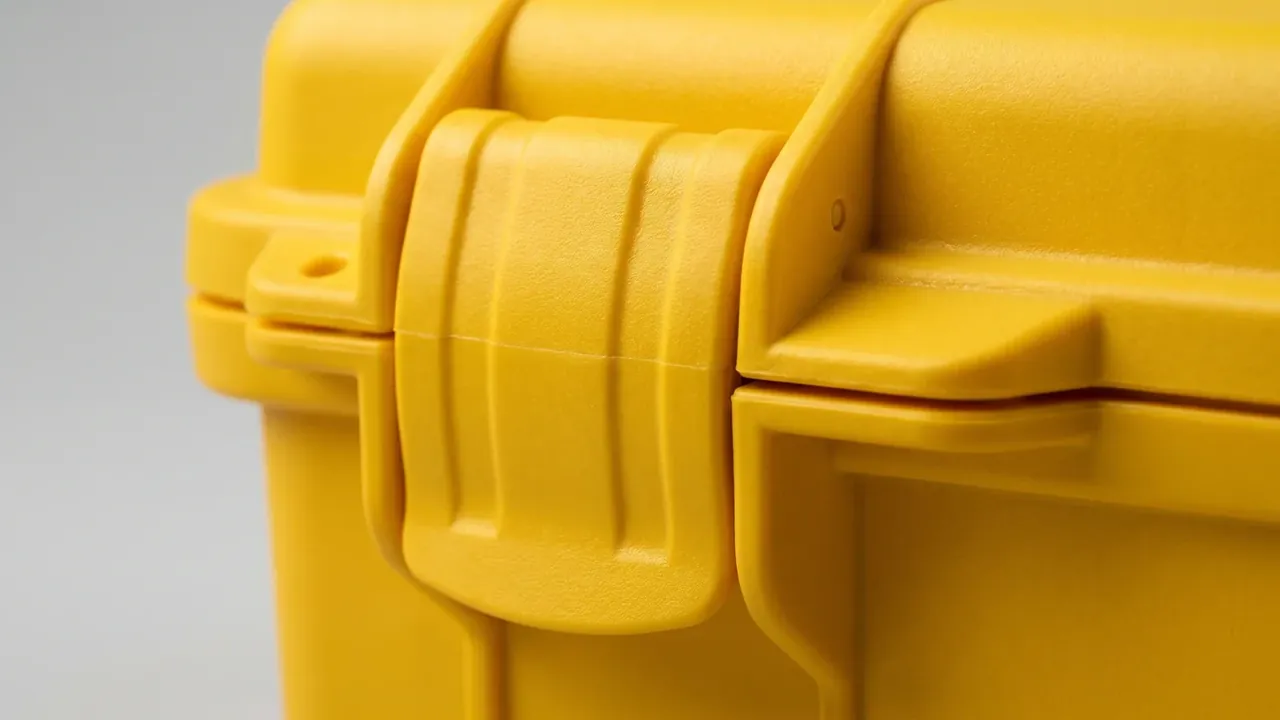
第一个失误是锁扣装反。左右两只锁扣的扣臂方向不同,装反了能合上,但开合力从 45 N 掉到 20 N 以下,运输中会自己弹开。判定线很简单:闭合后扣臂与箱沿平行,手指推不动。
第二个失误是气密测试顺序错。先测后装密封条,等于白测。正确顺序是先压密封条、再合盖、稳压 25 kPa 保压 45 秒,压降不超过 0.5 kPa 才算过。
第三个失误是内衬起泡。EVA 贴合时胶量给到 18 g,压合 30 秒,气泡超过 0.5 毫米就得撕掉重贴,一只返工 22 分钟。第四个失误是堆码超层。空箱堆 5 层、满载堆 3 层,超一层底箱侧壁会外鼓 2 毫米,跌落时从鼓包处开裂。
这四个失误有共同点:都能当场看出来,也都能当场判定。箱体生产线把判定线贴在工位上,比事后开会追责有用得多。
结论
返工 30% 的线,问题几乎都落在动作顺序与判定线上,而不是机台吨位。工位按动作分、扭矩按数值定、换型按分钟拆、失误按毫米判,四件事做实,第二周返工就能压到 8% 以下。箱体生产线的产能,最终是被这些小数决定的。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号