

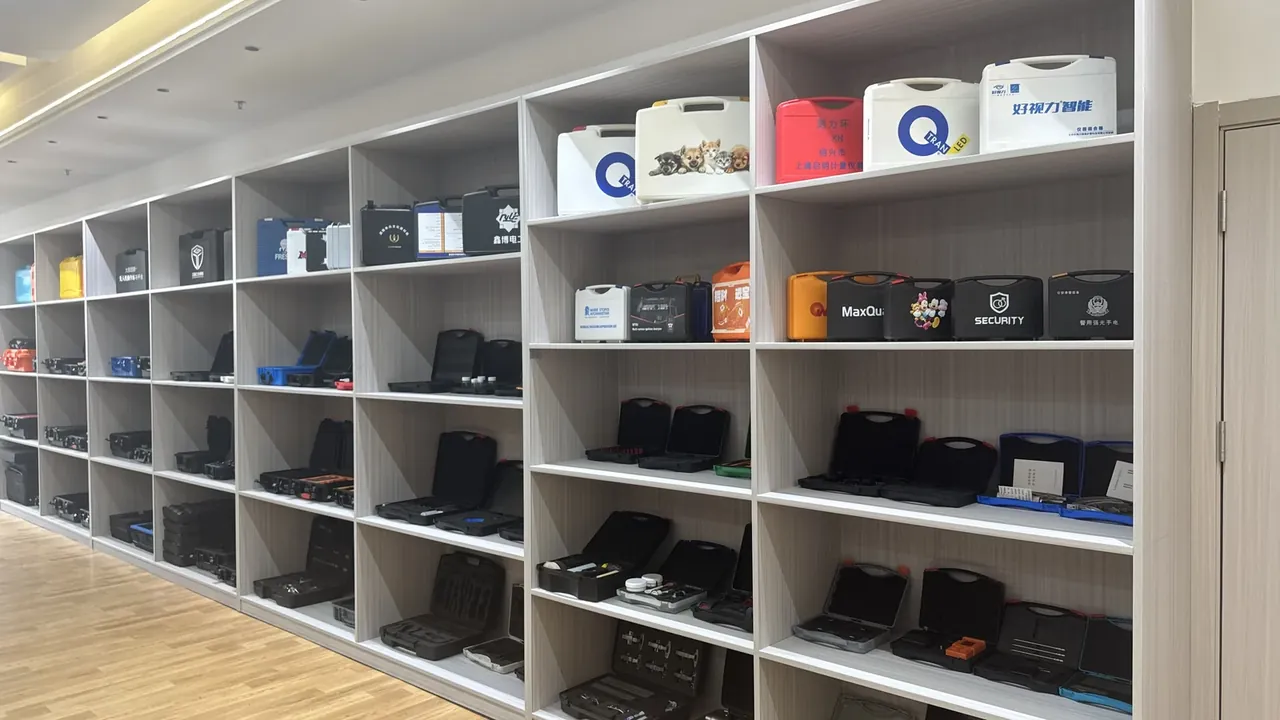
快速答案:箱体展厅里的样件是单件修出来的,量产件是模具与批次跑出来的,两者在模具、色母、辅料、内衬四处必然有差。定样就是把这四处换成数值:首模试模 3 轮、批次色差 ΔE 压在 1.2 以内、内衬改刀模、验收按 AQL 2.5 抽检。样品只定义标准,量产才定义交付。
目录
- 箱体展厅的样品与量产件差在哪
- 模具与试模批次:首模件的手工修整
- 色母与批次色差:从样件到量产件
- 五金、密封条与内衬:供应商批次与刀模
- 定样清单、封样件与 AQL 验收
- FAQ
一、箱体展厅的样品与量产件差在哪
箱体展厅里每只箱体都是单件做出来的:模具刚上机,工艺员守在旁边,出来一件修一件;色母小批称重;内衬拿美工刀照内腔划。量产换成定型模、连续混料与刀模,同一张图纸,两条路径,差异必然出现。
这些差在展厅里看不出来。样件擦得干净、摆得端正,射灯把分型线与色差压下去。两千件到货,问题才冒头:盖体更紧、颜色更深、锁扣更松。
定样不是挑一只好看的箱体,而是把这几处差换算成数值。
| 差异项 | 展厅样件 | 量产件 | 定样时怎么落 |
|---|---|---|---|
| 模具与试模批次 | 首模件,分型线与顶白靠人工修 | 定型模,飞边由模具自身控制 | 记试模轮次与修模点,进模具验收 |
| 色母与批次色差 | 小批拌料,色母人工称重 | 连续混料,换批有漂移 | 定 ΔE 上限与比对基准 |
| 五金与密封条 | 单批采购,同炉同模 | 分批到货,镀层与硬度波动 | 锁牌号锁供应商,留来料记录 |
| 内衬 | 手工裁切,边试边修 | 刀模裁切,按图下料 | 出刀模图,公差写进图纸 |
二、模具与试模批次:首模件的手工修整
新模第一次上机,件不能直接看:分型线带 0.15 至 0.25 毫米余量,顶针位有顶白,钳工用 P400 砂纸磨掉。箱体展厅里那只手感圆润的样件,分型线就是这样被磨平的。
手工修整改的是尺寸。图纸标壁厚 3.2 毫米,首模件量出 3.1 毫米;定型模合到底,同一位置回到 3.35 毫米。0.25 毫米的差,对 600 毫米内腔意味着内衬要重配,合盖从轻扣变成要压。
热处理还改一次:样件模用预硬钢 30 HRC,定型模换淬火镶件 48 至 52 HRC,型腔按 0.2% 至 0.4% 收缩,600 毫米长度方向差 1.2 至 2.4 毫米。这不是修出来的,是材料变了。
试模要记轮次:3 轮、每轮 25 模,第 3 轮看极差;仍漂就加第 4 轮。模具验收写两条:不许修分型线与浇口;壁厚测六点,四边中点加两角位。
三、色母与批次色差:从样件到量产件
样件颜色是小批拌的:色母 2%,拌 8 分钟,一批够 30 模。量产换连续混料,比例不变,载体树脂换牌号就偏。
色母本身也有批次差:钛白粉换矿源,同牌号不同批 ΔE 能差 0.5 到 1.0。样件用哪批色母,档案里往往没记,量产换批就没有基准;箱体展厅白墙前看着正的颜色,到车间灯下已偏黄。
换色残留更常见:料筒没清干净,头 15 模偏深,常被算进良品。过渡模数写进工艺卡:浅转深 10 模,深转浅 15 模。
判定用 ΔE,基准是封样件不是色卡:色卡小、箱体大,同色在大面积上更深。要在 4000K 光源、500 毫米距离、45 度视角下看,两人同判。
控制值定 1.2:并排细看略有差、单看分不出,放行;1.2 至 2.0 让步接收需书面;2.0 以上整批退回。每批留 3 块 80 毫米色板,避光存 12 个月。
四、五金、密封条与内衬:供应商批次与刀模
箱体展厅那只箱体的锁扣是单件采购:镀层 12 微米,盐雾 96 小时不起白锈,开合力 45 牛。量产走连续冲压模,改版后镀层降到 8 微米,盐雾 48 小时出点;弹簧批次不同,开合力跳到 38 至 52 牛。
密封条看硬度与压缩变形:样件邵氏 A 65、变形 25%;量产胶料换厂,硬了扣不上,软了气密悬,批次差守在 ±3 度。
内衬最易被忽略。样件手工裁,公差 ±1.5 毫米,带毛刺却刚好,裁的人边试边修;刀模收到 ±0.3 毫米,刀口却在磨,冲到 5000 件钝 0.3 至 0.5 毫米,边缘起毛,局部反而变大。密度也在变:样件 45 千克每立方米,量产换 38,合盖压不实,刀模图要标密度与刀口方向。
| 配套件 | 样件常见状态 | 波动源 | 文件里的控制值 |
|---|---|---|---|
| 锁扣 | 镀层 12 微米,开合力 45 牛 | 冲压模改版、镀槽浓度 | 镀层不低于 10 微米,45±5 牛 |
| 铰链销 | 304 不锈钢,间隙 0.05 毫米 | 供应商换材、热处理 | 材质单随批,间隙不超过 0.1 毫米 |
| 密封条 | 邵氏 A 65,变形 25% | 胶料批次、硫化时间 | 硬度 65±3 度,变形不超过 30% |
| 内衬 | 手工裁,公差 ±1.5 毫米 | 刀模磨损、泡棉密度 | 公差 ±0.5 毫米,密度 45±3 |
控制办法一样:锁牌号、锁供应商、留来料记录;换厂重送样,到货记炉号。
五、定样清单、封样件与 AQL 验收
箱体展厅里定下来的样,要带回一张八项清单:外形与内腔尺寸、壁厚六点极差、ΔE、镀层与开合力、密封条硬度、内衬密度与裁切公差、印刷与包装。每项要有数值与方法,写按样件等于没写。
封样件三只:档案、客户、产线各一只。封条写日期、模具号、色母批号、刀模号,缺一失效。避光 25℃ 以下,有效期 12 个月,到期复核重签。
验收按计数抽样,ISO 2859-1 一般检验水平 II,AQL 2.5,看外观、印刷与内衬贴合。
| 批量(只) | 样本字码 | 抽检数 | AQL 2.5 接收 / 拒收 |
|---|---|---|---|
| 151 至 280 | G | 32 | 2 / 3 |
| 281 至 500 | H | 50 | 3 / 4 |
| 501 至 1200 | J | 80 | 5 / 6 |
| 1201 至 3200 | K | 125 | 7 / 8 |
致命缺陷不套 AQL:锐边、锁扣失效、铰链断裂、密封条脱落,抽到一只整批退回;轻微缺陷可按 4.0 放宽。
还要看批内一致性:抽 20 只量同一位置壁厚,极差超 0.15 毫米,说明参数在漂,单件合格也要停线。
结论
定样定的不是一只箱体,而是一套能复现的标准。模具记轮次,色母锁批号与 ΔE,五金与内衬锁牌号与刀模,验收落到 AQL 与封样件。四处差异都换成数值,样品才不会在量产时走形。定样定得细,箱体展厅里看到的那只箱体,才会在两千件里重复出现。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号